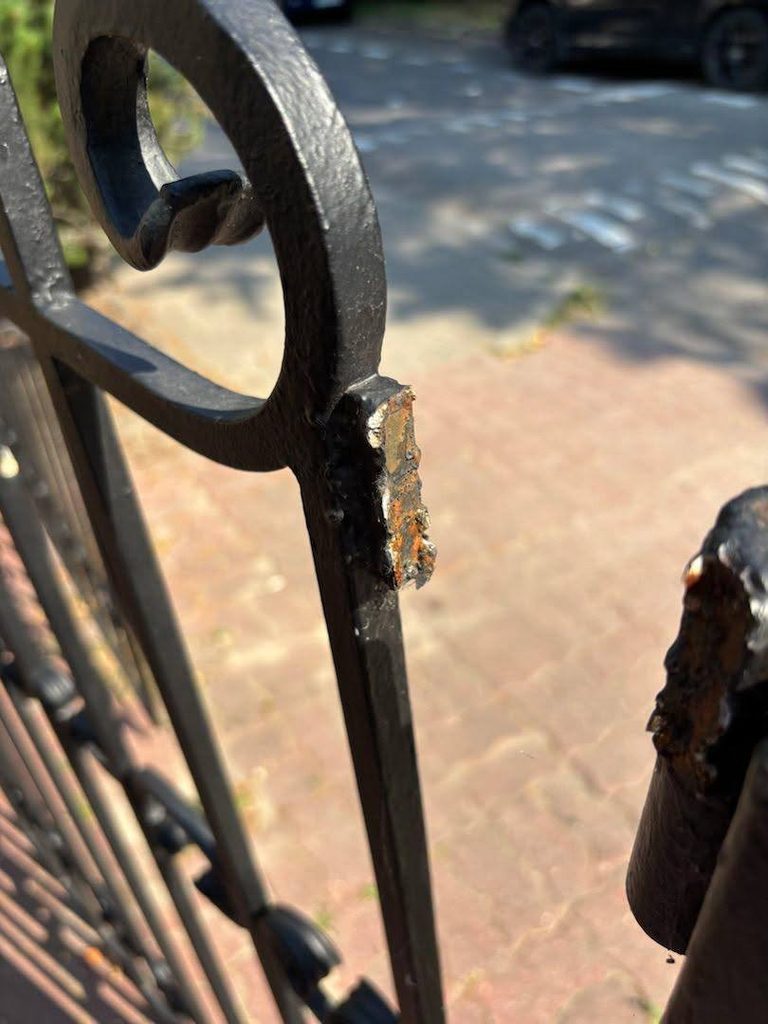
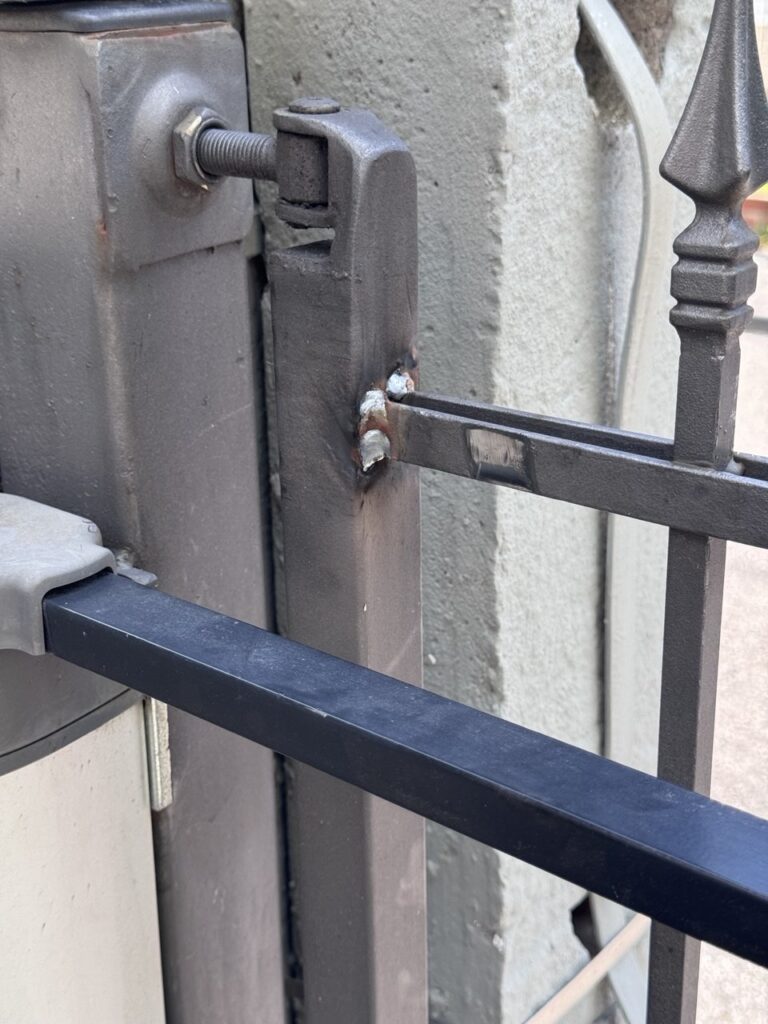
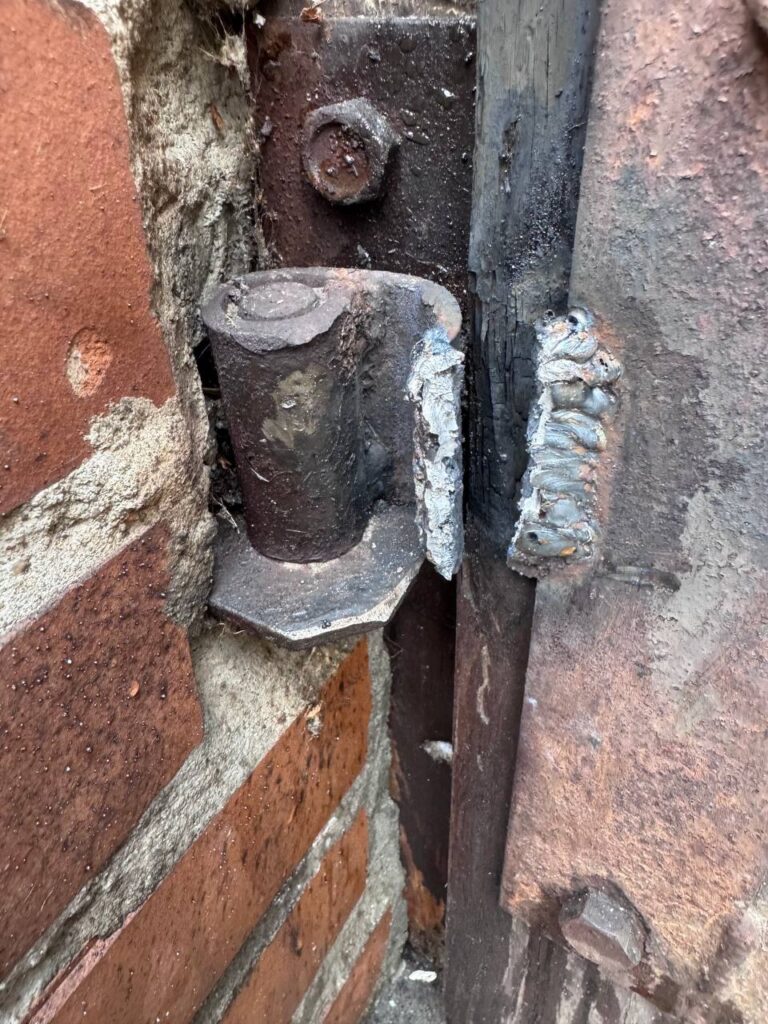
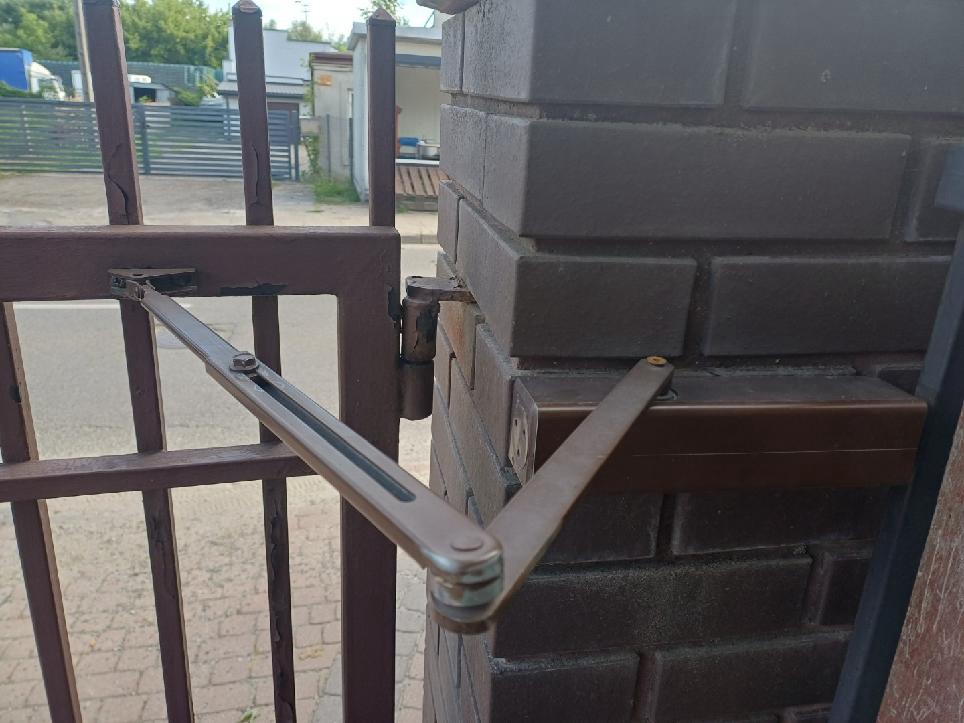
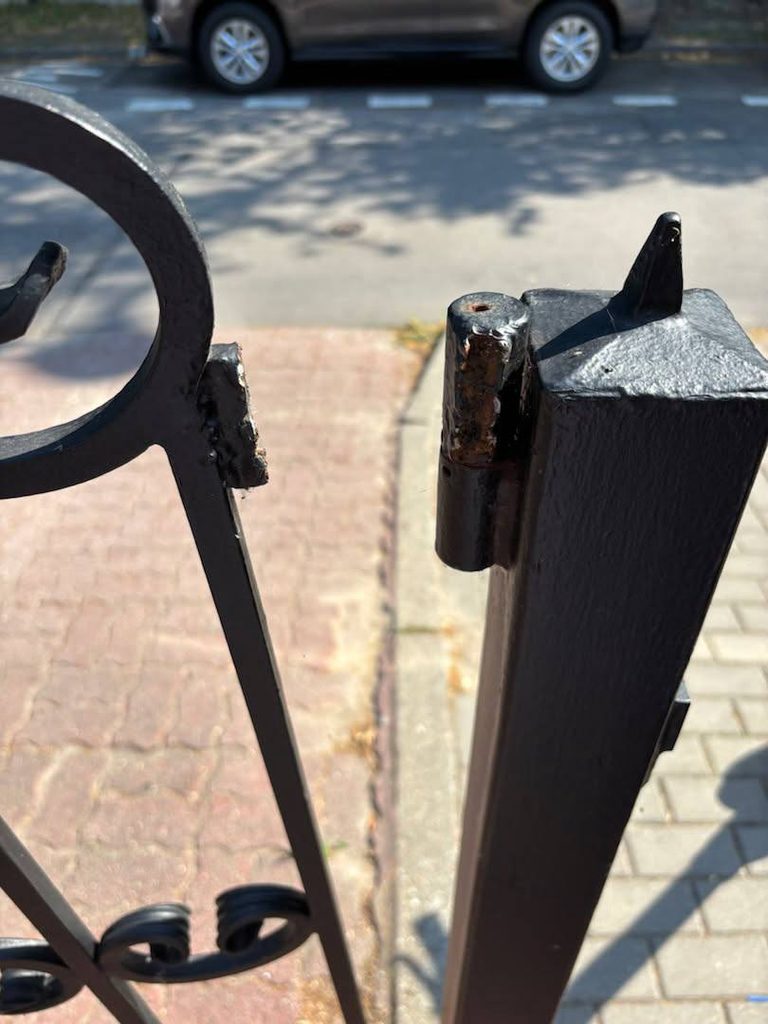
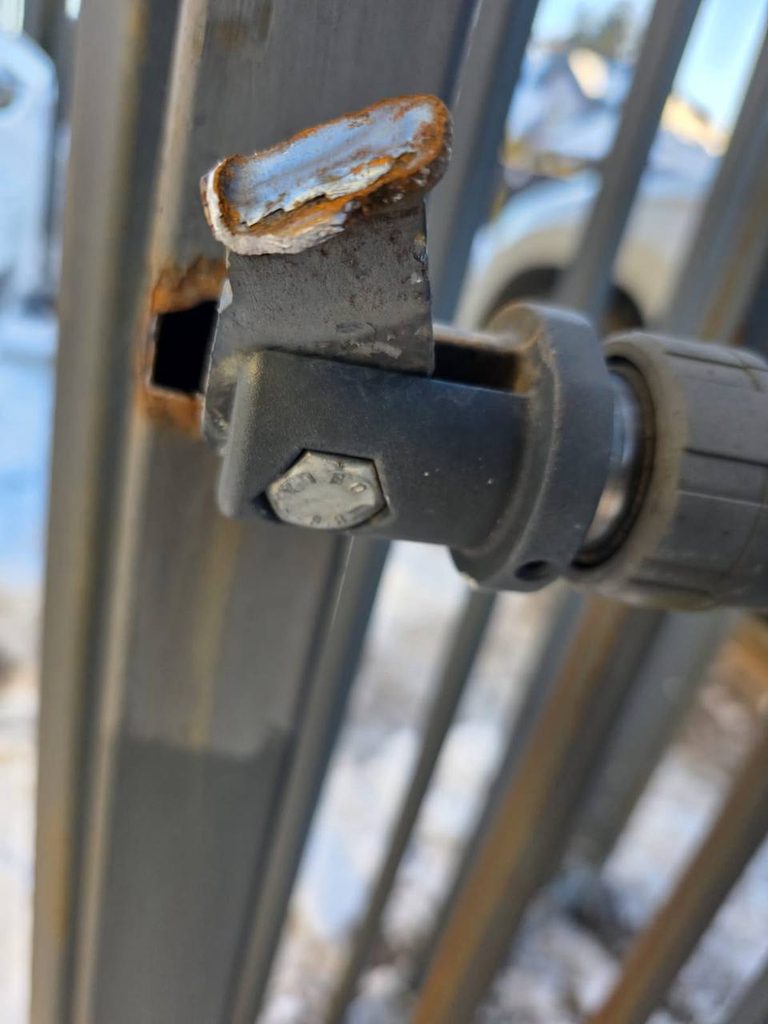
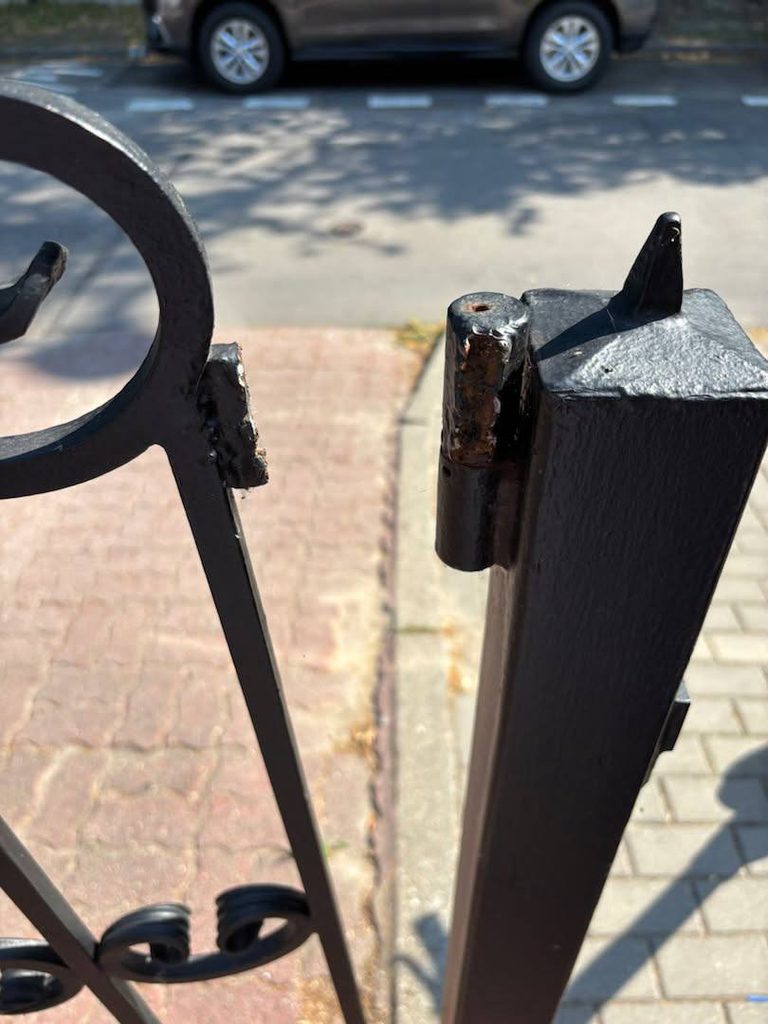
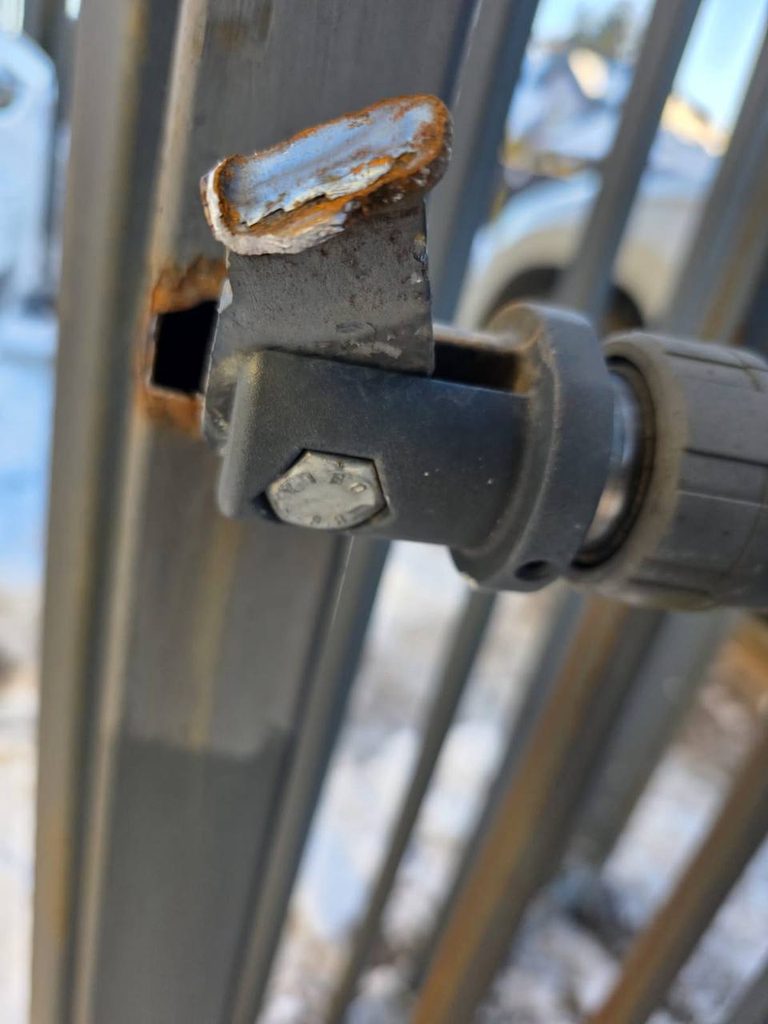
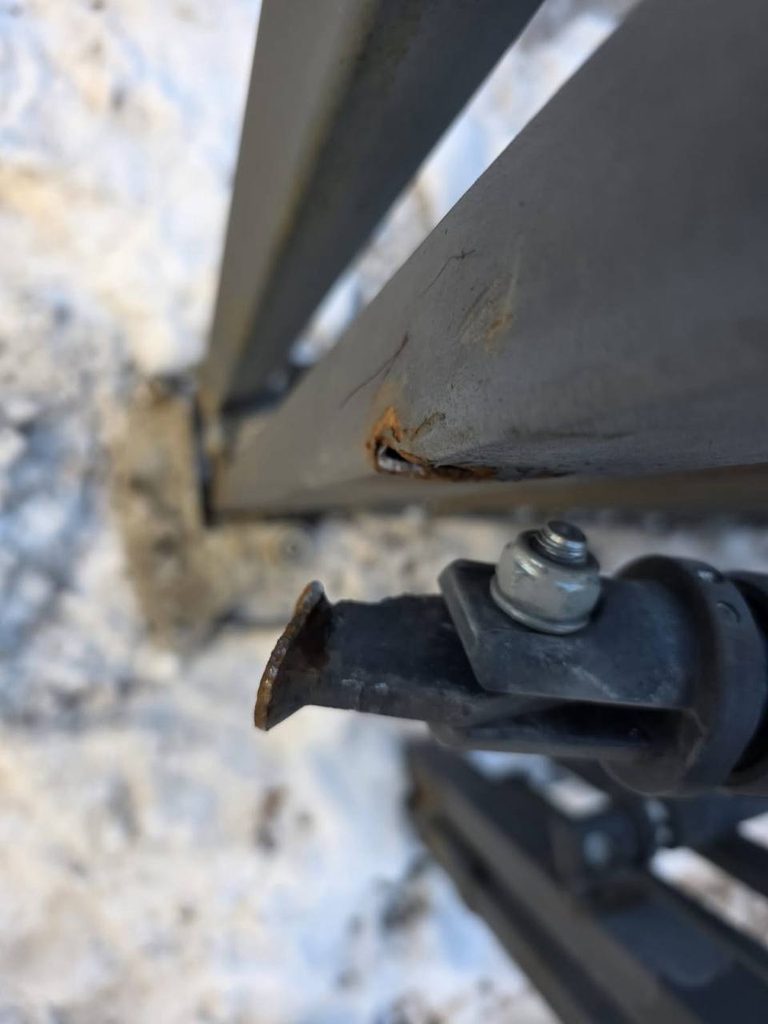
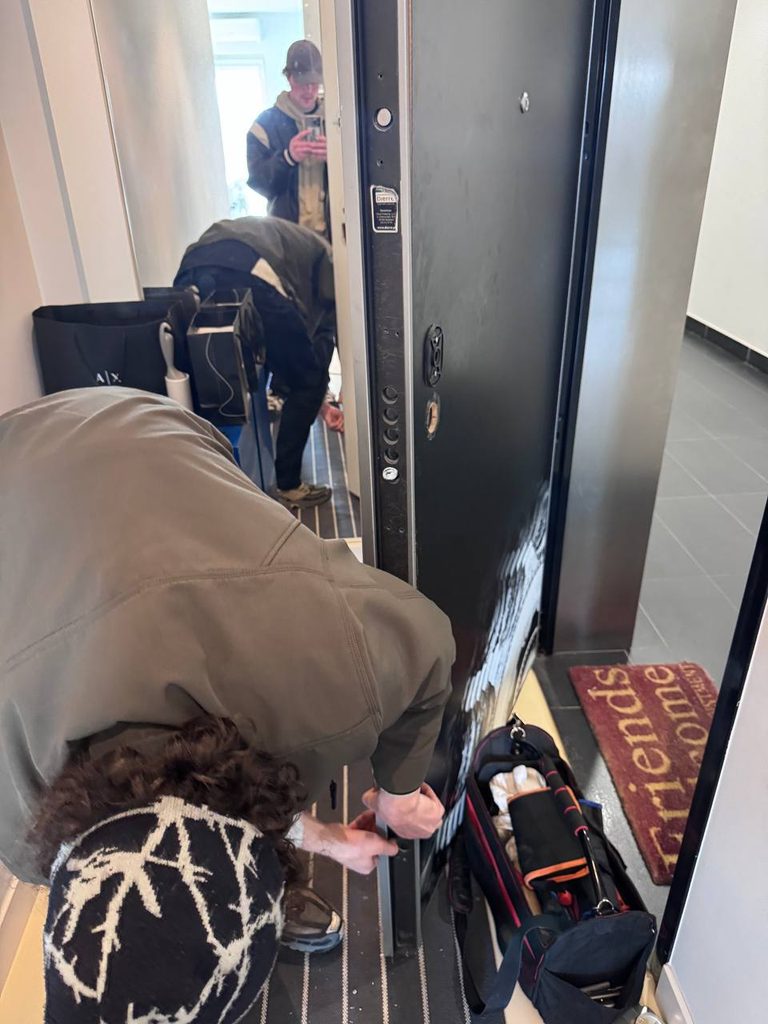
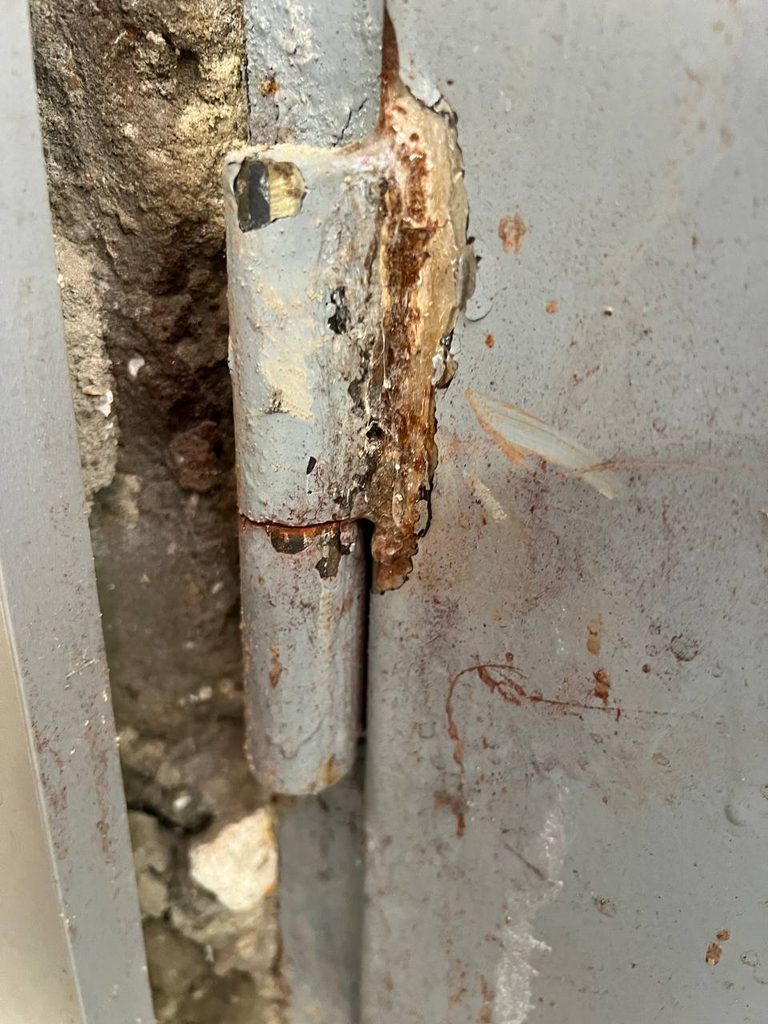
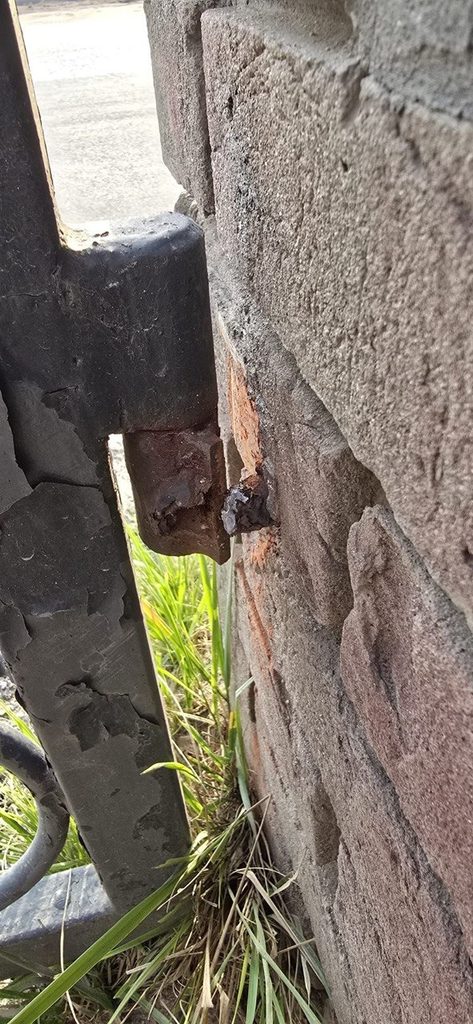
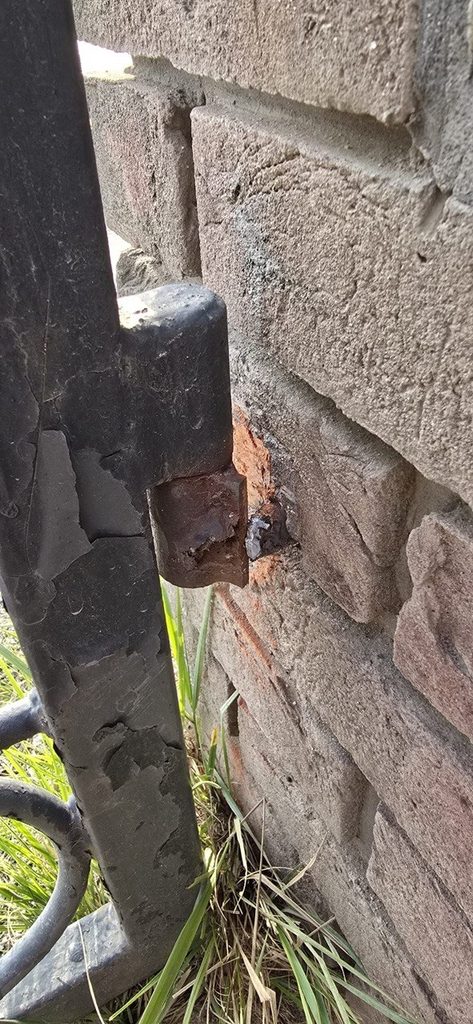
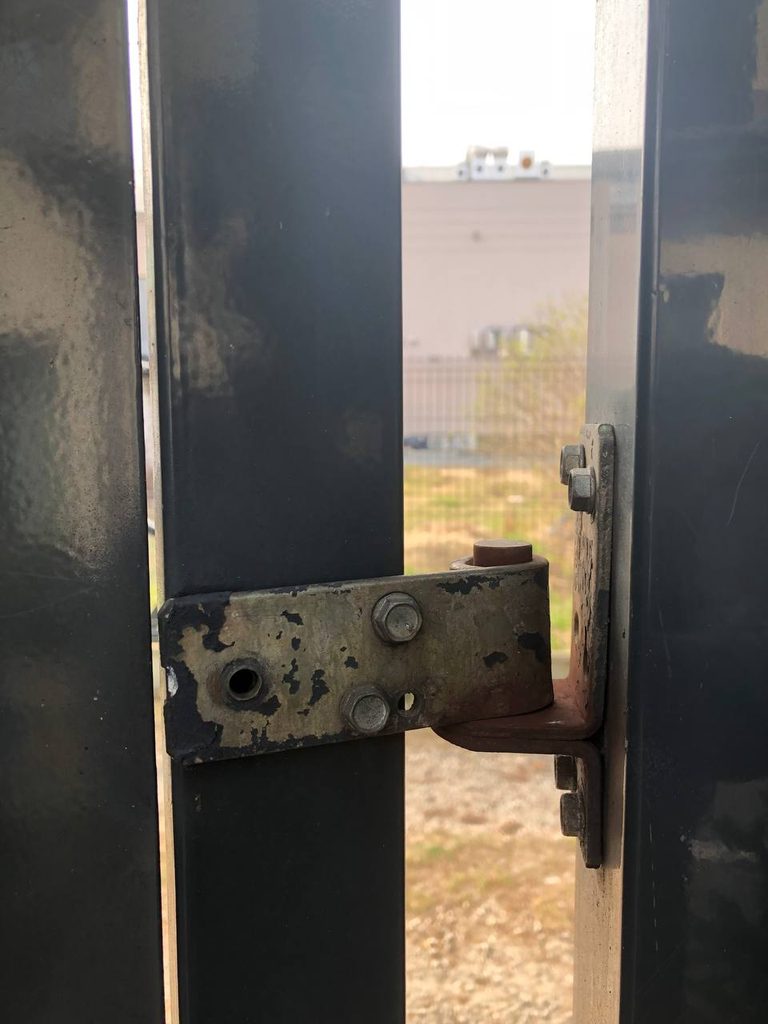
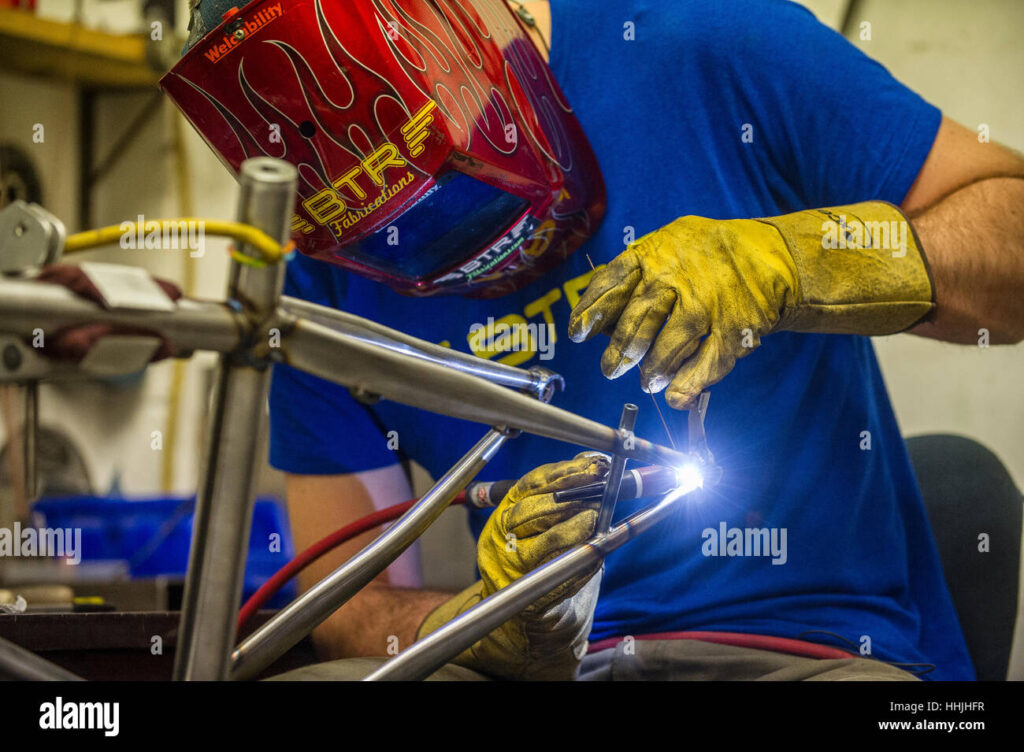
Spawanie Warszawa i okolice z dojazdem do klienta, Stal Czarna, Aluminium, Metal, spawamy w całym Woj.Mazowieckim. Mobilny Serwis Warszawa wykonuje prace spawalnicze i naprawy metalowych elementów u klienta. Spawamy stal, podejmujemy zlecenia dotyczące aluminium, stali nierdzewnej i żeliwa, naprawiamy bramy, furtki, zawiasy, balustrady, ramy oraz wybrane elementy maszyn. Łączymy pracę spawacza z przygotowaniem ślusarskim: mierzymy, dopasowujemy, oczyszczamy, ustalamy geometrię, przygotowujemy złącze i uzgadniamy sposób wykończenia. Obsługujemy Warszawę i okoliczne miejscowości. Przyjmujemy również zgłoszenia awaryjne, a możliwość oraz termin interwencji ustalamy dla konkretnego adresu i rodzaju uszkodzenia.
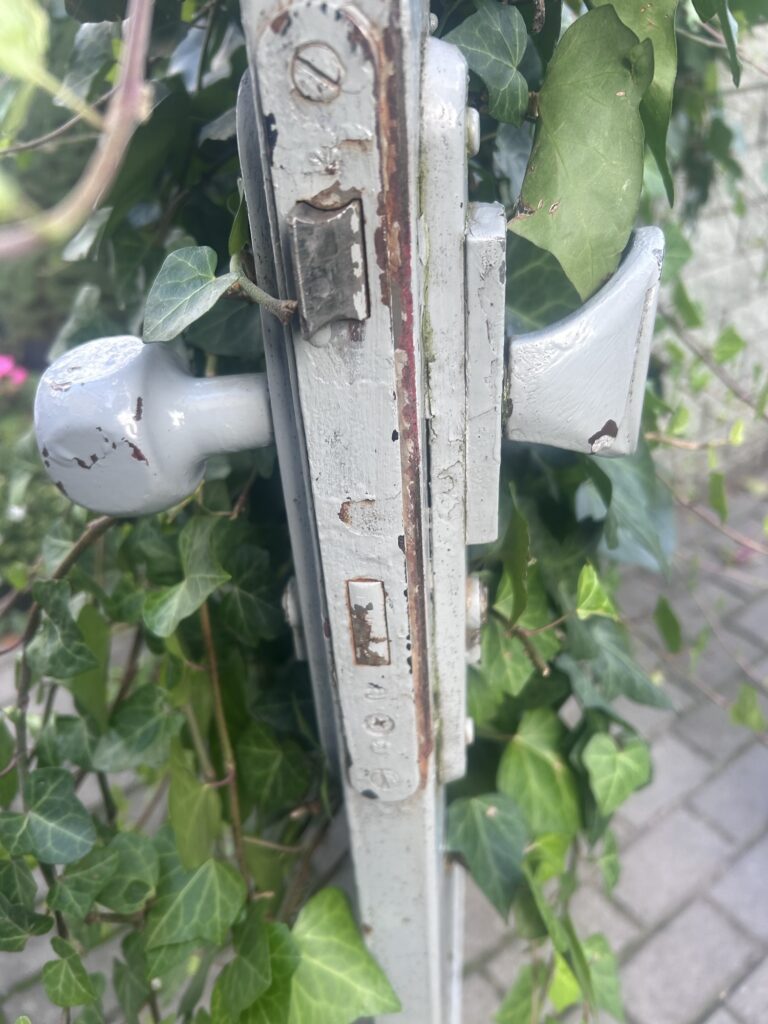
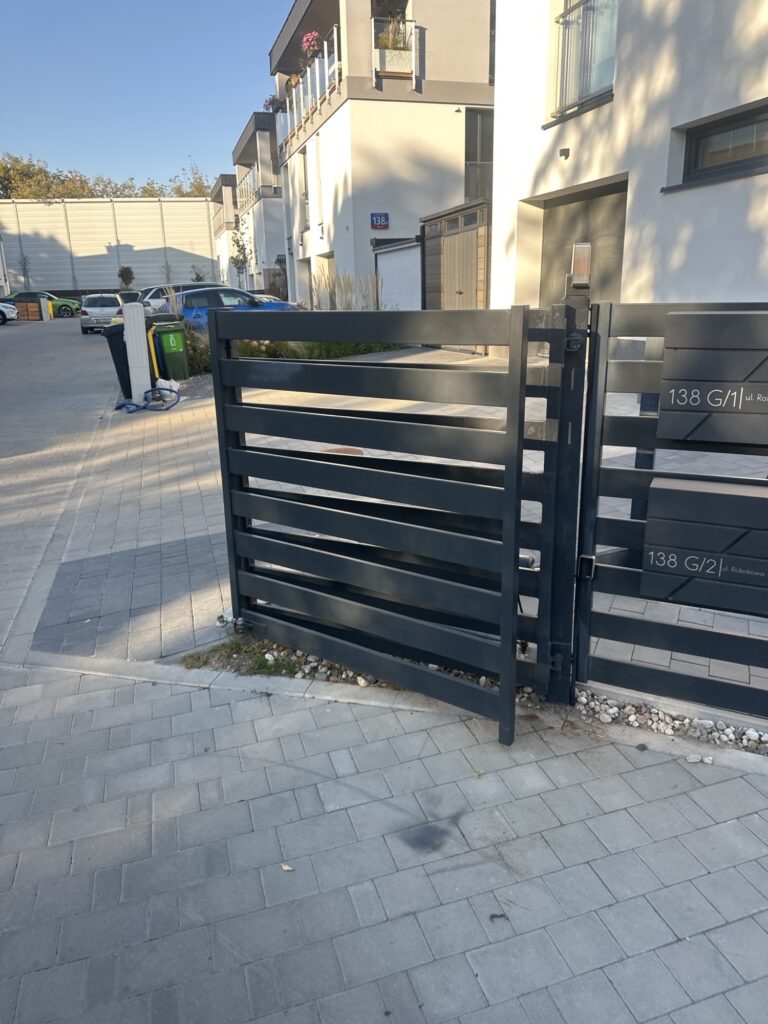
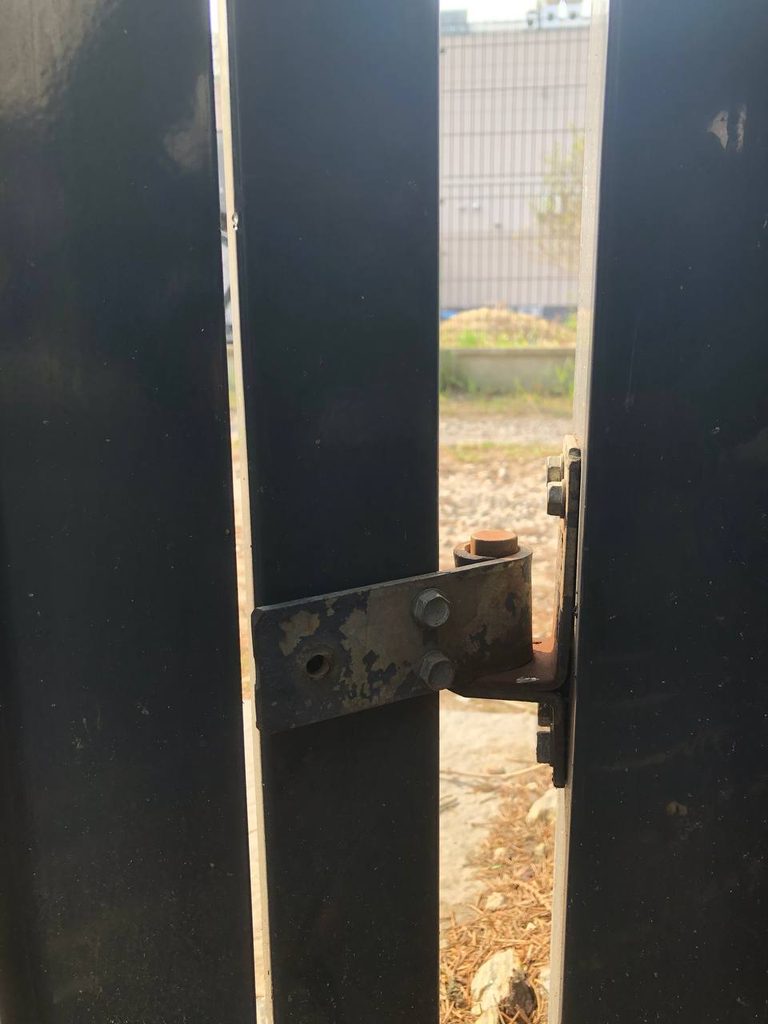
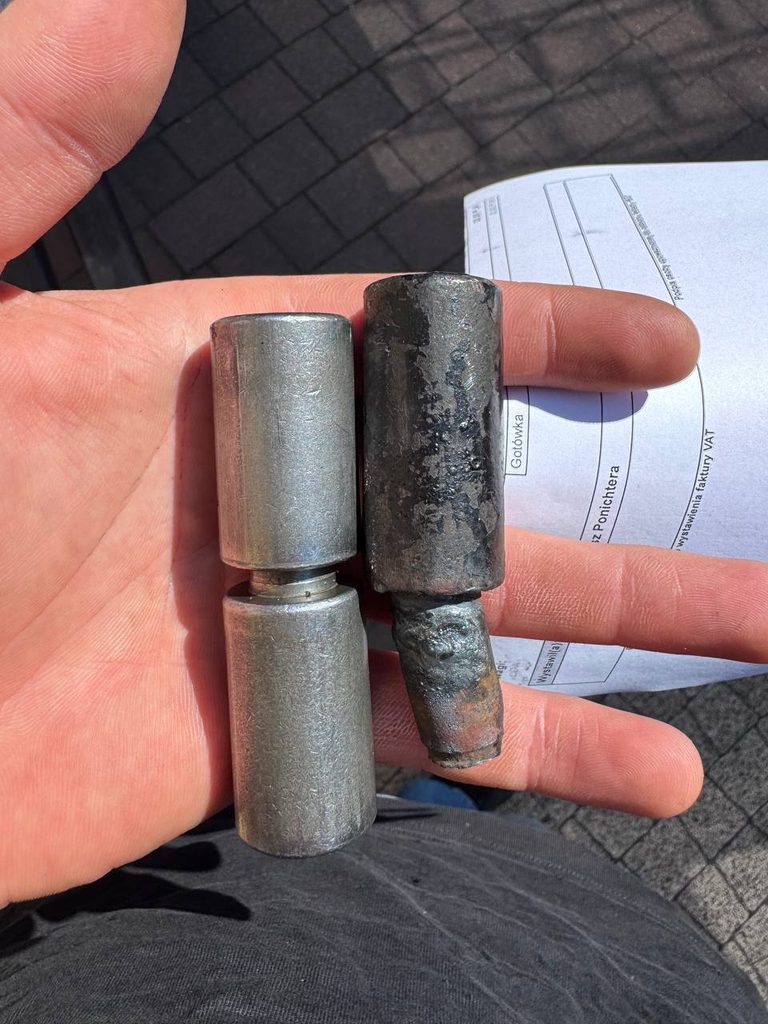
Potrzebujesz naprawić urwany zawias, pęknięty wspornik, skorodowaną ramę furtki albo element osprzętu budowlanego? Zadzwoń pod numer 570 933 114. Opisz, co jest uszkodzone, do czego służy dany element i gdzie znajduje się miejsce pracy. Zdjęcie całej konstrukcji oraz zbliżenie uszkodzenia ułatwią wstępną ocenę. Jeśli znasz materiał, grubość ścianki albo oznaczenie urządzenia, przekaż te informacje już podczas zgłoszenia. Dzięki temu można sensownie rozmawiać o technologii, potrzebnym wyposażeniu, dostępie i kosztach.
Naprawa zaczyna się od zrozumienia pracy elementu
Przyjazd ze spawarką to ważna część usługi, ale o wyniku decyduje cały proces. Inaczej pracuje słupek ogrodzenia obciążony skrzydłem bramy, inaczej poręcz schodów, a jeszcze inaczej wspornik maszyny poddawany drganiom. Dwa pęknięcia o podobnej długości mogą wymagać zupełnie innych działań. W jednym przypadku przyczyną będzie uderzenie pojazdu. W drugim regularnie narastające odkształcenie, niewłaściwe podparcie albo luz w sąsiednim połączeniu. Dlatego podczas oceny interesuje nas także otoczenie uszkodzenia.
Spawamy z myślą o ponownym użytkowaniu elementu. To oznacza sprawdzenie, czy naprawa ma uzasadnienie, czy istnieje dostęp do przygotowania krawędzi i czy materiał pozostający przy złączu jest wystarczająco zdrowy. Jeżeli korozja zniszczyła długi odcinek cienkościennego profilu, samo zamknięcie widocznej dziury nie rozwiązuje problemu. Rozsądniejsze może być wycięcie zniszczonego fragmentu i wykonanie nowego odcinka. Jeżeli pękł odlew o trudnym do ustalenia składzie, najpierw trzeba rozpoznać możliwości technologiczne. Szybka decyzja jest cenna tylko wtedy, gdy wynika z właściwej diagnozy.
W zleceniach mobilnych szczególne znaczenie ma dostęp. Niekiedy przed rozpoczęciem naprawy trzeba zdemontować wypełnienie bramy, odsunąć przewody, zdjąć osłonę, przygotować podparcie lub umożliwić pracę po drugiej stronie złącza. Pozornie prosty spaw może wymagać więcej przygotowania niż dłuższe połączenie na stole warsztatowym. Wyjaśniamy te zależności przy ustalaniu zakresu, aby klient wiedział, za jakie czynności płaci i co rzeczywiście zostanie wykonane.
Co obejmuje nasza usługa spawalnicza
Podstawą oferty są prace wykonywane metodami MIG/MAG, TIG i MMA, dobieranymi do materiału oraz warunków. Przy elementach stalowych często liczy się wydajność i możliwość uzyskania powtarzalnego połączenia. Przy cienkiej nierdzewce istotne bywają kontrola ilości ciepła, osłona gazowa i oczekiwany wygląd powierzchni. Przy aluminium trzeba uwzględnić stop, stan materiału, czystość i odprowadzanie ciepła. Przy żeliwie decyzja zaczyna się od oceny odlewu i roli naprawianego miejsca. Każdy z tych tematów rozwijamy w dalszych rozdziałach.
Właściciel domu może zamówić naprawę metalowej furtki, wymianę uszkodzonego fragmentu ramy, poprawę mocowania zawiasu czy spawanie odpowiednio zakwalifikowanej balustrady. Zarządca nieruchomości może potrzebować uporządkowania powtarzających się usterek przy wejściach, śmietnikach, ciągach komunikacyjnych albo ogrodzeniach. Firma wykonawcza zwykle oczekuje sprawnej organizacji pracy przy elementach budowlanych lub osprzęcie. W zakładzie produkcyjnym ważne są ponadto przerwy technologiczne, czystość, dokumentacja oraz zasady odbioru.
Zakres zawsze ustalamy przed rozpoczęciem konkretnego etapu. Spawanie, dorabianie części, montaż, zabezpieczenie antykorozyjne i diagnostyka automatyki to różne czynności, nawet jeżeli dotyczą jednej bramy. Klient może zamówić samą naprawę metalową albo szerszą usługę obejmującą regulację i przygotowanie do dalszego wykończenia. Przy zgłoszeniu awaryjnym określamy, co jest niezbędne do usunięcia przyczyny problemu, a co można wykonać podczas osobnego, zaplanowanego przyjazdu.
Zgłoszenia wymagające współpracy kilku specjalności obsługuje również nasze pogotowie techniczne. To przydatne wtedy, gdy uszkodzeniu konstrukcji towarzyszy problem z napędem, elektrozaczepem, instalacją zasilającą lub przewodem przechodzącym przez metalowy słupek. Najpierw ustalamy zależności pomiędzy usterkami. Dopiero potem wybieramy kolejność prac. Dzięki temu naprawiony element nie zostaje ponownie przeciążony przez wadliwie działający mechanizm.
Spawanie mobilne w praktyce
Usługa z dojazdem ogranicza konieczność transportowania dużych części, lecz wymaga przygotowania stanowiska w miejscu użytkowania. Miejsce powinno umożliwiać bezpieczne rozstawienie wyposażenia, dostęp do naprawianego obszaru i ochronę otoczenia. Pracę przy bramie wjazdowej organizuje się inaczej niż przy konstrukcji na zapleczu magazynu. W ciasnym przejściu uwagę zwraca droga ewakuacji i ruch osób. Na placu budowy dochodzą przejazdy maszyn, prace innych ekip i zmieniające się warunki pogodowe.
Możliwość korzystania z własnego zasilania ułatwia realizację niektórych zleceń terenowych. Nie zmienia jednak wymagań dotyczących stabilności podłoża, ochrony przed opadami, dostępu do złącza czy organizacji przewodów. Agregat również wymaga właściwego ustawienia i dopasowania do używanego urządzenia. Podczas rozmowy warto wskazać, czy na miejscu jest dostęp do zasilania i czy zarządca dopuszcza korzystanie z niego. Jeśli takich informacji nie ma, ustalamy potrzebne rozwiązanie przed wyjazdem.
Warunki terenowe wpływają na technologię. Osłona gazowa może wymagać ochrony stanowiska przed ruchem powietrza. Element o znacznej masie może potrzebować dodatkowego podparcia. Praca na wysokości wymaga odrębnego przygotowania dostępu. W niektórych przypadkach korzystniejsze będzie wymontowanie części i wykonanie naprawy w kontrolowanych warunkach. Mobilność oznacza możliwość dojazdu i przeprowadzenia oceny na miejscu, a wykonanie samego połączenia zależy od spełnienia wymagań technologicznych.
Pogotowie spawalnicze jest szczególnie przydatne przy usterkach, które blokują normalne działanie posesji lub przedsiębiorstwa. Nie zastępuje jednak zgody zarządcy, dokumentacji konstrukcyjnej ani wymaganych badań. Przyjmując zgłoszenie, rozróżniamy doraźne zabezpieczenie od naprawy docelowej. Jeśli element jest niebezpieczny, pierwszym celem może być ograniczenie dostępu i przygotowanie go do demontażu. Ostateczne przywrócenie użytkowania następuje dopiero po zakończeniu właściwego zakresu prac i sprawdzeń.
Warszawa oraz miejscowości wokół stolicy
Dojeżdżamy do klientów w osiemnastu dzielnicach Warszawy: na Bemowie, Białołęce, Bielanach, Mokotowie, Ochocie, Pradze-Południe, Pradze-Północ, w Rembertowie, Śródmieściu, na Targówku, w Ursusie, na Ursynowie, w Wawrze, Wesołej, Wilanowie, Włochach, na Woli i Żoliborzu. W lokalnych rozdziałach omawiamy różne rodzaje zabudowy, dostęp do stanowiska oraz typowe problemy metalowych elementów. Nazwa dzielnicy pomaga ustalić rejon, ale dla organizacji pracy potrzebny jest dokładny adres i opis wjazdu.
Obszar wokół Warszawy obejmuje zarówno duże miasta aglomeracji, jak i mniejsze miejscowości oraz wsie. Zlecenie w Piasecznie, Pruszkowie, Legionowie czy Wołominie może dotyczyć niewielkiej furtki albo rozbudowanego zaplecza przedsiębiorstwa. W gminach wiejskich dochodzą maszyny rolnicze, konstrukcje pomocnicze, ogrodzenia dużych działek i elementy wyposażenia gospodarstw. Z tego powodu zakres pracy ustalamy według zastosowania konstrukcji, a logistykę według adresu.
Przyjęty orientacyjny obszar około pięćdziesięciu kilometrów od centrum Warszawy nie jest obietnicą jednakowego czasu dojazdu. Mosty, przebieg tras, objazdy, odległość od głównej drogi i możliwość dojazdu samochodem serwisowym zmieniają warunki. Również granica administracyjna gminy nie pokrywa się z takim promieniem. Miejscowości graniczne oraz dalsze adresy wymagają indywidualnego potwierdzenia. Podając lokalizację, warto dopisać gminę, szczególnie gdy nazwa wsi powtarza się w różnych częściach Mazowsza.
Jak przygotować informacje do wyceny
Najbardziej pomocny komplet informacji jest prosty: ogólny widok elementu, zdjęcie miejsca uszkodzenia, wymiary i opis objawów. Przy furtce warto pokazać oba zawiasy, słupek oraz szczelinę przy zamknięciu. Przy konstrukcji wsporczej potrzebny jest widok jej połączeń i punktów podparcia. Przy części maszyny znaczenie ma tabliczka identyfikacyjna, oznaczenie zespołu i informacja, w jakich okolicznościach pojawiło się pęknięcie. Nie trzeba samodzielnie rozbierać niebezpiecznego urządzenia, aby uzyskać zdjęcia.
Jeżeli element był już naprawiany, przekaż tę informację. Poprzednia spoina, nałożona nakładka albo zmienione mocowanie mogą tłumaczyć nowe uszkodzenie. Ważny jest również opis zachowania: czy brama opada stale, zacina się tylko w określonym położeniu, czy pęknięcie pojawiło się po uderzeniu, czy rozwijało się stopniowo. Informacje od użytkownika uzupełniają oględziny i pomagają zaplanować, które zależności trzeba sprawdzić na miejscu.
Do sprawnej wyceny przydaje się określenie oczekiwanego efektu. Czy chodzi o przywrócenie działania istniejącego elementu, zmianę wymiaru, dostosowanie do nowego napędu, poprawę estetyki czy wymianę zniszczonej części? Każdy z tych celów prowadzi do trochę innego zakresu. Jeśli konstrukcja ma pozostać widoczna, ustalamy oczekiwania dotyczące kształtu spoiny, szlifowania i powłoki. Jeśli najważniejsza jest funkcja, nadal potrzebna jest kontrola geometrii i zgodność z warunkami użytkowania.
Cennik orientacyjny usług spawalniczych
Przykładowe stawki prezentowane w ofercie Mobilnego Serwisu Warszawa pokazują poziom wejścia dla różnych kategorii prac. Nie stanowią wyceny dowolnego elementu należącego do danej kategorii. Mała naprawa dostępnego wspornika i przebudowa wielometrowej konstrukcji wymagają innej ilości pracy. Podobnie cena początkowa za naprawę bramy nie oznacza wymiany całego skrzydła, wykonania nowych fundamentów ani zakupu automatyki.
| Rodzaj usługi | Orientacyjna stawka z oferty |
|---|---|
| Drobne spawanie i proste naprawy metalowe | od 300 zł |
| Podstawowa naprawa bramy lub furtki | od 300 zł |
| Wybrane prace przy konstrukcjach stalowych | 400–1500 zł |
| Wybrane naprawy maszyn budowlanych | 500–2000 zł |
| Spawanie aluminium | od 500 zł |
| Naprawy elementów żeliwnych | od 600 zł |
| Rozbudowane prace, duże konstrukcje i zadania specjalne | wycena indywidualna |
Przy większym zleceniu budżet może osiągać 3000 zł lub więcej, zależnie od rzeczywistego zakresu, materiałów, przygotowania i wymaganych sprawdzeń. Jest to informacja o możliwej skali kosztu, a nie cena konkretnej usługi. Aktualny sposób kalkulacji opisujemy także na stronie spawacz Warszawa cena. Ostateczną kwotę, zakres materiałów, dojazd oraz ewentualną dopłatę za tryb pilny uzgadniamy przy zleceniu.
Cena samej spoiny nie opisuje pełnej wartości naprawy. Znaczną część pracy może stanowić usunięcie starych połączeń, pomiar geometrii, wykonanie nowej części i przygotowanie dostępu. Warto porównywać oferty o podobnym zakresie: co obejmuje demontaż, jakie przewidziano wykończenie, kto dostarcza elementy i jakie sprawdzenie nastąpi po wykonaniu. Jasne ustalenia ułatwiają współpracę zarówno przy pojedynczej naprawie w domu, jak i przy zleceniu dla przedsiębiorstwa.
Techniczna rozmowa prowadzi do lepszej decyzji
Klient nie musi znać nazw wszystkich procesów, aby zamówić spawanie. Wystarczy opisać potrzebę i pokazać problem. Naszym zadaniem jest wyjaśnić, jakie rozwiązania mają sens w konkretnych warunkach. Jeżeli konstrukcja wymaga dopasowania części, tłumaczymy, dlaczego samo dodanie spoiny nie wystarczy. Jeżeli materiał jest nieznany, wskazujemy, co trzeba rozpoznać. Jeżeli koszt naprawy zbliża się do kosztu wymiany, warto porównać oba warianty także pod względem późniejszego użytkowania.
W dalszych częściach znajdziesz rozbudowane omówienie procesów, rodzajów spawarek, zachowania materiałów i zastosowań. Modele urządzeń oraz rozwiązania producentów służą wyjaśnieniu różnic technologicznych; ich opis nie oznacza automatycznie deklaracji posiadania każdego z tych urządzeń przez firmę. Podobnie omówienie technologii przemysłowej nie jest obietnicą wykonania dowolnego złącza w każdych warunkach terenowych. Konkretny zakres dobieramy do zadania, wyposażenia i wymaganej dokumentacji.
Przykłady techniczne pomagają rozmawiać o rzeczywistych zależnościach. Nie zastępują projektu, instrukcji producenta ani kwalifikacji procesu dla odpowiedzialnego elementu. Szczególnego podejścia wymagają części nośne pojazdów, urządzenia ciśnieniowe, elementy podnoszące ładunki oraz konstrukcje, których uszkodzenie może zagrozić ludziom. W takich zleceniach poprawna decyzja może oznaczać także wymianę części, dodatkową ocenę lub udział uprawnionego specjalisty.
Ustalony zakres pozwala rzetelnie porównać oferty
Przedsiębiorca zamawiający naprawę powinien otrzymać czytelną odpowiedź na pytanie, czego dotyczy wycena. Ten sam opis „spawanie ramy” może oznaczać usunięcie jednego pęknięcia, odtworzenie kilku połączeń albo wymianę całego fragmentu konstrukcji. Jeżeli zadanie obejmuje również prostowanie, trzeba określić oczekiwaną geometrię i sposób jej sprawdzenia. Jeśli przewidziano nowe części, znaczenie mają ich wymiary, materiał, sposób przygotowania i późniejsze zabezpieczenie. Takie ustalenia nie muszą tworzyć długiego pisma przy drobnym zleceniu, ale powinny być jednoznaczne.
W domu jednorodzinnym punktem odbioru naprawionej furtki będzie zwykle jej prawidłowa praca: brak kolizji, utrzymanie luzów, właściwe położenie względem zaczepu i stabilne zamocowanie zawiasów. W przedsiębiorstwie kryteria mogą obejmować także wskazane tolerancje, dokumentację materiałową, badania i odbiór przez osobę odpowiedzialną za urządzenie. Nie należy przenosić jednego sposobu odbioru na każde zlecenie. Wymagania wynikają z funkcji elementu oraz odpowiedzialności, którą pełni w całym układzie.
Przy większej liczbie podobnych usterek warto uporządkować je przed przyjazdem. Pomaga oznaczenie kolejnych bram, słupków lub stanowisk i przypisanie zdjęć do tych oznaczeń. Serwisant otrzymuje wtedy mapę pracy, a klient może odróżnić wykonane czynności od tematów pozostawionych do osobnego uzgodnienia. Wspólnota mieszkaniowa łatwiej ustali, które przejście pozostaje dostępne. Kierownik zakładu może zaplanować wyłączenie konkretnego obszaru. Prosty porządek organizacyjny oszczędza czas bez upraszczania samej technologii.
Trzeba również rozdzielić koszt naprawy od kosztu usunięcia jej przyczyny, jeśli przyczyna leży poza samym złączem. Gdy brama ociera wskutek osiadania słupka, wykonanie nowej spoiny może być tylko częścią zadania. Gdy wspornik pęka przez drgania urządzenia, potrzebna bywa ocena mocowania lub pracy zespołu. Jeżeli naprawiany element regularnie uderza w przeszkodę, trzeba omówić zmianę ogranicznika lub organizacji przejazdu. To właśnie połączenie obserwacji mechanicznych z pracą spawalniczą daje szansę ograniczenia nawrotów usterki.
Przy zamówieniu obejmującym kilka etapów ustalamy, kiedy możliwe jest dalsze użytkowanie elementu. Zakończenie spawania nie zawsze kończy całą usługę. Pozostają pomiary, montaż osłon, ewentualne badania, wykończenie powierzchni albo wymagany czas związany z zastosowaną powłoką. Informacja przekazana użytkownikowi powinna określać rzeczywisty stan, bez domysłów. Szczególnie ważne jest to przy elementach, do których mają dostęp osoby nieobecne podczas naprawy, na przykład mieszkańcy osiedla, pracownicy magazynu czy klienci lokalu.
Warto też przechowywać podstawowe informacje o wykonanej pracy. Zdjęcia miejsca naprawy, ustalony zakres, oznaczenie części i zalecenia ułatwiają późniejsze przeglądy. Jeśli po dłuższym czasie pojawi się nowy objaw, można porównać go z wcześniejszym stanem. Nie chodzi o tworzenie skomplikowanego archiwum dla każdego zawiasu. Chodzi o zachowanie informacji, które pozwalają odróżnić zużycie eksploatacyjne, uszkodzenie mechaniczne i problem związany z sąsiednim elementem konstrukcji.
Nasza propozycja współpracy opiera się na konkretnym zadaniu, zrozumiałym zakresie i technologii dopasowanej do warunków. Klient otrzymuje informację, co można wykonać na miejscu, co wymaga przygotowania i co powinno zostać sprawdzone przed oddaniem elementu do użytkowania. Taki sposób rozmowy sprawdza się zarówno przy krótkim zleceniu naprawczym, jak i przy planowaniu większych prac dla nieruchomości lub przedsiębiorstwa.
Zamów mobilnego spawacza do konkretnego zadania
Mobilny Serwis Warszawa jest dla klientów, którzy potrzebują połączyć rozpoznanie problemu z wykonaniem uzgodnionej naprawy. Przyjeżdżamy do domów, wspólnot, firm, warsztatów i na przygotowane place budowy. Możemy omówić pojedynczy uszkodzony element albo szerszy zakres prac rozłożony na etapy. Przy planowanym remoncie warto skontaktować się wcześniej, aby powiązać spawanie z demontażem, montażem innych części i późniejszym wykończeniem powierzchni.
Zadzwoń pod numer 570 933 114 i podaj miejscowość lub dzielnicę, rodzaj elementu oraz objawy uszkodzenia. Ustalmy, co trzeba sprawdzić, jakie zdjęcia będą przydatne i kiedy możliwy jest przyjazd. Dobrze przygotowana naprawa zaczyna się od kilku konkretnych informacji. Iskry pojawiają się później — wtedy, gdy wiadomo już, po co i gdzie mają się pojawić.
Część 01 Metody spawania i dobór urządzeń
1 Nasza firma spawa a dobór metody zaczynamy od zadania
Mobilny Serwis Warszawa wykonuje prace spawalnicze z dojazdem do klienta. Spawanie traktujemy jako sposób przywrócenia albo wykonania określonej funkcji części: skrzydło bramy ma przenosić obciążenie bez opadania, wspornik ma zachować geometrię, osłona ma pasować do maszyny, a poręcz powinna tworzyć stabilną konstrukcję. Sama obecność spoiny nie oznacza jeszcze, że problem został rozwiązany. Dlatego przed rozpoczęciem pracy analizujemy materiał, dostęp do złącza, rodzaj obciążenia i warunki, w których połączenie będzie później pracowało. Dopiero z tych informacji wynika wybór procesu, materiału dodatkowego, sposobu przygotowania i zakresu odbioru.
Podstawowe metody spotykane w naszych zleceniach to MIG/MAG, TIG i MMA. Technologie bardziej wyspecjalizowane, takie jak spawanie orbitalne, plazmowe, laserowe, hybrydowe, łukiem krytym lub z zastosowaniem zaawansowanych systemów automatycznych, opisujemy jako możliwości wymagające indywidualnego ustalenia zakresu, wyposażenia i kwalifikacji wykonania. Ich omówienie pomaga zamawiającemu właściwie nazwać potrzebę. Nie jest deklaracją, że każde stanowisko przemysłowe znajduje się w samochodzie mobilnego serwisu. Dobra oferta techniczna rozróżnia prace możliwe na miejscu i zadania, które wymagają przygotowanego warsztatu, specjalistycznego partnera lub osobnej technologii.
Pierwsze pytanie brzmi: co dokładnie łączymy? Nazwa „metal” nie wystarcza. Cienka rura ze stali nierdzewnej, odlew aluminiowy, walcowany kątownik i żeliwny korpus reagują na lokalne ogrzewanie w zupełnie inny sposób. Drugie pytanie dotyczy oczekiwanego efektu. W jednym przypadku decyduje szczelność, w drugim odporność na zmęczenie, w trzecim wygląd powierzchni po lakierowaniu. Trzecie pytanie brzmi: jakie ograniczenia narzuca miejsce pracy? Nawet poprawnie wybrana metoda może okazać się niepraktyczna, jeżeli nie ma możliwości osłonięcia łuku przed przeciągiem, przygotowania drogi prądowej albo ustawienia operatora w stabilnej pozycji.
Porównując technologie, patrzymy na cały przebieg zlecenia. Kilka minut szybkiego spawania może przestać być oszczędnością, gdy później trzeba prostować odkształcony element, usuwać odpryski z widocznej powierzchni albo powtarzać obróbkę. Z kolei wybór najbardziej precyzyjnej metody nie zawsze przynosi korzyść przy masywnej konstrukcji, w której istotne są wymiary spoiny i zdolność przenoszenia obciążeń. Ekonomia powstaje z dobrego dopasowania procesu, nie z samego skracania czasu jarzenia łuku. W takim ujęciu planowanie jest częścią wykonania, a nie dodatkiem do wyceny.
Przyjmijmy przykładowe, hipotetyczne zgłoszenie: od konstrukcji oddzielił się uchwyt zawiasu. Z opisu nie wynika jeszcze, czy puściła stara spoina, pękł materiał obok niej, osłabiła się ścianka profilu czy zatarte łożyskowanie wywołało przeciążenie. Spawanie dokładnie w miejscu widocznej szczeliny mogłoby odtworzyć poprzedni słaby punkt. W naszej analizie najpierw ustalamy przyczynę, następnie oceniamy możliwość przygotowania zdrowego materiału, a dopiero potem dobieramy metodę łączenia i geometrię naprawy. Taki porządek pozwala uniknąć sytuacji, w której błyszcząca spoina zakrywa problem pozostawiony wewnątrz konstrukcji.
W zapytaniu warto więc podać przeznaczenie części, przybliżone wymiary, dostęp z obu stron, wcześniejsze naprawy oraz sposób użytkowania. Zdjęcie ogólne pokazuje otoczenie, zbliżenie ujawnia uszkodzenie, a zdjęcie oznaczenia materiału lub tabliczki urządzenia może skrócić diagnostykę. Na tej podstawie przygotowujemy kierunek działania i wskazujemy, co trzeba sprawdzić przed ostatecznym potwierdzeniem zakresu. Klient nie musi znać nazw wszystkich procesów spawalniczych. Powinien natomiast otrzymać wyjaśnienie, dlaczego proponowane rozwiązanie odpowiada jego części, a nie tylko spawarce, która akurat stoi najbliżej.
2 Nazwy oznaczenia procesów i fizyka łuku elektrycznego
W dokumentacji technicznej spotyka się jednocześnie nazwy handlowe, skróty angielskie i numery procesów. MIG oznacza spawanie elektrodą topliwą w osłonie gazu obojętnego, a MAG używa osłony zawierającej składniki aktywne. TIG odnosi się do elektrody wolframowej pracującej w obojętnym gazie. MMA jest ręcznym spawaniem elektrodą otuloną. W opisach amerykańskich często występują odpowiednio GMAW, GTAW i SMAW. Rozpoznawanie tych skrótów pomaga czytać instrukcje, ale nie zastępuje pełnego opisu złącza. Ta sama rodzina procesu może obejmować różne materiały dodatkowe, przebiegi prądu oraz strategie prowadzenia łuku.
Numery, takie jak 111 dla MMA, 131 dla MIG z drutem litym, 135 dla MAG z drutem litym czy 141 dla TIG z materiałem dodatkowym, porządkują zapis technologiczny. Dla drutów rdzeniowych i odmian bez materiału dodatkowego używa się innych oznaczeń zależnych od konkretnego wariantu. W zamówieniu przemysłowym nie zastępujemy więc opisu „drut rdzeniowy z osłoną gazową” ogólnym hasłem „migomat”. Przydatne wprowadzenie do terminologii i elementów stanowiska zawierają polskie podstawy spawania MIG/MAG opracowane przez EWM. Ich lektura ułatwia rozróżnienie elektrody, spoiwa, osłony i źródła energii.
Łuk elektryczny jest przewodzącym obszarem gazu pomiędzy elektrodą a elementem. Energia dostarczana przez źródło utrzymuje zjonizowane środowisko, ogrzewa materiał i umożliwia powstanie jeziorka. Nie jest to zwykła iskra, która tylko przykleja metal do powierzchni. Proces obejmuje przepływ ładunków, oddziaływanie pola magnetycznego, ruch gazu, parowanie materiału, topienie i przepływ ciekłego stopiwa. Kształt końcowego połączenia wynika ze współdziałania tych zjawisk. Dlatego dwie spoiny wykonane przy podobnym wskazaniu prądu mogą mieć inne wtopienie, jeżeli różniły się napięciem, prędkością, gazem albo długością wolnego wylotu drutu.
W jeziorku znaczenie mają napięcie powierzchniowe, siła ciężkości i przepływy wywołane różnicami temperatury. Kierunek ruchu cieczy może zmieniać się wraz ze składem materiału, stanem powierzchni i atmosferą. Do tego dochodzi nacisk łuku i pęd kropli metalu przenoszonych z elektrody. Widoczna szerokość lica jest tylko jednym ze skutków tego układu. Duża ilość stopiwa może rozlać się na powierzchni, nie zapewniając właściwego połączenia z bokami rowka. Z tego powodu nie oceniamy spoiny wyłącznie po regularności wzoru, połysku albo sile dźwięku towarzyszącego pracy.
Na stanowisku naprawczym teoria przekłada się na konkretne decyzje. Jeżeli łuk wyraźnie odchyla się w jedną stronę, sprawdzamy drogę przepływu prądu, wpływ namagnesowania i geometrię końca złącza. Gdy drut zaczyna uderzać w materiał, obserwujemy zależność podawania od napięcia oraz stan prowadzenia. Jeżeli jeziorko staje się trudne do opanowania, rozpatrujemy bilans ciepła i pozycję pracy. Zmiana pojedynczego pokrętła bez rozpoznania zjawiska może jedynie przenieść problem w inne miejsce. Techniczna diagnoza ma znaleźć przyczynę, a nie dopasować przypadkową nastawę do chwilowo znośnego dźwięku.
Dla klienta praktyczna wartość tej wiedzy jest prosta: sposób wykonania można uzasadnić. Kiedy wybieramy proces z lepszą kontrolą energii, chodzi o ograniczenie deformacji albo stabilne wykonanie cienkiego elementu. Kiedy potrzebna jest większa wydajność stapiania, wynika ona z objętości złącza i warunków technologicznych. Kiedy proponujemy zmianę orientacji części, poprawiamy dostęp i wpływ grawitacji na jeziorko. Nie każda sytuacja wymaga rozbudowanego raportu, lecz każda zasługuje na logiczne wyjaśnienie. Spawanie jest rzemiosłem opartym na fizyce, a doświadczenie pomaga tę fizykę rozpoznać w rzeczywistych warunkach.
3 Źródła prądu charakterystyka opadająca płaska i regulacja dynamiczna
Źródło spawalnicze jest układem, który dostarcza energię w sposób dopasowany do procesu. W TIG i MMA zwykle zależy nam na utrzymaniu wybranego natężenia przy pewnych zmianach długości łuku. Tę funkcję wiąże się z charakterystyką opadającą, często opisywaną skrótem CC. W klasycznym MIG/MAG popularna jest charakterystyka napięciowa CV: niewielka zmiana długości łuku wywołuje zmianę prądu, która pomaga przywrócić równowagę między stapianiem a podawaniem drutu. W nowoczesnych urządzeniach tę prostą charakterystykę uzupełniają szybkie algorytmy sterowania, więc sam skrót CC albo CV nie opisuje całego zachowania źródła.
Wyjaśnijmy to na poziomie zadania. Przy ręcznym TIG operator może nieznacznie oddalić elektrodę od materiału podczas omijania przeszkody. Źródło o odpowiedniej charakterystyce ogranicza wynikającą z tego zmianę prądu, co pomaga zachować kontrolę. W półautomacie drut zbliżający się nadmiernie do jeziorka powoduje reakcję elektryczną wpływającą na jego stapianie. To rodzaj samoregulacji, ale działa w określonym zakresie. Nie naprawi zakleszczającego się drutu, niewłaściwego gazu ani źle przygotowanego rowka. Układ elektroniczny potrzebuje mechanicznie poprawnego stanowiska, tak jak dobry kierowca potrzebuje sprawnych opon.
W dokumentacji standardowych procesów MIG urządzenia Kemppi X8 producent rozróżnia tryb z niezależną regulacją napięcia i podawania oraz warianty powiązane programem spawalniczym. Jest to dobry przykład różnicy między ręcznym doborem dwóch wielkości a pracą na charakterystyce synergicznej. Z punktu widzenia wykonawcy najważniejsze pozostaje to, czy wybrany program odpowiada rzeczywistemu drutowi, gazowi i średnicy. Szybkie ustawienie błędnej charakterystyki wcale nie jest postępem. Czytelna obsługa ma wspierać właściwy wybór, nie ukrywać jego znaczenia.
Źródła transformatorowe, prostownikowe i inwerterowe różnią się sposobem przetwarzania energii. Rozwiązania inwerterowe umożliwiają budowę lżejszych urządzeń i dokładną regulację przebiegu prądu, ale w praktyce liczą się także chłodzenie, trwałość połączeń, dostępność serwisu i odporność układu na warunki pracy. Mniejsza obudowa nie oznacza automatycznie takiej samej obciążalności jak duże urządzenie przemysłowe. Oceniamy prąd przy określonym cyklu pracy, temperaturę otoczenia przy badaniu oraz ograniczenia uchwytu. Parametr z największą liczbą na naklejce nie jest pełną specyfikacją możliwości spawania.
Przy zasilaniu mobilnym trzeba uwzględnić zgodność spawarki z agregatem, wymagania przyłącza i rzeczywiste obciążenie. Moc znamionowa agregatu nie może być bezpośrednio utożsamiana z dostępnym prądem spawania. Dochodzą charakterystyka poboru, zapas dynamiczny, obciążenie innych odbiorników, przekroje przewodów i spadki napięcia. Jeżeli producent rozróżnia konkretne wersje urządzenia jako przystosowane do agregatów, traktujemy to jako istotną informację. Użyteczny układ zasilania jest częścią planu pracy. Nie wolno zakładać, że dowolna spawarka będzie poprawnie współpracowała z każdym generatorem tylko dlatego, że pasuje wtyczka.
Analizujemy również położenie źródła i podajnika. Długie przewody mogą zwiększać straty, zmieniać warunki regulacji i utrudniać pracę operatora. Urządzenia z funkcją kompensacji wymagają przygotowania zgodnego z instrukcją, a nie mechanicznego przeniesienia nastaw z innej konfiguracji. Przy stanowisku stacjonarnym korzystne może być źródło oddalone od strefy odprysków i podajnik umieszczony bliżej spawacza. W serwisie mobilnym liczy się natomiast przejrzysta droga przewodów, stabilne ustawienie sprzętu i możliwość kontroli połączeń. Właściwy układ skraca przerwy oraz ogranicza liczbę problemów, które bywają mylnie uznawane za brak umiejętności spawacza.
4 MIG i MAG jak działa cały tor od szpuli do jeziorka
W MIG/MAG drut pełni dwie funkcje: jest elektrodą przewodzącą prąd i materiałem, który po stopieniu współtworzy spoinę. Szpula lub beczka dostarcza zapas, rolki napędowe przesuwają drut, prowadnik kieruje go przez przewód, a końcówka prądowa przekazuje energię. Gaz płynie oddzielnym torem do dyszy i osłania obszar pracy. Producent Fronius pokazuje ten układ w opisie zasady spawania metodą MIG/MAG. W praktyce warsztatowej każdy z tych elementów należy traktować jako część jednego procesu, ponieważ zaburzenie w dowolnym miejscu pojawia się ostatecznie przy łuku.
Napięcie, prędkość podawania, długość wolnego wylotu i prędkość przesuwu uchwytu są ze sobą powiązane. Podawanie wpływa na ilość dostarczanego metalu oraz prąd w określonych warunkach źródła. Napięcie wiąże się z długością łuku, lecz jego rzeczywista interpretacja zależy od trybu pracy. Wolny wylot wprowadza oporowe nagrzewanie drutu i zmienia warunki stapiania. Prędkość prowadzenia decyduje o ilości energii i stopiwa przypadającej na odcinek złącza. Dlatego karta technologiczna powinna ujmować układ parametrów, a nie wyłącznie jedną wartość prądu.
W naprawie krótkiego wspornika problemem może być nadmierne nagromadzenie ciepła, ponieważ każdy kolejny ścieg trafia w coraz cieplejszy materiał. Przy długim profilu pojawia się z kolei potrzeba utrzymania stałej prędkości i porządku kolejności. W obu przypadkach spawacz może używać tej samej metody, ale logika wykonania będzie inna. Jedno złącze wymaga krótkich, zaplanowanych odcinków i kontroli wymiaru, drugie sprawnego prowadzenia dłuższego ściegu. Słowo „MAG” określa rodzinę procesu, natomiast rzeczywistą technologię tworzy dopiero zestaw decyzji odpowiadających części.
Odróżniamy także wykonanie spoiny pachwinowej od doczołowej. W pachwinie analizujemy kąt między elementami, dostęp do nasady i wymagany wymiar nośny. W złączu doczołowym istotne stają się przygotowanie krawędzi, próg, szczelina i możliwość uzyskania wymaganej grani. Niewłaściwe dopasowanie nie jest drobiazgiem, który zawsze można „zalać drutem”. Nadmierna ilość spoiwa zwiększa czas, energię i odkształcenia, a przy braku dostępu do dna rowka może nadal nie zapewniać właściwego połączenia. Przygotowanie mechaniczne często decyduje o rezultacie bardziej niż wybór kolejnej funkcji elektronicznej.
Przy osłonie gazowej zwracamy uwagę na szczelność toru, stan dyszy oraz otoczenie. Wiatr, strumień wentylatora lub ruch powietrza między otwartymi bramami hali mogą odchylić gaz od jeziorka. Zwiększanie przepływu bez rozpoznania przyczyny nie zawsze pomaga, ponieważ turbulentny strumień także potrafi wciągać powietrze. Osłona powinna być stabilna i zgodna z wymaganiami procesu. W serwisie mobilnym ocena miejsca pracy następuje przed zajarzeniem łuku, a przy zmianie warunków podczas zlecenia aktualizujemy sposób osłonięcia stanowiska.
Kontrola końcówki prądowej, rolek i prowadnika jest prostą czynnością o dużym znaczeniu. Zużyty otwór końcówki może pogarszać prowadzenie oraz kontakt elektryczny. Zbyt duży docisk rolek deformuje drut lub wprowadza opiłki, a zbyt mały powoduje poślizg. Prowadnik dobrany do innego materiału bywa źródłem tarcia i zanieczyszczeń. Zamiast korygować takie objawy coraz wyższym napięciem, sprawdzamy tor mechaniczny. Klient widzi wtedy mniej przypadkowych prób, a proces staje się przewidywalny. Dobre spawanie zaczyna się często od elementu za kilkanaście złotych, który musi współpracować z całym kosztownym układem.
5 Przenoszenie metalu zwarcie kropla gruba natrysk i impuls
To, w jaki sposób metal opuszcza drut, ma bezpośredni wpływ na prowadzenie jeziorka. Przy przenoszeniu zwarciowym końcówka drutu cyklicznie styka się z ciekłym metalem, a kropla przechodzi w warunkach chwilowego zwarcia. Przy przenoszeniu grubokroplowym krople są większe i mniej regularne. W odpowiednich warunkach natryskowych metal przechodzi drobnymi kroplami bez cyklicznego zwierania. Proces impulsowy steruje przebiegiem prądu, aby wywoływać kontrolowane odrywanie kropli. Granice między tymi obszarami zależą od zestawu drut, gaz, średnica, biegunowość i charakterystyka źródła.
Nie każdy tryb nadaje się w takim samym stopniu do każdej pozycji. Duże, płynne jeziorko łatwiej kontrolować w korzystnym ułożeniu elementu niż nad głową. Przy cienkich ściankach potrzebna jest zdolność utrzymania połączenia bez nadmiernego przetapiania. Przy grubszych detalach zbyt mała energia może prowadzić do pozornego sklejenia powierzchni. Właściwy wybór jest kompromisem między wtopieniem, ilością stopiwa i możliwością opanowania jeziorka. Określenie „zimny łuk” nie zwalnia z oceny, czy metal podstawowy został rzeczywiście włączony do połączenia.
W polskim omówieniu spawania impulsowego MIG/MAG Fronius zwraca uwagę na wykorzystanie pulsu między innymi przy aluminium. Jest to przykład procesu, który pozwala inaczej kształtować przenoszenie kropli niż konwencjonalny zakres zwarciowy. Nie oznacza to automatycznej przewagi w każdym pojedynczym zleceniu. W naprawie ważne pozostają stop, kształt części, dostęp do wnętrza i wymagania odbiorowe. Tryb impulsowy musi mieć właściwy program oraz sprawny tor podawania. Elektronika nie zastąpi przygotowania materiału ani nie usunie oleju z porowatego odlewu.
Wyobraźmy sobie dwie hipotetyczne spoiny na podobnej grubości stali. Pierwsza łączy płaskowniki na stole, druga powstaje pionowo w narożu zamontowanej osłony. Na stole można dobrać pozycję, obrócić detal i wygodnie obserwować nasadę. W narożu ogranicza nas geometria uchwytu i grawitacja. Próba przeniesienia identycznych nastaw pomija różnicę warunków. W naszym planie wykonania najpierw ustalamy, czy część można bezpiecznie przestawić albo zdemontować. Dopiero gdy pozostaje praca w wymuszonej pozycji, dostosowujemy proces oraz kolejność ściegów do tego ograniczenia.
Dźwięk łuku pomaga doświadczonemu operatorowi zauważyć zmianę, ale nie jest samodzielnym kryterium jakości. Równomierne brzmienie może towarzyszyć spoinie, która ma niedostateczne wtopienie przy krawędzi. Z kolei odmienny od oczekiwanego dźwięk programu impulsowego nie oznacza od razu błędu. Oceniamy obraz jeziorka, zwilżanie ścianek, stabilność podawania i zgodność z zakładaną geometrią. Gdy jest to potrzebne, próba technologiczna oraz przekrój kontrolny dostarczają informacji, których nie pokaże samo lico. W pracach odpowiedzialnych wzrok i słuch wspierają kontrolę, lecz nie zastępują wymaganych badań.
Przy przejściu między zakresami przenoszenia metalu szczególnie łatwo błędnie interpretować wynik. Zwiększenie napięcia może uspokoić jeden objaw, a równocześnie poszerzyć łuk i pogorszyć osłonę przy zbyt długim wylocie. Zmiana gazu może całkowicie zmienić dostępny zakres stabilnego procesu. Dlatego nie tworzymy uniwersalnej tabeli „grubość blachy równa się konkretny prąd” jako gotowej recepty do każdej naprawy. Tabele producenta i doświadczenie wyznaczają punkt startowy, natomiast technologia dla danego złącza określa właściwe granice. Celem jest powtarzalność połączenia, a nie odtworzenie numerów z cudzego wyświetlacza.
6 Synergia puls i podwójny puls w praktyce technicznej
Synergia oznacza powiązanie parametrów według programu opracowanego dla określonej kombinacji materiału dodatkowego, średnicy i gazu. Operator wybiera podstawowy poziom pracy, a źródło dobiera pozostałe wielkości w ramach charakterystyki. Taki układ przyspiesza przygotowanie stanowiska i ułatwia powtarzanie ustawień. Nadal potrzebne są korekty wynikające z długości łuku, geometrii złącza i sposobu prowadzenia. Program nie widzi automatycznie wszystkich cech rzeczywistej naprawy. Nawet rozbudowany system może pracować nieprawidłowo, jeżeli drut w podajniku różni się od wybranego na panelu.
Puls w MIG/MAG dotyczy sterowania prądem w czasie. Faza o większym natężeniu sprzyja kontrolowanemu odrywaniu kropli, a prąd bazowy podtrzymuje łuk między impulsami. Podwójny puls wprowadza dodatkową, wolniejszą zmianę poziomu pracy, co może pomagać w kontroli jeziorka i uzyskiwaniu określonej faktury lica. Nie należy mylić go z impulsowym TIG, gdzie elektroda nie jest źródłem materiału dodatkowego. Podobne słowo na wyświetlaczu nie oznacza identycznego mechanizmu metalurgicznego ani takiego samego wpływu na wydajność stapiania.
Przykładowe rozróżnienie trybów można znaleźć w polskiej instrukcji Kemppi MasterMig 353 i 355, która opisuje między innymi proces 1-MIG, impuls i DPulse. Z kolei platforma Fronius TPS/i z pakietami procesu MIG/MAG pokazuje, że zakres dostępnych funkcji zależy od konfiguracji systemu. W opisie oferty należy oddzielać nazwę rodziny urządzeń od wyposażenia konkretnego egzemplarza. Dwa źródła o podobnej obudowie mogą mieć różne pakiety, uchwyty i możliwości podawania. To ważne przy porównaniu technologii proponowanych przez wykonawców.
W analizie zlecenia pytamy, co ma dać zmiana trybu. Jeśli głównym celem jest ograniczenie odprysków na elemencie dekoracyjnym, sprawdzamy także czystość materiału, gaz i ustawienie uchwytu. Jeżeli chodzi o mniejszą deformację cienkiej ścianki, oceniamy całkowite wprowadzenie energii, długość ściegów i zamocowanie. Jeżeli klient oczekuje równomiernego wzoru na aluminium, pamiętamy, że estetyka nie jest dowodem właściwości całego połączenia. Parametry mają prowadzić do rezultatu funkcjonalnego, a wygląd powinien być zgodny z przeznaczeniem, nie stanowić jedynego kryterium wyboru.
Przy krótkich spoinach znaczenie mają fazy początku i końca. Proces ustalony może zajmować tylko część czasu jarzenia, ponieważ sporą rolę odgrywa zajarzenie, dojście do właściwego prądu i wygaszenie. To dlatego ustawienie sprawdzone na długim odcinku próbnym nie zawsze daje równie dobry wynik na małym wsporniku. W planie próby odwzorowujemy rzeczywistą długość i pozycję. Jeżeli element składa się z wielu krótkich połączeń, analizujemy powtarzalność startu oraz wypełnienie krateru równie starannie jak stabilność w środku ściegu.
Podczas porównywania procesów oceniamy cały detal po wystygnięciu. Mierzymy wymiar, sprawdzamy przejście spoiny w materiał, oglądamy dostępne powierzchnie i odnosimy wynik do wymagań. Próbka, która wygląda dobrze bezpośrednio po spawaniu, może po zwolnieniu mocowania ujawnić odkształcenie. Ustawienia zapisujemy razem z identyfikacją programu i istotnymi warunkami stanowiska. Samo zdjęcie ekranu nie opisuje rodzaju gazu, partii drutu, temperatury elementu ani kolejności pracy. Właśnie taki pełniejszy zapis pozwala wrócić do sprawdzonego rozwiązania, kiedy podobne zlecenie pojawi się ponownie.
7 LSC PMC CMT Wise i inne nazwy procesów zmodyfikowanych
Na rynku spotyka się wiele nazw oznaczających rozwinięcia podstawowych metod. Niektóre dotyczą sterowania zwarciem, inne przenoszenia kropli w impulsie, kolejności faz energetycznych albo ruchu drutu. Nazwa handlowa powinna być traktowana jako informacja o konkretnej technologii producenta. Nie należy przenosić jej na dowolną spawarkę z podobnym przyciskiem. W analizie zlecenia interesuje nas rzeczywisty przebieg procesu, wymagane wyposażenie i zakres zastosowań. Dopiero potem rozważamy, czy ta funkcja przyniesie korzyść przy wskazanym materiale oraz geometrii.
LSC firmy Fronius jest rozwiązaniem związanym z kontrolą łuku i ograniczaniem odprysków, a PMC rozwija możliwości procesu impulsowego. CMT wykorzystuje skoordynowane sterowanie energią oraz ruchem drutu, w tym jego cofanie w odpowiedniej fazie cyklu. Z kolei procesy specjalne Kemppi z rodzin Wise i MAX obejmują rozwiązania przeznaczone do określonych problemów, takich jak wykonanie grani, cienkie blachy lub stabilność wtopienia. Te przykłady pokazują różnorodność narzędzi. Nie są obietnicą, że każdą uszkodzoną część wystarczy podłączyć do programu i problem zniknie.
Korzystny proces o ograniczonym wprowadzeniu energii może pomóc tam, gdzie niewielka grubość lub wrażliwa geometria utrudnia spawanie. Nadal trzeba jednak doprowadzić do właściwego połączenia materiałów. Zbyt małe wtopienie jest niezgodnością niezależnie od nowoczesności użytej nazwy. Jeżeli detal przenosi obciążenie, technologia powinna zapewniać wymaganą geometrię i właściwości złącza. Jeśli połączenie ma być szczelne, potrzebny jest odpowiedni plan kontroli. Wybór procesu nie może polegać wyłącznie na szukaniu jak najmniejszej temperatury, ponieważ spawanie wymaga świadomego bilansu między ogrzaniem a ochroną materiału.
Szczególnie istotne jest dopasowanie osprzętu. Technologia wykorzystująca szybki ruch zwrotny drutu może wymagać specjalnego napędu i właściwej konfiguracji toru podawania. Program przeznaczony do konkretnej mieszanki nie powinien być używany bez sprawdzenia z inną osłoną. Jeżeli system oferuje stabilizację wybranej wielkości, trzeba poznać jej granice oraz warunki aktywacji. Przy zakupie usługi pytamy więc o sens zastosowanej funkcji, a przy przygotowaniu wykonania odnosimy ustawienia do instrukcji i próby. Sama obecność licencji w urządzeniu nie stanowi jeszcze gotowej technologii.
W naszym podejściu nowoczesny proces ma być rozliczany przez wynik na detalu. Można porównać odkształcenie po wystygnięciu, ilość obróbki końcowej, stabilność przy początku ściegu i powtarzalność wymiaru. Takie porównanie powinno dotyczyć tych samych warunków przygotowania. Jeśli jedna próbka ma idealne dopasowanie, a druga dużą szczelinę, wynik nie mówi wyłącznie o źródle prądu. Jeśli różni się czystość powierzchni, nie można wszystkich porów przypisać brakowi zaawansowanego programu. Uczciwa próba technologiczna oddziela wpływ procesu od wpływu materiału oraz organizacji stanowiska.
Wyobraźmy sobie cienką osłonę przemysłową, której naroże ma zachować prostoliniowość po naprawie. Pierwszy wariant może wykorzystywać tradycyjne krótkie ściegi i kontrolę kolejności. Drugi może korzystać z odpowiedniego procesu sterowanego. Decyzja zależy od długości spoiny, przygotowania, dostępności technologii i wymagań wyglądu. Przy pojedynczym detalu bardziej złożony system nie zawsze skróci cały czas zlecenia, ponieważ wymaga konfiguracji. Przy serii identycznych części przygotowanie może się zwrócić. Dlatego proponujemy rozwiązanie dopasowane do skali zadania, zamiast automatycznie uznawać najdłuższą nazwę procesu za najlepszą odpowiedź.
8 Spawanie aluminium metodą MIG drut miękki osłona i kontrola ciepła
Aluminium wymaga innego podejścia niż stal niestopowa. Warstwa tlenkowa, przewodność cieplna, rozszerzalność i podatność określonych stopów na pękanie wpływają na przygotowanie oraz wybór spoiwa. W usłudze spawania aluminium w Warszawie zaczynamy od rozpoznania stopu i funkcji części. Inaczej rozpatrujemy prosty profil osłonowy, inaczej odlew zanieczyszczony olejem, a jeszcze inaczej element obciążony zmiennie. Nie zakładamy, że srebrny kolor wystarczy do podjęcia decyzji technologicznej. Tam, gdzie brak danych o materiale ma znaczenie dla bezpieczeństwa lub trwałości, potrzebne jest ich uzupełnienie.
Materiały Fronius o spawaniu aluminium wyjaśniają znaczenie warstwy tlenkowej w stosunku do znacznie niższej temperatury topnienia podłoża. W praktyce oznacza to, że powierzchnię przygotowujemy odpowiednio do stopu i procesu, usuwając zanieczyszczenia oraz ograniczając ponowne zabrudzenie. Narzędzia przeznaczone do aluminium powinny być odseparowane od tych, którymi obrabiano stal. Oczyszczenie nie może polegać wyłącznie na przetarciu widocznego lica, jeśli zanieczyszczenia znajdują się również w szczelinie lub porach odlewu. Trwałe połączenie wymaga przygotowania całego obszaru objętego spawaniem.
Miękki drut aluminiowy jest bardziej wrażliwy na nieprawidłowe prowadzenie. Długi, zagięty przewód, niewłaściwy prowadnik lub zbyt duży docisk rolek mogą powodować deformację i niestabilne podawanie. Rozwiązania push-pull wykorzystują współpracę napędów, aby zapewnić kontrolowany transport drutu. Ich konfigurację opisuje między innymi polska instrukcja Fronius TPS/i Robotics Push/Pull i CMT. Tego rodzaju dokumentacja pokazuje, dlaczego osprzęt jest częścią technologii. Zwykła wymiana szpuli stalowej na aluminiową nie oznacza jeszcze prawidłowego przygotowania półautomatu do nowego materiału.
Przy aluminium początek spoiny i jej dalsza część mogą wymagać odmiennej kontroli energii. Zimny, masywny detal odbiera dużo ciepła, natomiast niewielki element szybko nagrzewa się w trakcie pracy. Jeżeli parametry pozostaną bezrefleksyjnie takie same, warunki jeziorka będą się zmieniały. Analizujemy więc rozkład masy, lokalne pogrubienia i możliwość kontrolowania temperatury. Nie podajemy jednej uniwersalnej nastawy do wszystkich odlewów czy profili, ponieważ podobna grubość ścianki nie oznacza identycznej zdolności odprowadzania ciepła. Znaczenie ma również sąsiedztwo żeber, naroży i zamocowań.
Dobór materiału dodatkowego jest związany z gatunkiem stopu, wymaganiami mechanicznymi, odpornością korozyjną i ewentualną obróbką wykończeniową. Różne rodziny spoiw aluminiowych nie są dowolnie zamienne. Przy elementach poddawanych anodowaniu może ujawnić się różnica barwy, a w części użytkowej ważniejsza będzie odporność na określony mechanizm pękania. W pracach naprawczych analizujemy również wpływ ciepła na stan umocnienia materiału. Ładna spoina nie przywraca automatycznie własności pierwotnego wyrobu, jeśli okolica złącza utraciła je wskutek cyklu cieplnego.
Przykładowa naprawa profilu osłony może wymagać odtworzenia tylko ciągłości i geometrii, podczas gdy naprawa części nośnej wymaga oceny całego elementu. W tym drugim przypadku sprawdzamy możliwość wykonania naprawy w dokumentacji producenta, projekt naprawczy i potrzebne badania. Nie traktujemy elementów bezpieczeństwa pojazdów albo maszyn jako zwykłego kawałka aluminium do sklejenia. Klient otrzymuje jasną informację, czy proponowany zakres dotyczy wykonania złącza, czy również udokumentowanego przywrócenia zdolności użytkowej. To rozróżnienie chroni sens techniczny usługi i pozwala wybrać naprawę tam, gdzie rzeczywiście jest właściwym rozwiązaniem.
9 MAG stali niestopowej wydajność bez utraty kontroli złącza
Wiele codziennych zleceń dotyczy stali określanej potocznie jako czarna. Wykonujemy spawanie stali czarnej z dojazdem do klienta, uwzględniając rodzaj wyrobu, grubość, stan powierzchni i funkcję połączenia. W tej grupie mieszczą się jednak materiały o różnych własnościach. Profil używany w lekkiej osłonie, blacha konstrukcyjna i stal o podwyższonej wytrzymałości nie powinny być utożsamiane tylko dlatego, że wszystkie rdzewieją. Rozpoznanie materiału wpływa na dobór spoiwa, warunki cieplne i wymagania przygotowania. Szczególnie przy naprawach znaczenie ma historia elementu oraz wcześniejsze spoiny.
MAG jest użyteczny przy wielu konstrukcjach, ponieważ umożliwia ciągłe podawanie materiału dodatkowego i sprawne wykonywanie dłuższych połączeń. Wydajność wymaga jednak właściwej organizacji. Jeżeli spawacz co chwilę przerywa pracę, aby korygować dopasowanie, usuwać zabrudzenia lub szukać miejsca podłączenia przewodu powrotnego, potencjał procesu pozostaje niewykorzystany. Przygotowujemy kolejność sczepiania, ustalamy punkty odniesienia i sprawdzamy dostęp do nasady. Im lepiej uporządkowany detal przed spawaniem, tym łatwiej utrzymać zarówno tempo, jak i geometrię.
Przykłady przemysłowych platform MIG/MAG, takich jak Fronius Fortis i Lorch seria P, pokazują, że współczesne źródła oferują różne tryby oraz możliwości organizacji stanowiska. W naszej analizie są to przykłady klas urządzeń, nie deklaracja posiadania konkretnych modeli. Dla zlecenia kluczowa jest odpowiednia charakterystyka, zakres pracy i osprzęt. W przypadku krótkiej naprawy ważniejszy może być stabilny start i mobilność, natomiast przy długich ściegach istotna staje się obciążalność układu oraz ergonomia. Rozwiązanie dobieramy do rzeczywistego przebiegu pracy.
Przy spoinach pachwinowych nie powiększamy wymiaru bez powodu. Nadmierna ilość metalu zwiększa masę, czas i skurcz, a często nie poprawia funkcji złącza w takim stopniu, jak oczekuje zamawiający. Właściwy wymiar powinien wynikać z dokumentacji lub uzasadnionej oceny konstrukcyjnej. W naprawie starego elementu trzeba dodatkowo sprawdzić, czy ścianka, do której dospawujemy wzmocnienie, ma zachowaną grubość. Masywna spoina na skorodowanym profilu może obciążyć materiał, który nie jest już zdolny do przeniesienia sił. Dlatego oczyszczenie służy także diagnozie, a nie tylko wyglądowi.
Zgorzelina walcownicza, farba, smar i produkty korozji wpływają na warunki pracy łuku. Nie zakładamy, że użycie aktywnej osłony zwalnia z ich usunięcia. Przy elementach ocynkowanych trzeba odrębnie zaplanować przygotowanie powierzchni, ochronę stanowiska i odtworzenie zabezpieczenia antykorozyjnego. Jeśli połączenie znajduje się przy uszczelkach, przewodach lub elementach drewnianych, zakres demontażu i osłonięcia powinien być ustalony przed rozpoczęciem. Dobre tempo pracy wynika z przewidywania takich ograniczeń. Próba spawania na siłę w nieprzygotowanym otoczeniu zwykle komplikuje całe zlecenie.
Usługa spawania MIG/MAG stali czarnej w Warszawie obejmuje zatem więcej niż prowadzenie uchwytu. Analizujemy punkty zamocowania, przygotowujemy krawędzie, dobieramy sposób sczepienia i kontrolujemy wynik po wystygnięciu. Przy większych elementach sprawdzamy, czy kolejność ściegów nie wywoła niekorzystnego skręcenia. Przy małych częściach dbamy o to, aby ciepło nie zdeformowało powierzchni współpracującej z innym podzespołem. W zależności od zlecenia wykończenie może obejmować oczyszczenie, obróbkę miejsc wskazanych w dokumentacji i przygotowanie do zabezpieczenia. Celem jest część gotowa do dalszego etapu, a nie przypadkowa nadlewka metalu.
10 Druty rdzeniowe FCAW rdzeń metaliczny i dobór osłony
Drut rdzeniowy ma metalową powłokę wypełnioną odpowiednią zawartością. Wypełnienie może pełnić funkcje związane z osłoną, tworzeniem żużla, odtlenianiem lub dostarczaniem składników stopowych. Nie wszystkie druty rdzeniowe są jednak takie same. Drut z rdzeniem topnikowym i osłoną gazową różni się od samoosłonowego, a drut z rdzeniem metalicznym ma jeszcze inną charakterystykę pracy. Oznaczenie FCAW odnosi się do rodziny procesów z topnikiem w rdzeniu. Przy zamówieniu i planowaniu wykonania potrzebna jest pełna klasyfikacja materiału dodatkowego, a nie tylko informacja, że „drut ma proszek w środku”.
W praktyce ten wybór wpływa na wymagany gaz, biegunowość, pozycje dopuszczone przez producenta i sposób prowadzenia. Samoosłonowość nie oznacza dowolności warunków ani braku wymagań przygotowania. Także przy drucie tworzącym własną osłonę należy kontrolować powierzchnię, wilgoć i warunki otoczenia. Z kolei zastosowanie gazu do drutu, który go wymaga, musi odpowiadać karcie materiału. Nie łączymy przypadkowo pozostałej butli z nową szpulą, licząc na to, że łuk jakoś się ustabilizuje. Zgodność składników procesu jest podstawą przewidywalnych własności stopiwa.
Druty tworzące żużel wymagają świadomej kontroli jego położenia. Żużel powinien spełniać swoją rolę ochronną, a nie zostać uwięziony między ściegami lub przy bocznej ściance. W złączach wielowarstwowych znaczenie mają czyszczenie, geometria poprzedniego ściegu i dostęp następnego łuku do miejsca wtopienia. Jeśli pozostawimy wąski, głęboki rowek przy krawędzi, kolejna warstwa może przykryć go bez poprawnego przetopienia. W takim przypadku zwiększenie ilości spoiwa nie rozwiąże problemu. Najpierw trzeba przywrócić warunki pozwalające na pełną kontrolę powierzchni i kształtu warstwy.
Drut z rdzeniem metalicznym bywa rozważany tam, gdzie liczy się wydajność stapiania i określone zachowanie łuku, ale jego przydatność zależy od konfiguracji całej technologii. Nie jest automatycznym zamiennikiem drutu litego w istniejącej instrukcji. Zmiana materiału dodatkowego może wymagać ponownej oceny parametrów, własności i zakresu kwalifikacji. Przykład rozbudowanej dokumentacji systemu, obejmującej różne materiały oraz charakterystyki, stanowi polska instrukcja platformy Fronius TPS 320i, 400i, 500i i 600i. Instrukcja urządzenia pomaga skonfigurować sprzęt, lecz nie zastępuje instrukcji technologicznej konkretnego złącza.
Z punktu widzenia mobilnego serwisu wybór drutu rdzeniowego powinien wynikać z warunków naprawy, a nie z przekonania, że każdy taki drut lepiej znosi zabrudzenia. Jeżeli element jest pokryty starą farbą i korozją, oczyszczamy strefę oraz sprawdzamy zachowany przekrój. Jeżeli zadanie dotyczy konstrukcji odpowiedzialnej, weryfikujemy dokumentację materiału dodatkowego. Jeśli na miejscu nie da się zapewnić wymaganego przygotowania, rozważamy demontaż lub zmianę organizacji pracy. Technologia ma rozwiązywać ograniczenia w sposób kontrolowany, a nie maskować je zwiększoną ilością dymu i żużla.
Przykładowa gruba spoina w warsztacie może uzasadniać użycie wydajnego materiału rdzeniowego, gdy dostęp i pozycja pozwalają wykorzystać jego zalety. Krótka naprawa cienkiego profilu może lepiej odpowiadać innej metodzie. Koszt szpuli stanowi tylko część rachunku: liczą się przerwy, czyszczenie, obróbka, wymagane badania oraz ewentualne poprawki. W porównaniu technicznym uwzględniamy również możliwość utrzymania właściwej temperatury międzyściegowej i kolejności. Odpowiedź na pytanie „lity czy rdzeniowy” powinna więc opierać się na zadaniu, a nie na jednym uniwersalnym rankingu materiałów.
11 MMA ręczna elektroda otulona w naprawach i montażu
MMA pozostaje ważną metodą w pracach naprawczych i montażowych. Elektroda składa się z metalowego rdzenia i otuliny, której skład wpływa na osłonę, żużel, stabilność łuku oraz właściwości stopiwa. Zestaw może być stosunkowo prosty i mobilny, dlatego metoda jest użyteczna tam, gdzie dostęp jest ograniczony lub transport rozbudowanego podajnika byłby kłopotliwy. Nie oznacza to jednak braku wymagań technologicznych. Wybór elektrody, warunki przechowywania, stan materiału i umiejętność prowadzenia są równie istotne jak w innych procesach.
Elektrody rutylowe, zasadowe i celulozowe mają odmienne cechy oraz obszary zastosowań. Nie traktujemy ich jako kolejnych stopni „mocy”. Elektroda łatwa w zajarzeniu może odpowiadać określonemu zadaniu, ale inne wymagania pojawiają się przy własnościach udarowych, zawartości wodoru czy prowadzeniu w danej pozycji. Biegunowość i zakres prądu wynikają z danych konkretnego wyrobu. Elektrody wymagające kontrolowanego suszenia oraz przechowywania obsługuje się zgodnie z zaleceniami producenta. Nie wolno tworzyć jednej wspólnej recepty suszenia dla wszystkich typów, ponieważ można w ten sposób uszkodzić właściwości otuliny.
Przykłady mobilnych rozwiązań można znaleźć w opisie Fronius Ignis oraz w polskim omówieniu urządzeń do spawania elektrodowego Lorch. Wybierając źródło do MMA, analizujemy stabilność pracy, funkcje zajarzenia i możliwości zasilania. Funkcje Hot Start, Arc Force czy Anti Stick pomagają w określonych sytuacjach, ale ich nazwy nie gwarantują zgodności z każdą elektrodą. Niektóre zastosowania wymagają specjalnych właściwości źródła. Urządzenie powinno być oceniane razem z elektrodą, warunkami przyłącza i długością przewodów, a nie wyłącznie na podstawie maksymalnego prądu.
Przy MMA szczególne znaczenie ma systematyczne skracanie odległości uchwytu w miarę zużywania elektrody. Operator jednocześnie utrzymuje długość łuku, kierunek prowadzenia i kształt jeziorka. W ciasnej przestrzeni zmiana długości elektrody może wpływać na dostęp, dlatego czasem trzeba odpowiednio zaplanować podział ściegu. Miejsca ponownego zajarzenia wymagają przygotowania, aby nie pozostawić krateru lub żużla. To jeden z powodów, dla których wydajność nie powinna być porównywana tylko według czasu pojedynczego odcinka jarzenia. Przerwy na wymianę i czyszczenie są naturalną częścią procesu.
W pracach terenowych metoda bywa mniej wrażliwa na ruch powietrza niż proces z zewnętrzną osłoną gazową, ale nie daje prawa do spawania mokrego elementu w dowolnych warunkach. Materiał, stanowisko i zasilanie muszą być odpowiednio przygotowane. Rdza oraz farba nadal utrudniają uzyskanie przewidywalnego złącza. Nie oferujemy „spawania przez wszystko”, ponieważ efekt takiego podejścia trudno ocenić i powtórzyć. Mobilność ma oznaczać przeniesienie właściwego warsztatu na miejsce zlecenia, a nie rezygnację z zasad przygotowania tylko dlatego, że pracujemy poza halą.
W hipotetycznej naprawie stalowego elementu na posesji MMA może być uzasadniona przez dostęp i długość połączenia. Jeśli jednak detal jest cienki, ma widoczne powierzchnie i wymaga ograniczenia obróbki, inna metoda może okazać się korzystniejsza. Dobieramy rozwiązanie po obejrzeniu części. Zbyt gruba elektroda, wymuszona pozycja i ograniczony dostęp do nasady nie stają się dobrym układem tylko dlatego, że urządzenie jest wygodne do przeniesienia. Technicznie poprawna naprawa wynika z dopasowania wszystkich warunków. W razie potrzeby proponujemy częściowy demontaż, przygotowanie nowego fragmentu albo wykonanie złącza w warsztacie.
12 TIG niezależna kontrola energii i materiału dodatkowego
W TIG łuk jarzy się między elektrodą wolframową a elementem, natomiast materiał dodatkowy może być podawany osobno. Ta separacja pozwala niezależnie kontrolować doprowadzanie energii i ilość spoiwa. Możliwe są również odpowiednio przygotowane połączenia bez dodatku materiału, gdy geometria oraz wymagania na to pozwalają. Wprowadzenie Fronius do zasady spawania TIG opisuje rolę elektrody i gazu, a omówienie jakości połączeń TIG pokazuje zastosowania tej metody. W praktyce nie chodzi wyłącznie o estetyczne lico: istotna jest zdolność świadomego prowadzenia małego, czytelnego jeziorka.
W naszych pracach spawalniczych metodami TIG, MIG i MMA wybór TIG może wynikać z rodzaju materiału, dostępu i wymagań wykończenia. Metoda jest często rozważana przy stali nierdzewnej, cienkich elementach i precyzyjnych detalach. Nie oznacza to, że zawsze będzie najszybsza albo najkorzystniejsza. Przy dużej objętości spoiny ręczne podawanie pręta bywa czasochłonne. Przy pracy na zewnątrz potrzebna jest stabilna osłona gazowa. Przy ciasnym narożu należy znaleźć miejsce zarówno dla uchwytu, jak i materiału dodatkowego. Dlatego porównujemy jakość procesu z realnymi warunkami wykonania.
Przygotowanie elektrody wpływa na stabilność i kształt łuku. Dobieramy typ, średnicę oraz kształt końca do prądu, biegunowości i zaleceń źródła. Elektrodę zanieczyszczoną przez kontakt z jeziorkiem należy właściwie przygotować ponownie. Nie kontynuujemy precyzyjnej pracy z końcówką, która powoduje błądzenie łuku i wprowadza obce składniki. Osobne znaczenie ma sposób szlifowania i czystość narzędzia. Elektroda jest częścią układu technologicznego, a nie jednorazowo dobranym prętem, o którym można zapomnieć do końca całego zlecenia.
Gaz chroni elektrodę, jeziorko i stygnący fragment spoiny. Wypływ przed zajarzeniem pomaga przygotować atmosferę, a wypływ po wygaszeniu chroni rozgrzane elementy. Czasy należy dobierać do warunków i instrukcji, nie na zasadzie zawsze najmniejszej możliwej wartości. Przedwczesne odsunięcie uchwytu może pozbawić osłony najbardziej wrażliwy moment. Przy niektórych złączach potrzebna jest ochrona również od strony grani. Zewnętrzna dysza nie zapewnia automatycznie właściwej atmosfery po drugiej stronie cienkiej ścianki. Zakres osłony musi odpowiadać materiałowi i wymaganiom złącza.
Ręczne TIG wymaga skoordynowania ruchu uchwytu, pręta i ewentualnego sterowania prądem. Materiał dodatkowy powinien trafiać w odpowiedni obszar jeziorka, zachowując czystość końca. Nadmierne wysuwanie gorącej końcówki poza osłonę może pogorszyć warunki. Zbyt duże porcje spoiwa zaburzają płynność pracy, a próba naprawienia tego większym prądem zwiększa energię wprowadzaną do elementu. W praktyce dążymy do rytmu odpowiadającego geometrii, a nie do dekoracyjnego wzoru uzyskiwanego za wszelką cenę. Każda kolejna porcja metalu powinna służyć budowie prawidłowego przekroju spoiny.
TIG jest dobrym przykładem metody, w której małe odstępstwo może mieć duże skutki. Nieco zbyt długa elektroda poza dyszą, niewłaściwy kąt lub przeciąg mogą pogorszyć osłonę. Zbyt długi łuk zmienia koncentrację ciepła. Zbyt wolna praca przegrzewa obszar mimo pozornie niewielkiego prądu. Dlatego do oceny nie wystarczy stwierdzenie „spawane TIG”. Potrzebny jest opis materiału, warunków i oczekiwanego odbioru. W ofercie przekładamy te informacje na konkretny zakres: przygotowanie, wykonanie, kontrolę oraz wykończenie, które odpowiada rzeczywistej funkcji części.
13 TIG DC przy stali nierdzewnej stali niestopowej i stopach niklu
TIG prądem stałym jest szeroko stosowany przy wielu stalach i stopach nieżelaznych, dla których odpowiada przyjętej technologii. Typowy układ z elektrodą na biegunie ujemnym pozwala skoncentrować znaczną część oddziaływania cieplnego po stronie elementu, utrzymując odpowiednie warunki pracy elektrody. Nie przenosimy jednak tego uproszczenia na wszystkie szczegóły fizyki łuku ani na każdą możliwą konfigurację. W dokumentacji wykonawczej biegunowość jest konkretnym wymaganiem. Zamiana przewodów bez sprawdzenia nie jest neutralną zmianą, nawet gdy urządzenie nadal zajarza łuk.
Polskie podstawy procesu TIG udostępnione przez EWM pomagają uporządkować rolę elektrody, gazu i źródła. Z kolei opis rodziny Kemppi MasterTig pokazuje rozróżnienie urządzeń DC oraz AC/DC w ramach jednej serii. To ważne, gdy zamawiający porównuje sprzęt tylko według natężenia maksymalnego. Źródło DC nie staje się urządzeniem AC/DC po dokupieniu zwykłego uchwytu. Funkcje wymagane do określonego zastosowania muszą wynikać z konstrukcji oraz wyposażenia. W naszej ocenie technicznej zawsze odróżniamy możliwość podłączenia osprzętu od rzeczywistej zdolności realizacji procesu.
Przy stali nierdzewnej istotne są czystość, kontrola ciepła i właściwa osłona. Nadmierne przebarwienie może wskazywać na niekorzystne warunki, lecz sama barwa nie opisuje całej odporności korozyjnej złącza. Znaczenie mają gatunek stali, atmosfera, temperatura i obróbka końcowa. W elementach eksploatowanych w wymagającym środowisku technologia obejmuje także przygotowanie powierzchni po spawaniu. Nie utożsamiamy mechanicznego wypolerowania lica z kompletnym przywróceniem własności powierzchni. Zakres obróbki chemicznej lub innej metody wykończenia trzeba dobrać do materiału, zastosowania oraz możliwości bezpiecznego wykonania.
W rurach i cienkościennych połączeniach doczołowych kluczowa jest grań. Jeśli złącze ma być gładkie od środka albo pracować w instalacji o podwyższonych wymaganiach czystości, należy zadbać o dopasowanie i osłonę wewnętrzną. Nadmierna wypukłość grani, podtopienia lub utleniona powierzchnia wewnętrzna mogą wpływać na użytkowanie niezależnie od pięknego lica na zewnątrz. Dlatego pytamy, czy połączenie jest dostępne do kontroli od środka i jakie wymagania obowiązują. W instalacjach odpowiedzialnych o akceptacji decyduje dokumentacja oraz badania przewidziane dla danego układu.
Stopy niklu i materiały specjalne wymagają odrębnej kwalifikacji. Ich podobieństwo wizualne do stali nierdzewnej nie oznacza identycznego spoiwa ani takiego samego sposobu prowadzenia. Analizujemy dostępne oznaczenie materiału, wymagania producenta i własności oczekiwane w eksploatacji. Wysoka temperatura pracy, korozja lub obciążenia cykliczne mogą narzucać szczególne warunki. Jeśli nie dysponujemy kompletem danych, nie wypełniamy luki twierdzeniem, że TIG poradzi sobie ze wszystkim. Proponujemy etap identyfikacji i uzgodnienia technologii. Takie podejście pozwala odróżnić zwykłą usługę ślusarską od naprawy wymagającej udokumentowanego procesu.
W hipotetycznym zadaniu polegającym na wykonaniu małego wspornika nierdzewnego do wyposażenia wnętrza priorytetami mogą być estetyka, wymiar i usunięcie ostrych krawędzi. Przy podobnym wsporniku w instalacji pracującej w agresywnym środowisku dochodzą wymagania materiałowe i powierzchniowe. Metoda może pozostać ta sama, lecz zakres odpowiedzialności wykonania jest inny. Uzgadniamy więc przeznaczenie przed rozpoczęciem, aby klient otrzymał właściwy zakres usługi. Precyzja TIG daje duże możliwości, ale dopiero prawidłowo określone wymagania mówią, które z tych możliwości są w danym przypadku potrzebne.
14 TIG AC znaczenie balansu częstotliwości i kształtu przebiegu
Prąd przemienny w TIG jest szczególnie istotny przy wielu zastosowaniach aluminium. Zmienna polaryzacja umożliwia połączenie odpowiedniego oddziaływania cieplnego z efektem czyszczenia katodowego powierzchni. Nie oznacza to, że przygotowanie mechaniczne i odtłuszczenie można pominąć. AC pomaga prowadzić proces na materiale pokrytym naturalną warstwą tlenkową, ale nie usuwa skutków oleju, farby czy zabrudzeń wewnątrz pęknięcia. W naprawie właściwe przygotowanie nadal stanowi warunek sensownej próby. Szczególnie odlewy wymagają oceny, czy zanieczyszczenia nie przeniknęły głęboko w strukturę powierzchni.
Balans opisuje relację czasu lub innej wielkości związanej z dodatnią i ujemną częścią przebiegu, zależnie od sposobu prezentacji przez producenta. Różne urządzenia mogą pokazywać ten parametr w odmienny sposób. Dlatego nie wolno przenosić liczby z panelu jednej marki na drugą bez sprawdzenia jej znaczenia. Częstotliwość AC wpływa między innymi na charakter łuku, a dostępny kształt przebiegu może zmieniać sposób oddziaływania i odczuwany dźwięk. Te funkcje są narzędziami do dopasowania procesu. Nie zastępują kontroli jeziorka i przygotowania złącza.
Przykładową platformą z rozbudowanym sterowaniem TIG jest Fronius iWave, którego dokumentacja przedstawia różne kształty przebiegów i funkcje procesu. Z kolei polska instrukcja Kemppi MasterTig 535ACDC pozwala zobaczyć, jak producent opisuje parametry oraz sekwencje pracy konkretnego urządzenia. Są to materiały pomocne przy zrozumieniu znaczenia nastaw, a nie gotowy przepis dla dowolnego elementu aluminiowego. Dobór w zleceniu wymaga uwzględnienia stopu, masy części, przygotowania, materiału dodatkowego i oczekiwanego wyniku. Wartość zapisana bez tych danych jest tylko fragmentem informacji.
Przy ustawieniu zbyt intensywnego oddziaływania na elektrodę może wzrastać jej obciążenie i zmieniać się kształt końca. Z kolei ograniczenie efektu czyszczenia poniżej potrzeb danego procesu może utrudniać pracę na powierzchni. Szukamy więc ustawienia odpowiadającego warunkom, a nie największego możliwego obszaru jasnej strefy obok spoiny. Szeroka strefa oddziaływania nie jest sama w sobie oznaką jakości. Dla użytkownika ważniejsze jest właściwe wtopienie, brak niezgodności i kontrola zmian w materiale. Parametry AC oceniamy przez zachowanie złącza, nie przez efekt wizualny na fotografii.
Przy narożach i połączeniach różnej grubości dodatkowo analizujemy rozkład energii. Cienka ścianka może przegrzewać się, gdy większa masa sąsiedniego elementu nadal odbiera ciepło. Spawacz musi uwzględnić położenie łuku, podawanie spoiwa i możliwość przygotowania geometrii ułatwiającej równowagę. W niektórych sytuacjach problem wynika z konstrukcji złącza, której nie rozwiąże sama zmiana częstotliwości. Dlatego w ofercie dopuszczamy etap dopasowania lub wykonania nowego fragmentu. Utrzymywanie pierwotnego kształtu za wszelką cenę nie zawsze prowadzi do trwałej i ekonomicznej naprawy.
W zleceniu dotyczącym widocznego elementu aluminiowego ustalamy również sposób wykończenia. Szlifowanie może usunąć wzór lica, ale nie naprawia porowatości ani braku wtopienia. Przy cienkim detalu nadmierna obróbka zmniejsza przekrój. Jeżeli część ma później otrzymać powłokę dekoracyjną, warto uwzględnić wpływ materiału dodatkowego oraz lokalnych zmian powierzchni. Końcowy wygląd planujemy razem z technologią spawania, zamiast dopiero po wykonaniu zastanawiać się, dlaczego połączenie inaczej reaguje na obróbkę. Tak powstaje rozwiązanie, które jest technicznie uzasadnione i zgodne z oczekiwaniami klienta.
15 TIG impulsowy mikropuls i zarządzanie małym jeziorkiem
Impuls w TIG pozwala okresowo zmieniać prąd między poziomami ustalonymi dla procesu. W odróżnieniu od MIG/MAG nie sterujemy w ten sposób odrywaniem kropli z topliwej elektrody, ponieważ elektroda wolframowa nie jest źródłem spoiwa. Sterujemy dopływem energii i zachowaniem jeziorka. W odpowiednich zastosowaniach puls może ułatwiać kontrolę cienkiej ścianki, rytmu podawania materiału i odkształceń. Nie należy jednak zakładać, że każde włączenie pulsu zmniejszy całkowite wprowadzenie energii. Wynik zależy od poziomów prądu, czasu faz, prędkości prowadzenia i długości całej operacji.
Wolniejsze zmiany mogą być widoczne jako rytm rozszerzania i uspokajania jeziorka. Przy szybszym przebiegu operator odbiera bardziej ciągłe zachowanie łuku, ale nadal działają mechanizmy sterowania. W dokumentacji różnych urządzeń spotyka się odmienne nazwy i zakresy. Dlatego porównując oferty, pytamy o konkretny cel użycia funkcji. W opisie spawarek TIG Lorch serii V widać, jak szeroko producenci ujmują wymagania dotyczące zaawansowanych zastosowań. Sam wybór rodziny urządzenia nie opisuje jednak technologii naszej części. Potrzebna jest analiza materiału oraz geometrii.
Przy cienkich osłonach zdarza się, że źródłem problemu jest zbyt duża szczelina lub nierówny docisk. Puls może ułatwić kontrolę ciepła, lecz nie przywróci automatycznie brakującego podparcia krawędzi. W takiej sytuacji większą poprawę daje przygotowanie i ustalenie detalu. Przy elementach o małej sztywności uwzględniamy kolejność sczepiania oraz przerwy wynikające z kontroli temperatury. Jeżeli operator spawa wolniej, ponieważ próbuje ratować złe dopasowanie, korzyść energetyczna zaawansowanego przebiegu może zniknąć. Dlatego zaczynamy od mechaniki złącza, a dopiero później od optymalizacji sygnału elektrycznego.
Puls bywa pomocny przy łączeniu elementów o różnej masie cieplnej, ale wymaga rozważnego prowadzenia. Materiał dodatkowy powinien trafiać w momencie i miejscu, które pozwalają zachować płynność tworzenia spoiny. Rytmiczny wzór na licu jest skutkiem pracy, nie jej jedynym celem. Jeżeli dążenie do regularnej dekoracji wymusza zatrzymywanie łuku w miejscu, może zwiększyć nagrzewanie. W precyzyjnym zleceniu ustalamy, czy oczekiwany jest widoczny wzór, gładkie wykończenie czy po prostu połączenie zgodne z dokumentacją. To pomaga uniknąć konfliktu między estetyką a funkcją.
Przy bardzo małych detalach znaczenie zyskuje minimalny stabilny prąd źródła i jakość zajarzenia. Na takim elemencie pojedynczy niekontrolowany start może spowodować uszkodzenie krawędzi. Rozpatrujemy sposób mocowania, pojemność cieplną przyrządu i możliwość wykonania prób na materiale o podobnych wymiarach. Nie wystarcza próba na dużej blasze, która odbiera ciepło inaczej niż mały podzespół. Weryfikacja powinna odwzorować zadanie możliwie wiernie. Jeśli zakres wykracza poza zwykłe spawanie warsztatowe, ustalamy osobną technologię lub kierujemy element do właściwego procesu specjalistycznego.
Dla klienta zamawiającego naprawę istotne jest także to, czy po spawaniu część zachowa pasowanie. Niewielkie odkształcenie może być mało widoczne, ale uniemożliwiać montaż pokrywy, wsunięcie prowadnicy lub uszczelnienie połączenia. Dlatego ocena procesu impulsowego obejmuje pomiar końcowy. Nie kończymy analizy na stwierdzeniu, że nie doszło do przepalenia. Poprawnie wykonany detal powinien spełniać ustalone wymagania po wystygnięciu i zwolnieniu z przyrządu. Technologia ma prowadzić do tego wyniku, a każda funkcja źródła jest tylko jednym z narzędzi na drodze do niego.
16 TIG z drutem zimnym i gorącym mechanizacja podawania spoiwa
Ręczne podawanie pręta daje dużą swobodę, lecz przy długich spoinach lub powtarzalnych detalach można rozważyć mechanizację. W systemie z drutem zimnym podajnik dostarcza materiał dodatkowy do strefy łuku bez odrębnego celowego nagrzewania elektrycznego drutu. W wariancie z drutem gorącym materiał dodatkowy jest wcześniej ogrzewany odpowiednim układem, co zmienia bilans energii potrzebnej do jego stopienia. Takie rozwiązania pozwalają rozwijać możliwości TIG, ale wymagają prawidłowego ustawienia geometrii podawania, prędkości i synchronizacji ze źródłem.
Przykładem urządzenia do mechanicznego podawania jest Lorch Feed do spawania TIG. Informacje o różnych grupach podajników oraz chłodnic zawiera również polska strona akcesoriów spawalniczych EWM. Są to przykłady wyposażenia stanowiska, którego dobór musi wynikać z zadania. Nie każdy podajnik współpracuje w pełnym zakresie z dowolnym źródłem. Liczą się interfejsy, sterowanie, właściwe prowadzenie materiału i sposób startu. Przy wdrożeniu analizujemy cały układ, ponieważ oddzielnie poprawne urządzenia mogą nie tworzyć sprawnego procesu bez właściwej integracji.
W drucie zimnym kluczowe jest trafienie materiału w odpowiednią część jeziorka. Zbyt duża prędkość może zaburzać stabilność, a niekorzystny kąt prowadzi do kontaktu z elektrodą albo wypychania ciekłego metalu. Zbyt mała prędkość nie zapewni potrzebnego przekroju spoiny. Równocześnie zmiana odległości uchwytu od elementu wpływa na relację drutu i łuku. Dlatego przy mechanizacji potrzebne jest stabilne mocowanie głowicy oraz detalu. Im mniejszy margines geometrii, tym ważniejsze staje się powtarzalne przygotowanie krawędzi. Podajnik nie powinien służyć do mechanicznego powtarzania błędu ustawienia.
W systemie z drutem gorącym dochodzą dodatkowe wielkości elektryczne i cieplne. Materiał jest przygotowywany do wprowadzenia do jeziorka, co może zwiększać wydajność osadzania w odpowiednim zastosowaniu. Należy jednak kontrolować możliwość powstawania niepożądanych oddziaływań łukowych i współpracę układów. To technologia wymagająca przygotowanego stanowiska, a nie prosty dodatek do każdej naprawy. W naszym opisie oferty przedstawiamy ją jako rozwiązanie do indywidualnej oceny przy odpowiednio zdefiniowanych zadaniach. Dostępność urządzenia nie eliminuje potrzeby prób i ustalenia zakresu odbioru.
Ekonomiczne uzasadnienie mechanizacji pojawia się zwykle przy powtarzalności. Jeżeli wykonujemy serię podobnych połączeń, warto analizować czas przygotowania programu, obsługę detali i stabilność podawania. Przy pojedynczym nietypowym pęknięciu ręczna technika może zapewnić większą elastyczność. W porównaniu należy uwzględnić całkowity czas stanowiska, nie tylko szybkość układania stopiwa. Zaawansowany podajnik może skrócić samo spawanie, ale wymaga ustawienia, kontroli i utrzymania. Dobrze dobrana technologia powinna upraszczać wykonanie konkretnego zadania, a nie komplikować je dla samego wykorzystania nowego sprzętu.
Przykładowe zadanie seryjne może obejmować powtarzalny obwód elementu o dobrze przygotowanej szczelinie. Wtedy stabilna prędkość obrotowa, stała odległość uchwytu i podawanie drutu tworzą warunki do powtarzalnego wyniku. Jeśli jednak każdy detal ma inną geometrię, potrzebny będzie system kompensacji albo wcześniejsze uporządkowanie przygotowania. Wnioskiem dla zamawiającego jest znaczenie jakości części wejściowych. Spawanie automatyczne nie zaczyna się w momencie uruchomienia głowicy. Zaczyna się przy cięciu, obróbce i dopasowaniu elementów, które później mają trafić pod łuk.
17 Spawanie orbitalne i obwodowe powtarzalność na całym obwodzie
Spawanie orbitalne oznacza prowadzenie narzędzia wokół elementu, często rury pozostającej nieruchomo. W spawaniu obwodowym można również obracać detal względem uchwytu. Te rozwiązania nie są równoważne pod względem warunków jeziorka, ponieważ przy nieruchomej rurze głowica przechodzi przez różne położenia względem grawitacji. Program może dzielić obwód na sektory o różnych parametrach. Właściwe ustawienie pozwala uwzględnić zmianę warunków, ale wymaga znajomości geometrii, materiału i przygotowania. Jedna nastawa na cały obrót nie musi odpowiadać każdemu złączu.
Przykładem osprzętu są otwarte głowice orbitalne Fronius FOH, a szersze rozwiązania przedstawiają systemy spawania spoin obwodowych Fronius. W tym obszarze ważne jest dopasowanie zakresu głowicy, dostępnego miejsca i sposobu podawania materiału dodatkowego. Nie wystarcza zgodność średnicy rury z maksymalnym zakresem urządzenia. Trzeba sprawdzić przestrzeń wokół złącza, możliwość założenia głowicy, położenie sąsiednich króćców i przewodów oraz warunki osłony. W istniejącej instalacji te ograniczenia mogą przesądzić o wykonalności mechanizacji.
Równość cięcia i osiowość mają szczególne znaczenie. Jeśli końce rur są nierówne albo występuje przesunięcie krawędzi, program napotyka zmieniające się warunki na obwodzie. Przy cienkiej ściance niewielka różnica szczeliny może istotnie wpływać na grań. W pracy ręcznej operator może częściowo reagować na obraz jeziorka, natomiast system wymaga odpowiedniego zakresu adaptacji lub powtarzalnego przygotowania. Dlatego zlecenie orbitalne często obejmuje staranne przygotowanie końców i kontrolę pasowania. Oszczędzanie na tym etapie ogranicza korzyści z dokładnej mechaniki głowicy.
Ochrona wnętrza rury powinna odpowiadać wymaganiom materiału i instalacji. Sama obecność gazu w środku nie dowodzi uzyskania właściwej atmosfery. Znaczenie mają sposób doprowadzenia, szczelność, objętość, odpowietrzenie i kontrola parametrów przewidziana w technologii. Przy instalacjach wymagających wysokiej czystości zakres obejmuje także czystość powierzchni wewnętrznych. W naszej ocenie nie sprowadzamy tej kwestii do prostego polecenia „puścić argon”. Uzgadniamy sposób przygotowania oraz odbioru z dokumentacją. Właściwa atmosfera jest warunkiem procesu, a nie kosmetycznym dodatkiem.
Planowanie początku i zakończenia obwodu wymaga uwzględnienia zakładki oraz stanu cieplnego miejsca, do którego wraca głowica. Końcowy fragment napotyka materiał już nagrzany wcześniejszym przejściem. Jeżeli źle dobrano program, może pojawić się niekorzystny krater, nadmierny przetop lub lokalna nierówność. Analizujemy więc pełny cykl, włącznie z narastaniem i wygaszaniem. Próba musi obejmować cały obwód, nie tylko krótki odcinek prosty. Dokumentowanie samego prądu głównego pomija znaczną część warunków wpływających na wynik.
W ofercie spawanie orbitalne traktujemy jako temat do indywidualnego uzgodnienia wyposażenia, procedury i kwalifikacji. Jeśli zadanie dotyczy instalacji ciśnieniowej, higienicznej albo innej odpowiedzialnej, obowiązują wymagania wynikające z jej dokumentacji. Nie przedstawiamy automatyzacji jako sposobu ominięcia nadzoru. Mechanizacja zwiększa powtarzalność ruchu, lecz człowiek nadal odpowiada za przygotowanie, prawidłowy program i odbiór. Dla klienta najważniejszy jest komplet: określony zakres połączeń, warunki wykonania, identyfikowalność i wynik wymaganych kontroli. Dopiero wtedy powtarzalność maszyny staje się rzeczywistą zaletą całego procesu.
18 Spawanie plazmowe otwór przelotowy i rozwinięcia TIG
Spawanie plazmowe jest procesem łukowym, w którym odpowiednia konstrukcja palnika zwęża i stabilizuje łuk. Oprócz osłony stosuje się właściwy przepływ gazu związany z tworzeniem strumienia plazmy. W zależności od wariantu możliwa jest praca z niewielkim jeziorkiem albo wykorzystanie efektu otworu przelotowego, nazywanego keyhole. Nie należy utożsamiać spawania plazmowego z cięciem plazmowym. W cięciu celem jest usunięcie materiału z rzazu, a w spawaniu kontrolowane utworzenie trwałego połączenia. Podobne zjawisko fizyczne pracuje w innym układzie technologicznym.
Opis spawania plazmowego Fronius przedstawia rolę palnika i wyposażenia systemu. Osobnym rozwinięciem w rodzinie TIG jest ArcTig, przeznaczony do określonych zastosowań zmechanizowanych. Nazwy tych rozwiązań warto rozróżniać: podobny cel, taki jak skoncentrowane oddziaływanie i większa wydajność określonego połączenia, nie oznacza tożsamej budowy procesu. W rozmowie o zleceniu ustalamy, jaka technologia jest rzeczywiście rozważana, jakie ma ograniczenia i jakie wymagania stawia przygotowaniu. Tak unikamy nieprecyzyjnych opisów, w których każda jasna, wąska wiązka nazywana jest laserem.
Efekt keyhole wymaga utrzymania równowagi między energią, przepływem gazu, prędkością i zachowaniem ciekłego metalu. Otwór powinien przemieszczać się wraz z procesem, a metal za nim zamykać złącze w kontrolowany sposób. Jeśli warunki się zmieniają, może dojść do utraty stabilności, niewłaściwej grani albo nieciągłości. Dlatego przygotowanie krawędzi, dopasowanie i powtarzalność grubości są bardzo ważne. Nie jest to technologia do przypadkowego prowadzenia po nierównym, zabrudzonym pęknięciu bez analizy. Korzyści wynikają ze stabilnego układu, który wcześniej trzeba przygotować i potwierdzić.
W elementach cienkich rozważany może być inny zakres procesu plazmowego niż w połączeniach wykonywanych z przelotem. Określenie mikroplazma odnosi się do zastosowań z małymi prądami i precyzyjnym prowadzeniem, lecz także tutaj potrzebne są właściwe źródło, palnik i osłona. Wysoka koncentracja energii nie usuwa wpływu czystości. Mały detal może być szczególnie wrażliwy na zanieczyszczenie lub niestabilny start. Przy doborze metody porównujemy nie tylko szerokość strefy nagrzania, ale także zdolność wykonania powtarzalnego początku, zakończenia i całego przebiegu złącza.
Z punktu widzenia organizacji stanowiska dochodzą wymagania chłodzenia i kontroli części palnika. Dysza, elektroda i układ gazowy muszą zachować geometrię odpowiadającą procesowi. Uszkodzony element eksploatacyjny może zmieniać kierunek lub kształt łuku. W mechanizacji wpływa to na cały odcinek wykonywany według programu. Dlatego utrzymanie wyposażenia jest częścią zapewnienia jakości, a nie czynnością odkładaną do momentu awarii. Przy seryjnych detalach uzasadnione jest określenie kryteriów kontroli i wymiany części, zgodnie z zaleceniami producenta oraz doświadczeniem stanowiska.
W naszym materiale technicznym opisujemy plazmę i specjalne odmiany TIG po to, aby klient mógł świadomie przedstawić wymaganie. Przy zapytaniu dotyczącym długiego, powtarzalnego połączenia warto znać alternatywy dla klasycznego wielościegowego wykonania. Ich wdrożenie wymaga jednak prób, dokumentacji i odpowiedniego zaplecza. Nie obiecujemy zamiany dowolnej naprawy terenowej w proces przemysłowy tylko dlatego, że technologia istnieje. Proponujemy ocenę, czy korzyść wynika z cech zadania. Jeśli tak, kolejnym etapem jest uzgodnienie konkretnego sposobu przygotowania, wykonania i potwierdzenia jakości połączenia.
19 SAW czyli spawanie łukiem krytym proces dla przygotowanego stanowiska
W spawaniu łukiem krytym łuk i obszar powstawania spoiny znajdują się pod warstwą topnika. Drut jest podawany mechanicznie, a topnik uczestniczy w osłonie i oddziaływaniach metalurgicznych. Proces jest często kojarzony z długimi połączeniami oraz dużą wydajnością stapiania. Jego potencjał najlepiej wykorzystuje się w odpowiednio przygotowanym stanowisku, z kontrolowanym ruchem i dogodnym ułożeniem złącza. Nie jest to po prostu MIG/MAG zasypany dowolnym proszkiem. Wymaga właściwego zestawu drut–topnik, źródła, głowicy i sposobu prowadzenia.
Ochrona pod topnikiem ogranicza bezpośrednią obserwację jeziorka. Operator ocenia proces przez parametry, zachowanie urządzenia, przygotowanie i wynik po usunięciu żużla. To zwiększa znaczenie powtarzalności geometrii rowka oraz stabilności ruchu. Jeśli szczelina nagle się zmieni, skutek może ujawnić się dopiero po przejściu głowicy. Mechaniczne prowadzenie musi więc opierać się na dobrze ustalonym torze. W procesach o dużej ilości wprowadzanego stopiwa drobny błąd ustawienia może dotyczyć znacznego fragmentu złącza, zanim zostanie zauważony podczas kontroli.
Topnik nie jest wyłącznie osłoną obojętną wobec chemii połączenia. Jego skład i zestawienie z drutem wpływają na własności stopiwa oraz zachowanie procesu. Ważne są warunki przechowywania, przygotowania i dopuszczonego odzysku. Nie należy mieszać przypadkowych resztek ani stosować zanieczyszczonego materiału, którego pochodzenie jest nieznane. W wielowarstwowym złączu kontroluje się także usuwanie żużla i geometrię kolejnych warstw. Przy ocenie technologii trzeba brać pod uwagę cały układ, a nie jedynie średnicę drutu i prąd źródła.
Automatyzację różnych procesów, w tym rozwiązań do łuku krytego, przedstawia polskie omówienie zautomatyzowanego spawania EWM. Dla klienta jest to przykład różnicy między usługą mobilną a stanowiskiem przygotowanym do wydajnej produkcji. W naszym zakresie doradczym możemy pomóc właściwie opisać wymaganie i wskazać, że duża liczba metrów powtarzalnych spoin wymaga innej organizacji niż kilka napraw na posesji. Sam transport źródła nie tworzy stanowiska SAW. Potrzebne są również ustawienie detalu, podawanie topnika, prowadzenie głowicy i odbiór gotowego złącza.
Przy wielkich elementach istotny staje się skurcz spoiny. Duża ilość stopiwa oraz długi odcinek oddziaływania cieplnego mogą wywołać odkształcenia, jeśli kolejność i zamocowanie nie zostały przemyślane. Technologia obejmuje więc orientację złącza, sekwencję przejść oraz temperaturę międzyściegową. Zwiększenie wydajności źródła nie zawsze skraca cały cykl, jeżeli detal musi później długo stygnąć albo wymaga dodatkowego prostowania. Oceniając opłacalność, uwzględniamy czas przygotowania, transport wewnętrzny, obracanie i kontrolę. To rachunek całej produkcji, nie tylko chwili pracy łuku.
W przypadku naprawy istniejącej konstrukcji pytamy, czy można stworzyć warunki odpowiadające procesowi. Dostęp tylko od jednej strony, nieregularny kształt i ograniczenie ułożenia mogą wykluczyć sensowne zastosowanie SAW mimo dużej grubości materiału. Wtedy wybór innej metody jest racjonalny. Z kolei w produkcji nowego elementu możliwość odpowiedniego zaprojektowania połączenia może otworzyć drogę do mechanizacji. Tę decyzję najlepiej podjąć przed wykonaniem części składowych. Późniejsze dostosowywanie gotowej geometrii do niepasującej technologii bywa kosztowne i nie przynosi oczekiwanej poprawy jakości.
20 Laser i proces hybrydowy koncentracja energii oraz wymagania geometrii
Spawanie laserowe wykorzystuje skoncentrowane promieniowanie do lokalnego ogrzewania i topienia materiału. W zależności od gęstości mocy oraz warunków może przebiegać w trybie przewodzeniowym albo z powstaniem kapilary parowej. Wąska strefa oddziaływania może ograniczać niektóre odkształcenia, lecz nie oznacza całkowitego braku wpływu ciepła. Szczelina, odbicie promieniowania, stan powierzchni i położenie ogniska mają duże znaczenie. Ocena takiego procesu musi obejmować geometrię oraz przygotowanie, a także specjalistyczną organizację bezpiecznego stanowiska.
W procesie hybrydowym łączy się laser z innym źródłem, często łukiem MIG/MAG, tak aby oddziaływały na wspólny obszar procesu. Polski artykuł Fronius o LaserHybrid przedstawia takie połączenie technologii. Laser i łuk pełnią różne role, a ich wzajemne położenie, synchronizacja i parametry wpływają na wynik. Nie jest to proste dodawanie dwóch niezależnych spoin. Zmiana jednego źródła oddziałuje na wspólne jeziorko, przepływy i możliwość wypełniania złącza. Dlatego wdrożenie wymaga odrębnej technologii oraz prób, zamiast mechanicznego połączenia gotowych nastaw z dwóch urządzeń.
Przy cienkim elemencie dobrze dopasowane krawędzie mogą pozwolić ograniczyć ilość dodawanego materiału. Jeśli jednak szczelina jest niestabilna, sam wąski promień nie rozwiąże problemu. Konieczne może być podawanie spoiwa, oscylacja wiązki lub zmiana przygotowania, zależnie od technologii i wyposażenia. Każdy z tych zabiegów ma własne ograniczenia. Zwiększanie szerokości oddziaływania nie powinno ukrywać braków w pasowaniu. W analizie zlecenia porównujemy tolerancje wejściowe z możliwościami procesu, aby wiedzieć, czy potrzebna jest wcześniejsza obróbka i jak będzie potwierdzany wynik.
Przy materiałach o wysokiej refleksyjności i przewodności cieplnej parametry absorpcji oraz charakter źródła stają się szczególnie ważne. Nie przenosimy doświadczenia z cienkiej stali bezpośrednio na gruby element aluminiowy. Również powłoki, zabrudzenia i szczeliny zakładkowe mogą zmieniać zachowanie procesu. W przypadku powierzchni ocynkowanej znaczenie ma zachowanie par cynku i możliwość ich ujścia zgodnie z technologią. Tego typu zagadnienia wymagają wiedzy o konkretnym połączeniu. Określenie „laser” nie jest uniwersalnym rozwiązaniem dla wszystkich trudności materiałowych.
Szczególną uwagę zwracamy na różnicę między szybkością prowadzenia a czasem całego zlecenia. Przy serii dobrze przygotowanych detali laser może przynosić korzyści wynikające z prędkości i powtarzalności. Przy pojedynczej naprawie należy uwzględnić przygotowanie stanowiska, dopasowanie, dostęp i kontrolę. Wąska spoina może wymagać innej strategii badań niż szerokie złącze łukowe. Jeśli część ma funkcję konstrukcyjną, nie wolno uznać małego odkształcenia za wystarczający dowód nośności. Wynik ocenia się względem wymagań połączenia, bez względu na rodzaj użytego źródła energii.
W naszej ofercie temat spawania laserowego i hybrydowego podlega indywidualnemu ustaleniu. Opisujemy te technologie, aby klient rozumiał możliwe kierunki realizacji oraz informacje potrzebne do kwalifikacji. Nie obiecujemy wykonywania każdej takiej operacji w dowolnym pomieszczeniu u klienta. Właściwie przygotowane stanowisko jest integralną częścią procesu. Przed potwierdzeniem zakresu potrzebne są dane materiału, wymiary, zdjęcia i wymagania odbiorowe. Dzięki temu decyzja o technologii wynika z konkretnej potrzeby, a nie z atrakcyjnej nazwy, która dobrze wygląda w reklamie, ale sama nie rozwiązuje zadania.
21 Zgrzewanie ciepło oporowe nacisk i połączenia w stanie stałym
Nie każde trwałe połączenie metali powstaje przez prowadzenie łuku. Zgrzewanie oporowe wykorzystuje przepływ prądu przez styk elementów, odpowiedni nacisk i kontrolę czasu. W najprostszym modelu ilość ciepła opisuje zależność Q = I² × R × t, gdzie I oznacza prąd, R opór, a t czas. To model poglądowy, ponieważ rzeczywisty opór zmienia się podczas nagrzewania, odkształcenia i tworzenia jądra. Nie wolno używać stałej wartości R do bezrefleksyjnego przewidywania całego cyklu. Równanie pokazuje jednak, dlaczego zmiana prądu silnie wpływa na bilans cieplny.
W zgrzewaniu punktowym istotne są kształt elektrod, czystość powierzchni, siła docisku i kolejność faz. Prąd doprowadzony przed uzyskaniem właściwego kontaktu może dać niepożądany efekt, a zbyt mały nacisk zmienia warunki na styku. Zbyt duży nacisk także nie jest uniwersalnym lekarstwem, ponieważ wpływa na opór i odkształcenie. Po zakończeniu przepływu prądu elementy mogą wymagać utrzymania docisku w czasie stabilizowania połączenia. Cały cykl obejmuje więc więcej niż krótkie naciśnięcie wyzwalacza. Technologia dotyczy mechaniki i elektryki jednocześnie.
Zgrzewanie liniowe wykorzystuje elektrody rolkowe i odpowiednie prowadzenie, aby utworzyć serię zachodzących na siebie połączeń lub inny wymagany przebieg. Zgrzewanie garbowe skupia oddziaływanie w przygotowanych miejscach, na przykład przy odpowiednio zaprojektowanych występach. Nie należy zastępować jednego procesu drugim bez analizy geometrii. Rodzaj blachy, powłoka i stosunek grubości wpływają na przebieg. Przy elemencie po naprawie należy także sprawdzić, czy odtworzenie połączenia punktowego spoiną łukową jest dopuszczalne. Podobna funkcja użytkowa nie oznacza identycznego rozkładu obciążeń i oddziaływania cieplnego.
W połączeniach tarciowych energia pochodzi z ruchu i nacisku. W pewnych wariantach materiał łączy się w stanie stałym, bez klasycznego jeziorka ciekłego metalu. Przykładem odrębnej rodziny jest FSW, gdzie obracające się narzędzie oddziałuje na uplastyczniony materiał wzdłuż złącza. Taki proces wymaga sztywnego zamocowania, odpowiedniej geometrii narzędzia i kontrolowanych warunków. Nie jest zwykłym spawaniem wykonywanym dowolnym frezem. Jego zalety oraz ograniczenia wynikają z mechanizmu formowania połączenia, a zastosowanie należy rozpatrywać na etapie projektowania lub specjalistycznej kwalifikacji naprawy.
Dlaczego omawiamy zgrzewanie w artykule o spawaniu? Klienci często opisują każde połączenie metali jednym słowem. Tymczasem element fabrycznie zgrzewany może wymagać innego podejścia przy odtworzeniu. Rozpoznajemy ślady punktów, zakładki, odkształcenia i dostęp do obu stron. Jeżeli producent wymaga konkretnej metody naprawczej, uwzględniamy ją zamiast arbitralnie zastępować proces. W zwykłym wsporniku mogą być dostępne różne rozwiązania, natomiast w części mającej znaczenie dla bezpieczeństwa zmiana rodzaju połączenia wymaga uzasadnienia i dokumentacji.
W ramach różnych usług łączenia i naprawy elementów metalowych ustalamy zatem, czy potrzebne jest spawanie, połączenie mechaniczne, lutowanie czy specjalistyczne zgrzewanie. Nie deklarujemy wyposażenia do każdej odmiany przemysłowej. Naszym zadaniem jest poprawnie zakwalifikować zgłoszenie i zaproponować wykonalny zakres. Klient zyskuje dzięki temu jasną odpowiedź, dlaczego uszkodzony detal można naprawić na miejscu albo dlaczego potrzebny jest inny warsztat i inna technologia. Trafna kwalifikacja jest częścią profesjonalnej usługi, nawet jeśli końcowy proces różni się od pierwszej nazwy użytej w rozmowie.
22 Lutowanie lutospawanie i spawanie gazowe trzy różne mechanizmy
Lutowanie opiera się na stopieniu materiału dodatkowego, przy zachowaniu materiału podstawowego w stanie stałym. Właściwe zwilżanie i warunki szczeliny decydują o utworzeniu połączenia. W lutowaniu kapilarnym znaczenie ma zdolność ciekłego lutu do wnikania w przygotowaną przestrzeń. Lutospawanie wykorzystuje technikę układania spoiwa zbliżoną do spawania, ale zasadniczo bez celowego stopienia podłoża w takim zakresie jak przy klasycznej spoinie. Spawanie gazowe jest jeszcze inną sytuacją: płomień stanowi źródło ciepła do topienia i łączenia materiału. Podobieństwo narzędzi nie oznacza identycznego procesu.
Przy lutospawaniu łukowym, na przykład z użyciem odpowiedniego drutu miedzianego, ważne są gaz, program źródła, czystość i geometria. Nie można uznać, że zmiana drutu stalowego na miedziany automatycznie tworzy poprawną technologię. Własności połączenia są inne niż przy spoinie stalowej, a wymagany obszar zwilżenia zależy od konstrukcji. Jeśli element ma przenosić określone obciążenie, trzeba ocenić, czy ta metoda jest właściwa. Ograniczone nagrzewanie może być zaletą, ale nie stanowi samodzielnego dowodu równoważności mechanicznej.
W lutowaniu wielkość szczeliny nie jest obojętna. Zbyt duża przestrzeń może utrudniać działanie kapilarne, a zbyt mała lub zanieczyszczona blokować równomierne wypełnienie. Istotna jest też kolejność nagrzewania części o różnej masie. Jeśli topimy spoiwo bez właściwego przygotowania powierzchni, może ono utworzyć kroplę zamiast zwilżyć podłoże. Zwiększanie temperatury w nieskończoność nie rozwiązuje wszystkich problemów i może pogorszyć stan materiału. Dobór lutu, topnika lub atmosfery powinien odpowiadać gatunkom metali oraz warunkom późniejszej eksploatacji.
Przy spawaniu gazowym skład i charakter płomienia wpływają na oddziaływanie chemiczne oraz cieplne. Różne materiały reagują odmiennie na warunki utleniające i redukujące. Duża strefa nagrzania może być użyteczna w jednym zadaniu, a niekorzystna w innym. Nie porównujemy tej metody z TIG wyłącznie przez temperaturę źródła. Liczą się koncentracja energii, prędkość, przygotowanie oraz możliwość kontroli całego elementu. W naprawach szczególnie ważne jest rozpoznanie, czy w pobliżu znajdują się elementy wrażliwe na ciepło i czy można je zdemontować.
Połączenia różnych metali wymagają oceny reakcji na granicy materiałów. Nie każda para, która daje się zwilżyć, będzie trwała w zakładanych warunkach. Znaczenie mają różnice rozszerzalności, korozja galwaniczna, temperatura pracy i obciążenia. Czasem lepsze jest połączenie mechaniczne z właściwą przekładką, a czasem specjalistyczny materiał dodatkowy. W naszej analizie unikamy twierdzenia, że odpowiednio gorący płomień połączy wszystko. Technologia powinna wynikać z kompatybilności materiałów i przeznaczenia, nie z samej możliwości rozgrzania powierzchni do świecenia.
W zleceniu klienta określenie „przylutować uchwyt” bywa potoczne i może oznaczać zwykłą naprawę stalową. Ustalamy wtedy rzeczywisty materiał oraz funkcję. Jeśli konieczne jest spawanie, wyjaśniamy różnicę; jeśli lutowanie jest właściwe, określamy zakres. W przypadku instalacji i urządzeń podlegających szczególnym wymaganiom stosujemy dokumentację naprawczą oraz odpowiednią kontrolę szczelności lub wytrzymałości. Nie traktujemy niskiej temperatury spoiwa jako zwolnienia z oceny całego połączenia. Odpowiedzialność techniczna pozostaje taka sama: metoda ma odpowiadać zadaniu i dawać wynik możliwy do sprawdzenia.
23 Moc łuku i energia liniowa obliczenia które porządkują technologię
Przy ustalonym prądzie stałym chwilową moc elektryczną można opisać zależnością P = U × I. Jeżeli napięcie wynosi 24 V, a prąd 180 A, iloczyn daje 4320 W, czyli 4,32 kW. Jest to przykład rachunkowy, nie zalecenie nastaw dla jakiejkolwiek części. Liczba opisuje moc w określonym punkcie pomiarowym i przy przyjętym uproszczeniu. Nie należy utożsamiać jej z poborem z sieci ani z ciepłem, które w całości pozostaje w materiale. Źródło ma własne straty, a energia procesu rozdziela się między element, elektrodę, gaz i otoczenie.
Energia łuku przypadająca na jednostkę długości zależy także od prędkości spawania. Jeśli v podamy w milimetrach na sekundę, poglądowy zapis ma postać E = U × I / (1000 × v), a wynik otrzymamy w kJ/mm. Dla wcześniejszych 24 V i 180 A oraz prędkości 6 mm/s otrzymujemy E = 0,72 kJ/mm. Przy zapisie prędkości w mm/min pojawia się przelicznik czasu: E = 60 × U × I / (1000 × v). Mieszanie tych dwóch wersji bez konwersji jednostek prowadzi do dużego błędu. W obliczeniu zawsze zapisujemy jednostkę każdej wartości wejściowej.
W literaturze i dokumentacji należy rozróżniać energię łuku, określaną jako arc energy, oraz energię cieplną wprowadzoną do złącza, czyli heat input. W uproszczonym modelu druga wielkość wynosi Q = k × E, gdzie k jest odpowiednim współczynnikiem sprawności cieplnej procesu przyjętym według właściwej metody oceny. Nie dobieramy go przypadkowo. Jeśli w czysto rachunkowym przykładzie przyjęto k = 0,8, z E = 0,72 kJ/mm wynika Q = 0,576 kJ/mm. To ilustracja sposobu liczenia, nie uniwersalny współczynnik ani dopuszczalna energia dla danej stali.
Przy procesach impulsowych iloczyn średniego napięcia i średniego prądu nie musi odpowiadać średniej mocy. Właściwa wielkość wynika z uśrednienia iloczynu chwilowych wartości: Pśr = średnia z u(t) × i(t). Prąd i napięcie zmieniają się w skorelowany sposób, dlatego ich oddzielne uśrednienie może zgubić informację o przebiegu. Do dokładnej oceny potrzebny jest pomiar oraz metoda zgodna z wymaganiami technologicznymi. Nie wyciągamy precyzyjnych wniosków o energii tylko z dwóch liczb wyświetlonych po spawaniu, jeśli nie znamy sposobu ich wyznaczenia przez urządzenie.
Znaczenie prędkości widać w prostym porównaniu. Przy tej samej mocy 4,32 kW zwolnienie z 6 do 4 mm/s zwiększa energię łuku na długość z 0,72 do 1,08 kJ/mm. Nawet bez zmiany prądu detal otrzymuje więcej energii na każdy milimetr. Dlatego „spawałem małym prądem” nie dowodzi małego nagrzania, jeśli operator bardzo wolno prowadził łuk. Również wielokrotne poprawianie tego samego miejsca zmienia historię cieplną. W naprawie zapisujemy istotne przejścia oraz oceniamy temperaturę, zamiast patrzeć wyłącznie na nastawę źródła.
Energia liniowa nie opisuje wszystkiego. Dwa procesy o podobnej wartości mogą dawać różny rozkład temperatury, koncentrację źródła, wtopienie i czas chłodzenia. Znaczenie mają grubość, geometria, materiał, temperatura początkowa i sposób zamocowania. Wartość liczbowa jest użytecznym narzędziem porównania w określonych warunkach, lecz nie zastępuje kwalifikacji technologii. Dlatego w naszych profesjonalnych usługach spawalniczych obliczenia łączymy z oceną części i wymaganiami wykonania. Matematyka pomaga uporządkować decyzję, ale wynik równania nie jest samodzielnym pozwoleniem na naprawę każdego odpowiedzialnego elementu.
24 Średnica drutu prędkość podawania i masa stopiwa przykład bilansu
Prędkość podawania drutu można przełożyć na objętość materiału doprowadzanego w czasie. Pole przekroju litego drutu kołowego wynosi A = π × d² / 4. Dla średnicy 1,0 mm otrzymujemy około 0,785 mm². Jeśli drut porusza się z prędkością 5 m/min, czyli 5000 mm/min, dostarczana objętość wynosi około 3927 mm³/min. Jest to 3,927 cm³/min. Przy poglądowej gęstości stali 7,85 g/cm³ masa wynosi około 30,8 g/min, czyli 1,85 kg/h. To przykład obliczeniowy przepływu drutu, a nie deklaracja wydajności konkretnego stanowiska.
Nie cała masa podanego materiału musi trafić do zaakceptowanej spoiny. Część może zostać utracona w odpryskach, końcówkach, pozostałościach lub obróbce. Wydajność rzeczywista zależy również od czasu, w którym łuk faktycznie pracuje. Jeśli przygotowanie, zmiana pozycji i czyszczenie zajmują znaczną część zlecenia, godzinowa ilość wykonanej spoiny będzie niższa niż teoretyczny strumień drutu podczas jarzenia. Dlatego nie wyceniamy pracy wyłącznie przez kilogram szpuli. W usługach mobilnych logistyka i przygotowanie mogą mieć większy wpływ na koszt niż sam materiał dodatkowy.
Średnica działa w kwadracie. Dla drutu 1,2 mm pole wynosi około 1,131 mm², zatem przy tej samej liniowej prędkości podawania doprowadzamy więcej materiału niż drutem 1,0 mm. Nie oznacza to jednak, że można bezkarnie zamienić średnice i pozostawić resztę ustawień. Zmieniają się gęstość prądu, warunki stapiania, zakres stabilnego łuku oraz wymagania osprzętu. Należy dobrać rolki, prowadnik i końcówkę. Program synergiczny powinien odpowiadać nowej średnicy. Prosty bilans geometryczny wyjaśnia zależność ilości metalu, ale nie określa pełnej technologii.
Przy aluminium ta sama objętość oznacza inną masę ze względu na gęstość materiału. Dlatego porównywanie wydajności dwóch procesów wyłącznie w kg/h może prowadzić do mylących wniosków, jeśli dotyczą innych metali. Dla funkcji złącza liczą się również przekrój spoiny i długość wykonana w czasie. W analizie używamy jednostek odpowiadających pytaniu. Jeśli planujemy zużycie materiału, masa jest przydatna; jeśli porównujemy czas wypełnienia rowka, znaczenie ma objętość; jeśli oceniamy montaż, potrzebujemy liczby połączeń oraz czasu całego cyklu.
Można też odwrócić rachunek. Jeżeli znana jest wymagana objętość stopiwa w złączu, teoretyczny czas podawania wynika z podzielenia jej przez strumień objętości. Następnie trzeba uwzględnić rzeczywisty uzysk, przerwy i warunki wykonania. Takie obliczenie pomaga porównać warianty przygotowania rowka. Szerszy rowek może ułatwić dostęp, lecz wymagać znacznie więcej spoiwa. Węższy oszczędza objętość, ale może utrudniać wtopienie w ścianki. Decyzja jest więc techniczno-ekonomiczna: ograniczamy niepotrzebny metal, zachowując możliwość prawidłowego wykonania i kontroli.
W hipotetycznej serii wsporników warto zatem analizować nie tylko szybkość przesuwu uchwytu, ale również geometrię projektowanej spoiny. Nadmierna nadlewka powtarzana na setkach detali oznacza dodatkowy materiał, ciepło i czas obróbki. Zbyt mały przekrój jest z kolei niedopuszczalny, jeśli nie spełnia wymagań. Poprawa procesu polega na utrzymaniu właściwego wymiaru, a nie na maksymalnym zwiększeniu podawania. W naszej rozmowie z klientem możemy wyjaśnić te zależności prostym bilansem. Dzięki temu koszt usługi staje się zrozumiały, a zmiany konstrukcyjne można ocenić przed rozpoczęciem produkcji.
25 Geometria spoiny wymiar a ramiona z i objętość rowka
W idealizowanej, równoramiennej spoinie pachwinowej między elementami ustawionymi prostopadle związek pomiędzy wymiarem gardzieli a i długością ramienia z wynosi a = z / √2. Dla z = 6 mm otrzymujemy około a = 4,24 mm. Jest to zależność geometryczna dla przyjętego kształtu, a nie automatyczna ocena rzeczywistej nośności. Spoina może mieć nierówne ramiona, wklęsłe lico, podtopienia albo wymagania dotyczące efektywnego przekroju. Dlatego mierzymy to, co określa dokumentacja, i nie utożsamiamy największej widocznej szerokości z wymiarem nośnym połączenia.
Pole idealnego trójkąta o dwóch prostopadłych ramionach z wynosi z² / 2. Dla z = 6 mm daje to 18 mm². Na długości jednego metra objętość takiego idealnego przekroju wyniosłaby 18 cm³. Przy poglądowej gęstości stali 7,85 g/cm³ odpowiada to około 141 g metalu. W rzeczywistości trzeba uwzględnić geometrię lica, wtopienie, początek, zakończenie oraz straty. Przykład pokazuje, jak szybko rośnie ilość materiału wraz z wymiarem. Zwiększenie ramienia z 6 do 8 mm zmienia pole z 18 do 32 mm², a nie tylko o różnicę dwóch milimetrów.
Ten rachunek ma znaczenie przy wycenie długich połączeń. Jeśli wymiar jest nadmierny, koszt nie rośnie liniowo z samą długością ramienia. Więcej stopiwa oznacza dłuższy czas, większą ilość ciepła i potencjalnie większe odkształcenie. Jednocześnie nie wolno samodzielnie zmniejszać wymiaru przewidzianego w projekcie. Optymalizacja powinna odbywać się na etapie uzgodnienia konstrukcji i technologii. W naszych usługach ślusarsko-spawalniczych oraz obróbce metali odróżniamy wykonanie według podanego wymiaru od projektowania zmiany. To pomaga jasno określić zakres odpowiedzialności i uniknąć przypadkowych modyfikacji.
W złączu doczołowym objętość rowka zależy od grubości, kąta ukosowania, progu i szczeliny. Przy prostym rowku V zwiększenie kąta rozszerza przestrzeń do wypełnienia. Może poprawić dostęp uchwytu do boków, ale zwiększa ilość materiału dodatkowego. Rowek węższy bywa ekonomiczniejszy, jeśli technologia pozwala zapewnić właściwe wtopienie. Nie ma jednego kąta najlepszego dla wszystkich metod. Przy TIG dostęp elektrody i pręta jest inny niż przy wydajnym MAG, a specjalistyczne spawanie wąskoszczelinowe wymaga odpowiedniego wyposażenia. Geometria i proces muszą być rozpatrywane razem.
W naprawie starego pęknięcia przygotowany rowek ma dodatkową funkcję: umożliwia usunięcie uszkodzonego obszaru oraz uzyskanie dostępu do zdrowego materiału. Nie powinien być przypadkową bruzdą wyciętą tylko na powierzchni. Zakres usunięcia i sposób potwierdzenia zależą od materiału, rodzaju niezgodności oraz dokumentacji naprawczej. W części odpowiedzialnej może być potrzebna kontrola przed spawaniem. W zwykłym detalu ślusarskim również trzeba upewnić się, że spoina nie przykrywa pozostawionej szczeliny. Samo powiększenie lica nie zwiększy ciągłości materiału, który nadal jest pęknięty pod spodem.
Istotne są także przejścia między spoiną a materiałem podstawowym. Nagła zmiana przekroju może tworzyć koncentrację naprężeń. W połączeniu pracującym zmiennie geometria stopy spoiny oraz brak podtopień mogą mieć duże znaczenie. Nie szlifujemy jednak dowolnie elementu konstrukcyjnego, aby uzyskać atrakcyjny profil, ponieważ można osłabić przekrój. Wymagane wykończenie powinno wynikać z dokumentacji. Dla klienta praktyczny wniosek jest taki, że „więcej spawu” nie zawsze znaczy „lepsza naprawa”. Liczą się właściwy wymiar, położenie i jakość całej drogi przenoszenia obciążenia.
26 Pozycje spawania orientacja złącza zmienia technologię
Pozycja określa ułożenie spoiny i kierunek prowadzenia względem grawitacji. W oznaczeniach stosowanych w dokumentacji spotyka się między innymi PA, PB, PC, PD, PE, PF i PG. PA jest pozycją podolną, PB odnosi się do poziomej pachwiny, PC do poziomej spoiny czołowej, a PF i PG rozróżniają pionowe prowadzenie w górę i w dół. Szczegółowa interpretacja przy rurach i innych geometriach wymaga odniesienia do właściwego systemu oznaczeń. Nie wystarcza potoczne określenie „spawanie pionowe”, jeśli technologia i kwalifikacje zależą od kierunku pracy.
Grawitacja wpływa na ciekły metal oraz żużel. W pozycji korzystnej jeziorko może być podparte geometrią złącza, natomiast w pozycji pułapowej wymaga innej kontroli. Zwiększenie prądu w celu przyspieszenia pracy może prowadzić do jeziorka trudnego do utrzymania. Zbyt mała energia grozi brakiem wtopienia. Odpowiedni zakres zależy od metody, spoiwa, grubości i kształtu rowka. Dlatego pozycja nie jest drobną uwagą dopisaną na końcu karty. Jest jednym z podstawowych warunków decydujących o sposobie prowadzenia procesu.
Producenci oferują programy wspierające określone pozycje. Przykładem są funkcje opisane na stronie Lincoln Electric SPEEDTEC Pulse, w tym rozwiązania związane z pracą pionową. Nie oznacza to, że każdy operator może bez przygotowania wykonać dowolną spoinę w każdej orientacji. Program pomaga kształtować proces, ale potrzebne są odpowiedni materiał dodatkowy, dostęp i umiejętność obserwacji. W odpowiedzialnym złączu zakres dopuszczonej technologii pozostaje nadrzędny. Nie rozszerzamy go samym faktem, że urządzenie posiada funkcję o obiecującej nazwie.
W serwisie mobilnym szczególnie ważne jest pytanie, czy detal można obrócić albo częściowo zdemontować. Kilkanaście minut przygotowania może umożliwić wykonanie złącza w znacznie lepszych warunkach. To często poprawia kontrolę i skraca późniejsze poprawki. Jeżeli demontaż jest niemożliwy, planujemy dostęp, położenie przewodów i sposób prowadzenia. Operator powinien mieć stabilne podparcie oraz możliwość obserwacji miejsca wtopienia. Praca na granicy zasięgu uchwytu, z napiętym przewodem i ograniczoną widocznością, zwiększa zmienność procesu. Ergonomia jest więc także zagadnieniem jakościowym.
Kierunek pionowy wymaga osobnej uwagi. Prowadzenie w dół może być przydatne w określonych zastosowaniach cienkościennych i odpowiednich procesach, ale nie jest zamiennikiem prowadzenia w górę dla każdego grubszego złącza. Ciekły metal może wyprzedzać łuk, utrudniając wtopienie w podłoże. Oceniając naprawę, nie wybieramy kierunku wyłącznie według wygody ręki. Sprawdzamy, czy odpowiada technologii i materiałowi dodatkowemu. Jeśli potrzebny jest inny dostęp, czasem rozsądniej zmienić sposób przygotowania części niż próbować wymusić połączenie w niekorzystnej orientacji.
Przy rurze nieruchomej pozycja lokalna zmienia się podczas obwodu. To wymaga świadomej strategii nawet przy spawaniu ręcznym. W miejscu przejścia między sektorami zmieniają się warunki odpływu ciekłego metalu i dostęp operatora. W planie uwzględniamy miejsca rozpoczęcia, podział odcinków oraz przygotowanie ponownych zajarzeń. Nie traktujemy obwodu jako prostego odcinka, który przypadkiem zagięto w koło. Dla klienta znaczenie jest praktyczne: trudny dostęp zwiększa zakres przygotowania, a cena usługi powinna odzwierciedlać realne warunki, nie tylko liczbę centymetrów spoiny widoczną na zdjęciu.
27 Sczepianie kolejność ściegów i kontrola historii cieplnej
Sczepy ustalają geometrię przed właściwym spawaniem. Mogą pozostawać w złączu, jeśli spełniają wymagania technologii, albo być usuwane w toku wykonania. Nie są przypadkowymi punktami, które można wykonać bez dbałości, bo później zostaną przykryte. Pęknięty, porowaty lub zanieczyszczony sczep może stać się źródłem niezgodności w gotowej spoinie. Ważne są jego położenie, długość, przygotowanie końców i wpływ na szczelinę. Przy cienkich elementach zbyt rzadkie sczepy mogą dopuścić zmianę geometrii, a nieprzemyślany układ może utrwalić błąd wymiaru.
Kolejność ściegów wpływa na skurcz. Każdy obszar po nagrzaniu i krzepnięciu dąży do zmiany wymiarów, lecz jest ograniczany przez chłodniejszą część elementu oraz zamocowanie. Powstają naprężenia i odkształcenia. Symetryczne rozłożenie pracy może pomagać, ale nie stanowi uniwersalnej recepty dla każdej konstrukcji. Czasem korzystna jest sekwencja od środka, czasem wykonanie etapami w określonym porządku, a czasem inne rozwiązanie wynikające z dokumentacji. Wybór zależy od sztywności części i kierunku, w którym nawet niewielka deformacja byłaby najbardziej szkodliwa.
Przy wielowarstwowym złączu każdy kolejny ścieg oddziałuje cieplnie na poprzedni. Temperatura międzyściegowa oraz czas przerw wpływają na mikrostrukturę i zachowanie materiału. Nie chodzi więc wyłącznie o to, czy operator może dotknąć elementu rękawicą. Jeżeli technologia określa granice temperatury, trzeba stosować właściwy sposób kontroli. Zbyt wysoka temperatura może być niekorzystna dla jednego materiału, a zbyt niska przed kolejnym przejściem problematyczna dla innego. W naprawach wymagających szczególnego reżimu zapisujemy warunki zgodnie z ustaleniami i dokumentacją.
Początek i koniec ściegu wymagają osobnej kontroli. W TIG można kształtować narastanie i opadanie prądu, a w innych procesach stosować odpowiednie sekwencje startowe oraz wypełnianie krateru. Przykładowy układ ustawień przedstawia widok sekwencji start i stop w dokumentacji Kemppi MasterTig. Istotne jest zachowanie osłony po wygaszeniu oraz prawidłowe przygotowanie miejsca ponownego zajarzenia. Krater nie powinien być traktowany jako kosmetyczne zagłębienie. W zależności od materiału i warunków może stanowić miejsce początku pęknięcia albo innej niezgodności.
W długiej ramie ważne jest ustalenie punktów pomiarowych przed spawaniem. Kontrola dopiero po zamknięciu wszystkich połączeń może ujawnić błąd, którego naprawa wymaga dużego zakresu pracy. Pomiary po etapach pozwalają zauważyć tendencję do skręcania i skorygować organizację zgodnie z technologią. Nie oznacza to dowolnego doginania rozgrzanego elementu. Chodzi o zaplanowane prowadzenie procesu, uwzględniające konstrukcję przyrządu i kolejność zwalniania mocowań. Część może wyglądać prosto w silnym uchwycie, a odkształcić się po jego zdjęciu. Odbiór powinien odnosić się do stanu właściwego dla użytkowania.
Hipotetyczna naprawa ramy osłony pokazuje różnicę między dobrym a przypadkowym planem. Jeśli wszystkie ściegi wykonamy kolejno po jednej stronie, skurcz może wywołać wygięcie. Jeśli rozłożymy pracę zgodnie z oceną geometrii i kontrolujemy przekątne, łatwiej utrzymać wymagany kształt. Nie gwarantuje to braku deformacji w każdym materiale, ale daje możliwość zarządzania nią. Klient powinien wiedzieć, że przerwa na pomiar lub zmianę pozycji jest częścią technologii. Pozornie bezczynna chwila może oszczędzić długie prostowanie i poprawianie całego elementu.
28 Uchwyt spawalniczy elektrody wolframowe i dysze gazowe
Uchwyt decyduje o doprowadzeniu prądu, gazu, materiału dodatkowego oraz o dostępie do złącza. W MIG/MAG obejmuje między innymi szyjkę, końcówkę prądową, dyszę gazową i przewód zespolony. W TIG ważne są korpus, tulejka zaciskowa, oprawa, elektroda, dysza i ewentualna soczewka gazowa. Różne konstrukcje odpowiadają innym obciążeniom oraz warunkom pracy. Omówienie specjalnych uchwytów MIG/MAG i części eksploatacyjnych Fronius pokazuje, jak rozbudowana jest ta grupa wyposażenia. Z kolei Lincoln Electric LINCGUN PROMIG jest przykładem rodziny uchwytów przeznaczonych do różnych zastosowań.
Obciążalność uchwytu nie zawsze odpowiada maksymalnemu prądowi źródła. Należy uwzględnić gaz, sposób chłodzenia i warunki cyklu pracy podane przez producenta. Uchwyt chłodzony gazem i chłodzony cieczą różnią się organizacją stanowiska oraz możliwościami dłuższej pracy. W układzie cieczowym potrzebne są właściwe chłodziwo, przepływ i sprawność połączeń. Nie wolno traktować pompy jako dodatku, który można pominąć, skoro łuk nadal się jarzy. Przegrzewanie może uszkodzić przewody i części, a także zmienić stabilność procesu. Dobór powinien obejmować cały zestaw.
Typowe średnice elektrod wolframowych spotykane w praktyce obejmują na przykład 1,0, 1,6, 2,4 i 3,2 mm. To przykłady wymiarów, nie tabela przyporządkowania do dowolnego prądu. Właściwy wybór zależy od rodzaju elektrody, AC lub DC, biegunowości, kształtu końca i zaleceń producenta. Oznaczenia takie jak WP, WL czy WC odnoszą się do różnych składów. Kolor jest pomocą identyfikacyjną, ale przy nieznanym pręcie nie powinien zastępować pewnej informacji o wyrobie. W zadaniach wymagających kontroli materiałowej korzystamy z oznaczonego materiału o znanym pochodzeniu.
Geometria końcówki elektrody zmienia rozkład łuku. Kąt zaostrzenia i niewielkie spłaszczenie mogą być dobierane do zakresu pracy, jednak nie ma jednego kształtu idealnego dla wszystkich źródeł. Przy nowoczesnym AC zalecenia mogą różnić się od praktyk kojarzonych ze starszymi transformatorami. Nie powielamy automatycznie zasady, że do każdego aluminium potrzebna jest identyczna duża kulka. Instrukcja urządzenia i materiału elektrodowego określa właściwy kierunek. Po zanieczyszczeniu końca należy usunąć uszkodzony obszar oraz przygotować elektrodę w sposób ograniczający przenoszenie obcych cząstek.
Dysze TIG mogą mieć różne średnice, długości i kształty. Oznaczenia calowe spotykane w osprzęcie nie powinny być mylone z numerami prądu lub wydajności. Większa dysza może obejmować szerszy obszar osłony, ale jej przydatność zależy od dostępu i przepływu. Soczewka gazowa pomaga uporządkować strumień w określonej konfiguracji. Nie znosi jednak ograniczeń związanych z przeciągiem ani nadmiernym wysunięciem elektrody. Przy ciasnym złączu dobór dyszy jest kompromisem między widocznością, dostępem i ochroną. Dlatego ważne jest obejrzenie geometrii przed wyborem osprzętu.
W MIG/MAG stan dyszy i końcówki wpływa na równomierność gazu oraz prowadzenie drutu. Nagromadzone odpryski mogą zmniejszyć przekrój i zaburzyć osłonę. Zużyta końcówka może powodować niepewny kontakt i odchylenie toru drutu. Przy spawaniu zrobotyzowanym nawet małe przesunięcie ma znaczenie, ponieważ program zakłada określone położenie końca. W pracy ręcznej operator może nieświadomie kompensować błąd ruchem dłoni, lecz problem nadal pozostaje. Regularna kontrola osprzętu ogranicza taką ukrytą zmienność i pozwala oddzielić zużycie części od niewłaściwego doboru parametrów.
29 Rolki prowadniki kalibracja i droga prądu powrotnego
Stabilne podawanie drutu wymaga zgodności wielu drobnych elementów. Kształt rowka rolki powinien odpowiadać rodzajowi materiału i zaleceniom osprzętu. Rolki do drutu litego, miękkiego i rdzeniowego mogą różnić się geometrią. Docisk ma zapewnić transport bez niepotrzebnej deformacji. Zbyt silne ściskanie może powodować opiłki lub zmianę przekroju, a zbyt słabe prowadzi do poślizgu. Objawy pojawiają się przy łuku jako nieregularność, chociaż przyczyna znajduje się daleko od jeziorka. Dlatego diagnostykę rozpoczynamy od całego toru, nie od przypadkowego podnoszenia napięcia.
Prowadnik powinien być dobrany do materiału, średnicy i długości przewodu. Zagięcia zwiększają opór transportu, a zabrudzenia mogą działać jak dodatkowy hamulec. Wskazówki dotyczące dopasowania prowadników przedstawia materiał Fronius o elementach systemu spawania. Przy pracy na budowie lub posesji przewód często leży w zmiennym układzie, dlatego sprawdzamy jego trasę po przestawieniu sprzętu. Nadmiernie ciasna pętla może ujawnić problem dopiero podczas dłuższego ściegu. Odpowiednie ułożenie jest prostą czynnością, która poprawia powtarzalność bez zmiany technologii.
W niektórych systemach przewidziano kalibrację toru spawalniczego lub inne czynności przygotowawcze. Instrukcja przygotowania urządzeń Kemppi Master M do pracy pokazuje znaczenie konfiguracji, połączeń i układu chłodzenia. Takie funkcje wykonuje się zgodnie z dokumentacją konkretnego urządzenia. Nie należy zakładać, że każda spawarka potrzebuje identycznej procedury albo że można ją zastąpić wpisaniem dowolnej długości kabla. Układ pomiarowy i regulacyjny musi znać warunki przewidziane przez producenta, aby jego wskazania i reakcje miały właściwe znaczenie.
Przewód potocznie nazywany masowym zamyka obwód spawania. Jego zacisk powinien mieć dobry kontakt z przygotowanym miejscem, a droga prądu nie powinna prowadzić przez przypadkowe łożyska, zawiasy czy elementy elektroniczne. W naprawie maszyny sprawdzamy sposób izolacji i wymagania producenta. Zły kontakt powoduje lokalne nagrzewanie i spadki napięcia. W przykładzie czysto rachunkowym opór 0,001 Ω przy prądzie 200 A daje moc cieplną I²R równą 40 W w tym małym obszarze. To pokazuje, dlaczego pozornie niewielki opór połączenia może mieć praktyczne znaczenie.
Długość i przekrój przewodów wpływają na rezystancję oraz straty. W uproszczeniu R = ρ × L / A, gdzie ρ oznacza rezystywność, L długość, a A pole przekroju. Dla rzeczywistego stanowiska należy uwzględnić cały obwód, temperaturę i połączenia. Nie dobieramy przewodu wyłącznie według koloru izolacji albo faktu, że „wcześniej działał”. Przewód może przenieść krótką próbę, a przegrzewać się podczas dłuższej pracy. Odpowiedni dobór i kontrola należą do organizacji stanowiska. Przy zasilaniu mobilnym dodatkowo analizujemy przewody po stronie sieciowej, które mają inne wymagania niż tor spawalniczy.
W usłudze mobilnego spawania z dojazdem porządek przewodów i osprzętu przekłada się na sprawność całego zlecenia. Ustalamy drogę dojścia do elementu, miejsce źródła, położenie butli i sposób ochrony przewodów przed uszkodzeniem. Przy zmianie stanowiska kontrolujemy połączenia ponownie. To szczególnie ważne, gdy część znajduje się w trudno dostępnym miejscu i później nie ma wygodnego dostępu do zacisku. Dobrze zaplanowany obwód ogranicza zakłócenia oraz niepotrzebne przerwy. W efekcie więcej czasu można przeznaczyć na właściwe wykonanie i kontrolę złącza.
30 Jak czytać dane modeli spawarek i cykl pracy bez uproszczeń
W nazwie urządzenia często pojawia się liczba sugerująca klasę prądu, ale rzeczywiste możliwości określa dokumentacja. Przykładowo w przywołanym opisie Kemppi MasterTig wariant 235ACDC GM ma podany zakres odpowiadający maksymalnie 230 A, a MasterTig 325DC jest urządzeniem klasy 300 A. Sama nazwa modelu nie jest więc pełnym parametrem. W instrukcji MasterMig 353 i 355 warianty G mają opisane zasilanie trójfazowe 380–460 V, podajnik czterorolkowy i zakres podawania 0,5–25 m/min. Są to dane określonych wersji, a nie zalecenia ustawień dla naprawy.
Cykl pracy wiąże dopuszczalne obciążenie z czasem oraz warunkami badania. Można go objaśnić bez skrótów marketingowych: w dziesięciominutowym okresie urządzenie może mieć przewidziane na przykład cztery minuty spawania przy określonym prądzie i sześć minut chłodzenia. Dla innego prądu dopuszczalny czas jarzenia może być dłuższy. W instrukcji MasterMig G przy temperaturze otoczenia 40°C podano dla MIG 350 A przy czterech minutach pracy na dziesięć, 280 A przy sześciu minutach oraz 220 A dla obciążenia ciągłego w warunkach znamionowych. To dobrze pokazuje różnicę między maksimum a dłuższą pracą.
Nie przenosimy tych wartości na inne wersje zasilania ani na cały zestaw bez sprawdzenia. Ograniczeniem może być uchwyt, chłodnica, przedłużacz lub warunki otoczenia. Zasłonięte wloty powietrza i pył mogą pogorszyć chłodzenie. Praca przy wyższej temperaturze niż założona w danych wymaga uwzględnienia dokumentacji. Funkcja zabezpieczenia termicznego nie jest narzędziem do planowania produkcji na zasadzie „spawamy, aż wyłączy”. Urządzenie powinno pracować w przewidzianym zakresie, a harmonogram powinien uwzględniać realne obciążenie. Wtedy przerwy wynikają z planu, a nie z przegrzania.
Źródła wieloprocesowe są użyteczne, gdy zakres zleceń jest zróżnicowany. Fronius wyjaśnia różnice w koncepcji systemów Multiprocess, natomiast Lorch seria S pokazuje przykład rozbudowanej platformy MIG/MAG z dodatkowymi funkcjami. Przy porównaniu trzeba sprawdzić, które procesy są rzeczywiście dostępne, w jakim zakresie i z jakim osprzętem. Obsługa TIG może oznaczać inne możliwości zajarzenia oraz regulacji niż pełna specjalistyczna spawarka TIG. Obecność gniazda nie opisuje wszystkich funkcji. Również pakiety programowe mogą być opcjonalne, dlatego konfiguracja konkretnego egzemplarza ma znaczenie.
Dane o agregacie wymagają osobnej lektury. W przywołanej instrukcji MasterMig G podano zalecaną minimalną moc agregatu 20 kVA dla określonej konfiguracji przy 400 V. Nie wynika z tego uniwersalna zasada dla wszystkich urządzeń 350 A. Inne źródło może mieć odmienny pobór, współczynnik mocy i wymagania dynamiczne. Również sam agregat ma własne ograniczenia. W mobilnym zleceniu oceniamy rzeczywisty zestaw oraz inne odbiorniki. Nie obiecujemy maksymalnych parametrów tylko dlatego, że łączna moc z tabliczki wygląda wystarczająco na pobieżnym rachunku.
Przy zakupie usługi klient nie musi sam wybierać modelu spawarki. Warto jednak rozumieć, że sprzęt dobiera się do czasu pracy, rodzaju materiału i warunków. Duże urządzenie przemysłowe może być niepraktyczne przy krótkiej naprawie w trudno dostępnym miejscu, a mały przenośny inwerter może wymagać ograniczeń przy długich ściegach. W ofercie wyjaśniamy te zależności, nie przypisując sobie urządzeń tylko dlatego, że zostały opisane w artykule. Nazwy marek i modeli pełnią tu funkcję technicznych przykładów. Ostatecznie liczy się zdolność wykonania konkretnego zadania zgodnie z ustalonym zakresem.
31 Sekwencje sterowania pamięci zadań i rzeczywista powtarzalność
Nowoczesne źródło może zapisywać zestawy parametrów w pamięci. Taka funkcja jest użyteczna, kiedy wykonujemy podobne detale, lecz zapis musi mieć jednoznaczną identyfikację. Nazwa „stal numer jeden” niewiele mówi po kilku miesiącach. Lepszy opis odnosi się do materiału, grubości, geometrii i przeznaczenia. Do pamięci urządzenia warto dołączyć informacje o osprzęcie oraz przygotowaniu. W przeciwnym razie odtworzymy liczby, ale nie warunki, w których uzyskano dobry wynik. Powtarzalność wymaga zgodności całego układu, a nie tylko tych samych cyfr na panelu.
Przykładowe możliwości konfiguracji pokazuje widok ustawień w dokumentacji Kemppi MasterTig. W różnych urządzeniach dostępne są odmienne sposoby obsługi przycisku, sterowania zdalnego i sekwencji. Tryb dwutaktowy zwykle wiąże pracę z przytrzymaniem przycisku, a czterotaktowy pozwala inaczej sterować rozpoczęciem oraz zakończeniem. Dokładny przebieg zależy od urządzenia i konfiguracji. Nie zakładamy identycznego działania po samej nazwie. Operator powinien poznać sposób wywoływania funkcji przed pracą na właściwym detalu, szczególnie gdy niezamierzony start lub przerwanie mogłyby go uszkodzić.
Pedał i sterowanie w uchwycie zmieniają ergonomię oraz sposób reagowania na nagrzewanie. Pedał może być wygodny na stabilnym stanowisku, lecz mniej praktyczny w pracy terenowej, na drabinie lub przy częstej zmianie pozycji. Sterowanie w uchwycie daje inną swobodę, ale wymaga utrzymania stabilnego chwytu. Wybór zależy od konkretnego zadania. Nie przypisujemy jednej formie sterowania automatycznie wyższej jakości. Ważne jest, czy operator może powtarzalnie prowadzić łuk i jednocześnie kontrolować prąd. Dobrze dobrana ergonomia ogranicza niepotrzebne ruchy, które mogłyby zmienić długość łuku lub kierunek podawania.
W zleceniu z krótkimi ściegami szczególnie istotny bywa czas narastania. Jeżeli narastanie trwa długo względem całej operacji, proces może nie osiągnąć przewidzianych warunków ustalonych. Analogicznie zbyt rozbudowana sekwencja końcowa może nadmiernie nagrzać mały detal. Nie oznacza to, że należy wszystkie funkcje wyłączyć. Trzeba dopasować sekwencję do rzeczywistej długości złącza. W próbie odwzorowujemy początek i koniec, ponieważ właśnie tam mogą powstawać problemy niewidoczne na długiej próbce. Technologia powinna opisywać cały cykl, nie tylko odcinek pomiędzy dwoma stabilnymi punktami.
Rejestracja danych pomaga wykrywać odstępstwa, lecz trzeba znać jej rozdzielczość i sposób pomiaru. Średnia wartość prądu dla całego ściegu może nie pokazać krótkiego zakłócenia. Czas jarzenia nie informuje o jakości przygotowania. Liczba wykonanych cykli nie dowodzi, że wszystkie połączenia przeszły odbiór. Dlatego zapis elektroniczny łączymy z identyfikacją detalu i zakresem kontroli. Jeśli dokumentacja wymaga śledzenia konkretnego złącza, numer zadania powinien odpowiadać temu połączeniu. Dane bez kontekstu są łatwe do gromadzenia, ale trudne do sensownego wykorzystania.
Przy naprawie pojedynczego elementu nie zawsze potrzebny jest rozbudowany system cyfrowy. Wystarczyć może przejrzysty zapis materiału, zakresu, zastosowanej technologii i wyniku kontroli. W produkcji powtarzalnej przydatne stają się bardziej szczegółowe rejestry. Uzgadniamy poziom dokumentowania do wymagań klienta oraz rodzaju pracy. Nie tworzymy pozorów precyzji przez mnożenie ekranów i wykresów, jeżeli nie odpowiadają one na istotne pytania. Najważniejsze pozostaje to, czy można wykazać zgodność wykonania z ustalonym zakresem i odtworzyć warunki potrzebne przy kolejnym podobnym zleceniu.
32 Mechanizacja roboty coboty i spawanie dwoma drutami
Mechanizacja przenosi wybrany ruch z ręki operatora na urządzenie. Może to być prosty obrót detalu, przejazd wózka lub pełne prowadzenie robota. Każdy kolejny stopień wymaga coraz bardziej uporządkowanego wejścia: stałej geometrii, czytelnych punktów odniesienia i właściwego mocowania. Robot powtarza zaprogramowany tor bardzo konsekwentnie, lecz jeśli element za każdym razem trafia w inne miejsce, konsekwentnie trafi obok złącza. Dlatego inwestycja w automatyzację często zaczyna się od przyrządu oraz kontroli przygotowania, a nie od samego manipulatora.
Przykładem mechanizacji liniowej i obwodowej jest wózek Fronius FlexTrack 45 Pro. Z kolei Lorch S-RoboMIG XT pokazuje klasę źródeł przeznaczonych do integracji ze stanowiskiem zrobotyzowanym. Takie rozwiązania wymagają komunikacji między źródłem, podajnikiem, manipulatorem i zabezpieczeniami stanowiska. W praktyce trzeba określić moment zajarzenia, potwierdzenie gotowości, przebieg ruchu oraz reakcję na błąd. Sama możliwość połączenia przewodu komunikacyjnego nie wystarcza. Zintegrowany proces powinien mieć zdefiniowane warunki poprawnej pracy i bezpiecznego zatrzymania.
Cobot jest robotem zaprojektowanym do określonych form współpracy z człowiekiem, ale jego użycie przy spawaniu nie usuwa zagrożeń samego procesu. Łuk, odpryski, gorący detal i promieniowanie nadal wymagają odpowiedniej organizacji. Ocena całego stanowiska uwzględnia również narzędzie i wykonywaną czynność. Nie wolno zakładać, że brak dużego ogrodzenia w materiałach reklamowych oznacza możliwość pracy obok nieosłoniętego łuku. W naszym omówieniu traktujemy cobota jako element rozwiązania przemysłowego do indywidualnej kwalifikacji, a nie uniwersalny zamiennik ręcznego spawacza na każdej posesji.
Wysoka wydajność może wynikać także z zastosowania dwóch drutów. Lincoln Electric HyperFill jest przykładem rozwiązania twin-wire. Trzeba jednak odróżniać różne konfiguracje: wspólny układ oddziaływania dwóch drutów i rozwiązania tandemowe z odrębnie sterowanymi łukami mają inne wymagania. Istotne są rozstaw, synchronizacja, gaz i zachowanie wspólnego jeziorka. Zwiększona ilość doprowadzanego metalu wymaga odpowiednio zaprojektowanego złącza. Nie każda krótka pachwina ani cienka ścianka skorzysta z większego strumienia stopiwa. Wydajność ma sens tylko wtedy, gdy odpowiada potrzebnej objętości i możliwości kontroli.
Przy planowaniu automatyzacji rozdzielamy czas cyklu na załadunek, ustalenie, dojazd, spawanie, chłodzenie i rozładunek. Jeśli samo spawanie trwa krótko, a większość czasu pochłania trudne mocowanie, szybszy łuk nie rozwiąże głównego problemu. Warto wtedy poprawić przyrząd lub organizację obsługi. Jeśli dominują długie powtarzalne spoiny, stabilny przejazd może dać dużą korzyść. Analiza powinna opierać się na rzeczywistych pomiarach czasu. Przypadkowe porównanie jednego efektownego przejazdu robota z ręczną naprawą źle przygotowanego detalu nie daje uczciwego obrazu opłacalności.
Automatyzacja wymaga również utrzymania punktu narzędzia, kontroli końcówki i kalibracji. Zużycie osprzętu lub kolizja mogą zmienić położenie drutu względem zaprogramowanego toru. Czujniki i śledzenie złącza pomagają w określonym zakresie, ale mają własne ograniczenia. Z tego powodu plan serwisowy jest częścią technologii stanowiska. W zapytaniach przemysłowych pomagamy uporządkować wymagania oraz odróżnić naprawę elementu od wdrożenia procesu produkcyjnego. Każdy z tych zakresów potrzebuje innego przygotowania, a obietnica „zrobimy wszystko jednym robotem” zwykle pomija najważniejsze szczegóły.
33 Diagnostyka niestabilnego procesu objaw nie jest przyczyną
Porowatość może wynikać z zakłóconej osłony, zanieczyszczeń, wilgoci albo innych warunków materiałowych. Jeśli pojawia się nagle, sprawdzamy zmianę w torze gazowym, dyszę i otoczenie. Jeśli dotyczy tylko fragmentu starego odlewu, analizujemy stan materiału. Nie zakładamy automatycznie winy jednej butli ani jednej nastawy. Istotna jest lokalizacja problemu, jego powtarzalność i zależność od warunków. Dobra diagnoza polega na kontrolowanym sprawdzeniu hipotez. Zmienianie jednocześnie gazu, napięcia, drutu i prędkości może chwilowo poprawić wynik, lecz utrudnia rozpoznanie rzeczywistej przyczyny.
Brak wtopienia często wiąże się z niedostatecznym oddziaływaniem na ściankę rowka lub podłoże. Może wynikać z niewłaściwego prowadzenia, geometrii, prędkości albo nadmiernego jeziorka wyprzedzającego łuk. Duże lico nie dowodzi dobrego połączenia pod spodem. Jeśli podejrzewamy ten problem, oceniamy dostęp, przygotowanie i obraz procesu. W zadaniach wymagających potwierdzenia stosuje się odpowiednie badania lub próbę technologiczną. Nie próbujemy udowadniać jakości wyłącznie przez zdjęcie zewnętrznej powierzchni, ponieważ nie wszystkie niezgodności są na niej widoczne.
Odpryski mogą wzrastać wskutek nieprawidłowego zestawienia parametrów, niestabilnego podawania, złego kontaktu lub warunków materiałowych. Zamiast od razu zakładać potrzebę drogiego procesu specjalnego, kontrolujemy podstawy. Czasem wystarczy właściwy osprzęt i korekta konfiguracji. W innych przypadkach uzasadnione jest zastosowanie bardziej kontrolowanego przebiegu. Materiał Fronius o ograniczaniu zużycia energii podczas spawania pokazuje, że efektywność wiąże się także z optymalizacją procesu i ograniczaniem poprawek. W naszym rachunku naprawa nieudanej spoiny jest dodatkowym zużyciem czasu, materiału i energii, które warto ograniczyć u źródła.
Podtopienie nie jest tylko rysą obok lica. To ubytek geometrii materiału podstawowego, którego akceptacja zależy od wymagań. Może powstawać przy nieodpowiednim rozkładzie ciepła, zbyt szybkiej pracy albo błędnej technice. Nadmierna wypukłość również nie jest automatyczną zaletą. Utrudnia łagodne przejście i może wskazywać na niekorzystny stosunek podawania do prowadzenia. Oceniamy całą geometrię, a nie jeden efekt wizualny. Jeśli przewidziane są kryteria odbiorowe, odnosimy wynik do nich. Właściwa kontrola nie polega na arbitralnym stwierdzeniu, że spoina „wygląda mocno”.
Pęknięcia wymagają szczególnie uważnej analizy. Ich mechanizm może być związany z krzepnięciem, wodorem, twardą strukturą, naprężeniami lub innymi zjawiskami zależnymi od materiału. Samo zaszlifowanie widocznej linii i przykrycie nowym ściegiem nie stanowi kompletnej naprawy. Trzeba ustalić zakres uszkodzenia i przyczynę oraz sprawdzić możliwość wykonania naprawy. W odpowiedzialnej części potrzebna może być odrębna procedura i badanie po określonym czasie. Nie sprowadzamy wszystkich pęknięć do hasła „spawacz dał za mało prądu”, ponieważ taka diagnoza często nie ma podstaw.
W praktyce sporządzamy logiczny obraz problemu: kiedy się pojawia, na jakim materiale, przy jakiej konfiguracji i w którym miejscu. Następnie kontrolujemy najbardziej prawdopodobne przyczyny bez niepotrzebnego zmieniania wszystkiego naraz. Takie podejście przydaje się zarówno przy jednorazowej naprawie, jak i przy powracającym problemie na stanowisku klienta. Efektem ma być stabilny proces i jasne wyjaśnienie. Jeżeli materiał lub geometria uniemożliwia uzyskanie wymaganego rezultatu, proponujemy zmianę zakresu, zamiast mnożyć kolejne próby na tej samej osłabionej części.
Przy porównywaniu ustawień przydatne jest określenie okna technologicznego. Nie chodzi o znalezienie jednego punktu, w którym próbka przypadkiem wygląda dobrze, lecz o ustalenie zakresu, w którym proces pozostaje stabilny przy dopuszczalnych zmianach warunków. Jeśli wynik gwałtownie pogarsza się po minimalnej zmianie szczeliny, technologia może być zbyt wrażliwa dla rzeczywistego przygotowania części. Rozwiązaniem bywa poprawa tolerancji wejściowej, inne spoiwo albo inny proces. Nie należy bez końca wymagać od operatora kompensowania błędów, których skala przekracza możliwości metody.
Prosty plan porównawczy może obejmować próbki wykonane z tego samego materiału i przy tym samym przygotowaniu, z jedną świadomie zmienianą wielkością. Każda próbka powinna mieć zapis warunków oraz numer umożliwiający powiązanie z wynikiem. Ocenia się nie tylko wygląd, ale również wymiar, odkształcenie i wymagane cechy przekroju. Jeśli zmieniono również osprzęt lub temperaturę początkową, trzeba to odnotować. Bez takiej dyscypliny łatwo przypisać poprawę niewłaściwemu czynnikowi, a później nie móc jej odtworzyć na docelowej części.
W pomiarach należy rozróżnić dokładność przyrządu i zmienność samego procesu. Powtarzające się wskazanie na wyświetlaczu nie oznacza, że lokalny przebieg w każdym punkcie złącza był identyczny. Z kolei drobna różnica pomiaru wymiaru może wynikać ze sposobu przyłożenia spoinomierza albo z temperatury detalu. Ustalamy więc miejsce i metodę pomiaru oraz odnosimy wynik do wymagań. Nadmierna liczba cyfr po przecinku nie poprawia jakości informacji, jeżeli metoda nie uzasadnia takiej rozdzielczości. Użyteczny zapis powinien być jednocześnie rzetelny i możliwy do powtórzenia.
Tak przygotowana analiza może również wskazać, że problem powstaje przed spawaniem. Nierówne cięcie, brudne powierzchnie i losowe położenie elementów tworzą zmienność, której nie naprawi regulacja łuku. Wtedy skupiamy się na przygotowaniu stanowiska i części wejściowych. To często daje większy efekt niż kolejna zmiana programu. Klient otrzymuje konkretną informację: co należy ustabilizować, jak sprawdzić poprawę i jaki zakres prac pozostaje po stronie spawania. Dzięki temu techniczna diagnoza prowadzi do rozwiązania przyczyny, zamiast tworzyć listę przypadkowych ustawień.
34 Poglądowy przykład inżynierski ten sam prąd inna historia cieplna
Rozważmy dwa hipotetyczne odcinki po 120 mm wykonywane przy ustalonym prądzie 160 A i napięciu 22 V. Moc obliczeniowa wynosi 3,52 kW. W wariancie pierwszym przejazd trwa 20 sekund, więc prędkość to 6 mm/s, a energia łuku na długość wynosi około 0,587 kJ/mm. W wariancie drugim ten sam odcinek trwa 30 sekund, prędkość spada do 4 mm/s i energia rośnie do 0,88 kJ/mm. Przykład służy wyłącznie zrozumieniu zależności. Nie opisuje technologii dla określonej stali ani wymaganej wartości w naprawie.
Widzimy, że identyczny prąd nie oznacza identycznego nagrzania. Jeżeli operator zatrzymuje się przy końcu, lokalna energia może dodatkowo odbiegać od średniej dla całego odcinka. Jeśli po chwili wykonuje drugi ścieg w pobliżu, temperatura początkowa materiału jest już inna. Proste równanie dla jednego przejścia nie opisuje całej historii. W praktyce analizujemy kolejność, przerwy i miejsce nakładania energii. To wyjaśnia, dlaczego dwa podobne detale mogą odkształcić się inaczej mimo zapisania tych samych parametrów głównych.
Załóżmy teraz, że jedną płytkę mocno przykręcono do masywnego stołu, a drugą ustawiono na lekkich podporach. Zmieni się odprowadzanie ciepła i ograniczenie odkształceń. Po zwolnieniu zacisków mogą ujawnić się różne skutki. Nie można więc uznać, że pojedyncza wartość energii liniowej w pełni przewiduje deformację. Jest ona jedną z informacji. Inne dotyczą przewodzenia, sztywności, rozszerzalności i geometrii. W przygotowaniu usługi zapisujemy te warunki wtedy, gdy mają znaczenie dla powtarzalności, szczególnie przy cienkich lub precyzyjnie pasowanych elementach.
Przykład pokazuje także, dlaczego porównanie dwóch ofert wymaga podobnego zakresu. Jedna może obejmować staranne przygotowanie, stabilne mocowanie i kontrolę wymiaru, druga jedynie wykonanie widocznego ściegu. Czas samego spawania nie określa wartości usługi. Jeśli dzięki przygotowaniu można pracować płynnie i ograniczyć poprawki, dłuższy etap początkowy może skrócić cały proces. W rozmowie z klientem wyjaśniamy, które czynności odpowiadają za przewidywalny wynik. To pozwala oceniać ofertę według efektu, a nie jedynie ceny za minutę świecenia łuku.
W pracy odpowiedzialnej taki poglądowy rachunek nie zastępuje WPS ani kwalifikacji. Może natomiast pomóc zrozumieć, dlaczego przestrzegamy określonego zakresu parametrów i kontrolujemy temperaturę. Jeśli materiał ma ograniczenia dotyczące energii wprowadzanej, stosuje się właściwą metodę obliczenia i pomiaru. Jeżeli zmienia się proces impulsowy, nie wolno bez sprawdzenia używać uproszczenia z iloczynem średnich. Dobra praktyka polega na dopasowaniu dokładności obliczeń do pytania. Rachunek poglądowy uczy zależności, a dokumentacja wykonawcza definiuje warunki rzeczywistej realizacji.
35 Od zgłoszenia do wyboru procesu trzy odmienne scenariusze naprawy
Pierwszy hipotetyczny scenariusz dotyczy cienkiej stalowej osłony z pękniętym narożem. Klientowi zależy na zachowaniu kształtu i możliwości ponownego montażu. Analizujemy grubość po oczyszczeniu, długość pęknięcia, naprężenia wynikające z mocowania oraz dostęp. Wybór może paść na odpowiednio prowadzony MIG/MAG albo TIG, zależnie od warunków. Najważniejsze jest przygotowanie stabilnej szczeliny i ograniczenie deformacji. Jeśli naroże jest rozciągnięte albo brakuje materiału, samo dodanie spoiwa może nie odtworzyć geometrii. Potrzebne może być dopasowanie nowego fragmentu blachy.
Drugi scenariusz dotyczy masywnego stalowego wspornika, który oderwał się od konstrukcji. Tutaj kluczowe stają się droga obciążenia, stan materiału podłoża i przyczyna awarii. Rozpoznajemy, czy uszkodzenie objęło spoinę, ściankę czy obszar obok połączenia. Jeśli wspornik pełni funkcję konstrukcyjną, zakres naprawy powinien wynikać z oceny projektowej. Dobór MAG lub MMA jest dopiero kolejnym krokiem. Nie zwiększamy dowolnie spoiny ani nie dokładamy przypadkowego żebra, ponieważ taka zmiana może przenieść koncentrację naprężeń. Najpierw potrzebny jest sensowny schemat naprawy.
Trzeci scenariusz obejmuje aluminiowy detal z miejscowym pęknięciem i śladami kontaktu z olejem. Tu ważne są identyfikacja stopu, możliwość oczyszczenia, porowatość i warunki późniejszej pracy. TIG AC lub odpowiednio przygotowany MIG mogą być rozważane, ale nie gwarantują powodzenia bez rozpoznania materiału. Jeśli zanieczyszczenie jest głębokie, proces może ujawniać kolejne problemy. Jeśli część ma znaczenie dla bezpieczeństwa, potrzebna jest dokumentacja określająca dopuszczalność naprawy. Czasem wymiana detalu jest właściwsza niż wielokrotne przegrzewanie trudnego do przygotowania miejsca.
Te trzy przykłady wyjaśniają, dlaczego spawacz z dojazdem w Warszawie potrzebuje zdjęcia ogólnego i informacji o funkcji części. Zbliżenie samej szczeliny nie pokazuje całego zadania. Nie wiemy z niego, czy element można obrócić, czy za ścianką znajduje się instalacja, czy konstrukcja jest obciążona i czy istnieje dostęp do grani. Dobre zgłoszenie skraca przygotowanie oraz pozwala zaplanować właściwe wyposażenie. Klient nie musi znać nazwy procesu, ale powinien opisać, co część robi i jaki efekt ma zostać przywrócony.
W każdym scenariuszu zakres ustalamy przed wykonaniem. Określamy, czy obejmuje demontaż, przygotowanie, spawanie, obróbkę, zabezpieczenie i próbę działania. Jeśli podczas oczyszczania ujawni się większa korozja lub inne uszkodzenie, aktualizujemy ocenę. To nie jest zmiana zdania bez przyczyny, lecz reakcja na nowe dane. Rzetelna usługa pozwala odróżnić stan widoczny na pierwszym zdjęciu od rzeczywistego stanu odsłoniętego materiału. Dzięki temu proponowana naprawa odpowiada temu, co faktycznie znajduje się w części, a nie tylko temu, co można było początkowo zobaczyć.
36 Rozszerzalność cieplna i odchylenie łuku dwie przyczyny pozornie podobnego błędu
Jeżeli spoina zaczyna uciekać od zakładanego toru, przyczyna może mieć charakter mechaniczny albo elektromagnetyczny. Element może przemieszczać się wskutek nagrzewania, ale również sam łuk może odchylać się przy nieruchomym złączu. Rozróżnienie tych sytuacji jest ważne, ponieważ wymagają innych działań. W pierwszym przypadku kontrolujemy geometrię, zamocowanie i historię cieplną. W drugim analizujemy pole magnetyczne, drogę prądu oraz warunki przy końcu złącza. Przypadkowe zwiększanie prądu może pogorszyć oba problemy, dlatego najpierw obserwujemy, co rzeczywiście zmienia swoje położenie.
W uproszczonym modelu swobodne wydłużenie cieplne wynosi ΔL = α × L × ΔT. Przyjmijmy wyłącznie do obliczenia L = 1000 mm, przyrost temperatury ΔT = 100 K i współczynnik α = 0,000012 na kelwin. Otrzymujemy ΔL = 1,2 mm. Gdyby w drugim modelu przyjąć α = 0,000023 na kelwin, wynik wyniósłby 2,3 mm. Podane współczynniki są założeniami poglądowymi, a rzeczywista wartość zależy od stopu i temperatury. Rachunek pokazuje skalę możliwego ruchu, nie przewiduje końcowego skrócenia spawanego elementu.
W rzeczywistym spawaniu temperatura jest nierównomierna. Wąski obszar silnie się nagrzewa, podczas gdy dalsza część pozostaje chłodniejsza. Poszczególne fragmenty ograniczają sobie swobodne rozszerzanie, a w gorącym materiale mogą występować odkształcenia plastyczne. Po wystygnięciu pozostaje układ naprężeń i zmieniona geometria. Dlatego nie można po prostu odjąć obliczonego swobodnego wydłużenia od pierwotnego wymiaru i uznać wyniku za dokładny skurcz spawalniczy. Do precyzyjnego przewidywania potrzebny jest znacznie pełniejszy model lub doświadczenie potwierdzone próbą dla określonej geometrii.
Silne zamocowanie ogranicza widoczne przemieszczenie podczas pracy, lecz nie usuwa wszystkich skutków cieplnych. Może zwiększać poziom naprężeń, a po zwolnieniu uchwytu detal zmieni kształt. Z kolei zbyt luźne podparcie pozwala na ruch, który zmienia szczelinę i dostęp do nasady. Dobieramy więc sposób ustalenia do geometrii oraz wymagań, zamiast zakładać, że im większy docisk, tym lepsza spoina. Szczególnie w materiałach podatnych na pękanie ograniczenie odkształceń musi być rozpatrywane razem z reżimem cieplnym. Mechanika przyrządu i metalurgia złącza są ze sobą związane.
Odchylenie łuku magnetycznego bywa związane z niesymetrycznym polem wokół przepływającego prądu lub z namagnesowaniem elementu. Objaw może nasilać się w pobliżu końca złącza i przy określonym położeniu przewodu powrotnego. Diagnostyka obejmuje sprawdzenie kontaktów, drogi prądu i ewentualnych źródeł namagnesowania. Zmiana miejsca zacisku może pomóc w określonej konfiguracji, lecz powinna być wykonana świadomie. Jeżeli potrzebne jest rozmagnesowanie, dobiera się właściwą procedurę i sprzęt. Nie zastępujemy analizy przypadkowymi owinięciami przewodu ani niekontrolowanym podgrzewaniem części.
W technicznej rozmowie z klientem takie rozróżnienie pozwala wyjaśnić, dlaczego czasem należy przerwać pracę i sprawdzić stanowisko. Łuk, który nie trafia w dno rowka, może tworzyć niezgodność mimo poprawnego prądu. Złącze, którego szczelina zmienia się pod wpływem ciepła, również wymaga reakcji. Profesjonalna praca nie polega na uporczywym kontynuowaniu przy pogarszających się warunkach. Polega na rozpoznaniu przyczyny i przywróceniu procesu do przewidzianego zakresu. Dopiero wtedy kolejne ściegi mają szansę odtworzyć założoną geometrię oraz właściwe połączenie materiałów.
37 Oferta techniczna którą można ocenić przed wykonaniem
Zamawiając usługi spawalnicze Mobilnego Serwisu Warszawa, warto oczekiwać jasnego opisu rezultatu. W prostym zleceniu może to być odtworzenie połączenia i sprawdzenie działania. W bardziej złożonym potrzebne są określone wymiary, materiał dodatkowy, dokumentacja, badania oraz sposób wykończenia. Oferta powinna wskazywać, co obejmuje przygotowanie i jakie warunki musi zapewnić miejsce pracy. Cena staje się wtedy powiązana z konkretnym zakresem. Porównywanie dwóch kwot bez sprawdzenia, czy dotyczą tego samego efektu, często prowadzi do błędnego wyboru.
W kosztorysie technicznym rozdzielamy myślowo kilka obszarów: dojazd i organizację, rozpoznanie, przygotowanie części, wykonanie połączenia oraz kontrolę i wykończenie. Nie zawsze trzeba przedstawiać je klientowi jako osobne pozycje, ale powinny być uwzględnione w planie. Krótka spoina może wymagać długiego dostępu, a długa spoina na dobrze przygotowanym stole może być prostsza organizacyjnie. Z tego powodu cena za centymetr nie opisuje każdego zlecenia. Szczególnie w naprawie istotne są trudność przygotowania oraz ryzyko ujawnienia uszkodzeń po oczyszczeniu.
W praktyce technologia powinna odpowiadać skali. Do pojedynczej naprawy nie trzeba automatycznie wdrażać zrobotyzowanego stanowiska. Do dużej serii nie zawsze warto przenosić bez zmian ręczny sposób pracy z prototypu. Przy pracach powtarzalnych proponujemy analizę możliwości uproszczenia przygotowania, ujednolicenia geometrii i ograniczenia niepotrzebnego stopiwa. Przy awarii skupiamy się na przyczynie, wykonalnym zakresie i bezpiecznym przywróceniu funkcji. Te dwa rodzaje zleceń wymagają różnych priorytetów, choć mogą korzystać z tej samej metody spawalniczej.
Nie obiecujemy własności, których nie da się potwierdzić samym wykonaniem spoiny. Jeżeli potrzebna jest szczelność, ustalamy odpowiednią próbę. Jeśli istotne są wymiary, przewidujemy pomiar. Jeśli element podlega wymaganiom konstrukcyjnym, technologia i odbiór muszą je uwzględniać. Jeśli zakres dotyczy wyłącznie części dekoracyjnej, nie dokładamy niepotrzebnej dokumentacji przemysłowej. Celem jest właściwa proporcja między wymaganiem a sposobem potwierdzenia. Profesjonalizm polega na trafnym dopasowaniu, a nie na jednakowym traktowaniu uchwytu donicy i połączenia odpowiedzialnej instalacji.
Współpracę ułatwia przesłanie materiałów przed wizytą: zdjęcia całego elementu, zbliżenia uszkodzenia, wymiarów, informacji o dostępie i oznaczeniu materiału. Przy urządzeniu warto dodać model i opis warunków pracy, a przy konstrukcji dostępny rysunek. Na tej podstawie przygotowujemy realny kierunek działania. W razie potrzeby proponujemy oględziny, ponieważ zdjęcie nie pokaże grubości ukrytej pod korozją ani całej drogi obciążenia. Dzięki temu przyjazd służy konkretnemu zadaniu, a nie dopiero ustalaniu podstawowych informacji, które można było zebrać wcześniej.
Nasza firma spawa stal, aluminium i inne materiały w zakresie uzgodnionych technologii oraz warunków zlecenia. Łączymy wykonanie z przygotowaniem ślusarskim, dopasowaniem i kontrolą funkcji. Tam, gdzie potrzebna jest technologia specjalistyczna, jasno określamy wymagania przed potwierdzeniem realizacji. Klient otrzymuje wyjaśnienie, dlaczego wybraliśmy MIG/MAG, TIG, MMA albo inny uzasadniony kierunek. Dobra naprawa ma sens jeszcze długo po zgaśnięciu łuku: element powinien pasować, działać i spełniać ustalone wymagania. Właśnie tak rozumiemy techniczne podejście do usług spawalniczych z dojazdem.
Część 02 Metalurgia spawania i dobór materiałów
1 Zanim pojawi się łuk rozpoznanie metalu i historii elementu
W Mobilnym Serwisie Warszawa spawamy metodami MIG/MAG, TIG oraz MMA z dojazdem do klienta. Gdy przyjmujemy zgłoszenie, pierwszym zagadnieniem nie jest jednak ustawienie prądu. Najpierw trzeba ustalić, co rzeczywiście ma zostać połączone, jakie obciążenia przenosi element i dlaczego wcześniejsze połączenie przestało działać. Stalowy profil bramy, odlew obudowy przekładni, aluminiowy wspornik i nierdzewna rura mogą wyglądać podobnie na niewyraźnym zdjęciu, ale wymagają odmiennego postępowania. Dobra diagnoza pozwala wybrać proces, przygotować stanowisko i ocenić, czy naprawa na miejscu ma techniczne uzasadnienie.
Klientowi często wystarcza określenie „metal”. Dla spawacza ważne są gatunek, stan dostawy, grubość, sposób wytworzenia i warunki pracy. Numer materiału odczytany z dokumentacji jest znacznie bardziej użyteczny niż kolor powierzchni. W przypadku konstrukcji stalowej pomocne bywają oznaczenia naniesione na profil, świadectwo odbioru wyrobu hutniczego, rysunek wykonawczy albo dokumentacja producenta maszyny. Dla elementu odlewanego istotne są symbole widoczne na korpusie. W części aluminiowej trzeba rozróżnić oznaczenie stopu od numeru katalogowego całego podzespołu. To dwa różne rodzaje informacji, choć na obudowie często stoją obok siebie.
Historia użytkowania bywa równie ważna jak oznaczenie materiału. Element pracujący przy piecu może mieć inną strukturę niż taki sam wyrób magazynowany w normalnych warunkach. Konstrukcja wielokrotnie prostowana palnikiem wymaga innej oceny niż nowa belka. Odlew przesiąknięty olejem może oddawać zanieczyszczenia podczas nagrzewania, nawet gdy jego zewnętrzna powierzchnia wygląda na czystą. Zdarzają się także części wcześniej naprawione nieznanym spoiwem. Wtedy widoczna spoina staje się dodatkowym materiałem, który należy rozpoznać, usunąć albo uwzględnić w technologii kolejnego połączenia.
Próba magnesem może być informacją pomocniczą, lecz nie identyfikuje gatunku. Różne stale nierdzewne reagują na magnes odmiennie, a obróbka plastyczna i historia cieplna mogą zmieniać tę reakcję. Również obserwacja iskier podczas szlifowania nie zastępuje analizy chemicznej. W trudnym przypadku uzasadniona jest identyfikacja materiałowa, na przykład odpowiednio dobranym badaniem spektrometrycznym. Samo potwierdzenie obecności chromu i niklu nie rozwiązuje wszystkich problemów: trzeba jeszcze wiedzieć, czy metoda pomiarowa pozwala oznaczyć pierwiastki istotne dla konkretnej decyzji technologicznej.
W zgłoszeniu warto opisać, czy element pękł nagle, odkształcał się stopniowo, był przeciążany, uderzony albo narażony na drgania. Dobrze wykonane fotografie pokazują nie tylko miejsce uszkodzenia, ale także jego otoczenie i sposób zamocowania. Pęknięcie przy końcu żebra może wynikać z koncentracji naprężeń. Pęknięcie obok kolejnych napraw może świadczyć o nieusuniętej przyczynie awarii. Dlatego analiza ma objąć cały obszar przenoszenia obciążeń. Dokładanie metalu bez zrozumienia pracy konstrukcji przypomina naprawianie buta przez przybijanie kolejnych podeszew: przez chwilę robi się solidniej, ale chodzenie staje się coraz trudniejsze.
Przy materiałach specjalnych odnosimy się do dokumentacji ich wytwórców. Dobrym przykładem są instrukcje obróbki stali publikowane przez SSAB, które pokazują, że obróbka, cięcie i spawanie powinny być rozpatrywane razem. W naszym opisie zakresu usług rozróżniamy wykonanie typowego połączenia stalowego od kwalifikacji naprawy stopu specjalnego. Spawalność danego materiału nie oznacza jeszcze, że każdy wykonany z niego element można naprawić w dowolnym miejscu i bez dodatkowych uzgodnień.
2 Stal S235 popularny materiał konkretne wymagania
Stal określana potocznie jako zwykła stal konstrukcyjna jest podstawowym materiałem wielu bram, uchwytów, stojaków, ram pomocniczych i osłon. Oznaczenie S235 pomaga wskazać rodzinę materiału, ale nie wyczerpuje opisu wyrobu. Pełny zapis gatunku może obejmować dodatkowe symbole odnoszące się do własności oraz stanu dostawy. Równie ważne pozostają grubość ścianki, geometria przekroju i sposób połączenia. Cienki profil zamknięty oraz masywna blacha z tej samej rodziny stali odmiennie odprowadzają ciepło. Spawacz musi to uwzględnić, zanim wykona pierwszą spoinę sczepną.
W lekkich konstrukcjach częstym problemem jest przepalenie. Powstaje ono nie dlatego, że stal jest z założenia trudna do spawania, lecz dlatego, że lokalnie brakuje materiału zdolnego odebrać ciepło. Korozja potrafi zmniejszyć grubość profilu na niewielkim obszarze, pozostawiając obok pozornie zdrową powierzchnię. Po oczyszczeniu okazuje się, że planowana naprawa obejmuje większy fragment. W takiej sytuacji racjonalnym rozwiązaniem bywa wycięcie osłabionego odcinka i wstawienie nowego elementu o rozpoznanych parametrach. Zalewanie otworów w kruchej, przerdzewiałej ściance nie przywraca pierwotnej nośności profilu.
W naprawie bramy szczególne znaczenie ma okolica zawiasu. Połączenie przenosi obciążenie skrzydła, a podczas otwierania dochodzą siły związane z ruchem, nierównością podłoża, wiatrem i przypadkowymi uderzeniami. Jeżeli zawias wyrywa fragment ścianki, samo odtworzenie poprzedniej spoiny może powtórzyć błąd konstrukcyjny. Potrzebna jest ocena sposobu rozłożenia siły na profil. Czasem wystarczy wymiana zużytego elementu i prawidłowe ustawienie osi. Innym razem konieczne jest przeprojektowanie mocowania, zastosowanie odpowiedniego wzmocnienia albo wymiana części ramy. Zakres ustala się na podstawie rzeczywistego stanu, nie na podstawie długości pęknięcia widocznej na fotografii.
Stale tej grupy można łączyć różnymi procesami. MAG jest praktyczny przy wielu połączeniach warsztatowych i montażowych, MMA może być przydatne w odpowiednio przygotowanych warunkach terenowych, a TIG daje kontrolę nad niewielkim jeziorkiem i estetyką precyzyjnego detalu. Nie oznacza to, że metody są zamienne w każdym zastosowaniu. Dostęp do złącza, możliwość osłony gazowej, pozycja spawania, rodzaj materiału dodatkowego i wymagania odbiorowe wpływają na wybór. Klient nie musi samodzielnie rozstrzygać tych zagadnień. Wystarczy, że przekaże funkcję elementu i oczekiwany rezultat.
Ważna jest także kondycja materiału przylegającego do spoiny. Na powierzchni mogą pozostawać zgorzelina hutnicza, farba, ocynk, olej lub środki antykorozyjne. Każda z tych warstw może wpływać na stabilność procesu oraz jakość połączenia. Przygotowanie nie sprowadza się do przejechania szczotką po linii pęknięcia. Obejmuje obszar, na którym będzie prowadzony łuk, miejsce przyłączenia przewodu powrotnego i przestrzeń potrzebną do kontroli połączenia. W przypadku zamkniętych profili trzeba ocenić również wnętrze, w tym możliwość występowania wilgoci i pozostałości nieznanych substancji.
Dobór drutu należy oprzeć na wymaganiach złącza i jego zgodności z procedurą. Przykładową dokumentację materiału dodatkowego można znaleźć na stronie drutu ESAB OK Autrod 12.51. Podanie produktu w artykule służy pokazaniu sposobu sprawdzania danych, a nie stwierdzeniu, że jeden drut pasuje do każdej konstrukcji. Naszym celem jest połączenie, które odpowiada funkcji elementu, pozwala na wymagane wykończenie i nie pozostawia ukrytych problemów pod świeżą warstwą farby.
3 S355 i wyższe wymagania wobec złącza
Stal S355 spotyka się w konstrukcjach, dla których istotna jest większa wytrzymałość przy racjonalnym wykorzystaniu materiału. Z perspektywy naprawy nie wystarczy jednak powiedzieć, że jest to „mocniejsza stal”. Wraz ze zmianą materiału mogą zmieniać się wymagania dotyczące doboru spoiwa, kontroli dopływu ciepła, kolejności wykonywania połączeń i oceny własności po spawaniu. Konstruktor dobiera przekrój oraz gatunek do określonych obciążeń. Naprawa powinna zachować logikę tego doboru, a nie zastępować ją przekonaniem, że grubsza spoina rozwiąże każdy problem.
W belce nośnej znaczenie ma miejsce złącza względem rozkładu sił. Identyczna spoina może pracować inaczej na podporze, w środku rozpiętości i przy lokalnym wprowadzeniu obciążenia. Dlatego przy ingerencji w konstrukcję budowlaną trzeba ustalić dokumentację i odpowiedzialność projektową. Mobilny charakter usługi nie usuwa tych wymagań. Przyjazd spawacza na miejsce ułatwia oględziny i wykonanie robót, lecz nie zastępuje obliczeń, jeżeli są potrzebne. W przypadku elementów odpowiedzialnych opis technologii i kryteria odbioru ustala się przed rozpoczęciem prac.
W naprawach spotyka się złącza materiałów o różnej wytrzymałości. Nowy wspornik może zostać wykonany ze stali innego gatunku niż istniejący słup, a dokumentacja starej konstrukcji może być niekompletna. Wówczas wybór spoiwa nie polega na automatycznym dopasowaniu do wyższej liczby w oznaczeniu. Trzeba uwzględnić wymagania całego złącza, rozcieńczenie stopiwa materiałem podstawowym, plastyczność i potencjalne obciążenia dynamiczne. Zbyt twarde, niedopasowane połączenie może przenieść problem do obszaru sąsiadującego ze spoiną. Dobre rozwiązanie wynika z projektu połączenia, nie z katalogowego hasła o najwyższej wytrzymałości.
Przy większych grubościach rośnie znaczenie warunków odprowadzania ciepła. Masywna część może szybko wychładzać obszar złącza, podczas gdy kolejno wykonywane ściegi podnoszą temperaturę całego węzła. Należy rozróżniać temperaturę początkową materiału, temperaturę międzyściegową oraz miejscowe nagrzanie wynikające z prowadzenia łuku. To powiązane, ale odmienne wielkości. Pomiar powinien być wykonywany w odpowiednim miejscu i czasie, zgodnie z przyjętą technologią. Temperatura oszacowana przez dotknięcie ręką nie jest dokumentowalnym parametrem procesu.
Do klienta należy przekazanie informacji o przeznaczeniu konstrukcji, istniejących ograniczeniach i wymaganym terminie. Po stronie wykonawczej pozostaje ocena, jakie przygotowanie jest niezbędne. Jeżeli element wymaga podparcia, odciążenia, demontażu osłon albo zapewnienia dostępu z drugiej strony, trzeba ująć to w organizacji pracy. Spawanie w szczelinie między urządzeniem a ścianą może ograniczać kontrolę kąta uchwytu i widoczność jeziorka. Oceniając wykonalność, rozpatrujemy realne warunki dostępu, a nie wyłącznie zdolność urządzenia do wytworzenia łuku.
Rodzina stali SSAB Domex jest użytecznym przykładem tego, jak producent łączy opis materiału z jego przeznaczeniem i właściwościami przetwórczymi. Przy wyborze konkretnego wyrobu należy wrócić do właściwej karty materiałowej. W naprawie oznaczenie ogólne jest początkiem rozmowy, a nie jej końcem. Im bardziej odpowiedzialna konstrukcja, tym dokładniej trzeba ustalić, co rzeczywiście zostało zamontowane, jakie było pierwotne założenie projektowe i które własności muszą zostać zachowane po wykonaniu nowego połączenia.
4 Stale drobnoziarniste dlaczego historia cieplna jest częścią materiału
Własności stali wynikają nie tylko ze składu chemicznego. Ważna jest również struktura ukształtowana podczas produkcji. Drobnoziarnista stal konstrukcyjna może zawdzięczać swoje parametry odpowiedniej kombinacji składu, walcowania, chłodzenia i ewentualnej obróbki cieplnej. Spawanie wprowadza lokalny cykl nagrzewania oraz chłodzenia, który oddziałuje na tę strukturę. Z tego powodu dwa materiały o zbliżonej wytrzymałości nie muszą wymagać identycznego postępowania. Różny stan dostawy może mieć znaczenie równie duże jak nazwa rodziny stali.
Przy rozpoznawaniu materiału trzeba zwrócić uwagę na pełny symbol, a nie wyłącznie liczbę określającą klasę wytrzymałości. Dokumentacja może wskazywać wyrób walcowany termomechanicznie albo poddany innemu sposobowi uzyskania wymaganych własności. Przenoszenie zaleceń z jednego stanu na drugi jest ryzykowne. W szczególności nie należy zakładać, że dodatkowe wygrzewanie zawsze poprawi sytuację. Obróbka cieplna po spawaniu może być wymagana dla jednej konstrukcji, obojętna dla innej, a dla jeszcze innej prowadzić do pogorszenia parametrów. Rozstrzyga technologia opracowana dla konkretnego materiału i wyrobu.
W ramach naprawy wysięgnika, ramy nośnej albo odpowiedzialnego wspornika znaczenie ma położenie strefy wpływu ciepła. To obszar, w którym materiał nie został stopiony, ale został poddany temperaturze zmieniającej jego strukturę. W niektórych stalach może wystąpić lokalne umocnienie, w innych zmiękczenie, a w jednym złączu różne obszary mogą zachowywać się odmiennie. Ocena nie może więc ograniczać się do samego metalu spoiny. Połączenie obejmuje także sąsiadujący materiał podstawowy i przejścia między strefami o różnych własnościach.
Wysoka wytrzymałość daje możliwości projektowe, ale wymaga większej dyscypliny wykonawczej. Niewielki element może przenosić znaczne obciążenie, ponieważ konstruktor wykorzystał parametry materiału. Zamiana na przypadkową stal o podobnym wyglądzie może być niezgodna z założeniami projektu, nawet jeśli nowa część wydaje się masywna. Tak samo nie wolno przyjmować, że miejscowe pogrubienie automatycznie kompensuje utratę własności. Zmiana przekroju wpływa na sztywność, rozkład naprężeń i warunki pracy sąsiednich połączeń. Naprawa musi rozpatrywać te skutki łącznie.
Przykład zróżnicowania rodziny materiałów przedstawia oferta stali Strenx 700. Producent rozróżnia konkretne odmiany, postacie wyrobu oraz zakresy grubości. Dla wykonawcy oznacza to konieczność identyfikowania pełnej wersji materiału. Sama nazwa handlowa nie wystarcza do ustalenia temperatury podgrzewania, dopuszczalnego dopływu ciepła ani zasad ewentualnego prostowania. Te parametry należy odczytać z właściwych zaleceń, uwzględniając geometrię złącza i warunki realizacji.
Klient zgłaszający taką naprawę może znacznie przyspieszyć przygotowanie przez przesłanie tabliczki maszyny, fragmentu instrukcji producenta i fotografii oznaczeń blachy. Jeżeli dokumentów brakuje, zakres diagnostyki trzeba odpowiednio rozszerzyć. W naszym podejściu pytanie o materiał nie służy utrudnianiu zlecenia. Pozwala zdecydować, czy możliwa jest naprawa mobilna, czy potrzebne będzie stanowisko warsztatowe, dodatkowe badania albo udział projektanta. To etap, który ogranicza ryzyko wykonywania pracy dwukrotnie i pozwala uczciwie porównać naprawę z wymianą części.
5 Stale wysokowytrzymałe i ograniczenia lokalnego wzmacniania
Im większa wytrzymałość materiału, tym łatwiej ulec pokusie traktowania go jako rozwiązania każdego problemu konstrukcyjnego. W praktyce wytrzymałość, sztywność, udarność, odporność na zmęczenie i odporność na zużycie są różnymi własnościami. Zastosowanie stali o wyższej klasie wytrzymałości nie musi istotnie zmienić sprężystego ugięcia elementu o tej samej geometrii. Zmiana materiału nie usuwa również źle zaprojektowanego karbu. Dlatego naprawa powinna zaczynać się od mechanizmu uszkodzenia. Innego działania wymaga pęknięcie po pojedynczym przeciążeniu, a innego pęknięcie rozwijające się pod wpływem wielu cykli pracy.
Wzmacnianie przez przyspawanie nakładki może przenieść największe naprężenie do jej końca. Jeżeli zakończenie jest nagłe, a przejście sztywności ostre, nowy fragment staje się miejscem inicjacji kolejnego uszkodzenia. Długość nakładki, kształt zakończeń, orientacja spoin i sposób przekazywania sił wymagają projektu. W przypadku maszyn trzeba też uwzględnić możliwość kolizji z ruchomymi częściami oraz zmianę rozkładu masy. Dodatkowa blacha może wyglądać przekonująco, lecz nie każda przekonująca fotografia przedstawia poprawne rozwiązanie techniczne.
Rodziny Strenx 900 oraz Strenx 1100 pokazują, jak daleko mogą sięgać wymagania stawiane materiałowi konstrukcyjnemu. Wymieniamy je jako przykłady obszaru, w którym trzeba korzystać z dokumentacji materiałowej i projektowej. Nie jest to deklaracja podejmowania każdej naprawy wykonanej z takich stali. Przy elementach odpowiedzialnych możliwość działania określa się indywidualnie, z uwzględnieniem wymagań producenta urządzenia i przewidzianego sposobu odbioru.
Dla złącza ważne są także własności spoiwa po rzeczywistym cyklu cieplnym. Dane katalogowe opisują określone warunki wykonania badań. Nie należy bezpośrednio utożsamiać ich z każdą naprawą w terenie. Na własności połączenia wpływa udział materiału podstawowego w stopiwie, liczba ściegów, energia procesu i temperatura kolejnych warstw. Przy wielowarstwowym spawaniu wcześniejsze ściegi przechodzą kolejne cykle nagrzewania. Dlatego technologia powinna uwzględniać całą sekwencję, nie tylko parametry pojedynczego przejścia.
W praktycznej rozmowie z klientem rozdzielamy trzy zagadnienia. Pierwsze to dostępność właściwego materiału zastępczego. Drugie to możliwość wykonania złącza zgodnie z przyjętą technologią. Trzecie to potwierdzenie, że naprawiony element spełnia wymagania eksploatacyjne. Spełnienie jednego punktu nie zastępuje pozostałych. Można zdobyć odpowiednią blachę, ale nie mieć dostępu umożliwiającego poprawne przygotowanie rowka. Można wykonać estetyczną spoinę, ale bez potrzebnych badań nie mieć podstaw do zatwierdzenia elementu do określonej pracy.
Ważną częścią oferty profesjonalnej jest więc umiejętność określenia granic usługi. Mobilny Serwis Warszawa może rozpocząć od oględzin, uporządkowania informacji i wskazania, jakie dane są niezbędne do dalszego działania. Zwykły uchwyt pomocniczy i element odpowiedzialny za utrzymanie obciążenia wymagają odmiennego poziomu przygotowania. Odpowiedzialne podejście nie polega na mnożeniu formalności, lecz na przypisaniu właściwej uwagi do skutków możliwej awarii. W konstrukcji technicznej najdroższa bywa nie sama spoina, ale błędne założenie, które pozostawiono przed jej wykonaniem.
6 Stale trudnościeralne naprawa zaczyna się od mechanizmu zużycia
W łyżce, zsypie, podajniku albo osłonie narażonej na kontakt z materiałem sypkim podstawowym pytaniem jest sposób zużywania powierzchni. Ścieranie drobnym piaskiem różni się od uderzania dużych kamieni. Przesuwanie wilgotnego kruszywa stawia inne wymagania niż transport suchego, ostrego surowca. W jednym miejscu potrzebna jest odporność na ścieranie, w innym większa tolerancja na uderzenia i odkształcenie. Stal trudnościeralna nie jest uniwersalnym zamiennikiem zwykłej blachy. Należy dobrać ją do zadania oraz sprawdzić, czy sposób zamocowania pozwala wykorzystać jej własności.
Przy naprawie trzeba rozdzielić część nośną od wymiennej wykładziny. Wykładzina może chronić konstrukcję, nie uczestnicząc w przenoszeniu głównych obciążeń. W innym rozwiązaniu ta sama blacha jest równocześnie elementem konstrukcyjnym. Różnica wpływa na dobór materiału, geometrię spoin i zakres badań. Nie należy automatycznie przenosić sposobu mocowania niewielkiej płytki ochronnej na naprawę dna łyżki, które współpracuje z bokami i mocowaniem osprzętu. Nawet dobry materiał trudnościeralny nie naprawi nieprawidłowo zaprojektowanego przejścia sił.
Rodziny Hardox 400 i Hardox 450 są przykładami konkretnych gatunków opisanych przez producenta. Przy przygotowaniu naprawy sprawdza się pełną kartę wyrobu, jego grubość i zalecenia przetwarzania. Liczba w nazwie nie jest temperaturą podgrzewania ani ustawieniem spawarki. Nie wolno wyprowadzać parametrów technologicznych z nazwy handlowej lub podobieństwa do materiału używanego wcześniej. Dotyczy to szczególnie napraw, w których oryginalna blacha zostaje połączona z elementem pochodzącym od innego producenta.
W praktyce często problemem jest utrata geometrii. Wytarta krawędź może powodować nierównomierne obciążenie reszty osprzętu. Jeżeli odtworzy się jedynie powierzchnię, ale pozostawi skręcenie albo rozciągnięte mocowanie, nowy fragment będzie pracował w niekorzystnych warunkach. Przed wykonaniem połączenia trzeba więc ustalić punkty odniesienia, sprawdzić współpracujące powierzchnie i określić, które wymiary są funkcjonalne. Wymiary podane na luźnym szkicu mogą wystarczyć dla prostej osłony, ale dla części pracującej z innymi zespołami potrzebny jest dokładniejszy pomiar.
Ciepło procesu wpływa na własności trudnościeralnej stali, dlatego nie należy traktować nagrzewania jako obojętnego zabiegu pomocniczego. Ważne są warunki podgrzewania, temperatura międzyściegowa i dopływ ciepła. Jednocześnie zbyt niskie parametry nie gwarantują bezpieczeństwa, jeśli prowadzą do braku wtopienia lub niekorzystnego chłodzenia. Potrzebny jest właściwy zakres, ustalony dla materiału i połączenia. Wykonawca powinien pracować wewnątrz tego zakresu, a nie szukać jednej magicznej wartości odpowiedniej dla wszystkich grubości.
W naprawie zużytego elementu należy również rozważyć, czy korzystniejsza będzie wymiana blachy, napawanie czy zastosowanie wymiennej nakładki. Napawanie może być dobrym rozwiązaniem w określonych warunkach, ale wprowadza własne zagadnienia: rozcieńczenie pierwszej warstwy, naprężenia, strukturę napoiny i możliwość obróbki. Zwykłe wypełnienie ubytku nie jest równoważne stworzeniu warstwy odpornej na dany mechanizm zużycia. W przypadku takich zleceń Mobilny Serwis Warszawa rozpoczyna od oceny wykonalności, a ofertę przygotowuje dla konkretnego elementu i przewidzianej technologii.
7 Twardość udarność i napawanie trzy różne rozmowy o trwałości
Twardość bywa pierwszą cechą porównywaną przy doborze materiału odpornego na zużycie. Jest łatwa do zapisania i brzmi przekonująco. Nie opisuje jednak samodzielnie zachowania elementu pod obciążeniem. Bardzo twarda powierzchnia może dobrze przeciwstawiać się określonemu ścieraniu, ale w innym zastosowaniu potrzebne będzie lepsze znoszenie uderzeń. Konstrukcja pracująca w gruzie podlega również obciążeniom nieregularnym: zakleszczeniu, uderzeniu krawędzią, miejscowemu zginaniu. Jeżeli dobór materiału uwzględnia tylko jedną cechę, późniejsza naprawa może okazać się częstsza, mimo zastosowania droższego wyrobu.
Warto porównywać konkretne rodziny z uwzględnieniem ich przeznaczenia. Producent przedstawia osobno Hardox 500 Tuf, Hardox 500 oraz Hardox 550. Istnienie różnych odmian jest przypomnieniem, że materiał dobiera się na podstawie całego zestawu własności. Wybór powinien obejmować także dostępność grubości, możliwość formowania i warunki wykonania połączenia. Zestawienie nazw służy orientacji w dokumentacji, nie tworzy automatycznej drabiny od materiału gorszego do lepszego.
Napawanie różni się od łączenia dwóch elementów. Jego celem może być odtworzenie wymiaru, poprawa odporności powierzchni albo przygotowanie warstwy przejściowej pod następny materiał. To cele, które czasem trzeba rozdzielić na kolejne etapy. Warstwa odbudowująca ma inne zadanie niż zewnętrzna warstwa robocza. Jeżeli od razu użyje się materiału przeznaczonego wyłącznie do intensywnego ścierania, można otrzymać powierzchnię trudną do obróbki i nieodpowiednią do przenoszenia miejscowych uderzeń. Technologia powinna określać układ warstw oraz sposób ich kontroli.
W dokumentacji materiałów do napawania Duroxite widoczny jest odrębny charakter tej grupy produktów. Dobór materiału dodatkowego wymaga określenia warunków pracy powierzchni. Należy wiedzieć, czy dominują cząstki ścierne, kontakt metal–metal, podwyższona temperatura czy obciążenia udarowe. Nie można zakładać, że drut opisany jako odporny na zużycie rozwiązuje każdy z tych problemów. Również stan podłoża ma znaczenie: napawanie na osłabionej lub spękanej części nie usuwa wad ukrytych pod nową warstwą.
W zleceniu regeneracyjnym ważna jest geometria końcowa. Klient może potrzebować nie tylko odbudowanej powierzchni, ale także zachowania pasowania, osiowości i odpowiedniego stanu powierzchni. Jeśli po napawaniu konieczne będzie toczenie, frezowanie lub szlifowanie, trzeba uwzględnić to przed wyborem spoiwa. Materiał o bardzo dużej twardości może być trudny do obróbki tradycyjnym narzędziem. Z kolei warstwa łatwa do skrawania nie musi mieć wymaganej trwałości eksploatacyjnej. Koszt naprawy obejmuje cały proces doprowadzenia elementu do funkcji, a nie tylko czas jarzenia łuku.
Osobnej oceny wymagają pęknięcia w napoinach. W niektórych systemach napawania określona siatka pęknięć odprężających może być cechą przewidzianą przez technologię, ale nie wolno przenosić takiej interpretacji na każdą widoczną rysę. Pęknięcie przechodzące do materiału podstawowego, odspojenie warstwy albo uszkodzenie elementu nośnego mają inny charakter. Ocenę opiera się na rodzaju napoiny, wymaganiach producenta i wynikach kontroli. Przy przypadkowym napawaniu bez dokumentacji łatwo pomylić akceptowalną cechę konkretnego systemu z rzeczywistą wadą wymagającą usunięcia.
8 Stale narzędziowe i części obrobione cieplnie
Stal narzędziowa trafia do serwisu w postaci uchwytu, matrycy, prowadnicy, korpusu przyrządu albo elementu pracującego w podwyższonej temperaturze. Jej funkcja może zależeć od bardzo lokalnych własności: twardości powierzchni, odporności na odpuszczanie, stabilności wymiarowej lub odpowiedniej struktury po obróbce cieplnej. W takim przypadku wykonanie spoiny nie kończy naprawy. Trzeba ustalić, co stanie się z obszarem otaczającym naprawione miejsce i czy element zachowa wymagania po ewentualnej dalszej obróbce.
Przed podjęciem decyzji warto poznać historię hartowania, odpuszczania, azotowania i innych zabiegów. Jeżeli powierzchnia ma specjalną warstwę, jej pozostawienie w obszarze spawania może wpływać na przebieg procesu. Czasami konieczne jest odpowiednie usunięcie warstwy i późniejsze odtworzenie własności. Należy również wiedzieć, czy element jest jednorodny, czy zawiera wstawki albo połączenia wykonane wcześniej inną metodą. Narzędzie może wyglądać jak jeden blok, a w rzeczywistości być zespołem kilku materiałów o różnych zadaniach.
Przykłady stali Toolox 33 i Toolox 44 pokazują znaczenie konkretnego wyrobu oraz stanu dostawy. Do naprawy potrzebna jest właściwa dokumentacja, obejmująca zalecenia dotyczące spawania i późniejszych zabiegów. Nie należy łączyć informacji z różnych produktów tylko dlatego, że występują pod wspólną marką. Nazwa rodziny ułatwia wyszukiwanie danych, ale technologię opracowuje się dla dokładnie zidentyfikowanego materiału i rzeczywistego uszkodzenia.
W narzędziach istotne są naprężenia własne. Element może zachowywać wymiar po obróbce, a następnie zmienić kształt po miejscowym nagrzaniu. Naprawa przy jednej krawędzi może wpłynąć na płaskość całej płyty. Dlatego pomiary przed rozpoczęciem prac pozwalają odróżnić wadę istniejącą od odkształcenia powstałego podczas procesu. Należy także ustalić naddatki na dalszą obróbkę i miejsca, których nie wolno naruszyć. W pewnych przypadkach funkcjonalna powierzchnia znajduje się blisko obszaru spawania i wymaga szczególnej ochrony lub demontażu.
Miejscowe podgrzewanie nie jest czynnością, którą można dowolnie improwizować. Trzeba rozważyć równomierność temperatury, sposób pomiaru, czas utrzymania i późniejsze chłodzenie. Gwałtowny gradient temperatury może być niekorzystny nawet wtedy, gdy punkt pomiarowy pokazuje wartość zgodną z ogólnym zaleceniem. Masywna część potrzebuje czasu, aby temperatura rozłożyła się w przewidziany sposób. Z kolei niewielki detal może bardzo szybko reagować na zmianę warunków. Każda z tych sytuacji wymaga innej organizacji stanowiska i innego sposobu prowadzenia procesu.
W Mobilnym Serwisie Warszawa kwalifikujemy takie zapytania indywidualnie. Jeżeli warunki terenowe nie pozwalają kontrolować całego cyklu, rozsądne może być przeniesienie elementu do odpowiednio przygotowanego stanowiska albo skierowanie naprawy do wyspecjalizowanej obróbki. Klient otrzymuje wtedy jasny opis przyczyny decyzji. Celem jest przywrócenie funkcji narzędzia, a nie wykonanie śladu spawalniczego za wszelką cenę. Przy kosztownych częściach techniczna odmowa nieprawidłowej naprawy może chronić znacznie większą wartość niż cena samego zlecenia.
9 Stale austenityczne nierdzewność zależy także od wykonania
Określenia „nierdzewka” i „kwasówka” są wygodne w codziennej rozmowie, ale technicznie zbyt ogólne do ustalenia procesu. Stale austenityczne obejmują wiele gatunków o różnej odporności na środowisko i różnym przeznaczeniu. W warsztacie można spotkać balustradę, obudowę urządzenia, element instalacji i część wyposażenia gastronomicznego, które mają podobny wygląd, a nie są wykonane z tego samego materiału. Dlatego przy przygotowaniu spawania aluminium i stali nierdzewnej w Warszawie trzeba możliwie dokładnie rozpoznać gatunek oraz warunki użytkowania.
W popularnych oznaczeniach handlowych pojawiają się 304, 304L, 316 i 316L. Nie należy traktować ich jako swobodnie zamiennych nazw. Dobór materiału uwzględnia środowisko, temperaturę, rodzaj kontaktujących się substancji oraz sposób czyszczenia. Również różnica pomiędzy materiałem podstawowym a spoiwem jest ważna. Złącze powinno odpowiadać wymaganej odporności i własnościom mechanicznym. To, że pręt łatwo tworzy ładne lico, nie potwierdza jego przydatności do konkretnej instalacji. W razie wątpliwości potrzebna jest identyfikacja materiałowa i konsultacja technologiczna.
W spawaniu nierdzewki czystość obejmuje cały tor przygotowania. Tarcza, szczotka lub stół używany wcześniej do stali węglowej może przenieść zanieczyszczenia. Widoczny efekt pojawia się czasem dopiero po oddaniu elementu do użytkowania. Dlatego segregacja narzędzi oraz materiałów ściernych ma praktyczny sens. Należy również zadbać o czyste miejsce odkładania prętów i unikać zanieczyszczenia powierzchni środkami niewłaściwymi dla późniejszego środowiska pracy. Estetyczne wykończenie nie powinno przykrywać problemów wprowadzonych podczas przygotowania.
Przy rurze ważna jest także strona niewidoczna z zewnątrz. Ładne lico nie daje informacji o stanie grani. Jeżeli wewnętrzna powierzchnia ma kontakt z medium, jej jakość może decydować o trwałości i możliwości utrzymania czystości. Trzeba więc ustalić wymagania dotyczące osłony, geometrii przetopu oraz odbioru. Nie każda instalacja wymaga tego samego poziomu wykończenia, ale każda powinna być oceniana według jej funkcji. Rura odprowadzająca czyste medium procesowe i dekoracyjny element poręczy nie stanowią tego samego zadania, mimo podobnej średnicy.
Przykład dokumentacji materiału dodatkowego stanowi ESAB OK Tigrod 316LSi. Karta produktu pozwala sprawdzić dane właściwe dla konkretnego spoiwa. Nie jest jednak zgodą na stosowanie go do każdej stali określanej jako nierdzewna. Należy zestawić informacje o materiale podstawowym, środowisku eksploatacji i procedurze wykonania. W złączu różnoimiennym dochodzi jeszcze wpływ mieszania metali, dlatego wybór wymaga dodatkowej analizy.
Po spawaniu konieczne może być odpowiednie usunięcie przebarwień i przywrócenie wymaganego stanu powierzchni. Zakres zależy od przeznaczenia wyrobu i przyjętej technologii. Nie wolno sprowadzać go do kosmetyki: powierzchnia pracuje w konkretnym środowisku, a sposób jej wykończenia wpływa na późniejszą eksploatację. W ofercie dotyczącej spawania z pasywacją stali nierdzewnej podkreślamy znaczenie całego procesu, obejmującego przygotowanie, połączenie i czynności po zakończeniu spawania. Wymagania uzgadniamy dla konkretnego elementu, zamiast obiecywać jeden identyczny rezultat w każdym zastosowaniu.
10 Stale ferrytyczne i martenzytyczne wspólny połysk odmienne zachowanie
Nie każda stal nierdzewna jest stalą austenityczną. Materiały ferrytyczne i martenzytyczne mogą występować w obudowach, elementach urządzeń, częściach narażonych na temperaturę i wyrobach wymagających określonej twardości. Zewnętrzny wygląd nie pozwala bezpiecznie przenieść technologii używanej do popularnej balustrady na nieznany detal. Właśnie dlatego podczas przyjmowania zlecenia pytamy o oznaczenie materiału i przeznaczenie części. Rozpoznanie grupy strukturalnej jest istotnym krokiem w ocenie spawalności, choć nadal nie zastępuje znajomości konkretnego gatunku.
W stalach ferrytycznych uwagę zwraca się między innymi na zachowanie struktury w cyklu cieplnym. Niekontrolowany dopływ ciepła może pogorszyć własności obszaru przy spoinie. Znaczenie mają grubość, skład i ewentualne dodatki stabilizujące. W pewnych zastosowaniach rozważa się spoiwo o odmiennej strukturze, ale taki wybór musi mieć uzasadnienie technologiczne. Nie można kierować się zasadą, że każdy drut do nierdzewki będzie odpowiedni, skoro sam materiał również nie koroduje łatwo w warunkach zwykłej obserwacji.
Stale martenzytyczne mogą wymagać kontroli podgrzewania i późniejszego postępowania cieplnego, ponieważ ich zachowanie wiąże się z możliwością tworzenia twardych struktur. Przy naprawie części obrobionej cieplnie dochodzi konieczność zachowania funkcjonalnej twardości i odporności na pękanie. To zadanie wykracza poza samo zestawienie dwóch krawędzi. Należy określić, które własności mają zostać odtworzone, jak można je potwierdzić i czy dostępne stanowisko pozwala przeprowadzić wymagany cykl. Brak tych informacji oznacza potrzebę dalszej kwalifikacji, a nie prawo do przyjęcia dowolnego wariantu.
Dla klienta ważne jest rozróżnienie części dekoracyjnej i części roboczej. Uchwyt osłony może wymagać innych parametrów niż wał, ostrze albo element pracujący ciernie. W niektórych częściach strefa naprawy znajduje się blisko powierzchni odpowiedzialnej za pasowanie. Nawet niewielkie odkształcenie może uniemożliwić montaż. Trzeba więc zaplanować sposób ustalenia wymiarów, ewentualny naddatek i kontrolę po zakończeniu prac. Jeżeli wymagany wymiar jest bardzo dokładny, późniejsza obróbka może być integralną częścią całego zlecenia.
W ofercie producentów materiałów dodatkowych występują wyroby przeznaczone do określonych grup stali i zadań. Przegląd materiałów spawalniczych voestalpine Böhler Welding pokazuje szerokość tego obszaru. Korzystanie z katalogu wymaga jednak czytania zastosowań, ograniczeń i danych technicznych, nie tylko nazw produktów. W przypadku materiału nietypowego wskazane bywa wsparcie techniczne producenta spoiwa. Potwierdzenie doboru powinno dotyczyć dokładnie rozpoznanego materiału i warunków pracy.
W Mobilnym Serwisie Warszawa traktujemy zgłoszenie dotyczące specjalnej stali nierdzewnej jako zadanie do indywidualnej oceny. Możemy pomóc uporządkować dane i wskazać, czego brakuje do przygotowania technologii. Uczciwa oferta określa, czy obejmuje spawanie, diagnostykę, przygotowanie do dalszej obróbki czy pełny proces uzgodniony z klientem. Dzięki temu właściciel urządzenia wie, jaki rezultat jest przedmiotem zlecenia. Sam fakt, że metal daje się miejscowo stopić, nie oznacza jeszcze, że po naprawie odzyska wszystkie własności wymagane w pierwotnym projekcie.
11 Duplex technologia musi chronić równowagę struktury
Stal duplex łączy w swojej strukturze ferryt i austenit. To połączenie jest częścią zamierzonej charakterystyki materiału, a nie przypadkowym szczegółem laboratoryjnym. W czasie spawania obszar złącza przechodzi cykl cieplny, który wpływa na przemiany strukturalne. Z tego powodu trzeba kontrolować warunki procesu i dobierać materiały dodatkowe do właściwego gatunku. Potoczna nazwa „nierdzewna rura” nie daje informacji wystarczających do ustalenia technologii. W przypadku duplex potrzebne jest dokładne oznaczenie i znajomość środowiska, w którym złącze będzie pracować.
W tej grupie szczególne znaczenie ma dopływ ciepła oraz temperatura międzyściegowa. Zarówno zbyt szybkie chłodzenie, jak i nadmierne oddziaływanie temperatury mogą prowadzić do niekorzystnych rezultatów. Nie oznacza to jednak, że istnieje jedna wartość odpowiednia dla całej rodziny. Procedura zależy od gatunku, grubości, geometrii i rodzaju procesu. Technolog powinien uwzględnić również kolejne przejścia oraz sposób naprawiania ewentualnych niezgodności. Wielokrotne wycinanie i ponowne spawanie tego samego miejsca zmienia historię cieplną obszaru, dlatego wymaga oceny.
Dobór spoiwa może obejmować materiał o składzie celowo różnym od materiału podstawowego. Przykładowym produktem katalogowym jest ESAB OK Tigrod 2209. Sama obecność takiego pręta w katalogu nie rozstrzyga jednak o jego zastosowaniu w konkretnym złączu. Należy odnieść dobór do pełnej dokumentacji, przewidzianej metody i wymagań odbiorowych. W instalacji pracującej w wymagającym środowisku liczy się nie tylko wytrzymałość połączenia, ale również zachowanie jego odporności na korozję.
Osłona gazowa wymaga świadomego doboru. Nie można bez sprawdzenia stosować mieszaniny wykorzystywanej wcześniej do innego rodzaju stali nierdzewnej. W polskiej publikacji Messer Inoxline dotyczącej spawania stali wysokostopowych producent wyraźnie odradza domieszkę wodoru w gazie formującym przy spawaniu duplex. To przykład ograniczenia, które ma realne znaczenie dla kwalifikacji procesu. Właściwy gaz jest częścią technologii, a nie tylko materiałem pomocniczym wybieranym według dostępności butli.
W naprawie instalacji trzeba wiedzieć, czy możliwe jest przygotowanie czystego, odizolowanego obszaru pracy. Pozostałości medium, wilgoć i niedostępna grań komplikują proces. Należy ustalić sposób kontroli wnętrza, wymagania dotyczące powierzchni oraz ewentualne badania dodatkowe. Element pozostający pod działaniem agresywnego medium może mieć uszkodzenia szersze niż widoczny przeciek. Zamknięcie samego otworu bez oceny otoczenia nie wyjaśnia, dlaczego materiał uległ degradacji. Oględziny i analiza warunków eksploatacji powinny poprzedzać decyzję o lokalnej naprawie.
Takie zlecenie wymaga również jasnego określenia odpowiedzialności za dopuszczenie do pracy. Mobilny wykonawca, właściciel instalacji, producent i jednostka prowadząca wymagany odbiór mogą mieć różne zadania. Należy je uzgodnić, zanim rozpocznie się spawanie. W naszej ofercie materiał duplex jest obszarem indywidualnej kwalifikacji. Nie utożsamiamy możliwości przyjazdu na miejsce z automatycznym potwierdzeniem wykonania każdego połączenia. Dzięki temu klient otrzymuje realistyczny plan działania i wie, które wymagania trzeba spełnić, aby naprawa miała techniczne uzasadnienie.
12 Korozja po spawaniu problem powierzchni geometrii i środowiska
Korozja w pobliżu spoiny nie zawsze ma jedną przyczynę. Może wiązać się z zanieczyszczeniem powierzchni, niewłaściwym doborem materiału, szczeliną zatrzymującą medium albo niekorzystnym oddziaływaniem temperatury podczas spawania. Zdarza się również, że połączenie jest poprawne, a warunki eksploatacji odbiegają od przyjętych założeń. Dlatego diagnoza powinna obejmować nie tylko wygląd plamy, lecz także rodzaj wody, środków czyszczących, osadów i kontaktu z innymi metalami. Fotografia brązowego nalotu może być początkiem rozmowy, ale nie zastępuje rozpoznania mechanizmu.
W wyposażeniu nierdzewnym istotne są miejsca zatrzymywania wilgoci. Zakładka, wąska szczelina pod mocowaniem, niedostępna kieszeń albo pozioma powierzchnia bez odpływu mogą tworzyć lokalnie trudniejsze środowisko niż otwarta część elementu. Projekt złącza powinien ułatwiać utrzymanie czystości i ograniczać gromadzenie zanieczyszczeń. W naprawie warto sprawdzić, czy odtworzenie starego rozwiązania nie odtworzy również pierwotnej przyczyny problemu. Czasami zmiana detalu konstrukcyjnego jest równie istotna jak sam wybór spoiwa.
Przy usuwaniu przebarwień po spawaniu trzeba rozróżnić obróbkę mechaniczną, trawienie i pasywację. Są to czynności o różnych zadaniach, które mogą być łączone w odpowiednio zaplanowany proces. Nie należy zakładać, że błyszcząca powierzchnia zawsze oznacza poprawnie przygotowany materiał. Możliwe jest nadmierne zeszlifowanie spoiny albo pozostawienie trudno widocznych zanieczyszczeń. W ofercie trawienia i pasywacji stali nierdzewnej znaczenie ma dobór czynności do materiału, stanu powierzchni i przeznaczenia elementu.
Na konstrukcjach stalowych zabezpieczanych farbą problemem bywają ostre krawędzie oraz trudne do pokrycia zakamarki. Powłoka może być cienka na wierzchołku nierówności, a w szczelinie pozostać nieciągła. Właściwe wykończenie spoiny powinno uwzględniać późniejszy system ochronny. Nie oznacza to konieczności szlifowania każdego połączenia na płasko. Nadmierne usunięcie materiału może zmniejszyć przekrój spoiny. Celem jest przygotowanie powierzchni zgodne z wymaganiami, przy zachowaniu funkcji mechanicznej złącza.
Oddzielną grupę stanowią stale trudnordzewiejące, takie jak SSAB COR-TEN B. Nie należy mylić ich ze stalą nierdzewną. Ich stosowanie wymaga uwzględnienia warunków środowiskowych i detali konstrukcyjnych. Naprawa powinna zachować wymagania dotyczące materiału oraz materiału dodatkowego. W elementach architektonicznych dochodzi również oczekiwany wygląd powierzchni. Nowy fragment może starzeć się inaczej niż otoczenie, więc estetykę należy omówić przed wykonaniem połączenia.
W rozmowie z klientem ustalamy, czy celem jest zatrzymanie aktywnej korozji, przywrócenie szczelności, poprawa estetyki czy odtworzenie nośności. Te cele mogą wymagać różnych działań. Jeżeli korozja znacznie zmniejszyła przekrój, sama konserwacja nie odtwarza brakującego materiału. Jeżeli przyczyną są stale utrzymujące się osady, naprawa powinna być połączona ze zmianą sposobu utrzymania elementu. Techniczne spojrzenie na powierzchnię pomaga uniknąć sytuacji, w której świeżo wykończona część szybko wraca z identycznym problemem.
13 Aluminium lekki materiał o wymagającej powierzchni
Aluminium jest cenione za niewielką masę i szerokie możliwości kształtowania. W serwisie pojawia się jako profil, blacha, odlew, rama albo obudowa. Z punktu widzenia spawania nie tworzy jednej prostej kategorii. Poszczególne stopy różnią się składem, sposobem umocnienia i podatnością na powstawanie niezgodności. Oprócz samego stopu trzeba ustalić stan materiału. Właśnie dlatego przy zgłoszeniu spawania aluminium metodą TIG przydatne są oznaczenia wyrobu, informacje o producencie i opis funkcji naprawianej części.
Na powierzchni aluminium występuje warstwa tlenku, która zachowuje się inaczej niż metal znajdujący się pod nią. Przygotowanie musi uwzględniać jej obecność oraz usunięcie zanieczyszczeń. Nie wystarczy ocenić, że detal jest srebrny i nie ma widocznej rdzy. Smary, pozostałości po obróbce, wilgoć i produkty korozji mogą utrudnić uzyskanie właściwego połączenia. Narzędzia do przygotowania powierzchni powinny być dobrane tak, aby nie wprowadzały obcych zanieczyszczeń. Ważny jest także czas i sposób przechowywania przygotowanej części przed spawaniem.
W porównaniu z wieloma stalami aluminium intensywnie odprowadza ciepło. W praktyce oznacza to, że zachowanie jeziorka zmienia się wraz z nagrzewaniem całego detalu. Początek spawania masywnej części może wymagać innego prowadzenia niż końcowy odcinek, gdy materiał zgromadził już ciepło. Nie wolno jednak na tej podstawie ustalać uniwersalnego sposobu podgrzewania. Dopuszczalne postępowanie zależy od stopu, stanu i funkcji części. W niektórych elementach kontrola dopływu ciepła jest kluczowa dla zachowania geometrii i własności.
Istotne jest prawidłowe podparcie. Lekki detal może łatwo się przemieszczać, a cienka ścianka ulegać odkształceniu pod wpływem lokalnego nagrzewania. Sczepy powinny utrzymywać geometrię, ale nie mogą blokować skurczu w sposób prowadzący do nadmiernych naprężeń. Trzeba zaplanować kolejność pracy, dostęp uchwytu i możliwość sprawdzenia wymiarów. W ramie ważna jest nie tylko odległość między końcami, lecz także skręcenie i położenie płaszczyzn montażowych. Odchyłka niewidoczna na stole może ujawnić się dopiero przy instalowaniu całego zespołu.
Dobór gazu i materiału dodatkowego stanowi część technologii. Polska broszura Messer Aluline o spawaniu aluminium jest przykładem materiału, w którym producent omawia osłony gazowe dla tej grupy zastosowań. Przy naprawie trzeba jednak odnieść dane do własnego stopu i procesu. Mieszanka używana do jednego zadania nie staje się automatycznie właściwa dla innego. Szczególnie ważne jest niedopuszczanie do zanieczyszczenia osłony przez nieszczelności, wilgoć lub nieodpowiednią instalację gazową.
W Mobilnym Serwisie Warszawa każdą odpowiedzialną część aluminiową oceniamy z uwzględnieniem skutków naprawy. Nie każda rama, felga, uchwyt czy obudowa powinna być spawana. Niektóre elementy wymagają wymiany albo technologii producenta. Przy prostych częściach pomocniczych zakres może być znacznie łatwiejszy do uzgodnienia, ale nadal potrzebne są informacje o materiale i oczekiwanym działaniu. Uczciwa ocena pozwala odróżnić naprawę przywracającą użyteczność od zabiegu, który jedynie zamyka widoczną szczelinę.
14 Serie aluminium i stan dostawy oznaczenie trzeba czytać do końca
Oznaczenie stopu aluminium jest punktem wyjścia do analizy, lecz bez stanu dostawy pozostaje niepełne. Materiał może mieć własności wynikające z obróbki cieplnej albo umocnienia przez odkształcenie. Spawanie lokalnie zmienia warunki, które ukształtowały te własności. Dlatego dokumentacja naprawy powinna obejmować zarówno stop, jak i jego stan. Dwie identycznie wyglądające belki mogą mieć różne parametry, jeśli przeszły inny proces produkcji. Nie da się tego wiarygodnie rozstrzygnąć przez próbę zarysowania powierzchni lub porównanie odgłosu podczas uderzania.
Wśród stopów przerabianych plastycznie spotyka się serie o różnych głównych dodatkach stopowych. Niektóre są wykorzystywane w blachach, inne w profilach wyciskanych, a jeszcze inne w częściach o wysokich wymaganiach wytrzymałościowych. Sama przynależność do serii nie daje jednak kompletnej instrukcji spawania. Wewnątrz grupy występują gatunki o różnych ograniczeniach i zastosowaniach. Przy naprawie nie należy więc zatrzymywać się na odpowiedzi „to aluminium z serii sześć tysięcy”. Potrzebny jest konkretny materiał oraz wiedza, dlaczego został użyty.
W elementach umocnionych przez obróbkę cieplną strefa przy spoinie może mieć inne własności niż materiał odległy od złącza. Oznacza to, że nośność nie powinna być oceniana wyłącznie na podstawie wyglądu lica. W pewnych konstrukcjach projekt uwzględnia obniżenie własności w obszarze połączenia, w innych konieczne są dodatkowe zabiegi. Nie można obiecywać automatycznego przywrócenia stanu początkowego przez samo odczekanie po spawaniu. To, co dzieje się w czasie, zależy od konkretnego stopu i jego historii cieplnej.
Dla materiału umocnionego zgniotem lokalne ogrzanie także może zmienić parametry. W naprawie cienkiej blachy trzeba ocenić, czy nowa strefa nie będzie nadmiernie podatna na odkształcenie. Jeżeli część pracuje jako osłona, skutek może być inny niż w elemencie nośnym. Z tego powodu nie wystarcza ogólne pytanie, czy „aluminium można spawać”. Właściwe pytanie brzmi, czy konkretny element po zaplanowanym procesie spełni swoją funkcję. Odpowiedź wymaga połączenia wiedzy materiałowej z informacją o obciążeniach.
Spoiwo dobiera się z uwzględnieniem zgodności metalurgicznej, podatności na pękanie i wymagań użytkowych. Dodatkowym kryterium może być wygląd po anodowaniu, odporność na środowisko albo zachowanie w podwyższonej temperaturze. Nie jest to wyłącznie wybór pomiędzy prętem miękkim i twardym. W katalogu materiałów spawalniczych ESAB występują różne rodziny materiałów dodatkowych, co dobrze pokazuje, że jeden produkt nie zastępuje pełnego doboru. Katalog należy czytać w powiązaniu z dokumentacją materiału podstawowego.
W zgłoszeniu naprawy warto wskazać, czy element był anodowany, malowany proszkowo, obrabiany mechanicznie albo wcześniej prostowany. Powłoka i poprzednia naprawa mogą utrudniać identyfikację. Pomocne są fragmenty dokumentacji zakupowej oraz informacje o oznaczeniach na niewidocznej stronie detalu. Gdy materiał jest nieznany, odpowiedzialna kwalifikacja może zakończyć się zaleceniem wykonania nowej części z udokumentowanego stopu. Takie rozwiązanie daje często lepszą podstawę do przewidywania trwałości niż kolejna ingerencja w element o nieustalonej historii.
15 Profile i ramy aluminiowe złącze musi pasować do pracy całej konstrukcji
Rama aluminiowa może być lekkim stelażem osłony, elementem wyposażenia albo częścią konstrukcji przenoszącej istotne obciążenia. W każdym z tych przypadków naprawę trzeba oceniać według funkcji, a nie samej nazwy. W przypadku spawania ram aluminiowych w Warszawie pytamy przede wszystkim o zastosowanie, materiał, lokalizację uszkodzenia i warunki pracy. Pęknięcie w narożniku może być wynikiem niedopasowania, zmęczenia, przeciążenia albo niewłaściwego mocowania. Bez rozpoznania przyczyny powtórzenie starej spoiny może prowadzić do kolejnej awarii.
Profile wyciskane mają geometrię, która może utrudniać pełne przygotowanie złącza. Wewnętrzne komory, cienkie żebra i zamknięte przestrzenie wpływają na dostęp oraz sposób odprowadzania ciepła. Czasami widoczna ścianka jest tylko jedną z kilku powierzchni przenoszących siły. Należy ustalić, czy naprawa obejmie cały wymagany przekrój, czy jedynie jego zewnętrzną część. Jeśli nie ma dostępu do istotnego obszaru, trzeba rozważyć demontaż, zmianę detalu albo wymianę uszkodzonego odcinka.
W ramie szczególnie ważne są przekątne i płaskość. Połączenie może być metalurgicznie poprawne, a cała część nadal nie pasować do urządzenia. Dlatego przed spawaniem warto określić bazę pomiarową, tolerancje i kolejność sprawdzania. Mocowanie powinno ustalać geometrię, lecz uwzględniać skurcz. Nadmierne usztywnienie podczas spawania może zatrzymać odkształcenie tylko do chwili zwolnienia zacisków. Po ich usunięciu naprężenia ujawniają się w postaci zmiany kształtu. Ocena wymiarów musi obejmować stan końcowy, a nie wyłącznie element zamknięty w przyrządzie.
Jeśli rama ma połączenia śrubowe, trzeba uwzględnić współpracę spoin i mocowań. Dodanie lokalnej spoiny do konstrukcji projektowanej jako skręcana może zmienić rozkład naprężeń oraz możliwość kompensacji ruchów. Podobnie przyspawanie dodatkowego usztywnienia może przenieść obciążenia do cienkiej ścianki w sąsiedztwie. Każda modyfikacja wymaga oceny. Naprawa powinna odtwarzać uzgodnioną funkcję, a zmiana konstrukcyjna powinna być świadomie zaprojektowanym zakresem, nie przypadkowym dodatkiem wykonywanym podczas wizyty.
W częściach narażonych na zmęczenie istotny jest kształt przejścia od spoiny do materiału podstawowego. Nagły karb, nierówność albo nieprawidłowo zakończona naprawa mogą stanowić początek kolejnego pęknięcia. Wygładzenie powierzchni nie może jednak polegać na dowolnym usuwaniu materiału. Potrzebne są wymagania określające geometrię oraz dopuszczalne niezgodności. Dodatkowo należy sprawdzić, czy pęknięcie nie rozwinęło się poza obszar widoczny gołym okiem. Właściwe badanie dobiera się do materiału, dostępu i charakteru przewidywanego uszkodzenia.
Dla użytkownika najważniejsza jest odpowiedź, czy element wróci do planowanej pracy i na jakiej podstawie można to stwierdzić. Dlatego przed naprawą ustalamy kryteria zakończenia zlecenia. Mogą obejmować wymiar, szczelność, wymagane oględziny albo inne uzgodnione sprawdzenie. Nie obiecujemy, że każda aluminiowa rama odzyska pierwotne parametry dzięki miejscowej spoinie. Oferujemy rzetelne rozpoznanie i wykonanie uzgodnionej technologii tam, gdzie ma ona uzasadnienie. To podejście szczególnie istotne w częściach, których awaria może spowodować dalsze uszkodzenia urządzenia.
16 Aluminium 5083 5754 6060 i 6082 podobny kolor różne zjawiska
Cztery często spotykane oznaczenia dobrze pokazują, dlaczego aluminium wymaga precyzyjnego rozpoznania. EN AW-5083 i EN AW-5754 należą do grupy stopów aluminium z magnezem, natomiast EN AW-6060 i EN AW-6082 są stopami z magnezem i krzemem. Nie oznacza to, że wszystkie części z pierwszej pary spawa się tak samo ani że druga para wymaga zawsze identycznego spoiwa. Różnica wskazuje przede wszystkim odmienne mechanizmy uzyskiwania własności. W analizie naprawy trzeba następnie uwzględnić stan, geometrię, środowisko i wymagania konstrukcyjne.
W stopach serii 5000 istotną rolę odgrywa umocnienie roztworowe przez magnez oraz, zależnie od stanu, umocnienie odkształceniowe. Gdy obszar przy spoinie zostaje ogrzany, część skutków wcześniejszej obróbki plastycznej może zostać zmniejszona. Powstaje lokalny pas o innych własnościach niż blacha oddalona od złącza. Dla projektanta ważne jest, aby obciążenie nie było oceniane jedynie przez porównanie szerokości spoiny i grubości blachy. Krytyczna strefa może znajdować się obok linii wtopienia, tam gdzie cykl cieplny zmienił materiał bez jego przetopienia.
W stopach serii 6000 znaczenie ma umocnienie wydzieleniowe. Drobne wydzielenia tworzące się w odpowiednim cyklu obróbki cieplnej ograniczają ruch dyslokacji, co wpływa na wytrzymałość. Spawanie zaburza ten stan miejscowo: część wydzieleń może się rozpuszczać, inne mogą ulegać zmianom wielkości i rozmieszczenia. Strefa wpływu ciepła nie jest zatem jednorodnym paskiem. Poszczególne odległości od spoiny przechodzą różne temperatury maksymalne i czasy przebywania w temperaturze. Efektem może być zróżnicowanie twardości w poprzek złącza.
Przy profilach EN AW-6060 zastosowanych w ramie osłony ważna może być głównie geometria oraz poprawne zamocowanie. Przy elemencie EN AW-6082 pracującym jako część nośna pojawiają się dodatkowe wymagania dotyczące własności po spawaniu. Nie należy z tych przykładów tworzyć sztywnej reguły, że pierwszy stop jest zawsze dekoracyjny, a drugi zawsze konstrukcyjny. To zastosowanie i projekt określają poziom wymagań. Oznaczenie materiału umożliwia dopiero właściwe odczytanie dokumentacji i ocenę, jak planowana ingerencja wpłynie na funkcję części.
Spoiwo AlSi5, kojarzone z rodziną 4043, i spoiwo AlMg5, kojarzone z rodziną 5356, różnią się składem oraz zachowaniem. Dobór uwzględnia podatność na pękanie krystalizacyjne, właściwości mechaniczne, odporność na środowisko i oczekiwany wygląd po wykończeniu. Nie można wybierać wyłącznie na podstawie zdania, że jedno lepiej się rozlewa, a drugie daje mocniejszą spoinę. Nawet prawdziwa obserwacja warsztatowa opisuje tylko część zagadnienia. W odpowiedzialnej części kryteria doboru powinny wynikać z dokumentacji technologicznej i wymagań konstrukcji.
W trakcie kwalifikacji naprawy przydatny jest pomiar twardości w odpowiednio zaplanowanych miejscach, jeśli dana metoda ma uzasadnienie dla materiału i celu oceny. Wynik nie stanowi jednak samodzielnego certyfikatu nośności. Trzeba znać stan pierwotny i rozumieć, co pomiar mówi o konkretnej strefie. W prostym detalu pomocniczym taki zakres może być niepotrzebny, natomiast w elemencie odpowiedzialnym może stanowić część szerszego postępowania. Dobry serwis dopasowuje głębokość analizy do funkcji części, zamiast stosować jednakowy zestaw czynności do każdego zgłoszenia.
17 Odlewy aluminiowe porowatość krzem i historia eksploatacji
Odlew aluminiowy różni się od profilu wyciskanego nie tylko wyglądem. Sposób krzepnięcia, lokalna grubość ścianek i warunki odlewania wpływają na strukturę oraz możliwość występowania nieciągłości. Podczas spawania mogą ujawnić się pory, tlenki i wtrącenia, które wcześniej pozostawały wewnątrz materiału. Nie oznacza to, że każda naprawa odlewu jest skazana na niepowodzenie. Oznacza natomiast, że przygotowanie musi uwzględniać jakość podłoża i realną możliwość uzyskania poprawnej strefy wtopienia. Sama rysa na powierzchni nie opisuje całego stanu korpusu.
W wielu odlewach stosuje się stopy aluminium z krzemem, ale dodatkowe pierwiastki i stan obróbki cieplnej mogą istotnie zmieniać zachowanie. Dlatego określenie „silumin” nie jest pełną identyfikacją. Oznaczenia EN AC odnoszą się do stopów odlewniczych, podczas gdy EN AW kojarzy się z wyrobami przerabianymi plastycznie. Przeniesienie zaleceń z profilu EN AW na nieznany odlew EN AC może być nieuzasadnione. Należy odczytać pełny symbol albo zdobyć wiarygodną informację od producenta części.
Szczególnym problemem są obudowy eksploatowane w obecności oleju. Zanieczyszczenia mogą penetrować szczeliny, pory i strefę pęknięcia. Podczas nagrzewania wydostają się na powierzchnię i do jeziorka. Odtłuszczenie zewnętrzne jest ważne, lecz nie zawsze wystarczające. Sposób przygotowania powinien uwzględniać materiał, geometrię oraz możliwość bezpiecznego usunięcia pozostałości. Nie należy stosować przypadkowego rozpuszczalnika i od razu rozpoczynać spawania. Preparat musi być właściwy dla procesu, a jego pozostałości usunięte zgodnie z wymaganiami.
Otwór montażowy w pobliżu pęknięcia wymaga dodatkowej analizy. Naprawiona ściana może zmienić położenie gwintu lub płaszczyzny przylegania. Jeżeli korpus ustala łożysko, uszczelnienie albo oś wału, niewielkie odkształcenie może mieć istotne skutki. Wtedy warto przed spawaniem określić bazy pomiarowe i przewidzieć kontrolę po zakończeniu. Czasami niezbędne jest wykonanie obróbki mechanicznej. Wycena powinna obejmować tę część zadania albo wyraźnie określać, kto wykona ją w dalszym etapie.
Przy naprawie szczelności trzeba ustalić, jaka próba potwierdzi rezultat i w jakich warunkach będzie przeprowadzona. Część pracująca pod ciśnieniem ma inne wymagania niż obudowa bezciśnieniowa, która jedynie zatrzymuje olej. Nie wolno utożsamiać chwilowego braku przecieku z potwierdzeniem trwałości przy wszystkich obciążeniach. Szczelność, nośność i odporność zmęczeniowa to odrębne właściwości. Technologia naprawy oraz odbiór powinny odpowiadać rzeczywistej funkcji części, a w urządzeniach regulowanych również właściwym wymaganiom formalnym.
W naszym podejściu odlew kwalifikujemy z uwzględnieniem opłacalności. Wymiana niedrogiej części może być rozsądniejsza niż wieloetapowe usuwanie zanieczyszczeń, spawanie i obróbka. Z kolei niedostępny korpus maszyny może uzasadniać bardziej rozbudowaną regenerację. Klient powinien znać niepewności przed podjęciem decyzji: nieznany stop, rozległość pęknięcia, możliwość ukrytych porów i wymagania wymiarowe. Przejrzysta rozmowa pozwala wybrać naprawę jako świadome rozwiązanie techniczne, a nie automatyczną odpowiedź na każdy aluminiowy element.
18 Żeliwo szare grafit płatkowy i lokalne przemiany przy spoinie
Żeliwo szare ma strukturę, w której grafit występuje w postaci płatków. Ich kształt wpływa na zachowanie materiału pod obciążeniem, ponieważ ostre zakończenia mogą lokalnie koncentrować naprężenia. Żeliwo nie zachowuje się więc jak zwykła stal konstrukcyjna, choć oba materiały są stopami na bazie żelaza. Oznaczenia takie jak EN-GJL-200 czy EN-GJL-250 wskazują określone gatunki, lecz do naprawy nadal potrzebna jest wiedza o stanie odlewu, jego geometrii i historii użytkowania. Usługa spawania żeliwa wymaga właśnie takiego odrębnego podejścia.
Podczas nagrzewania w pobliżu spoiny może dojść do przemian, które zmieniają lokalną twardość i podatność na pękanie. W obszarze częściowo stopionym i szybko chłodzonym mogą powstawać twarde składniki struktury. Dodatkowo metal spoiny miesza się z materiałem podstawowym bogatszym w węgiel niż typowa stal konstrukcyjna. Wybór spoiwa powinien uwzględniać ten efekt. To jedna z przyczyn stosowania w określonych naprawach materiałów niklowych albo żelazowo-niklowych zamiast zwykłych elektrod przeznaczonych do stali niestopowej.
Nie istnieje jeden uniwersalny schemat spawania każdego żeliwa. W praktyce występują technologie prowadzone z odpowiednim podgrzewaniem całego elementu oraz naprawy o ograniczonym dopływie ciepła, realizowane według innego planu. Nazywanie drugiej grupy „spawaniem na zimno” nie oznacza braku wysokiej temperatury w jeziorku. Chodzi o sposób zarządzania ciepłem w całym odlewie. Należy odróżnić takie spawanie od mechanicznego zszywania odlewów, które jest inną metodą naprawczą. Podobne potoczne nazwy nie powinny zacierać różnicy między procesami.
Klasyfikacje materiałów dodatkowych, takie jak ENi-CI i ENiFe-CI, informują o odmiennych rodzinach spoiw stosowanych do żeliwa. Ich wybór zależy między innymi od wymaganej obrabialności, obciążeń i rodzaju materiału podstawowego. Historyczny katalog materiałów spawalniczych ESAB z 2012 roku pokazuje te rozróżnienia w dokumentacji producenta. Traktujemy go jako źródło objaśniające dawną ofertę i terminologię. Dostępność produktu oraz aktualną kartę konkretnego materiału trzeba sprawdzić oddzielnie przed zamówieniem i przygotowaniem technologii.
Przy pękniętym korpusie szczególne znaczenie ma naprężenie wynikające z geometrii. Niewielka spoina może próbować ściągnąć sztywny, rozbudowany odlew, który ma małą zdolność do lokalnego odkształcenia. Powstające siły mogą doprowadzić do nowego pęknięcia obok naprawy. Dlatego plan obejmuje kolejność, długość odcinków, zarządzanie temperaturą i sposób kontroli. Nie należy wykonywać tych czynności mechanicznie według internetowej receptury. Długość i układ pęknięcia, masa części oraz dostęp do obu stron mogą całkowicie zmienić właściwe postępowanie.
W ramach naprawy żeliwa i elementów maszyn istotne są też powierzchnie funkcjonalne. Gniazdo łożyska, płaszczyzna pod uszczelkę lub stopa mocująca mogą wymagać kontroli wymiarowej po naprawie. Nawet gdy spoina jest szczelna, korpus nie powinien wrócić do pracy, jeśli utracił prawidłowe ustawienie współpracujących części. Dlatego klient powinien przekazać informacje o montażu i obciążeniach. Dobra naprawa żeliwa jest działaniem na całym elemencie, choć ślad spawalniczy zajmuje czasem tylko niewielki fragment powierzchni.
19 Żeliwo sferoidalne staliwo i odlewy nieznanego pochodzenia
Żeliwo sferoidalne różni się od szarego przede wszystkim kształtem grafitu, który występuje w postaci zbliżonej do kulistej. Taka struktura pozwala uzyskiwać inne zachowanie mechaniczne niż grafit płatkowy. Oznaczenia EN-GJS-400-15 czy EN-GJS-500-7 nie powinny być jednak odczytywane jako automatyczna informacja o łatwej naprawie. Własności mogą zależeć od osnowy ferrytycznej, perlitycznej lub od szczególnej obróbki cieplnej. Spawanie lokalnie zmienia tę strukturę, a naprawione miejsce nie musi zachowywać pełnego zestawu własności oryginalnego odlewu.
W staliwie mamy do czynienia ze stalą ukształtowaną przez odlewanie. To istotna różnica względem żeliwa. Korpus o chropowatej powierzchni i masywnych żebrach nie musi być żeliwny. Staliwo może być niestopowe albo stopowe, a jego spawalność zależy od składu i stanu. Zastosowanie spoiwa dobranego wyłącznie na podstawie wyglądu odlewu może być błędem. Dlatego przy braku dokumentacji potrzebna jest identyfikacja materiału. Pomocne bywają dane producenta maszyny i oznaczenia na części, ale numer modelu urządzenia nie zawsze jednoznacznie określa materiał każdego podzespołu.
Niektóre odlewy pracują w środowisku powodującym stopniową degradację. Wysoka temperatura, cykle nagrzewania, kontakt z agresywnym medium albo długotrwałe obciążenie mogą zmieniać ich stan. Pęknięcie może być objawem szerszego problemu, a nie pojedynczym uszkodzeniem mechanicznym. Jeżeli kolejne miejsca stają się kruche podczas przygotowania, zakres diagnozy trzeba rozszerzyć. Próba zakrycia każdego nowego ubytku kolejną warstwą stopiwa może prowadzić do coraz większej ingerencji bez poprawy funkcji. W odpowiedzialnym serwisie istnieje moment, w którym należy zatrzymać proces i ponownie ocenić zasadność naprawy.
W odlewach złożonych ważna jest również różna grubość ścianek. Cienkie żebro chłodzi się inaczej niż masywny węzeł, a ich połączenie może tworzyć niekorzystne ograniczenie skurczu. Podgrzanie małej części bez odpowiedniego uwzględnienia otoczenia może zwiększyć gradient temperatury. Dlatego technologia powinna obejmować cały istotny obszar, a nie tylko wąski pas przy rysie. W przypadku dużych części organizacja kontrolowanego nagrzewania i chłodzenia może przesądzić, czy naprawa jest możliwa na miejscu.
W serwisie żeliwa w Warszawie pytanie o rodzaj odlewu prowadzi do konkretnej decyzji: spawanie, inna metoda regeneracji, wykonanie nowej części albo wymiana podzespołu. Mechaniczne zszywanie może być rozważane w pewnych przypadkach, kiedy trzeba ograniczyć dopływ ciepła, lecz także wymaga oceny materiału i geometrii. Nie jest uniwersalnym sposobem na każdy odlew ani zamiennikiem badań. Wybór powinien wynikać z mechanizmu uszkodzenia, funkcji i możliwości wykonania poprawnego odbioru.
Klient, który chce zamówić naprawę żeliwa, powinien przekazać zarówno zbliżenie pęknięcia, jak i widok całej części. Warto wskazać, czy element przenosi obciążenie, utrzymuje medium, ustala geometrię maszyny czy jedynie pełni funkcję osłony. Każda odpowiedź zmienia kryteria powodzenia. Zewnętrznie podobne pęknięcia mogą prowadzić do odmiennych zaleceń. Naszą rolą jest tę różnicę wyjaśnić i przygotować zakres odpowiadający rzeczywistemu zadaniu, zamiast obiecywać identyczną naprawę wszystkich odlewów.
20 Miedź przewodność cieplna zmienia sposób prowadzenia procesu
Miedź bardzo skutecznie odprowadza ciepło, co jest zaletą w wielu zastosowaniach użytkowych i wyzwaniem podczas spawania. Ciepło dostarczane przez łuk może szybko odpływać od miejsca połączenia. W masywnym detalu trudność stanowi uzyskanie stabilnego jeziorka przy zachowaniu kontroli nad całym elementem. Nie należy z tego wyciągać wniosku, że wystarczy stale zwiększać moc. Trzeba uwzględnić gatunek miedzi, geometrię, sposób przygotowania krawędzi i właściwą osłonę. Równie ważne jest rozróżnienie części przewodzącej prąd od części, której głównym zadaniem jest szczelność lub wytrzymałość.
W dokumentacji można spotkać oznaczenia Cu-ETP i Cu-DHP. Różnią się one sposobem wytwarzania oraz zawartością składników istotnych dla zachowania podczas łączenia. Miedź zawierająca tlen może reagować niekorzystnie w warunkach sprzyjających oddziaływaniu wodoru, podczas gdy materiały odtlenione są dobierane między innymi z uwzględnieniem procesów cieplnych. Rozpoznanie gatunku pomaga uniknąć traktowania wszystkich czerwonych metali jako jednego materiału. W naprawie nie należy pomijać tych różnic tylko dlatego, że złącze jest krótkie.
W części elektrotechnicznej ważna jest przewodność połączenia. Spoiwo poprawiające warunki spawania może mieć inne parametry elektryczne niż czysta miedź. Jeżeli złącze ma przenosić duży prąd, oprócz jakości metalurgicznej trzeba rozpatrzyć przekrój, opór i wydzielanie ciepła podczas pracy. Naprawa szyny lub połączenia prądowego powinna wynikać z dokumentacji urządzenia i właściwej technologii. Nie jest to zadanie, które można ocenić wyłącznie na podstawie wytrzymałości ręcznego szarpnięcia po ostygnięciu.
W instalacjach rozróżniamy spawanie, lutowanie twarde i lutowanie miękkie. Każdy proces tworzy połączenie w inny sposób i ma własny zakres zastosowań. Zastosowanie spoiwa nie oznacza automatycznie spawania: przy lutowaniu zasadniczo nie stapia się materiału podstawowego w sposób charakterystyczny dla spawania. Wybór zależy od materiału, temperatury pracy, medium i wymagań urządzenia. Użytkownik może posługiwać się potocznym określeniem „zaspawać rurkę”, ale zadaniem serwisu jest ustalić rzeczywiście właściwy proces.
Szczególne znaczenie ma czystość powierzchni oraz stan wnętrza elementu. Osady, pozostałości medium i produkty korozji mogą zakłócać łączenie. W niewielkiej rurze nie zawsze istnieje dostęp umożliwiający skuteczne przygotowanie i kontrolę. Wtedy wymiana fragmentu może być lepsza od lokalnego zamykania nieszczelności. Trzeba również sprawdzić, czy uszkodzenie nie wynika z drgań, niewłaściwego podparcia lub kontaktu z innym elementem. Poprawna naprawa powinna usuwać przyczynę, jeśli znajduje się ona w zakresie zlecenia, albo jasno wskazywać ją właścicielowi instalacji.
W opisie łączenia stali, aluminium, miedzi i stali nierdzewnej podkreślamy konieczność rozpoznania materiału i doboru sposobu działania. Dla miedzi oraz jej stopów zakres kwalifikujemy indywidualnie. Nie deklarujemy jednej technologii odpowiedniej dla każdej rury, szyny, wymiennika i elementu ozdobnego. Klient otrzymuje ofertę wynikającą z konkretnej funkcji, dostępu i wymagań. Dzięki temu słowo „naprawa” oznacza przywrócenie uzgodnionego działania, a nie wyłącznie wykonanie nowego śladu połączenia.
21 Mosiądz i brąz nazwa handlowa nie zastępuje składu
Mosiądz jest stopem miedzi z cynkiem, natomiast pod nazwą brąz występuje kilka rodzin stopów miedzi, na przykład z cyną albo aluminium. W naprawie ta różnica jest fundamentalna. Nie można traktować żółtego odlewu, tulei i ozdobnego uchwytu jako materiałów zamiennych. Dodatek stopowy wpływa na temperaturę i przebieg topnienia, strukturę, właściwości oraz zachowanie podczas nagrzewania. Właściwa identyfikacja bywa trudna, ponieważ powierzchnia może mieć patynę, lakier albo powłokę galwaniczną. Należy ustalić, czy widoczny kolor odpowiada materiałowi podstawowemu.
W mosiądzu znaczenie ma lotność cynku w warunkach procesu cieplnego. Intensywne nagrzewanie może powodować jego odparowanie, zmieniać lokalny skład i sprzyjać niezgodnościom. Opary wymagają odpowiedniego opanowania na stanowisku pracy. Z tego powodu naprawa nie powinna polegać na mechanicznym przeniesieniu parametrów stosowanych do miedzi. Trzeba rozważyć, czy właściwe będzie spawanie, lutowanie twarde, inny proces albo wymiana elementu. Decyzja zależy od dokładnego stopu, funkcji części i jakości połączenia wymaganej w eksploatacji.
W niektórych mosiądzach dodatki poprawiają obrabialność skrawaniem, ale nie muszą sprzyjać spawaniu. Dla wykonawcy istotne jest rozpoznanie gatunku, na przykład odróżnienie materiału przeznaczonego do toczenia od stopu dobranego pod kątem odlewania lub pracy w określonym środowisku. W armaturze dochodzi kontakt z medium oraz możliwe wymagania producenta. Naprawianie korpusu nie może opierać się wyłącznie na tym, że materiał dobrze przyjmuje spoiwo w krótkiej próbie. Złącze musi odpowiadać warunkom rzeczywistej pracy i właściwym kryteriom odbioru.
Brązy cynowe i aluminiowe mają odmienne zachowanie, mimo wspólnego określenia grupowego. W brązie aluminiowym szczególne znaczenie może mieć warstwa tlenkowa, a w odlewach również stan struktury i ewentualne nieciągłości wewnętrzne. W części pracującej ciernie liczą się twardość, odporność na zużycie i współpraca z drugim materiałem. Zastosowanie przypadkowego spoiwa o zbliżonym kolorze może zmienić te cechy. Naprawa tulei, prowadnicy lub ślizgu powinna uwzględniać także późniejszą obróbkę wymiarową i wymagany luz roboczy.
Przykład pokazuje różnicę między estetyką a funkcją. W ozdobnym uchwycie klient może oczekiwać ciągłości kształtu i możliwie podobnego koloru po patynowaniu. W tulei prowadzącej znaczenie ma średnica, współosiowość, stan powierzchni i właściwa praca z wałem. Te dwa zadania mogą wymagać różnych materiałów dodatkowych i różnych metod kontroli. Nawet jeśli oba elementy zostaną opisane w zgłoszeniu jako „brąz do zaspawania”, oferta powinna zostać przygotowana osobno. Technologia musi odpowiadać wymaganiom użytkowym, a nie tylko ogólnej nazwie metalu.
W Mobilnym Serwisie Warszawa zapytania dotyczące mosiądzu i brązu traktujemy jako prace wymagające indywidualnego rozpoznania. Przydatne są informacje o pochodzeniu części, jej zastosowaniu i sposobie obciążenia. W przypadku elementu zabytkowego ważna jest również wartość historyczna oraz wymagania konserwatorskie. Nie należy wykonywać nieodwracalnej ingerencji przed ustaleniem zakresu. Dla części przemysłowej kluczowa może być dokumentacja producenta. W obu sytuacjach profesjonalna kwalifikacja pozwala dobrać działanie i uniknąć zniszczenia materiału, którego nie da się łatwo zastąpić.
22 Magnez i tytan metale lekkie wymagające osobnej kwalifikacji
Magnez i tytan bywają kojarzone z aluminium ze względu na zastosowania w lekkich konstrukcjach, lecz technologicznie są odrębnymi materiałami. Nie wolno rozpoznawać ich wyłącznie po masie odlewu albo kolorze. Szczególnie niebezpieczne jest prowadzenie prób polegających na przypadkowym intensywnym szlifowaniu nieznanego lekkiego stopu. Pył i drobne cząstki mogą zachowywać się inaczej niż lity element. Przy zgłoszeniu należy najpierw ustalić dokumentację części i jej oznaczenie, a następnie dobrać sposób oceny materiału oraz organizację pracy.
Stopy magnezu mogą zawierać aluminium, cynk i inne dodatki wpływające na strukturę oraz właściwości. Oznaczenia takie jak AZ31 i AZ91 wskazują różne materiały i nie powinny być używane zamiennie. Jeden może występować w wyrobach przerabianych plastycznie, inny w odlewach, a pełna kwalifikacja zależy od konkretnej odmiany. Powierzchnia może być pokryta warstwą ochronną, której obecność trzeba uwzględnić. Naprawa wymaga właściwego przygotowania i osłony, a także wyposażenia stanowiska odpowiedniego dla zagrożeń wynikających z materiału.
W tytanie ważna jest duża reaktywność nagrzanego metalu wobec składników atmosfery. Ochrony może wymagać nie tylko samo jeziorko, ale także stygnący obszar spoiny i jej przeciwległa strona. Niewłaściwa osłona może zmieniać własności połączenia, nawet gdy jego kształt wydaje się poprawny. Barwa powierzchni jest pomocną informacją w odpowiednim systemie kontroli, ale nie zastępuje całej oceny. Należy wiedzieć, jakie kryteria obowiązują dla konkretnego wyrobu i jakie badania są przewidziane w dokumentacji.
Tytan technicznie czysty oraz stop Ti-6Al-4V stanowią różne przypadki materiałowe. W pierwszym znaczenie mają dopuszczalne zawartości pierwiastków międzywęzłowych i wymagania danego gatunku, w drugim również struktura stopu oraz jego historia cieplna. Nie można stosować tej samej ogólnej receptury tylko dlatego, że oba materiały noszą nazwę tytan. W częściach odpowiedzialnych, na przykład lotniczych lub medycznych, naprawa podlega szczególnym wymaganiom i nie stanowi zwykłej usługi wykonywanej na podstawie krótkiego opisu w wiadomości.
W obu grupach potrzebna jest kontrola zanieczyszczeń. Tłuszcz, resztki preparatu, wilgoć i kontakt z nieodpowiednimi narzędziami mogą wpływać na proces. Ważny jest również materiał dodatkowy, który powinien mieć rozpoznane pochodzenie i oznaczenie. Pręt wyjęty z nieopisanej wiązki nie nadaje się do odpowiedzialnej kwalifikacji. Wysoka czystość materiału nie zwalnia z dbania o cały tor osłony gazowej. Nieszczelny przewód lub źle przygotowany przyrząd może przekreślić korzyść wynikającą z zastosowania właściwego gazu.
Nie przedstawiamy magnezu i tytanu jako rutynowej obietnicy mobilnego spawania każdego elementu. Wspominamy o nich, ponieważ klient powinien wiedzieć, dlaczego serwis pyta o materiał i czasem odmawia szybkiej ingerencji. W takich przypadkach właściwa usługa może rozpocząć się od oceny dokumentacji i skierowania części do stanowiska zdolnego utrzymać wymagane warunki. Odpowiedzialność oznacza dobór miejsca, procesu i kontroli do metalu. Przenośna spawarka jest narzędziem, a nie zwolnieniem z fizyki i metalurgii.
23 Stal węglowa połączona z nierdzewną znaczenie rozcieńczenia
Złącze stali węglowej z nierdzewną jest częstym przykładem połączenia różnoimiennego. Może występować przy mocowaniu obudowy, wsporniku, przejściu instalacji albo modernizacji istniejącej konstrukcji. Metal spoiny nie składa się wtedy wyłącznie ze spoiwa. Zawiera również stopiony materiał obu krawędzi, a ich udział zależy od przygotowania i przebiegu procesu. To zjawisko nazywa się rozcieńczeniem. Wpływa ono na skład i strukturę stopiwa, dlatego dobór materiału dodatkowego wymaga uwzględnienia rzeczywistego układu materiałów.
Jeśli do złącza wprowadza się stal o większej zawartości chromu i niklu oraz stal niestopową, mieszanie zmienia lokalną zawartość pierwiastków w spoinie. Niewłaściwy dobór może prowadzić do niepożądanej struktury, w tym do obszarów o zwiększonej twardości lub podatności na pękanie. Nie wystarczy więc wybrać pręt pasujący wyłącznie do strony nierdzewnej. Należy rozważyć udział obu materiałów, ich grubość i wymagania pracy. Pierwsza warstwa może mieć inny skład wynikowy niż kolejne, ponieważ styka się bezpośrednio z materiałem podstawowym.
Przykładem materiału dodatkowego, którego dokumentację analizuje się przy określonych złączach różnoimiennych, jest ESAB OK Tigrod 309LSi. Nie oznacza to zalecenia tego produktu do każdej kombinacji stali. Zakres wynika z dokumentacji spoiwa, gatunków podstawowych i warunków eksploatacji. W pewnych zastosowaniach potrzebne są inne rozwiązania, na przykład warstwa pośrednia lub materiał na bazie niklu. Wybór powinien być udokumentowaną decyzją technologiczną.
Różne materiały mogą również odmiennie rozszerzać się podczas nagrzewania. Jeżeli złącze pracuje przy zmiennej temperaturze, różnice rozszerzalności stają się źródłem dodatkowych naprężeń. W zwykłym uchwycie pracującym wewnątrz budynku skutek może być niewielki, ale w instalacji poddawanej cyklom cieplnym wymaga analizy. Wtedy trzeba rozważyć nie tylko stan bezpośrednio po spawaniu, lecz także zachowanie podczas rozruchu, pracy i chłodzenia. Technologia wykonania oraz projekt połączenia powinny odpowiadać tym warunkom.
Złącze różnoimienne wymaga także oceny korozyjnej. Kontakt dwóch metali w obecności elektrolitu może tworzyć układ sprzyjający korozji galwanicznej. Znaczenie ma rodzaj środowiska, stosunek powierzchni, geometria i sposób zabezpieczenia. Samo użycie nierdzewnego spoiwa nie czyni sąsiadującej stali węglowej odporną na korozję. Projekt powinien uwzględniać zabezpieczenie każdej części i możliwość utrzymania powierzchni. W niektórych zastosowaniach korzystniejsza może być konstrukcja rozdzielająca materiały albo inny sposób mocowania.
W naszym serwisie spawania stali połączenia różnoimienne omawiamy osobno. Klient powinien wiedzieć, że przejście między materiałami nie jest jedynie drobnym szczegółem estetycznym. Wymaga informacji o obu stronach złącza i jego funkcji. Jeżeli dokumentacja jednego materiału jest nieznana, trzeba to uwzględnić przed przygotowaniem oferty. Takie podejście ogranicza ryzyko wykonania atrakcyjnego wizualnie połączenia, którego zachowanie w eksploatacji nie zostało należycie rozpoznane.
24 Strefa wpływu ciepła złącze ma więcej niż jedną strukturę
Spoinę zwykle ocenia się przez jej widoczne lico, ale metalurgicznie złącze jest układem kilku obszarów. W środku znajduje się metal, który przeszedł przez stan ciekły i ponownie skrystalizował. Obok występuje linia wtopienia oraz strefa wpływu ciepła, czyli materiał nagrzany bez pełnego stopienia. Dalej leży materiał podstawowy, którego struktura pozostała zasadniczo niezmieniona. Każdy z tych obszarów może mieć odmienne własności. Dlatego estetyczna powierzchnia nie stanowi kompletnego opisu jakości połączenia.
W stali niestopowej lub niskostopowej poszczególne części strefy wpływu ciepła osiągają różne temperatury maksymalne. Najbliżej spoiny może wystąpić wzrost ziarna. Nieco dalej materiał przechodzi inne przemiany, a jeszcze dalej zmiany mogą być ograniczone. Podczas chłodzenia powstają struktury zależne od składu i przebiegu cieplnego. Ferryt, perlit, bainit i martenzyt nie są wyłącznie nazwami z podręcznika: ich obecność i rozmieszczenie wpływają na twardość, plastyczność oraz odporność na pękanie. Różne stale mają odmienną skłonność do tworzenia tych składników.
Martenzyt może powstawać przy określonym połączeniu składu i dostatecznie szybkiego chłodzenia. Jego obecność nie jest automatycznie wadą w każdym materiale, ponieważ niektóre stale wykorzystują taką strukturę w zamierzony sposób. Problem pojawia się wtedy, gdy w niekontrolowany sposób tworzy się twardy, podatny na pękanie obszar w złączu, które ma przenosić inne wymagania. Technolog ocenia więc strukturę w kontekście materiału i funkcji. Hasło „unikać twardości” byłoby równie nieprecyzyjne jak hasło „im twardsze, tym lepsze”.
W stalach ulepszonych cieplnie istotna może być również lokalna utrata umocnienia. Obszar przy spoinie zostaje poddany temperaturze powodującej odpuszczanie albo inne przemiany. W rezultacie pojawia się strefa o obniżonej twardości i wytrzymałości. Zwiększenie szerokości spoiny nie usuwa tego zjawiska, a większy dopływ ciepła może je rozszerzać. Projekt i technologia muszą uwzględniać własności najsłabszego istotnego obszaru, nie tylko parametry stopiwa podane w katalogu materiału dodatkowego.
Dokument SSAB o spawaniu stali Strenx jest przykładem zaleceń producenta łączących materiał z warunkami wykonania. W praktyce należy sprawdzić, czy konkretna odmiana i wymagania udarności mieszczą się w zakresie publikacji. Materiał pomocniczy nie zastępuje procedury dla konkretnego złącza, ale dostarcza podstaw do jej przygotowania. Przy naprawie ważne jest także rozpoznanie, ile razy dany obszar był wcześniej spawany i czy kolejne cykle cieplne nie wymagają dodatkowej oceny.
Klient nie musi samodzielnie analizować wykresów przemian, aby zamówić usługę. Powinien jednak rozumieć, dlaczego pytamy o gatunek, grubość i historię części. Te informacje wpływają na przewidywany stan strefy wpływu ciepła. Jeżeli nie znamy materiału, nie możemy wiarygodnie ocenić, czy ta sama ilość ciepła będzie korzystna, obojętna czy niebezpieczna dla jego własności. Rozpoznanie materiałowe jest więc praktycznym etapem naprawy, a nie dodatkiem zarezerwowanym dla dużych zakładów produkcyjnych.
25 Równoważnik węgla użyteczna liczba ograniczony zakres wnioskowania
W ocenie spawalności stali używa się parametrów, które łączą wpływ węgla i dodatków stopowych w jedną wielkość pomocniczą. Równoważnik węgla nie jest jednak pełną definicją spawalności. Ułatwia ocenę skłonności do tworzenia twardszych struktur i pomaga korzystać z określonych metod wyznaczania warunków spawania. Istnieją różne sposoby jego obliczania, między innymi CEV i CET. Zostały opracowane dla określonych zastosowań, dlatego nie wolno traktować ich jako zamiennych symboli oznaczających zawsze to samo.
Różnica między CEV a CET wynika z odmiennego uwzględnienia wpływu poszczególnych pierwiastków. Wybór odpowiedniego parametru powinien odpowiadać zaleceniom producenta materiału i przyjętej metodzie oceny. Jeśli karta zawiera obie wartości, nie wybiera się tej mniejszej tylko dlatego, że wygląda korzystniej. Należy wiedzieć, do którego równania lub wykresu odnosi się dana wielkość. Łączenie wartości obliczonej jedną metodą z tabelą przeznaczoną dla innej może prowadzić do błędnego ustalenia warunków procesu.
Nawet prawidłowo obliczony równoważnik nie opisuje całego złącza. Ważne są grubość, kształt, sztywność zamocowania, poziom wodoru wprowadzanego do procesu i warunki chłodzenia. Cienka blacha oraz masywny węzeł z tego samego gatunku mogą wymagać odmiennego podejścia. Znaczenie ma też miejsce pomiaru temperatury i sposób nagrzewania. Jeżeli jedna krawędź jest masywnym blokiem, a druga cienką ścianką, układ odprowadzania ciepła nie przypomina połączenia dwóch identycznych blach o nominalnie tej samej grubości.
W obliczeniach trzeba korzystać z właściwego składu materiału. Dane graniczne z katalogu nie zawsze są równoważne analizie konkretnego wytopu. W dokumentacji wyrobu mogą znajdować się informacje pozwalające przeprowadzić dokładniejszą ocenę. Jednocześnie należy uważać, aby nie przypisać świadectwa jednej partii do innego fragmentu materiału. W warsztacie zachowanie identyfikowalności oznacza między innymi prawidłowe oznaczenie odciętych kawałków i powiązanie ich z dokumentem. Dla odpowiedzialnej konstrukcji jest to część jakości wykonania.
Przy doborze technologii mogą pomagać narzędzia producenta, takie jak aplikacja WeldCalc opisana przez SSAB. Wynik zależy jednak od prawidłowych danych wejściowych i właściwego zakresu zastosowania. Kalkulator nie rozpoznaje samodzielnie nieznanej blachy i nie wie, że konstrukcja była wcześniej przegrzana. Narzędzie wspiera decyzję technologiczną, ale jej nie zastępuje. W razie braku istotnych informacji trzeba najpierw je uzupełnić albo przyjąć uzasadniony sposób dalszej kwalifikacji.
Dla klienta praktyczny wniosek jest prosty: im lepiej opisany materiał, tym bardziej przewidywalna naprawa. Świadectwo, rysunek i pełne oznaczenie mogą skrócić przygotowanie oraz ograniczyć zakres dodatkowych badań. W przypadku prostych elementów pomocniczych wystarcza często mniej rozbudowana dokumentacja, ale zasada pozostaje ta sama. Technologia powinna wynikać z rzeczywistego materiału i warunków pracy. Jedna liczba w tabeli pomaga uporządkować analizę, lecz nie zwalnia z rozumienia całego złącza.
26 Pękanie wodorowe wada która może ujawnić się po ostygnięciu
Pękanie wodorowe wiąże się ze współdziałaniem kilku czynników: obecności wodoru, podatnej struktury oraz naprężeń. W praktyce ważne jest to, że pęknięcie nie musi być widoczne bezpośrednio po zakończeniu spawania. Może rozwijać się z opóźnieniem. Dlatego w określonych konstrukcjach czas przeprowadzenia badań jest częścią wymagań, a natychmiastowe oględziny nie zastępują całego odbioru. Nie należy utożsamiać chłodnego, gładkiego lica z pewnością, że proces metalurgiczny zakończył się bez niezgodności wewnętrznych.
Wodór może zostać wprowadzony przez wilgoć w materiałach dodatkowych, zanieczyszczenia powierzchni, niewłaściwie przygotowane gazy albo inne źródła związane z procesem. Jego znaczenie zależy od materiału i warunków spawania. W stalach podatnych na tworzenie twardej struktury połączenie tych czynników może być szczególnie niekorzystne. Dlatego wymagania niskowodorowe obejmują cały tok pracy. Nie wystarczy kupić elektrody opisanej odpowiednią klasą, jeśli później była przechowywana w niewłaściwych warunkach albo używana po czasie niezgodnym z zaleceniami producenta.
Naprężenia wynikają zarówno z obciążenia zewnętrznego, jak i skurczu spawalniczego. Sztywny węzeł może ograniczać swobodne odkształcenie i utrzymywać wysokie naprężenia lokalne. Wtedy pozornie niewielka naprawa jest bardziej wymagająca niż długi odcinek w luźno ustawionej blasze. Geometria rowka, sposób sczepiania, kolejność ściegów i istniejące mocowanie wpływają na sytuację. W naprawach dochodzi jeszcze naprężenie własne pozostawione przez poprzednie spawanie, prostowanie lub eksploatację. To powód, dla którego nie należy oceniać ryzyka wyłącznie według długości planowanej spoiny.
Podgrzewanie może być jednym ze środków technologicznych, ale nie jest lekarstwem na każdy problem. Jego cel i zakres wynikają z materiału, geometrii oraz przyjętej procedury. Trzeba kontrolować temperaturę we właściwym obszarze i zapewnić jej utrzymanie w wymaganym czasie. Równie istotne są dopuszczalne temperatury maksymalne, szczególnie w materiałach o własnościach uzyskanych przez określoną obróbkę cieplną. Zbyt duży dopływ ciepła może rozwiązać jeden problem, a stworzyć inny. Technologia musi rozpatrywać oba kierunki oddziaływania.
W polskiej instrukcji spawania Hardox producent osobno omawia unikanie pękania wodorowego, podgrzewanie i materiały spawalnicze. To dobre przypomnienie, że zagadnienia te są powiązane. Dokument należy stosować w jego właściwym zakresie materiałowym. Nie przenosi się automatycznie wartości podanych dla jednej blachy na nieznany odlew albo stal o innym stanie dostawy. W naprawie punktem wyjścia pozostają rzeczywiste dane elementu i wymagania złącza.
Dla klienta oznacza to czasem konieczność uzgodnienia dodatkowego etapu kontroli. Jeśli technologia przewiduje badanie po określonym czasie, nie należy skracać go tylko po to, aby szybciej oddać konstrukcję do pracy. Jednocześnie nie każda drobna naprawa wymaga takiego samego postępowania. Zakres dopasowuje się do ryzyka i wymagań. Naszym zadaniem jest wyjaśnienie, które czynności są potrzebne i co potwierdzają. Dzięki temu termin zlecenia obejmuje rzeczywistą naprawę oraz uzgodniony odbiór, a nie tylko moment wyłączenia spawarki.
27 Pękanie krystalizacyjne co dzieje się na końcu krzepnięcia
Metal spoiny przechodzi ze stanu ciekłego w stały w określonym przedziale temperatur i warunkach. W trakcie krzepnięcia skład chemiczny nie zawsze rozkłada się idealnie równomiernie. Niektóre składniki mogą gromadzić się w obszarach krzepnących najpóźniej. Jeśli w tym czasie działają niekorzystne naprężenia, a struktura ma ograniczoną zdolność do przeniesienia odkształcenia, mogą powstać pęknięcia krystalizacyjne. Zjawisko różni się od pękania wodorowego, dlatego środki zapobiegawcze także nie są identyczne.
Znaczenie ma skład materiału podstawowego i spoiwa, a także ich wzajemne mieszanie. W złączu różnoimiennym zmiana głębokości wtopienia może zmienić skład stopiwa. Dlatego nawet ten sam pręt zastosowany do tych samych dwóch materiałów nie gwarantuje identycznego rezultatu przy dowolnej geometrii i parametrach. Technolog powinien rozpatrzyć rozcieńczenie oraz strukturę, jaka może powstać. W przypadku stali nierdzewnych pomocne bywają odpowiednie wykresy i metody przewidywania struktury, ale ich zakres również wymaga rozumienia.
Kształt jeziorka wpływa na kierunek krystalizacji i warunki w centralnej części spoiny. Głębokie, wąskie jeziorko może prowadzić do innego układu krzepnięcia niż jeziorko szersze o odpowiednich proporcjach. Nie należy jednak wyprowadzać z tego prostej receptury na szerokie lico. O geometrii decydują wymagania złącza i właściwy proces. Nadmierne poszerzanie ściegu może zwiększać dopływ ciepła i pogarszać inne własności. Celem jest stabilny, przewidziany przebieg krzepnięcia, a nie wizualna cecha oderwana od całej technologii.
Szczególnym miejscem jest krater końcowy. Gdy proces zostaje gwałtownie przerwany, kurczący się metal może pozostawić zagłębienie i niekorzystny układ naprężeń. Dlatego sposób zakończenia ściegu stanowi element umiejętności i ustawień procesu. W urządzeniu mogą występować funkcje sterujące końcem spawania, ale ich obecność nie gwarantuje właściwego użycia. Trzeba dobrać je do materiału i rzeczywistego jeziorka. W naprawie krótkich odcinków liczba rozpoczęć i zakończeń może być duża, więc znaczenie tych miejsc rośnie.
W katalogach materiałów dodatkowych można znaleźć wyroby o odmiennym przeznaczeniu, jak ESAB OK Tigrod 16.95. Nazwa produktu nie zastępuje jednak analizy składu i warunków zastosowania. Przy problemie z pękaniem trzeba ustalić mechanizm, zanim zmieni się spoiwo. Jeżeli przyczyną jest niewłaściwe przygotowanie, niekorzystna geometria albo zanieczyszczenie, sama zamiana pręta może nie usunąć problemu. Rozpoznanie powinno obejmować również otoczenie wady i przebieg procesu.
Dla użytkownika praktyczne jest zachowanie informacji o tym, kiedy pęknięcie pojawiło się po raz pierwszy. Rysa widoczna od razu w kraterze sugeruje inny kierunek analizy niż pęknięcie ujawnione po długiej eksploatacji. Nie jest to samodzielna diagnoza, ale cenna wskazówka. W serwisie prosimy więc o opis zdarzenia i wcześniejszych napraw. Pozwala to odróżnić problem wykonawczy od problemu materiałowego lub eksploatacyjnego. Dopiero wtedy można przygotować uzasadniony sposób usunięcia wady i ponownego wykonania połączenia.
28 Energia łuku dopływ ciepła i czas chłodzenia
Prąd spawania jest ważnym parametrem, ale sam nie określa ilości energii przypadającej na długość spoiny. Znaczenie mają również napięcie i prędkość prowadzenia. Dwa połączenia wykonane tym samym prądem mogą przejść zupełnie inny cykl cieplny, jeśli spawacz poruszał się z różną prędkością. Dlatego dokumentacja technologiczna obejmuje zestaw parametrów. W procesach impulsowych dochodzi sposób pomiaru i uśredniania, który powinien odpowiadać właściwej metodzie. Wartości widoczne na ekranie nie zawsze wystarczają do pełnego opisu przebiegu.
Dla prostego przypadku ustalonego łuku energię elektryczną na jednostkę długości można przedstawić zależnością E = U × I / v, jeśli napięcie, prąd i prędkość wyrażono w zgodnych jednostkach. Gdy U podajemy w woltach, I w amperach, a v w milimetrach na sekundę, otrzymujemy dżule na milimetr. Aby przejść do kilodżuli, trzeba odpowiednio przeliczyć jednostkę. Taki zapis jest narzędziem objaśniającym, a nie gotową instrukcją ustawiania procesu. W rzeczywistych warunkach należy uwzględnić sposób pomiaru i zakres stosowanej metody.
Dopływ ciepła do materiału nie jest tożsamy z całą energią elektryczną łuku. Część energii zostaje rozproszona w otoczeniu i układzie procesu. W obliczeniach może być stosowany odpowiedni współczynnik sprawności cieplnej. Nie należy jednak wybierać go dowolnie ani mieszać definicji pochodzących z różnych dokumentów. Jeśli procedura posługuje się energią łuku, zapis pomiarowy powinien odpowiadać tej wielkości. Jeżeli dotyczy ciepła wprowadzonego, trzeba zachować zgodność sposobu obliczenia. Rzetelna dokumentacja zaczyna się od jednoznacznych pojęć.
Wyobraźmy sobie dwa ściegi wykonane przy jednakowym napięciu i prądzie. Jeśli drugi jest prowadzony dwa razy szybciej, czas oddziaływania łuku na jednostkę długości jest mniejszy, a energia na tę długość odpowiednio się zmienia. Nie oznacza to, że większa prędkość zawsze poprawia złącze. Może ograniczyć wtopienie, zmienić kształt jeziorka i zwiększyć wymagania wobec przygotowania. Z kolei zbyt wolne prowadzenie może wprowadzić nadmiar ciepła. Właściwy zakres wynika z połączenia geometrii, materiału i oczekiwanego wyniku.
Czas t8/5 oznacza w odpowiednim kontekście czas chłodzenia między temperaturami 800 i 500 stopni Celsjusza. Dla wielu stali jest użyteczny przy analizie przemian zachodzących w złączu. Nie stanowi jednak uniwersalnej miary właściwej dla wszystkich metali. Aluminium, miedź i tytan wymagają odmiennego spojrzenia na cykl cieplny. Nawet w stalach zależność między czasem chłodzenia a strukturą zależy od składu. Dlatego nie należy przenosić pożądanego zakresu z jednego gatunku na inny bez odpowiedniej podstawy technologicznej.
W naprawie mobilnej warunki otoczenia mogą zmieniać początkową temperaturę elementu i sposób oddawania ciepła. Masa przylegającej konstrukcji, kontakt z podłożem i kolejność ściegów również wpływają na przebieg. Odpowiednie przygotowanie stanowiska pozwala utrzymać przewidziane warunki. Nasze podejście polega na traktowaniu parametrów jako powiązanego układu. Samo zwiększenie prądu albo skrócenie czasu nie jest niezależną poprawką: każda zmiana może wpływać na wtopienie, strukturę, odkształcenie i jakość powierzchni.
29 Skurcz i odkształcenia dlaczego sztywny przyrząd nie rozwiązuje wszystkiego
Podczas nagrzewania metal rozszerza się, a przy chłodzeniu kurczy. Jeśli otaczający materiał lub mocowanie ogranicza ten ruch, powstają naprężenia. W spawaniu temperatura jest bardzo nierównomierna, dlatego różne obszary próbują zmieniać wymiar w różnym czasie. Efektem może być skurcz poprzeczny, skurcz wzdłużny, odkształcenie kątowe albo wygięcie całego elementu. To przewidywalne zjawiska fizyczne, które należy uwzględnić w planie pracy. Nie są wyłącznie oznaką braku wprawy spawacza, choć sposób wykonania istotnie wpływa na ich wielkość.
Odkształcenie kątowe może wystąpić, gdy rozkład skurczu przez grubość nie jest symetryczny. Jednostronna spoina wprowadza inne warunki niż odpowiednio zaplanowane połączenie obustronne. Grubość blachy, geometria rowka i liczba warstw wpływają na wynik. Dlatego prawidłowe przygotowanie krawędzi może ograniczyć problemy jeszcze przed uruchomieniem urządzenia. Nadmierna objętość stopiwa oznacza więcej materiału, który zostanie nagrzany i skurczy się podczas chłodzenia. Powiększanie spoiny bez potrzeby nie jest neutralnym zapasem bezpieczeństwa.
Mocny przyrząd może ograniczyć widoczne przemieszczenie podczas spawania, ale jednocześnie zwiększać naprężenia wewnętrzne. Po zwolnieniu zacisków element może zmienić kształt. W innych przypadkach duża sztywność jest potrzebna do utrzymania wymiarów, lecz wymaga odpowiedniej sekwencji i uwzględnienia skutków. Nie ma jednej zasady nakazującej zawsze swobodne mocowanie albo zawsze maksymalne usztywnienie. Właściwe rozwiązanie wynika z materiału, geometrii i wymagań. Technologiczny plan powinien obejmować moment zwolnienia mocowania i kontrolę końcową.
W konstrukcji cienkościennej pomocne może być rozłożenie pracy w taki sposób, aby nie gromadzić nadmiernie ciepła w jednym miejscu. Nie oznacza to dowolnego przeskakiwania po złączu. Kolejność musi uwzględniać jakość rozpoczęć, możliwość kontroli i wymagania dotyczące ciągłości spoin. W niektórych konstrukcjach sekwencja wynika z procedury. W naprawie ramy trzeba dodatkowo kontrolować przekątne i punkty mocowania. Jeżeli element już przed pracą jest skręcony, należy jasno rozdzielić naprawę połączenia od odtworzenia geometrii.
Prostowanie termiczne jest odrębną operacją, a nie przypadkowym dogrzewaniem miejsc, które nie pasują. W materiałach o własnościach uzyskanych przez specjalną obróbkę cieplną może wymagać ograniczeń albo być niewłaściwe. Tak samo prostowanie mechaniczne powinno uwzględniać dopuszczalne odkształcenie i ryzyko pęknięcia. Wykonanie nowej, prostej części bywa korzystniejsze niż wielokrotne prostowanie starej konstrukcji o nieznanej historii. Decyzję podejmuje się po ocenie funkcji, kosztu oraz możliwości potwierdzenia wyniku.
Dla klienta ważne jest określenie tolerancji. Zwrot „ma być prosto” może oznaczać coś innego dla ozdobnego stojaka i ramy współpracującej z prowadnicami. Warto ustalić, które wymiary są krytyczne i jak zostaną sprawdzone. Mobilny Serwis Warszawa może wtedy przygotować właściwy sposób ustawienia i wykonania pracy. Prawidłowa spoina oraz prawidłowa geometria są dwoma elementami tego samego zlecenia. Odbiór powinien uwzględniać oba, jeśli oba decydują o funkcjonalności naprawionej części.
30 Gazy osłonowe skład mieszaniny wpływa na łuk i metalurgię
Gaz osłonowy nie jest wyłącznie niewidzialną zasłoną oddzielającą jeziorko od powietrza. Jego skład wpływa na stabilność łuku, przenoszenie metalu, kształt wtopienia i oddziaływanie chemiczne z materiałem. W procesie MIG stosuje się osłony obojętne, a w MAG osłony aktywne. Potoczne nazywanie każdego spawania drutem „migomatem” nie zmienia charakteru procesu. Przy doborze technologii trzeba określić właściwy gaz oraz jego zgodność z materiałem dodatkowym i programem urządzenia.
Argon opisany przez Linde jest przykładem gazu obojętnego wykorzystywanego w spawaniu MIG i TIG. Właściwości produktu nie eliminują jednak potrzeby prawidłowej instalacji. Gaz musi dotrzeć do miejsca spawania w odpowiednim stanie, bez zanieczyszczeń i zakłóceń przepływu. Znaczenie mają przewody, połączenia, reduktor, uchwyt i dysza. Jeżeli układ zasysa powietrze albo zawiera wilgoć, nominalna czystość gazu w butli nie opisuje atmosfery wokół jeziorka.
W spawaniu stali niestopowej mieszaniny zawierające argon i składniki aktywne mogą być dobierane pod kątem procesu i wymaganej charakterystyki. Polska publikacja Messer Ferroline dotycząca spawania MAG przedstawia różne rodziny osłon. Zmiana gazu może wymagać zmiany ustawień i ponownego potwierdzenia zgodności z technologią. Nie należy podłączać przypadkowej mieszanki tylko dlatego, że pasuje gwint butli i łuk daje się zapalić.
Hel ma inne właściwości fizyczne niż argon, a jego dodatek może wpływać na charakter cieplny procesu. W określonych zastosowaniach wykorzystuje się to przy materiałach intensywnie odprowadzających ciepło lub przy wymaganiach dotyczących wydajności. Nie oznacza to jednak, że mieszanka z helem zawsze daje lepszą spoinę. Zmienia się zachowanie łuku, wymagania procesu i koszt. Dobór powinien wynikać z konkretnego problemu technologicznego. W prostym połączeniu nie ma sensu komplikować osłony bez uzasadnionej korzyści.
Zbyt duży przepływ gazu także może być niekorzystny. Zaburzenia strugi mogą sprzyjać mieszaniu osłony z otaczającym powietrzem. Dlatego nie stosuje się zasady, że więcej gazu zawsze oznacza lepszą ochronę. Należy uwzględnić średnicę dyszy, wysunięcie elektrody, geometrię złącza i ruch powietrza. W pracy terenowej przeciąg może wymagać osłonięcia stanowiska albo zmiany organizacji. Zwiększanie przepływu nie zastępuje kontroli warunków, zwłaszcza gdy gaz jest skutecznie usuwany z obszaru spawania przez podmuchy.
W informacjach Messer o gazach do cięcia i spawania poszczególne rodziny produktów są powiązane z zastosowaniem. Dla serwisu istotna jest właśnie ta zależność. Gaz, spoiwo i materiał podstawowy tworzą układ, który trzeba oceniać łącznie. W ofercie dla klienta opisujemy metodę i wymagany zakres przygotowania, natomiast dobór konkretnej osłony wynika z technologii. Dzięki temu nazwa procesu przekłada się na rzeczywiste warunki wykonania, a nie pozostaje tylko skrótem w cenniku.
31 Spoiwo jest materiałem konstrukcyjnym nie dodatkiem do spawarki
W spawaniu z materiałem dodatkowym powstające stopiwo uczestniczy w przenoszeniu obciążeń i oddziaływaniu ze środowiskiem. Wybór drutu lub pręta ma więc znaczenie porównywalne z wyborem blachy. Trzeba uwzględnić klasyfikację, własności mechaniczne, przeznaczenie, zgodność z gazem i warunki ewentualnej obróbki cieplnej. Nazwa handlowa ułatwia zamówienie konkretnego produktu, ale sama nie opisuje wszystkich cech. W profesjonalnym doborze istotne są pełne dane oraz wymagania złącza, do którego spoiwo ma zostać użyte.
Drut G3Si1 i drut G4Si1 są przykładami odmiennych oznaczeń materiałów stosowanych w określonych procesach spawania stali. Nie należy odczytywać ich jako prostego podziału na wersję gorszą i lepszą. Różnice składu wpływają na stopiwo, a wymagany wynik zależy również od gazu oraz przebiegu procesu. W oznaczeniu klasyfikacyjnym mogą znajdować się informacje dotyczące własności uzyskanych w określonych warunkach. Dlatego trzeba sprawdzić cały zapis, a nie tylko krótki symbol powtarzany w sklepie lub na etykiecie magazynowej.
Mangan i krzem mogą uczestniczyć w odtlenianiu jeziorka, ale nie oznacza to przyzwolenia na spawanie dowolnie zabrudzonej powierzchni. Pozostałości produktów reakcji oraz zanieczyszczenia mogą wpływać na jakość. Dobre przygotowanie materiału pozostaje podstawą. Przykładowy przewodnik ESAB dotyczący doboru drutu MIG pokazuje, że wybór powinien być powiązany z procesem i zastosowaniem. W naprawie trzeba dodać jeszcze ocenę starego materiału, poprzednich spoin i wymagań użytkowych.
Pręt TIG oraz drut podawany mechanicznie mają odmienny sposób wprowadzania do jeziorka. Przy TIG spawacz steruje łukiem i podawaniem materiału osobno, natomiast w procesie z topliwą elektrodą drutową parametry stapiania są powiązane z podawaniem elektrody. Te różnice wpływają na organizację pracy, ale nie tworzą automatycznej hierarchii jakości. Polski przewodnik ESAB po spawaniu TIG pomaga rozróżnić podstawowe elementy procesu. Dla konkretnej naprawy nadal potrzebna jest technologia odpowiadająca materiałowi i geometrii.
Istotna jest identyfikowalność. Pręty o podobnym wyglądzie mogą należeć do zupełnie różnych grup stopowych. Przechowywanie ich bez oznaczeń zwiększa ryzyko pomyłki. Również szpula przełożona do innego opakowania powinna zachować jednoznaczną informację o materiale. Dla zleceń z wymaganiami dokumentacyjnymi znaczenie ma numer partii i powiązanie z odpowiednim dokumentem. Porządek magazynowy nie jest wyłącznie kwestią organizacji: może decydować o składzie spoiny, a więc o jej zachowaniu w eksploatacji.
Przy wycenie porównujemy koszt całego połączenia. Tańsze spoiwo, które wymaga większej liczby poprawek albo nie spełnia kryteriów, nie daje rzeczywistej oszczędności. Jednocześnie najdroższy materiał nie jest automatycznie potrzebny w prostej konstrukcji. Właściwy wybór to materiał wystarczający i zgodny z wymaganiami, użyty w kontrolowanych warunkach. Tak rozumiemy techniczną jakość usługi: jako dopasowanie wszystkich elementów procesu do funkcji naprawianej części, bez przypadkowego zastępowania jednego parametru marketingową obietnicą.
32 Stale chromowo-molibdenowe i praca w podwyższonej temperaturze
Stal pracująca przez długi czas w podwyższonej temperaturze może wymagać własności innych niż konstrukcja użytkowana w temperaturze otoczenia. Oprócz doraźnej wytrzymałości znaczenie ma odporność na pełzanie, stabilność struktury i zachowanie przy cyklach cieplnych. Pełzanie jest stopniowym odkształcaniem pod wpływem obciążenia w warunkach, w których czas i temperatura odgrywają istotną rolę. Dlatego naprawa elementu cieplnie obciążonego wymaga informacji o jego historii pracy. Krótka próba wytrzymałości nie opisuje zachowania przez długi okres eksploatacji.
Dodatki chromu i molibdenu mogą być wykorzystywane do uzyskania odpowiednich własności stali, ale ich obecność wymaga właściwego doboru spoiwa i cyklu cieplnego. Przykładowe gatunki, takie jak 13CrMo4-5 i 10CrMo9-10, mają różne charakterystyki i nie powinny być utożsamiane. Również oznaczenie potoczne „chromomolibden” obejmuje zbyt szeroki obszar, aby na jego podstawie przygotować parametry. Potrzebna jest dokumentacja konkretnego wyrobu, jego stan oraz wymagania dotyczące naprawy.
W ofercie producentów występują osobne materiały dodatkowe dla określonych grup, na przykład ESAB OK Tigrod 13.12 oraz ESAB OK Tigrod 13.32. Karty należy czytać z uwzględnieniem stanu, dla którego podano własności. Jeśli dane dotyczą stopiwa po określonej obróbce cieplnej, nie wolno przypisywać ich automatycznie połączeniu pozostawionemu bez takiej obróbki. Jest to różnica mająca bezpośrednie znaczenie dla oceny rezultatu.
W złączu wielościegowym poszczególne warstwy przechodzą odmienne historie nagrzewania. W pobliżu linii wtopienia mogą występować strefy o różnej strukturze i twardości. Ewentualne odprężanie powinno być częścią zatwierdzonego procesu, z kontrolą temperatury i warunków. Nie jest tym samym co przypadkowe ogrzanie palnikiem po zakończeniu spawania. Jeżeli element jest częścią urządzenia pracującego w szczególnych warunkach, należy odnieść postępowanie do jego dokumentacji i wymagań dotyczących napraw.
W praktyce serwisowej ważne są dane o przegrzaniu. Zmiana barwy, odkształcenie albo lokalny ubytek mogą wskazywać na problem, ale nie określają samodzielnie stopnia degradacji. Właściciel urządzenia powinien przekazać informacje o temperaturach pracy, awariach i czasie użytkowania, jeśli są dostępne. Badania materiałowe mogą być potrzebne, aby ocenić stan części przed spawaniem. Czasami naprawa lokalna jest nieuzasadniona, ponieważ uszkodzenie dotyczy szerszego obszaru, mimo że widoczna nieszczelność znajduje się tylko w jednym miejscu.
Nie przedstawiamy takich zadań jako rutynowego rozszerzenia naprawy ogrodzenia. Są to prace wymagające indywidualnej kwalifikacji, odpowiedniego stanowiska i właściwego nadzoru. Nasza rola może polegać na wstępnym rozpoznaniu, przygotowaniu zakresu albo wykonaniu uzgodnionych czynności w ramach szerszego procesu. Klient powinien od początku wiedzieć, kto opracowuje technologię i kto potwierdza możliwość dalszej pracy elementu. W materiałach pracujących w temperaturze czas eksploatacji jest równie ważną informacją jak szerokość spoiny.
33 Numery stali nierdzewnych ferryt w stopiwie i warstwy pośrednie
Dokładne oznaczenie materiału porządkuje rozmowę o spawaniu. Stal 1.4301 jest często kojarzona z rodziną 304, 1.4307 z 304L, a 1.4404 z 316L. Stal 1.4571 jest przykładem gatunku stabilizowanego tytanem, natomiast 1.4462 należy do rodziny duplex. Są to użyteczne punkty orientacyjne, lecz zamienność wyrobów trzeba potwierdzać na podstawie właściwej dokumentacji. Różne systemy oznaczeń i wymagania dla postaci produktu mogą powodować, że skrócony odpowiednik handlowy nie oddaje wszystkich parametrów.
W spoinach austenitycznych pewna ilość ferrytu delta może być celowo uwzględniana w doborze stopiwa, między innymi ze względu na zachowanie podczas krzepnięcia. Nie oznacza to jednak, że dowolnie duża ilość ferrytu jest pożądana. Wymagania zależą od środowiska i temperatury pracy. Przy długotrwałej eksploatacji w określonych warunkach znaczenie mogą mieć dalsze przemiany i wydzielenia. Dlatego kontrola struktury stopiwa powinna odpowiadać zastosowaniu, a nie pojedynczemu warsztatowemu stwierdzeniu, że spoina przyciąga magnes.
Liczba ferrytowa, oznaczana często jako FN, jest wielkością stosowaną w określonych metodach oceny. Nie należy utożsamiać jej bezpośrednio z dowolnym wynikiem pomiaru magnetycznego ani traktować jako uniwersalnego opisu struktury. Prawidłowa interpretacja wymaga odpowiedniego przyrządu, procedury i wiedzy o badanym stopiwie. W praktyce oznacza to, że wynik z przypadkowego miernika nie może zastąpić wymaganej kontroli. Metoda badania powinna być dobrana do pytania, na które ma odpowiedzieć.
Warstwa pośrednia może służyć ograniczeniu niekorzystnego mieszania materiałów lub przygotowaniu podłoża pod dalsze połączenie. W katalogu ESAB OK 67.70 producent opisuje zastosowania związane z warstwami buforowymi i określonymi połączeniami stali. Wykonanie takiej warstwy wymaga uwzględnienia jej grubości, rozcieńczenia i późniejszego cyklu cieplnego. Nie jest to dowolna dodatkowa spoina, którą można zastosować jako uniwersalną ochronę przed każdym problemem materiałowym.
Inną rodzinę reprezentuje ESAB OK Autrod 16.95, którego dokumentacja zawiera dane do oceny odpowiednich zastosowań. Nazwa podobna do pręta TIG nie znosi różnicy między procesami i sposobem prowadzenia. Przy wyborze trzeba sprawdzić klasyfikację, gaz oraz własności podane dla określonych warunków. Materiał dodatkowy nie powinien być wybierany wyłącznie na podstawie tego, że wcześniej sprawdził się w naprawie innej części.
Dla klienta dokładna identyfikacja stali nierdzewnej ma również znaczenie ekonomiczne. Pozwala dobrać wymagany poziom odporności i uniknąć niepotrzebnego stosowania droższego stopu tam, gdzie nie jest potrzebny. Jednocześnie chroni przed pozorną oszczędnością polegającą na użyciu materiału niewłaściwego dla środowiska. W zleceniu warto opisać kontakt z wodą, solami, chemią czyszczącą i temperaturą. To informacje, które wpływają na realną trwałość, podczas gdy sam połysk powierzchni mówi o materiale znacznie mniej, niż mogłoby się wydawać.
34 Tarcie erozja i uderzenia powierzchnia zużywa się na różne sposoby
Uszkodzenie określane jako „wytarcie” może mieć kilka mechanizmów. Ścieranie przez twarde cząstki, erozja strumieniem materiału, zużycie przy kontakcie metal–metal i zmęczenie powierzchni nie są tym samym. Każdy przypadek wymaga rozpoznania kierunku ruchu, sił i warunków otoczenia. W naprawie warto obejrzeć wzór zużycia: równoległe bruzdy, lokalne wykruszenia, wygładzenie, pęknięcia albo ubytki przy krawędzi mogą kierować analizę w różne strony. Nie wystarczy stwierdzić, że materiał powinien być twardszy.
Gdy dominują drobne cząstki ścierne przesuwające się po powierzchni, korzystne mogą być inne cechy niż przy dużych kamieniach uderzających w element. W drugim przypadku istotna jest zdolność do znoszenia obciążenia udarowego bez nieakceptowalnego pękania. Materiał o dużej odporności na jeden rodzaj zużycia może nie być właściwy dla drugiego. Producent opisuje Hardox 600 jako konkretny wyrób do wymagających warunków ścierania. Wybór takiego materiału powinien wynikać z rozpoznania zastosowania i zgodności całej konstrukcji.
W napoinie mogą występować twarde składniki, na przykład węgliki, osadzone w określonej osnowie. Ich wielkość, rozmieszczenie i zachowanie osnowy wpływają na odporność na zużycie. Jeśli twarde cząstki zostają łatwo wyrywane, sam wysoki wynik pomiaru twardości nie zapewnia oczekiwanej trwałości. Z kolei zbyt krucha warstwa może ulegać wykruszaniu przy uderzeniach. Dlatego materiał napoiny dobiera się do mechanizmu pracy, a nie tylko do maksymalnej liczby w tabeli katalogowej.
Pierwsza warstwa napawana miesza się z materiałem podstawowym bardziej bezpośrednio niż kolejne warstwy. Jej skład i własności mogą więc różnić się od danych opisujących stopiwo o mniejszym rozcieńczeniu. Wymagana liczba warstw powinna wynikać z dokumentacji systemu i geometrii elementu. Nie należy samodzielnie mnożyć warstw w przekonaniu, że każda dodatkowa poprawi wynik. Wzrastają naprężenia, dopływ ciepła i ryzyko odkształcenia, a element może utracić wymagany wymiar lub właściwe podparcie.
W przypadku części ścieralnych warto projektować możliwość późniejszej wymiany. Prawidłowo zamocowana wykładzina albo wymienny element może ułatwić utrzymanie urządzenia. Jednak sposób mocowania musi odpowiadać obciążeniom i warunkom pracy. Źle umieszczona spoina może sama stać się miejscem intensywnego zużycia albo utrudnić wymianę. W naprawie warto zapytać, czy klient chce jedynie odtworzyć poprzedni stan, czy rozważa modernizację detalu. Są to dwa różne zakresy i powinny zostać osobno uzgodnione.
Dobrym kryterium ekonomicznym jest koszt cyklu użytkowania. Obejmuje on materiał, wykonanie, przestój, częstotliwość wymiany i konsekwencje awarii. Droższa naprawa może być uzasadniona, jeżeli ogranicza częste zatrzymywanie maszyny, lecz trzeba to oprzeć na rzeczywistych warunkach. Nie deklarujemy uniwersalnego wydłużenia trwałości bez danych. W ramach oceny technicznej można natomiast porównać warianty i wskazać, jakie informacje pozwolą później sprawdzić ich skuteczność. Takie podejście daje klientowi podstawę do świadomej decyzji serwisowej.
35 Materiał który utrzymuje ciśnienie nośność i szczelność trzeba rozdzielić
Szczelna spoina nie musi być spoiną o wymaganej wytrzymałości, a spoina zdolna przenosić obciążenie nie musi spełniać określonych wymagań szczelności. W elementach utrzymujących medium oba zagadnienia występują równocześnie. Dochodzą obciążenia cieplne, korozja i zmiany ciśnienia w czasie. Dlatego naprawa zbiornika albo części instalacji wymaga pełnego rozpoznania przeznaczenia. Nie wolno przenosić kryteriów stosowanych przy osłonie przeciwdeszczowej na element pracujący pod ciśnieniem, mimo że w obu przypadkach klient opisuje problem jako przeciek.
W doborze stali do takich zastosowań znaczenie mają wymagania odpowiednie dla wyrobu ciśnieniowego. Przykładem odrębnej rodziny jest Strenx P700. Wymienienie materiału nie oznacza, że każda naprawa zbiornika może zostać wykonana dowolną stalą o podobnej wytrzymałości. Potrzebna jest zgodność z dokumentacją i właściwymi wymaganiami. Materiał podstawowy, spoiwo, sposób wykonania oraz odbiór tworzą powiązany proces, którego nie można zredukować do samego zamknięcia nieszczelności.
Przy uszkodzeniu ważne jest rozróżnienie korozji równomiernej, lokalnych wżerów i pęknięcia. Wżer może mieć niewielki otwór na powierzchni, a istotny ubytek w głąb. Pęknięcie może rozwijać się poza widocznym miejscem przecieku. Dlatego przygotowanie obejmuje ocenę otoczenia i grubości materiału, jeśli jest ona istotna dla decyzji. Napawanie na cienkiej, osłabionej ściance bez określenia jej stanu może jedynie przesunąć problem. W niektórych przypadkach właściwa będzie wymiana większego fragmentu lub całego elementu.
Próba szczelności powinna mieć zdefiniowany cel, metodę i kryterium. Nie każda metoda jest odpowiednia dla każdego obiektu, a warunki próby wymagają właściwego przygotowania i zabezpieczenia. Nie podajemy uniwersalnych parametrów, ponieważ byłyby oderwane od dokumentacji urządzenia. Ważne jest również to, że pozytywny wynik jednej próby nie potwierdza automatycznie odporności zmęczeniowej, struktury materiału i trwałości w środowisku korozyjnym. Odbiór może obejmować kilka niezależnych zagadnień, z których każde odpowiada na inne pytanie.
W urządzeniu użytkowanym wcześniej z określonym medium przygotowanie do naprawy ma znaczenie zasadnicze. Trzeba potwierdzić odłączenie, opróżnienie, oczyszczenie i warunki bezpiecznej pracy zgodnie z wymaganiami danego obiektu. Czystość nie jest tylko kwestią jakości spoiny, lecz również organizacji robót. Pozostałości substancji mogą tworzyć zagrożenie podczas nagrzewania. W związku z tym kwalifikacja takiego zgłoszenia obejmuje dokumentację i rzeczywisty stan urządzenia, a nie wyłącznie wybór procesu MIG/MAG, TIG albo MMA.
Mobilny Serwis Warszawa rozdziela możliwość wykonania oględzin i prac przygotowawczych od potwierdzenia pełnego zakresu naprawy urządzenia odpowiedzialnego. Jeżeli potrzebne są uzgodnienia, nadzór lub określony sposób odbioru, powinny zostać zapewnione przed rozpoczęciem spawania. Klient otrzymuje jasny opis tego, co obejmuje oferta. Dzięki temu naprawa jest częścią uporządkowanego procesu technicznego i nie prowadzi do nieuzasadnionego przekonania, że brak wycieku widocznego gołym okiem oznacza pełną gotowość do każdej przewidzianej pracy.
36 Porowatość i wtrącenia gaz w metalu to inny problem niż nieszczelna osłona
Pory w spoinie mogą mieć różne przyczyny. Niewłaściwa osłona gazowa jest jedną z nich, ale nie jedyną. Gaz może pochodzić z zanieczyszczeń, wilgoci, materiału dodatkowego albo procesów zachodzących w jeziorku. W aluminium szczególną rolę odgrywa wodór i zmiana jego rozpuszczalności podczas przejścia metalu ze stanu ciekłego w stały. Jeżeli warunki nie pozwalają gazowi opuścić jeziorka przed zakończeniem krzepnięcia, mogą pozostać pęcherze. Diagnoza wymaga więc oceny zarówno osłony, jak i materiału oraz przygotowania.
W odlewie pory mogą istnieć już przed naprawą, a po rozpoczęciu spawania ujawnić się w nowym miejscu. Wówczas sama zmiana przepływu gazu nie usuwa źródła problemu. Trzeba ocenić podłoże i możliwość przygotowania zdrowego materiału. Jeśli wady są rozległe, naprawa może wymagać większego zakresu wycięcia albo okazać się nieuzasadniona. Ważne jest odróżnienie porowatości rodzimej od niezgodności powstającej dopiero w procesie. Oba zjawiska mogą występować jednocześnie, dlatego obserwacja powierzchni nie zawsze daje jednoznaczną odpowiedź.
Wtrącenia tlenkowe mają inny charakter niż pory gazowe. Mogą tworzyć cienkie warstwy lub nieregularne obszary utrudniające metaliczne połączenie. W aluminium trwała warstwa tlenkowa wymaga właściwego przygotowania, a sposób prowadzenia procesu powinien ograniczać jej wprowadzanie do jeziorka. Przewodnik ESAB po spawaniu aluminium wskazuje znaczenie czystości powierzchni i zachowania cieplnego materiału. W naprawie łączymy te podstawy z rozpoznaniem konkretnego stopu oraz wcześniejszej eksploatacji.
W procesach tworzących żużel istotne jest usuwanie go między warstwami i prawidłowe ułożenie kolejnych ściegów. Pozostałość w wąskim zakamarku może zostać zamknięta następną warstwą. Przyczyną bywa również geometria rowka utrudniająca dostęp albo zbyt wypukły poprzedni ścieg. Dlatego czyszczenie międzyściegowe i oględziny nie są przerwą od właściwej pracy, lecz jej integralnym etapem. W złączu wielowarstwowym jakość końcowa zależy od tego, co zostało zakryte, a nie tylko od ostatniej widocznej powierzchni.
Brak wtopienia różni się od porowatości. W takim przypadku nie powstaje wymagane połączenie między stopiwem a materiałem podstawowym lub między warstwami. Może być związany z niewłaściwym prowadzeniem, parametrami, przygotowaniem albo dostępem. Ładne, regularne lico nie wyklucza takiej niezgodności. To jeden z powodów dobierania badań do przewidywanego rodzaju wady. Metoda skuteczna dla pęknięć otwartych na powierzchnię nie musi ujawnić nieciągłości ukrytej w głębi. Kontrola powinna wynikać z funkcji złącza i realnych zagrożeń jakościowych.
Przy powtarzającej się porowatości warto prowadzić analizę krok po kroku, zamiast równocześnie zmieniać wszystkie parametry. Sprawdzenie materiału, gazu, szczelności układu i sposobu przygotowania pozwala ustalić przyczynę. W przeciwnym razie chwilowa poprawa może być przypadkowa i trudno będzie ją odtworzyć. W serwisie ważne jest nie tylko usunięcie widocznej niezgodności, ale także zrozumienie, dlaczego powstała. Dopiero wtedy kolejna spoina ma szansę być przewidywalnym rezultatem procesu, a nie szczęśliwym wyjątkiem.
37 Świadectwo materiału karta spoiwa i zapis naprawy
Dokumenty techniczne pełnią różne funkcje. Świadectwo materiału opisuje wyrób hutniczy lub partię w określonym zakresie. Karta spoiwa przedstawia materiał dodatkowy i jego dane. Instrukcja technologiczna określa sposób wykonania, a zapis naprawy pokazuje, co rzeczywiście zrobiono. Żaden z tych dokumentów nie zastępuje wszystkich pozostałych. W praktyce zdarza się, że klient posiada katalog urządzenia, lecz nie ma informacji o materiale uszkodzonej części. Taki katalog pomaga ustalić funkcję, ale nie zawsze wystarcza do przygotowania spawania.
Dobre oznaczenie materiału pozwala powiązać element z dokumentacją. Jeśli blacha została pocięta na mniejsze części, informacja o pochodzeniu powinna pozostać dostępna w zakresie wymaganym dla zlecenia. W przeciwnym razie poprawne świadectwo leży w segregatorze, ale nie wiadomo, której części dotyczy. Podobny problem występuje przy materiałach dodatkowych przełożonych do innych pojemników. Zachowanie etykiety i numeru partii może być prostą czynnością, która ma duże znaczenie przy odbiorze odpowiedzialnego połączenia.
W dokumentacji spoiwa trzeba odróżniać wartości typowe od gwarantowanych i sprawdzać warunki ich uzyskania. Dane mogą odnosić się do określonego gazu, biegunowości, obróbki cieplnej lub metody badania. Przeniesienie liczby bez kontekstu prowadzi do błędnego porównania. Również aprobata albo dopuszczenie produktu nie oznacza automatycznie zatwierdzenia każdej konstrukcji wykonanej z jego użyciem. Produkt jest jednym z elementów procesu, a całe złącze musi spełnić wymagania właściwe dla konkretnego zastosowania.
Do wyszukiwania dokumentacji można wykorzystać narzędzia i zasoby techniczne ESAB. W każdym przypadku warto sprawdzić wersję dokumentu i jego związek z użytym materiałem. Starszy katalog może dobrze objaśniać terminologię, ale nie potwierdza aktualnej dostępności ani bieżących dopuszczeń. Z drugiej strony nowa strona marketingowa nie zawsze zawiera szczegóły potrzebne do opracowania technologii. Rzetelne przygotowanie polega na dotarciu do odpowiedniego rodzaju informacji, a nie na gromadzeniu dowolnej liczby plików.
Zapis naprawy powinien odpowiadać uzgodnionemu zakresowi. W prostym elemencie pomocniczym może być zwięzły, natomiast w odpowiedzialnym złączu potrzebne są bardziej szczegółowe dane. Przydatne informacje obejmują identyfikację części, opis stwierdzonego uszkodzenia, zastosowany materiał, proces, wykonane czynności i wynik kontroli. Jeśli pewne dane były nieznane, należy to wyraźnie odnotować. Dokument nie powinien sprawiać wrażenia potwierdzenia badań, których nie wykonano, ani kwalifikacji, których nie ustalono.
Dla klienta dokumentacja jest praktyczną pamięcią techniczną. Przy kolejnej obsłudze pozwala ustalić, co zostało wymienione i jak wykonano naprawę. Pomaga także rozdzielić nową awarię od wcześniejszej ingerencji. W Mobilnym Serwisie Warszawa zakres informacji uzgadniamy stosownie do zadania. Nie obiecujemy takiego samego pakietu dokumentów dla naprawy uchwytu i złącza podlegającego szczególnemu odbiorowi. Oferujemy przejrzystość: opis czynności powinien odpowiadać rzeczywiście wykonanemu zakresowi i umożliwiać klientowi świadome użytkowanie naprawionego elementu.
38 Trzy materiały jeden wygląd uszkodzenia porównanie techniczne
Rozważmy trzy hipotetyczne wsporniki z pęknięciem przy spoinie. Pierwszy jest wykonany ze stali konstrukcyjnej, drugi z nierdzewnej stali austenitycznej, a trzeci z aluminium umocnionego wydzieleniowo. Na zdjęciu wszystkie mogą wyglądać podobnie: wąska rysa, zabrudzona powierzchnia i odchylenie części. Przyczyna oraz sposób naprawy mogą być jednak różne. W stali analizujemy między innymi geometrię złącza, strukturę i możliwość pękania. W nierdzewce dochodzi środowisko i stan powierzchni, a w aluminium wpływ cyklu cieplnego na umocnienie.
W pierwszym przypadku pęknięcie może wynikać z karbu przy zakończeniu spoiny i powtarzalnego zginania. Odtworzenie identycznej geometrii nie usuwa koncentracji naprężeń. Potrzebna może być zmiana detalu zaprojektowana z uwzględnieniem obciążeń. W drugim przypadku rysa może współistnieć z lokalną korozją w szczelinie. Wtedy naprawa powinna rozpatrywać środowisko, dobór materiału i możliwość czyszczenia. W trzecim przypadku dodatkowa spoina może utworzyć nową strefę o zmienionej wytrzymałości, więc samo pogrubienie lica nie jest wystarczającą odpowiedzią.
W każdym wariancie ważna jest rzeczywista grubość. Jeżeli nominalna ścianka ma 4 mm, ale zużycie pozostawiło miejscowo tylko 2 mm, przekrój przenoszący obciążenie jest istotnie inny. Ten prosty przykład nie jest projektem naprawy, lecz pokazuje, dlaczego mierzy się materiał po oczyszczeniu. Wzór naprężenia nominalnego dla prostego rozciągania, sigma = F / A, przypomina zależność od pola przekroju. W rzeczywistym wsporniku dochodzi zginanie, karby i geometria, więc sama ta zależność nie wystarcza do obliczenia nośności.
Sposób podparcia może zmienić wynik bardziej niż wybór kolejnej klasy spoiwa. Jeśli element został zamocowany z naprężeniem montażowym, spawanie w takim stanie utrwali problem. Po zwolnieniu mocowania może nastąpić przemieszczenie, a podczas pracy do obciążenia użytkowego dojdą naprężenia własne. Dlatego przed naprawą warto sprawdzić, czy części pasują do siebie bez wymuszenia nieprzewidzianego w konstrukcji. Naciąganie ich śrubą lub podnośnikiem może być elementem zaplanowanego procesu, ale nie powinno zastępować oceny przyczyny niedopasowania.
Te trzy przykłady pokazują również różne kryteria odbioru. Dla jednego wspornika istotny będzie wymiar i stan powierzchni spoiny, dla drugiego dodatkowo odporność na medium i sposób wykończenia, dla trzeciego ocena własności obszaru po spawaniu. Nie każdy przypadek wymaga pełnego zestawu badań, ale każdy wymaga świadomego wyboru. Zlecenie powinno opisywać rezultat funkcjonalny. Sformułowanie „zaspawać pęknięcie” jest początkiem rozmowy, natomiast właściwy zakres obejmuje przyczynę, materiał, wykonanie i uzgodnione potwierdzenie wyniku.
Właśnie taki sposób myślenia stosujemy przy zgłoszeniach mobilnych. Przyjazd do klienta pozwala zobaczyć rzeczywiste zamocowanie i otoczenie, których często nie widać na zdjęciu. Niekiedy diagnoza potwierdza prostą naprawę, a czasem ujawnia potrzebę szerszego działania. W obu sytuacjach najważniejsze jest, aby wybrany proces odpowiadał materiałowi oraz funkcji. Techniczna rzetelność polega na zachowaniu tej zależności, nawet gdy widoczna spoina ma zaledwie kilka centymetrów długości.
39 Zmęczenie materiału i pęknięcie powracające obok naprawy
Pęknięcie zmęczeniowe rozwija się pod wpływem powtarzalnych zmian obciążenia. Może wystąpić przy naprężeniach, które nie powodują natychmiastowego zniszczenia w pojedynczym cyklu. Ważne są liczba cykli, ich amplituda, geometria i lokalne koncentracje naprężeń. W bramie źródłem obciążeń może być wielokrotne otwieranie i uderzanie o ogranicznik, w maszynie drgania i zmienne siły robocze. Samo stwierdzenie, że element wytrzymuje statycznie ciężar, nie wyklucza problemu zmęczeniowego.
Początek pęknięcia często wiąże się z miejscem, w którym występuje karb. Może to być ostre przejście spoiny, podtopienie, koniec nakładki, otwór albo uszkodzona powierzchnia. W miarę rozwoju pęknięcia efektywny przekrój maleje, a obciążenie przenosi pozostały materiał. Końcowe zniszczenie może nastąpić nagle, choć proces rozwijał się wcześniej. Dlatego oględziny powinny obejmować okolice podobnych detali, jeśli wskazuje na to analiza konstrukcji. Naprawa pojedynczego miejsca nie zawsze kończy problem występujący w kilku analogicznych węzłach.
Jeżeli pęknięcie wraca obok nowej spoiny, możliwych wyjaśnień jest kilka. Nieusunięta przyczyna obciążenia, niekorzystne zakończenie naprawy, pozostawiony fragment pęknięcia albo zmieniona strefa wpływu ciepła mogą prowadzić do dalszej awarii. Nie należy od razu zakładać, że potrzebne jest wyłącznie „mocniejsze spawanie”. Większa spoina może zwiększyć sztywność i przenieść problem dalej. W takim przypadku kluczowe jest ustalenie drogi sił i funkcji elementu. Czasami prawidłowym rozwiązaniem jest zmiana mocowania lub wymiana fragmentu, a nie kolejna warstwa stopiwa.
Usunięcie pęknięcia wymaga potwierdzenia jego rzeczywistego zasięgu. Widoczna linia może być krótsza niż nieciągłość w materiale. Sposób przygotowania powinien umożliwić wykonanie poprawnego złącza i jego kontrolę. Nie wolno zakładać, że przetopienie powierzchni automatycznie likwiduje całą wadę. W zależności od materiału i wymagań mogą być potrzebne odpowiednie badania powierzchniowe lub objętościowe. Metodę wybiera się według rodzaju przewidywanego uszkodzenia, dostępu i kryteriów odbioru.
O trwałości decyduje także eksploatacja po naprawie. Zużyte łożysko, niewłaściwy ogranicznik, luz w mocowaniu albo rozregulowany napęd mogą nadal wprowadzać nieprzewidziane obciążenia. Jeśli naprawa dotyczy bramy, warto ocenić współpracę zawiasów, skrzydła i napędu. W maszynie ważne są podpory, prowadzenie i warunki pracy osprzętu. Serwis spawalniczy powinien wskazać zauważone przyczyny, nawet jeśli ich usunięcie wymaga innego specjalisty lub dodatkowego zakresu zlecenia. W ten sposób naprawa staje się częścią rozwiązania problemu całego urządzenia.
Dla klienta wartością jest możliwość zaplanowania dalszej kontroli. Jeżeli element pracuje cyklicznie i wcześniej pękał, uzasadnione może być uzgodnienie miejsca oraz sposobu okresowych oględzin. Nie zastępuje to wymaganych badań ani projektu, ale pomaga wcześnie zauważyć zmianę. Częstotliwość zależy od zastosowania i zaleceń właściwych dla urządzenia. Nasze zadanie polega na przekazaniu informacji o zakresie naprawy i jej ograniczeniach tak, aby właściciel wiedział, co zostało przywrócone i jakie zjawiska wymagają dalszej uwagi.
40 Od metalu do gotowej części jak uzgadniamy techniczny rezultat
Przyjęcie zlecenia spawalniczego powinno prowadzić do jednoznacznej odpowiedzi na pytanie, co ma być gotowe po zakończeniu prac. Dla jednego klienta będzie to sprawne mocowanie zawiasu, dla innego szczelna obudowa, a dla kolejnego część przygotowana do dalszej obróbki mechanicznej. Każdy rezultat wymaga innego zakresu czynności. W Mobilnym Serwisie Warszawa łączymy informację o materiale z funkcją elementu, dostępem i wymaganiami. Dopiero na tej podstawie można przygotować realny plan oraz wycenę.
Materiał określa granice technologiczne, ale nie działa w oderwaniu od konstrukcji. Stal dobrze spawalna może tworzyć trudne złącze, jeśli dostęp jest ograniczony albo obciążenie nie zostało odjęte. Specjalny stop może być możliwy do połączenia na odpowiednim stanowisku, lecz niewłaściwy do szybkiej naprawy w miejscu montażu. Dlatego oferta mobilna obejmuje ocenę warunków. Gdy potrzebny jest demontaż, osłonięcie stanowiska lub inne przygotowanie, ustalamy to przed wykonaniem pracy. Ułatwia to organizację i ogranicza ryzyko nieplanowanego przestoju.
W prostych naprawach często najwięcej korzyści daje dokładne przygotowanie. Usunięcie osłabionego materiału, prawidłowe ustawienie, oczyszczenie powierzchni i zapewnienie dostępu mogą decydować o wyniku bardziej niż rozbudowane funkcje urządzenia. W zadaniach specjalnych dochodzą identyfikacja stopu, kontrola cyklu cieplnego i wymagane badania. Nie przeciwstawiamy tych poziomów pracy. Każdy odpowiada innemu zadaniu. Dobrze dobrana technologia jest wystarczająco dokładna, aby spełnić wymagania, i nie opiera się na przypadkowych założeniach.
Klient może przygotować zgłoszenie, podając nazwę elementu, miejsce uszkodzenia, materiał, wymiary i sposób pracy. Jeżeli nie zna gatunku, warto przesłać oznaczenia i dokumenty, zamiast zgadywać. Zdjęcie ogólne pokazuje konstrukcję, a zbliżenie ułatwia ocenę powierzchni. Informacja o wcześniejszej naprawie, przeciążeniu albo kontakcie z medium może zmienić zakres diagnozy. Im bardziej precyzyjny opis, tym łatwiej ustalić, czy potrzebna będzie sama wizyta spawacza, czy również pomiary, demontaż lub przygotowanie nowej części.
Po wykonaniu połączenia sprawdzamy zakres uzgodniony dla danego zlecenia. Nie należy przypisywać prostym oględzinom możliwości wykrywania każdej wady wewnętrznej ani przedstawiać próby działania jako pełnego badania materiałowego. Jednocześnie kontrola podstawowa ma znaczenie: stan lica, geometria, działanie mechanizmu i jakość wykończenia mogą ujawnić praktyczne problemy. W odpowiedzialnych elementach zakres odbioru musi odpowiadać dokumentacji. Jasne nazwanie wykonanych czynności pozwala klientowi rozumieć wartość otrzymanego rezultatu.
Spawanie jest połączeniem wiedzy o metalu, kontroli procesu i rozumienia konstrukcji. MIG/MAG, TIG oraz MMA dają różne możliwości, które wykorzystujemy stosownie do zadania. Stale konstrukcyjne, nierdzewne, aluminium, żeliwo i inne materiały wymagają odmiennego podejścia, dlatego indywidualna ocena jest częścią profesjonalnej usługi. Zapraszamy do zgłoszenia elementu wymagającego naprawy w Warszawie lub okolicach. Przygotujemy zakres odnoszący się do rzeczywistego materiału i funkcji, aby wykonana praca miała sens techniczny oraz praktyczną wartość dla użytkownika.
41 Co można odczytać z przełomu i przekroju złącza
Powierzchnia pęknięcia jest źródłem informacji, dlatego przed jej szlifowaniem warto udokumentować wygląd. Miejsce początku, kierunek rozwoju i końcowa strefa zerwania mogą pomóc w rozpoznaniu mechanizmu. Nie każda cecha jest jednak jednoznaczna dla osoby oglądającej zdjęcie. Nalot korozyjny, zabrudzenie i dalsze tarcie pękniętych powierzchni potrafią zatrzeć ślady. W poważnej awarii zachowanie fragmentu do analizy może być ważniejsze niż natychmiastowe wyrównanie krawędzi. Zakres postępowania zależy od konsekwencji uszkodzenia i potrzeb właściciela konstrukcji.
Badanie makroskopowe przekroju pozwala zobaczyć geometrię spoiny, głębokość wtopienia i część nieciągłości. Po odpowiednim przygotowaniu powierzchni można rozróżnić obszary złącza i ocenić relację między stopiwem a materiałem podstawowym. Jest to jednak badanie próbki, a nie automatyczne potwierdzenie całej długości połączenia. Miejsce pobrania ma znaczenie. Przekrój wykonany w poprawnym fragmencie nie wyklucza wady kilka centymetrów dalej. Dlatego plan badań powinien odpowiadać pytaniu technicznemu i reprezentatywności próbki.
Badanie mikroskopowe dostarcza innego poziomu informacji. Może ujawnić składniki struktury, wielkość ziarna, wydzielenia albo szczegóły związane z przebiegiem pękania. Interpretacja wymaga znajomości materiału i odpowiedniego przygotowania. Obraz bez skali, odczynnika i informacji o położeniu próbki ma ograniczoną wartość. Również pojedyncza fotografia mikrostruktury nie opisuje całego elementu. Analiza powinna łączyć obserwację z danymi o składzie, historii cieplnej i warunkach obciążenia, aby wniosek nie był jedynie rozpoznaniem podobieństwa do ilustracji w podręczniku.
Rozkład twardości w poprzek złącza pomaga wskazać strefy o odmiennych własnościach. W jednej stali istotne będzie lokalne zwiększenie twardości, w innej pas zmiękczenia. Wyniki należy odnosić do rodzaju materiału i właściwego kryterium. Nie można porównywać pomiarów wykonanych różnymi metodami bez świadomości ich ograniczeń, szczególnie na cienkich warstwach i wąskich strefach. Odległość od linii wtopienia, rozstaw odcisków i przygotowanie powierzchni wpływają na wiarygodność. Pomiar jest użyteczny wtedy, gdy zaplanowano go do konkretnego celu.
Takie badania nie są potrzebne przy każdej drobnej naprawie, ale warto znać ich rolę. Jeżeli konstrukcja pęka wielokrotnie albo uszkodzenie ma poważne skutki, analiza materiałowa może oszczędzić kolejne nieudane próby. Pozwala odróżnić problem stopiwa, strefy wpływu ciepła, projektu i eksploatacji. Wynik może prowadzić do zmiany technologii, materiału albo całego detalu. Mobilny serwis powinien umieć rozpoznać moment, w którym szybkie spawanie przestaje być wystarczającą odpowiedzią, a potrzebne staje się techniczne wyjaśnienie przyczyny awarii.
Część 03 Naprawy spawalnicze maszyn i konstrukcji
Spawanie w praktyce od uszkodzonego elementu do sprawnego zespołu
Mobilny Serwis Warszawa przyjmuje zgłoszenia dotyczące spawania elementów maszyn, wyposażenia obiektów i konstrukcji metalowych. W takim zleceniu sama nazwa urządzenia jest dopiero początkiem rozmowy. Łyżka koparki, rama mieszadła, osłona przenośnika i stelaż stołu mogą być wykonane ze stali, ale każdy z tych elementów pracuje inaczej. Jedna część przenosi udary, druga utrzymuje wzajemne położenie napędu i wału, trzecia oddziela człowieka od ruchomych mechanizmów, a czwarta musi zachować płaskość pod blatem. Dlatego przed naprawą ustalamy, co pękło, z czego wykonano część, jak była obciążana oraz jakie wymagania ma spełnić po zakończeniu pracy.
Właściciel maszyny zwykle widzi skutek: odspojoną blachę, nieszczelność, przesunięcie uchwytu albo szczelinę w spoinie. Dla spawacza istotna jest również przyczyna. Pęknięcie przy żebrze może wskazywać na zmęczenie, ale także na zbyt gwałtowne przejście sztywności. Wyrwany wspornik może być następstwem przeciążenia, korozji albo uderzenia. Nieszczelny narożnik wanny technologicznej bywa efektem ruchu całego korpusu. Zaspawanie widocznej szczeliny bez sprawdzenia tych okoliczności może tylko odsunąć kolejne zatrzymanie urządzenia.
W naszych usługach podstawą jest ocena konkretnej części i możliwości wykonania pracy na miejscu. Jeżeli element wymaga obróbki po spawaniu, szczególnego podparcia, kontrolowanego podgrzewania albo badań niedostępnych w warunkach terenowych, zakres zlecenia trzeba odpowiednio zmienić. Możliwe są demontaż, naprawa warsztatowa, wykonanie nowego detalu lub wymiana całego zespołu. Mobilność pomaga ograniczyć logistykę, lecz nie usuwa wymagań materiału. Stal nie przeczyta terminu w harmonogramie i nie stanie się mniej wymagająca dlatego, że produkcja czeka.
W dalszej części przedstawiamy katalog zastosowań, kryteria kwalifikacji i przykładowe sytuacje serwisowe. Opisane scenariusze są przykładami technicznymi, a nie deklaracją wykonanych realizacji. Nazwy urządzeń producentów służą objaśnieniu dostępnych technologii. Nie oznaczają, że każdy wymieniony model znajduje się na wyposażeniu naszej firmy lub że określony proces będzie zastosowany przy każdym zgłoszeniu. Dobór metody następuje po rozpoznaniu materiału, połączenia i warunków pracy.
Co odróżnia naprawę spawalniczą od wykonania nowej części
Nowy detal rozpoczyna życie z określonym gatunkiem materiału, wymiarami i historią obróbki. Część naprawiana przyjeżdża z własną historią: pracą w wilgoci, tarciem, drganiami, dawnymi naprawami i czasem nieudokumentowanymi przeróbkami. Pod farbą mogą znajdować się spoiny wykonane różnymi materiałami dodatkowymi. W miejscu pęknięcia może pozostać olej albo płyn technologiczny. Otwory mogą być wydłużone, a powierzchnie przylegania zdeformowane. Z tego powodu ocena naprawy nie powinna ograniczać się do długości planowanej spoiny.
Ważne jest rozróżnienie utraty ciągłości i utraty przekroju. Jeżeli pękł zdrowy fragment o odpowiedniej grubości, można rozważać naprawę samego złącza. Jeżeli ściana została starta na znacznej powierzchni, spawanie szczeliny nie przywróci dawnej nośności. Potrzebna może być wstawka, wymiana poszycia lub odbudowa powierzchni roboczej. Podobnie korozja przy podstawie słupka nie kończy się tam, gdzie pojawił się otwór. Ocena obejmuje sąsiedni materiał, zwłaszcza miejsca ukryte pod obejmami, nakładkami i uszczelnieniem.
Różnicę stanowi też stan naprężeń. Nowe części można dopasować w przyrządzie przed spawaniem. Uszkodzony zespół bywa nadal naprężony, ponieważ ciężar maszyny, sprężyna, siłownik albo skręcona rama utrzymują go w wymuszonym położeniu. Rozcięcie spoiny w takim stanie może spowodować przemieszczenie elementu. Dlatego zakres demontażu, odciążenia i podparcia jest częścią przygotowania technicznego. Naprawa zaczyna się wcześniej niż zajarzenie łuku i kończy później niż odłożenie uchwytu.
Przy dużych naprawach przydaje się dokumentacja fotograficzna kolejnych etapów. Zdjęcie początkowe pokazuje zasięg uszkodzenia, zdjęcie po usunięciu starego połączenia pozwala ocenić przygotowane brzegi, a fotografia końcowa dokumentuje wykończenie. Obrazy nie zastępują pomiarów ani badań, ale porządkują rozmowę między właścicielem, technologiem i wykonawcą. Dzięki nim łatwiej odróżnić pierwotną wadę od zmian ujawnionych dopiero podczas rozbiórki. Tak przygotowana informacja jest użyteczna także przy kolejnych przeglądach maszyny.
Łyżki koparek poszycie policzki dno i elementy robocze
Przy wzmacnianiu niewielkich elementów łyżki koparki najpierw rozróżniamy funkcje poszczególnych części. Łyżka koparki składa się z części o odmiennych zadaniach. Poszycie tworzy przestrzeń roboczą, policzki boczne ograniczają przesypywanie materiału, dno przenosi kontakt z podłożem, a lemiesz i zęby przejmują intensywne ścieranie oraz udary. Do tego dochodzą uchwyty mocujące, tuleje, żebra i elementy współpracujące z szybkozłączem. Nie należy traktować całej łyżki jak jednorodnej blachy. W jednym osprzęcie mogą występować zwykłe stale konstrukcyjne, stale o podwyższonej wytrzymałości i materiały odporne na zużycie.
Najpierw ocenia się miejsce uszkodzenia w stosunku do toru przenoszenia sił. Pęknięcie w zużytym poszyciu ma inne znaczenie niż pęknięcie ucha mocującego osprzęt. Przy poszyciu rozpatruje się grubość pozostałego materiału, możliwość wykonania wstawki i przewidywany kontakt z urobkiem. Przy części mocującej potrzebna jest znacznie ostrożniejsza kwalifikacja, obejmująca dokumentację konstrukcji i wymagania producenta. W niektórych przypadkach właściwą decyzją będzie wymiana elementu zamiast naprawy spawalniczej.
Jeżeli łyżka jest przetarta nierównomiernie, warto sprawdzić również sposób jej użytkowania. Praca jedną krawędzią, boczne podważanie i przesuwanie masy skalnej mogą obciążać narożniki inaczej, niż przewidziano dla zwykłego nabierania ziemi. Nowa blacha nie usuwa takich przyczyn. Przy rozmowie o naprawie pytamy zatem, czy osprzęt służy do kopania w gruncie, prac rozbiórkowych, sortowania gruzu czy załadunku kruszywa. Zmiana zastosowania potrafi zmienić sens doboru materiału bardziej niż sama grubość wstawki.
Przykładowa sytuacja dotyczy przetarcia dna łyżki używanej do piasku. Jeżeli mocowania i zasadniczy korpus pozostają w dobrym stanie, możliwa do rozważenia jest wymiana zużytego fragmentu. Inaczej ocenia się łyżkę po uderzeniu, z pęknięciem przechodzącym przez kilka żeber i odkształconą strefą mocowania. W takim przypadku potrzebne są pomiary geometrii oraz decyzja, czy naprawa pozwoli odtworzyć przewidywalne przenoszenie obciążeń. Szybkie zakrycie szczeliny nakładką nie jest równoważne przywróceniu konstrukcji.
Przygotowanie starego złącza może wymagać kontrolowanego usunięcia materiału. Producent Hypertherm opisuje zastosowania żłobienia plazmowego podczas usuwania spoin i napoin. Jest to przykład procesu pomocniczego, który bywa użyteczny przy regeneracji ciężkich części. O wyborze między żłobieniem, frezowaniem i szlifowaniem decydują rodzaj stali, dostęp, głębokość uszkodzenia oraz wymagany stan powierzchni przed ponownym spawaniem. Samo odsłonięcie rowka nie zastępuje potwierdzenia, że usunięto cały obszar wadliwy.
Lemiesze listwy ochronne i adaptery zębów
Lemiesz pracuje na granicy między konstrukcją a materiałem obrabianym. Musi przenosić siłę skrawania, znosić kontakt z piaskiem i kamieniami oraz utrzymywać geometrię krawędzi. Wymiana lemiesza wymaga sprawdzenia nie tylko grubości nowej listwy, ale również sposobu połączenia z korpusem. Za gruba lub źle ułożona część może zmienić natarcie osprzętu, ograniczyć pojemność użytkową albo przenieść obciążenia na strefę, która wcześniej nie była tak intensywnie obciążana.
Elementy przykręcane i spawane wymagają odmiennego podejścia. Jeżeli producent przewidział wymienny lemiesz na śruby, jego dospawanie tylko dlatego, że otwory są zużyte, może utrudnić przyszły serwis i zmienić charakter pracy zespołu. Warto rozważyć naprawę gniazd, wykonanie nowej części nośnej albo wymianę mocowania zgodnie z dokumentacją. Przy listwie spawanej istotne są zalecenia dotyczące materiału dodatkowego, energii liniowej, temperatur i kolejności wykonania połączeń. Nie istnieje jedna uniwersalna elektroda do każdego lemiesza.
Adaptery zębów są szczególnie narażone na obciążenia zmienne. Luźny ząb, zużyte zabezpieczenie i uszkodzona powierzchnia przylegania mogą wywoływać uderzenia, które później objawiają się pęknięciem spoiny. W takiej sytuacji naprawa samego połączenia nie wystarczy, jeśli pozostanie przyczyna luzu. Oględziny powinny objąć cały zespół: adapter, ząb, zabezpieczenie, fragment lemiesza i sąsiednie spoiny. Kryterium odbioru stanowi właściwe osadzenie i stan techniczny, a nie wyłącznie wygląd nowego lica.
Listwy ochronne i nakładki warto rozmieszczać zgodnie z rzeczywistym przebiegiem zużycia. Dodatkowy materiał zwiększa masę osprzętu, a zbyt gęste napoiny mogą utrudniać przepływ urobku. Nie zawsze trzeba wzmacniać całą powierzchnię. Czasami sensowniejsza jest wymienna ochrona miejsc najbardziej obciążonych, którą można odnowić bez ingerencji w zasadniczą konstrukcję. To decyzja wynikająca z obserwacji eksploatacji, a nie z przekonania, że większa ilość stali automatycznie oznacza lepszą łyżkę.
Ładowarki chwytaki i osprzęt do materiałów sypkich
W łyżkach ładowarek istotne są duże szerokości robocze i długie krawędzie. Nierównomierne spawanie może spowodować wygięcie listwy, przez co część będzie opierała się na podłożu tylko w wybranych punktach. Taki stan przyspiesza miejscowe ścieranie i pogarsza zbieranie materiału. Plan naprawy obejmuje więc pomiar prostoliniowości, podparcie zespołu oraz ustalenie kolejności połączeń. Często większe znaczenie ma utrzymanie geometrii niż efektowny wygląd szerokiej spoiny.
Chwytaki do drewna, odpadów lub złomu mają ramiona, palce i połączenia pracujące w cyklach otwarcia i zamknięcia. Naprawa osłony przewodów jest innym zadaniem niż ingerencja w główne ramię chwytaka. Elementy przenoszące ładunek wymagają oceny konstrukcyjnej oraz zgodności z warunkami producenta. Dotyczy to także uchwytów, mocowań siłownika i połączeń z rotatorem. W razie nieznanej historii przeciążenia lub powtarzających się pęknięć zakres naprawy może zakończyć się zaleceniem wymiany.
Przy osprzęcie do materiałów sypkich ważny jest kierunek przepływu. Wewnętrzna nakładka może utworzyć próg, na którym gromadzi się mokry materiał. Zewnętrzne wzmocnienie może ograniczyć prześwit albo zaczepiać o prowadnice. Przed zmianą konstrukcji należy sprawdzić ruch osprzętu w całym zakresie pracy. Pomiar w jednym położeniu nie daje pewności, że nowy element nie zetknie się z ramieniem, siłownikiem lub przewodem przy maksymalnym zamknięciu.
W mobilnym serwisie istotna jest również możliwość stabilnego odstawienia osprzętu. Część powinna być bezpiecznie odłączona od energii i podparta w sposób odpowiedni do przewidywanego demontażu. Ciężkiego elementu nie można traktować jak stołu spawalniczego tylko dlatego, że chwilowo się nie porusza. Jeżeli dostęp wymaga pracy pod zawieszoną częścią lub pozostawienia jej na samym układzie hydraulicznym, organizację naprawy trzeba zmienić przed rozpoczęciem czynności.
Ramy maszyn budowlanych i elementy wokół układu roboczego
W maszynie budowlanej występują konstrukcje o bardzo różnym znaczeniu. Rama nośna, wysięgnik, podwozie i elementy stabilizacji należą do obszarów wymagających ścisłej kwalifikacji. Podesty, osłony, skrzynki narzędziowe i wsporniki wyposażenia mogą być mniej obciążone, ale także muszą spełniać swoje funkcje. Przy zgłoszeniu warto zaznaczyć dokładne położenie części na zdjęciu całej maszyny. Zbliżenie samego pęknięcia często nie pozwala określić, czy chodzi o osłonę, czy o element przenoszący zasadnicze siły.
Naprawa ramy wymaga ustalenia, czy odkształcenie jest lokalne, czy dotyczy całego zespołu. Jeżeli mocowania osi, obrotnicy lub napędu utraciły wzajemne położenie, samo wykonanie spoiny nie odtworzy geometrii. Potrzebne mogą być pomiary bazowe, przyrządowanie i prace mechaniczne. W szczególnie odpowiedzialnych elementach konieczne jest stanowisko producenta lub uprawnionego projektanta. Nie obiecujemy rutynowego spawania każdej ramy tylko na podstawie informacji, że materiał jest stalowy.
Osłona silnika albo wspornik lampy również wymaga myślenia o drganiach. Część przyspawana bardzo sztywno w jednym miejscu może pękać obok spoiny, jeżeli wcześniej miała elastyczne mocowanie. Wspornik przewodu musi utrzymywać przebieg instalacji bez przecierania izolacji. Podest powinien zachować powierzchnię antypoślizgową i nie tworzyć wystających ostrych zakończeń. Dobra naprawa odtwarza funkcję oraz warunki obsługi, zamiast ograniczać się do ponownego połączenia dwóch kawałków metalu.
Przy pracach w sąsiedztwie elektroniki, łożysk i instalacji hydraulicznej znaczenie ma organizacja obwodu spawania oraz zabezpieczenie wrażliwych podzespołów zgodnie z instrukcją maszyny. Nie wolno zakładać, że dowolne miejsce podłączenia przewodu powrotnego będzie odpowiednie. Tor przepływu prądu powinien być kontrolowany, a przygotowanie obejmować wymagane odłączenia. Konkretne czynności wynikają z dokumentacji urządzenia. Im bardziej złożona maszyna, tym mniej miejsca na improwizację.
Maszyny rolnicze inne obciążenia podczas uprawy i transportu
W ramach naprawy niewielkich elementów maszyn rolniczych zakres ustalamy po oględzinach. Pług, agregat uprawowy, brona, siewnik i przyczepa rolnicza mają wspólną cechę: pracują w zabrudzeniu, wilgoci i zmiennych obciążeniach. Na tym podobieństwa się nie kończą, ale nie należy przenosić jednej technologii naprawy na wszystkie maszyny. Element roboczy zanurzony w glebie zużywa się inaczej niż rama, która utrzymuje rozstaw sekcji. Z kolei obudowa dozownika wymaga szczelności i geometrii zapewniającej przepływ materiału, a nie maksymalnej grubości dodatkowej blachy.
Przed naprawą przydatna jest informacja, czy awaria nastąpiła podczas pracy, składania do transportu, manewrowania czy przejazdu po drodze. Każda sytuacja sugeruje inne obciążenia. Pęknięcie przy zawiasie sekcji może wynikać z zatarcia sworznia. Uszkodzenie wspornika siłownika może być skutkiem wymuszonego ruchu zablokowanego mechanizmu. Rozdarcie blachy zbiornika na nasiona może mieć związek z niewłaściwym podparciem albo drganiami. Spoinę trzeba oceniać w otoczeniu całego mechanizmu.
W sprzęcie rolniczym często spotyka się wcześniejsze naprawy wykonane w warunkach awaryjnych. Dodatkowa płaskownica, nakładka lub pręt mogą utrzymywać część przez pewien czas, lecz utrudniać rozpoznanie pierwotnego przekroju. Podczas planowanego remontu warto rozważyć usunięcie takich prowizorycznych rozwiązań i odtworzenie czytelnej konstrukcji. Pozwala to ocenić, czy obciążenia przechodzą przez właściwe węzły, oraz ułatwia późniejsze oględziny. Kolejna warstwa metalu nie zawsze poprawia sytuację.
Mobilny Serwis Warszawa może przyjąć zgłoszenie dotyczące stalowego elementu maszyny rolniczej i ocenić możliwość naprawy z dojazdem. Przy częściach związanych z bezpieczeństwem ruchu, podnoszeniem ładunku lub utrzymaniem narzędzia wymagania są wyższe. Wtedy potrzebna może być dokumentacja, zgoda producenta, badania albo wymiana. Termin zbiorów jest ważny dla gospodarstwa, ale trwałość naprawy zależy od warunków technicznych, a nie od presji kalendarza.
Pługi kultywatory brony i elementy kontaktujące się z ziemią
Lemiesze, dłuta, redlice, zęby i łapy robocze powinny być oceniane pod kątem materiału oraz zużycia. Niektóre części mają właściwości uzyskane przez obróbkę cieplną, a nagrzanie podczas naprawy może je zmienić. Jeżeli element jest cienki, sprężysty albo pękł w strefie największego zginania, dospawanie fragmentu nie musi być uzasadnione. Wymienny charakter części roboczej jest często celowym rozwiązaniem konstrukcyjnym. Naprawa powinna mieć sens techniczny, a następnie ekonomiczny.
Rama agregatu i jego ząb roboczy mogą wymagać różnych materiałów dodatkowych oraz odmiennego podejścia do ciepła. Przy ramie istotne są wymiary, przekrój, węzły i przenoszenie sił między sekcjami. Przy zębie liczą się również elastyczność, udarność i odporność na ścieranie. Wzmocnienie jednego elementu bez analizy pozostałych może spowodować, że przy następnym przeciążeniu uszkodzeniu ulegnie droższy fragment maszyny. Odtworzenie funkcji bezpiecznika mechanicznego bywa ważniejsze niż zwiększenie sztywności za wszelką cenę.
Napawanie rozważa się tam, gdzie można świadomie zbudować powierzchnię odporną na określony rodzaj zużycia. Przykładem materiału o takim przeznaczeniu jest drut EnDOtec DO 390N opisany przez Castolin, przeznaczony do warstw pracujących przy ścieraniu i umiarkowanym udarze. To przykład, jak precyzyjnie producent określa zastosowanie spoiwa. Nie oznacza to, że ten sam drut będzie odpowiedni dla każdej redlicy, lemiesza albo części o nieznanym składzie.
W przypadku odkładnic należy dodatkowo pamiętać o ich kształcie. Powierzchnia ma prowadzić glebę, a nierówny układ napoin może zmieniać tarcie i powodować przywieranie ziemi. Ocenia się więc nie tylko twardość warstwy, ale także jej rozmieszczenie, grubość i możliwość późniejszego wykończenia. Jeżeli materiał podstawowy jest nadmiernie zużyty, samo utwardzenie powierzchni nie odbuduje nośnego przekroju. W takich sytuacjach rozważana naprawa musi obejmować również zasadniczą geometrię części.
Siewniki rozsiewacze przenośniki ślimakowe i osłony napędu
W siewniku uszkodzona blacha może wpływać na dozowanie, nawet jeśli nie przenosi dużych sił. Nieszczelność zbiornika, wygięta przegroda albo nierówna powierzchnia w pobliżu aparatu wysiewającego potrafią zmienić przepływ nasion. Naprawa wymaga zachowania prześwitów i możliwości czyszczenia. Spoiny wewnętrzne nie powinny tworzyć zbędnych progów, a elementy demontowane podczas obsługi muszą nadal dawać się łatwo wyjąć. Estetyka jest pożyteczna, lecz podstawowym kryterium pozostaje prawidłowa praca zespołu.
Rozsiewacze nawozu pracują w środowisku sprzyjającym korozji. Połączenie wilgoci, pozostałości nawozu i szczelin przy mocowaniach może prowadzić do ubytków ukrytych pod powłoką. Przed przyspawaniem łatki trzeba sprawdzić grubość materiału wokół uszkodzenia. Jeżeli blacha kruszy się podczas przygotowania, zakres wymiany zwykle musi być większy. Nowa spoina potrzebuje zdrowego podłoża, a naprawiona powierzchnia wymaga zabezpieczenia odpowiedniego do późniejszego mycia i kontaktu z materiałem roboczym.
Ślimak transportowy wymaga zachowania osiowości wału oraz geometrii wstęgi. Odbudowa zużytej krawędzi wpływa na luz między ślimakiem a obudową. Zbyt duża warstwa może prowadzić do ocierania, wzrostu oporów i przeciążenia napędu. Przy długiej części trzeba też kontrolować odkształcenie wynikające z nagrzewania. Właściwa naprawa obejmuje więc nie tylko napoinę, ale również pomiary, ewentualną obróbkę i sprawdzenie swobodnego ruchu po ponownym montażu.
Osłony pasów, łańcuchów i wałów muszą po naprawie spełniać funkcję ochronną. Nie można pozostawić szczeliny tylko dlatego, że ułatwia dostęp do smarowania, jeśli zmienia ona bezpieczeństwo urządzenia. Sprawdza się mocowania, zamknięcia i możliwość kontaktu osłony z ruchem maszyny. W przypadku oryginalnych osłon z tworzywa lub specjalnych konstrukcji metalowa przeróbka może nie być właściwym rozwiązaniem. Zakres trzeba uzgodnić z dokumentacją i przeznaczeniem urządzenia.
Przyczepy burty i zabudowy rozdzielenie poszycia od konstrukcji nośnej
Naprawa burty lub skrzynki narzędziowej nie jest tym samym co naprawa dyszla, osi albo głównej ramy przyczepy. Poszycie może być wykonane z cienkiej blachy stalowej lub aluminium, podczas gdy konstrukcja nośna ma inne wymagania. Przy zgłoszeniu należy określić funkcję uszkodzonego elementu i przedstawić jego położenie. Nie kwalifikujemy części odpowiedzialnej za bezpieczeństwo transportu wyłącznie na podstawie zdjęcia szczeliny. Potrzebne mogą być dane producenta i ocena specjalistyczna.
W burtach ważne jest zachowanie prostoliniowości, położenia zawiasów i współpracy z zamkami. Jeżeli naprawione skrzydło zamyka się tylko po silnym dociśnięciu, naprężenia przeniosą się na mocowania. Przy aluminium należy rozpoznać stop oraz stan materiału w pobliżu pęknięcia. Długotrwałe drgania i kontakt różnych metali mogą powodować problemy, których nie widać od razu. Dobrze wykonana spoina nie usuwa zużycia zawiasu, krzywego słupka ani utraconej geometrii zabudowy.
Przy podłogach transportowych ocenia się rodzaj przewożonego ładunku i sposób jego rozłożenia. Miejscowy nacisk koła wózka, punktowe podparcie maszyny i równomiernie rozłożone kruszywo są różnymi przypadkami. Dobór wstawki wymaga uwzględnienia podpór pod poszyciem. Przyspawanie grubszej blachy do osłabionych poprzeczek może tylko ukryć problem. Jeżeli korozja objęła elementy nośne, zakres naprawy musi obejmować ich ocenę, a w razie potrzeby wymianę.
Istnieją specjalistyczne technologie obróbki elementów dla transportu, przedstawione między innymi w materiałach TRUMPF o produkcji części dla pojazdów użytkowych i transportu. Pokazują one, jak istotne są przygotowanie detalu, dokładność krawędzi i dobór procesu. Nie należy jednak utożsamiać możliwości przemysłowej linii produkcyjnej z dowolną naprawą eksploatacyjną. Dla używanej części nadal trzeba ustalić dopuszczalność ingerencji oraz wymagany sposób odbioru.
Co powinno znaleźć się w zgłoszeniu naprawy maszyny
Najbardziej pomocny zestaw informacji obejmuje nazwę urządzenia, model, numer części, opis objawu i okoliczności powstania uszkodzenia. Jeżeli dostępna jest dokumentacja materiałowa albo instrukcja napraw producenta, warto ją przekazać przed wyjazdem. Zdjęcia powinny pokazywać cały zespół, uszkodzenie z kilku stron i element odniesienia pozwalający ocenić wielkość. Istotne są także informacje o dostępie do miejsca pracy, możliwości odłączenia maszyny oraz konieczności demontażu osłon lub przewodów.
Właściciel nie musi sam rozpoznawać gatunku stali. Powinien jednak poinformować o wcześniejszych naprawach, nietypowym nagrzewaniu części i pracy w agresywnym środowisku. Wiadomość, że pęknięcie wraca trzeci raz w tym samym miejscu, jest technicznie bardzo cenna. Podobnie informacja o uderzeniu, zakleszczeniu mechanizmu lub awarii łożyska. Pozwala od razu rozpatrywać przyczynę, a nie tylko planować kolejną spoinę na tym samym fragmencie.
Przed przyjazdem warto ustalić też oczekiwany rezultat. Czy celem jest trwała naprawa, ocena opłacalności, przygotowanie do transportu, czy wykonanie nowej części według wzoru? Te zadania mają różny zakres. Doraźne zabezpieczenie nie powinno być przedstawiane jako pełne przywrócenie zdolności roboczej. Jeżeli część ma pozostać wyłączona do czasu badań albo montażu nowego podzespołu, informacja ta powinna być jednoznaczna dla osób obsługujących maszynę.
W Mobilnym Serwisie Warszawa rozmowa o spawaniu ma prowadzić do konkretnej decyzji: co naprawiamy, w jakich warunkach, jaką metodą i jak potwierdzimy wynik. Dzięki temu dojazd specjalisty może być przygotowany pod rzeczywisty problem. Dla klienta oznacza to mniej nieporozumień dotyczących zakresu, a dla wykonawcy możliwość zaplanowania materiałów, sprzętu i czasu. Techniczny opis zgłoszenia jest pierwszym narzędziem naprawy, chociaż nie wydaje iskier.
Regeneracja i przygotowanie metalu prace które decydują o jakości naprawy
Spawanie naprawcze obejmuje znacznie więcej czynności niż ułożenie nowej spoiny. W wielu zleceniach najwięcej pracy wymaga uzyskanie zdrowych brzegów, zachowanie kształtu części i przygotowanie miejsca, które później będzie można skontrolować. Jeżeli stare złącze zawiera pęknięcie, jego zakrycie dodatkowym ściegiem nie usuwa nieciągłości. Jeżeli powierzchnia jest zanieczyszczona olejem, sam dobór droższego spoiwa nie rozwiązuje problemu. Przygotowanie powinno odpowiadać temu, co rzeczywiście dzieje się w materiale i w całym zespole.
Przy zgłoszeniach z zakresu spawania małych i dużych maszyn ustalamy, które czynności można wykonać na miejscu, a które wymagają specjalistycznego stanowiska. Czasami dojazd pozwala wykonać pełną naprawę niewielkiego wspornika. Innym razem wartościowym rezultatem wizyty jest rozpoznanie uszkodzenia, bezpieczny demontaż i przygotowanie części do dalszej obróbki. Zakres powinien być uczciwie opisany już podczas planowania. Sformułowanie „mobilny spawacz” określa sposób organizacji usługi, a nie zniesienie ograniczeń procesu.
Napawanie odbudowujące i napawanie ochronne
Napawanie polega na dodawaniu materiału na powierzchnię elementu. Celem może być odzyskanie wymiaru albo utworzenie warstwy o właściwościach potrzebnych podczas eksploatacji. Te dwa zadania nie zawsze realizuje ten sam materiał dodatkowy. Warstwa odbudowująca musi współpracować z podłożem i przenosić obciążenia, natomiast zewnętrzna warstwa ochronna może być dobrana pod kątem tarcia, ścierania lub działania medium. W niektórych rozwiązaniach pomiędzy nimi przewiduje się warstwę pośrednią. Układ musi wynikać z technologii, a nie z przypadkowego połączenia dostępnych elektrod.
Przed napawaniem trzeba ocenić, czy element zachował wystarczającą ilość materiału nośnego. Głęboko zużyty wał, popękana listwa albo cienka wstęga ślimaka mogą wymagać wymiany. Napawanie nie powinno być sposobem ukrycia uszkodzenia, które sięga w głąb przekroju. Ocenia się także możliwość późniejszej obróbki. Twarda warstwa może sprawdzać się w kontakcie z kruszywem, ale utrudniać uzyskanie dokładnego wymiaru na powierzchni współpracującej z łożyskiem. Najpierw określa się funkcję, później dobiera własności.
Warto odróżnić zużycie przez drobne cząstki od działania dużych udarów. Materiał odporny na ścieranie nie musi być najlepszy tam, gdzie regularnie uderzają ciężkie kawałki kamienia. Z kolei warstwa dobrze znosząca odkształcenia może być zbyt miękka dla intensywnego przesuwania piasku. Producent Castolin opisuje materiał EnDOtec DO 11 z węglikami wolframu, wskazując określone środowiska jego pracy. Taka karta jest punktem wyjścia do doboru, nie automatyczną receptą dla całej grupy maszyn.
Po napawaniu ocenia się zarówno powierzchnię, jak i geometrię elementu. Wydłużony detal może się wygiąć, a otwór położony w pobliżu strefy nagrzewania zmienić kształt. Dla części współpracującej z napędem znaczenie ma również wyważenie. Jeżeli proces obejmuje duży wirnik albo wał, konieczne może być sprawdzenie przez wyspecjalizowany zakład. Części wysokoobrotowe nie powinny wracać do pracy wyłącznie dlatego, że napoina wygląda równomiernie i nie ma widocznych pęknięć.
Zużycie ścierne erozja kawitacja i tarcie metal o metal
Słowo „zużycie” obejmuje różne zjawiska. Ścieranie przez twarde cząstki usuwa materiał w inny sposób niż tarcie dwóch powierzchni metalowych. Erozja wiąże się z oddziaływaniem strumienia medium lub cząstek. Kawitacja może powodować miejscowe uszkodzenia powierzchni w układach przepływowych. Wybór napoiny bez rozpoznania mechanizmu przypomina wybór opon wyłącznie na podstawie koloru samochodu: informacja istnieje, lecz nie ta, której potrzebujemy.
W przenośniku piasku znaczenie mają wielkość i ostrość ziaren, prędkość przepływu oraz wilgotność. W mieszadle masy ceramicznej istotne są również uderzenia i przywieranie materiału. W zsypie kruszywa zużycie może koncentrować się tam, gdzie strumień zmienia kierunek. W prowadnicy z kolei dominować może kontakt powierzchni metalowych i niedostateczne smarowanie. Zanim dobierze się powłokę, warto obejrzeć rozkład ubytków. Często pokazuje on więcej niż ogólna nazwa maszyny.
Dostępne są materiały opracowane do konkretnych mechanizmów zużycia. Przykładowo Diamax M w dokumentacji Castolin jest opisany jako stop do ochrony przed ścieraniem i erozją. Przy doborze trzeba jednak uwzględnić podłoże, temperaturę zastosowania oraz możliwość uzyskania wymaganej warstwy. Informacja producenta o własnościach stopu nie zastępuje kwalifikacji samej części. Szczególnie ważne jest to w elementach hartowanych, cienkościennych i pracujących przy dużych naprężeniach.
Rozpoznanie zużycia może prowadzić do zmiany konstrukcji wymiennej osłony zamiast do napawania całego korpusu. W zsypie można rozważyć łatwiejszy do wymiany wkład, w mieszalniku oddzielne płyty ochronne, a w prowadnicy element ślizgowy dobrany do warunków pracy. Takie rozwiązania wymagają uzgodnienia z projektantem lub producentem urządzenia. Ich zaletą bywa uproszczenie następnych remontów. Naprawa dobrze zaplanowana dzisiaj może ograniczyć zakres ingerencji przy kolejnym zużyciu.
Warstwy z węglikami i znaczenie podłoża
Powłoki zawierające twarde składniki są jednym ze sposobów ochrony części przed ścieraniem. O ich zachowaniu decyduje jednak nie tylko twardość samych cząstek, ale także osnowa, sposób osadzenia i współpraca z podłożem. Jeżeli warstwa zostanie nałożona na niestabilny lub spękany materiał, jej wysoka odporność na ścieranie nie zapewni trwałości całego układu. Dobór musi uwzględniać również udary, odkształcenia i temperaturę eksploatacji.
Przykładem materiału do takich zastosowań jest pałeczka kompozytowa Ultimium 8811. Producent opisuje jej przeznaczenie do zabezpieczania powierzchni przed zużyciem. W praktycznej kwalifikacji należy sprawdzić, czy dany proces jest odpowiedni dla konkretnej stali lub odlewu oraz czy ciepło nie pogorszy własności części. Nazwa handlowa pomaga odnaleźć dokumentację, ale nie zastępuje identyfikacji materiału i analizy funkcji elementu.
W narzędziach pracujących w ziemi ważne jest rozmieszczenie ochrony. Warstwa na niewłaściwej stronie może zmienić sposób zużywania się krawędzi, zwiększyć opór albo stworzyć strefę koncentracji naprężeń. W ślimaku transportowym znaczenie ma natomiast zachowanie równomiernego prześwitu. W łopatce mieszadła trzeba uwzględnić tor przepływu i czyszczenie. Dlatego dobór powłoki jest elementem projektowania remontu, a nie dodatkiem zamawianym wyłącznie według masy zużytego materiału.
Właścicielowi maszyny warto przedstawić także ograniczenia odbudowy. Jeżeli część zużywa się szybko z powodu niewspółosiowości lub kontaktu z obcym elementem, twardsza powierzchnia może tylko przenieść uszkodzenie w inne miejsce. Naprawa łożyskowania, regulacja prowadzenia albo usunięcie przyczyny drgań może być ważniejsza niż zmiana materiału napoiny. Rzetelna regeneracja powinna obejmować rozmowę o całym układzie, nawet gdy zamówienie dotyczy jednej widocznej powierzchni.
Wały czopy i gniazda łożyskowe
Naprawa wału wymaga dokładnego rozpoznania jego przeznaczenia. Część obracająca się wolno w mało obciążonym mechanizmie ma inne wymagania niż wał przenoszący duży moment, pracujący wysokoobrotowo lub odpowiedzialny za bezpieczeństwo. Istotne są materiał, obróbka cieplna, średnice, promienie przejść i historia przeciążeń. Pęknięcie wału zwykle oznacza potrzebę bardzo ostrożnej analizy. Nie traktujemy spawania takiego elementu jako rutynowego odpowiednika naprawy wspornika.
Gniazdo łożyskowe po zużyciu może utracić okrągłość i właściwe pasowanie. Odbudowa powierzchni, jeżeli zostanie dopuszczona, wymaga późniejszej obróbki do wymiaru oraz kontroli względem pozostałych baz. Samo uzyskanie odpowiedniej średnicy nie wystarczy, jeżeli osie dwóch gniazd nie pokrywają się. W rezultacie łożyska będą pracować z dodatkowym obciążeniem. Naprawa musi więc obejmować geometrię całego zespołu, a nie tylko miejsce, z którego ubył materiał.
Dla wybranych zastosowań dostępne są również technologie lutowania i lutospawania. Karta stopu Castolin 185 do napraw części stalowych pokazuje, że procesy pokrewne spawaniu mogą mieć miejsce w regeneracji. Nie należy jednak zamieniać jednej metody na drugą bez analizy wymagań. Wytrzymałość złącza, temperatura pracy, sposób przenoszenia obciążeń i dopuszczalność obróbki muszą odpowiadać rzeczywistej funkcji naprawianej części.
Po odtworzeniu powierzchni wału lub gniazda potrzebny jest plan montażu. Obejmuje on sprawdzenie współpracujących elementów, ponieważ uszkodzony pierścień, zużyta tuleja albo nieprawidłowy luz mogą szybko zniszczyć naprawione miejsce. Nie zawsze ekonomicznie uzasadnione jest przywracanie starej części. Jeśli nowy wał jest dostępny, a naprawa wymaga wielu operacji i pozostawia niepewność co do własności, wymiana może być lepszym wyborem. Ocena powinna porównywać cały proces, nie sam koszt spawania.
Usuwanie starych spoin i odsłanianie pęknięć
Stara spoina może zasłaniać materiał, który trzeba ocenić. Rozpoczęcie nowej naprawy wymaga wtedy usunięcia poprzedniego połączenia w kontrolowany sposób. Ważne jest zachowanie marginesu na dalsze przygotowanie i nieuszkodzenie sąsiednich powierzchni. W cienkich częściach łatwo usunąć zbyt dużo materiału. W grubych elementach problemem może być dostęp do dna rowka. Metodę wybiera się na podstawie geometrii, gatunku metalu i możliwości prowadzenia późniejszych badań.
Dokumentacja Hypertherm przedstawia przygotowanie złącza przez żłobienie plazmowe jako jeden z etapów procesu spawalniczego. Przy naprawach pomaga to zrozumieć różnicę między wykonaniem miejsca na spoinę a samym łączeniem. Po usunięciu wadliwego materiału nadal potrzebne są oględziny, oczyszczenie i ocena przygotowania brzegów. Technologia usuwania metalu nie potwierdza automatycznie, że naprawiany element jest już wolny od pęknięć.
Szczególną uwagę zwraca się na zakończenia uszkodzenia. Widoczna rysa na farbie może być krótsza niż rzeczywiste pęknięcie w metalu. Jej przebieg bywa odmienny po drugiej stronie elementu. Dlatego zakres przygotowania powinien wynikać z oględzin i odpowiednio dobranych badań, a nie tylko z wyglądu powierzchni przed oczyszczeniem. Jeżeli nieciągłość przechodzi przez ważny węzeł konstrukcji, potrzebna może być decyzja projektanta o sposobie naprawy lub wymiany.
Po odsłonięciu materiału zdarzają się zmiany pierwotnie zakładanego zakresu. Pod niewielką łatką może znajdować się znaczna korozja, a pod szeroką spoiną kolejna stara naprawa. Warto przewidzieć taki moment w uzgodnieniach z klientem. Zamiast kontynuować według pierwotnego planu za wszelką cenę, należy przedstawić nowy stan i ustalić dalsze działanie. To nie komplikowanie usługi, lecz reakcja na informacje, których wcześniej nie dało się zobaczyć.
Ukosowanie i przygotowanie grani
Kształt przygotowanych brzegów wpływa na dostęp do złącza, ilość materiału dodatkowego i możliwość uzyskania wymaganego przetopu. Zbyt ciasny rowek utrudnia prowadzenie procesu, a nadmiernie szeroki zwiększa objętość spoiny i ilość wprowadzanego ciepła. W naprawie trzeba również uwzględnić nierówną grubość starego materiału. Z tego powodu przygotowanie nie powinno być przypadkowym wycięciem szczeliny. Jego geometria jest częścią technologii spawania.
W połączeniach wykonywanych z dwóch stron może wystąpić etap obróbki grani. Hypertherm opisuje żłobienie spoin od strony grani i jego rolę w przygotowaniu dalszego spawania. Dla klienta najważniejszy wniosek jest prosty: dobra powierzchnia lica nie dowodzi jakości obszaru ukrytego. Dlatego w odpowiedzialnych połączeniach sposób przygotowania, kontrola międzyoperacyjna i odbiór muszą być ustalone niezależnie od końcowego wyglądu spoiny.
Przy rurach i profilach ważny jest także dostęp od wewnątrz. Jeżeli po zamknięciu konstrukcji nie da się obejrzeć grani ani usunąć zanieczyszczeń, kolejność montażu ma szczególne znaczenie. Niektóre elementy lepiej przygotować jako osobne moduły, a dopiero później połączyć. Wykonanie wszystkiego w docelowej pozycji może wydawać się szybsze, ale utrudnić właściwą kontrolę. Planowanie powinno uwzględniać to, co będzie niedostępne po ostatnim etapie montażu.
Spoiwo musi trafić do odpowiednio przygotowanego złącza. Nie służy do maskowania dowolnie dużych szczelin, nierównego ustawienia i braków materiału. Jeśli brzegi są za bardzo oddalone albo mają nieregularny przebieg, potrzebna może być korekta dopasowania lub wykonanie nowej wstawki. W przeciwnym razie rośnie ilość metalu spoiny, nagrzewanie i ryzyko odkształceń. Dobra naprawa często wymaga ponownego dopasowania części, zanim rozpocznie się właściwe spawanie.
Cięcie plazmowe jako etap remontu
Cięcie plazmowe jest procesem rozdzielania materiałów przewodzących prąd. W serwisie może służyć do usunięcia zużytego poszycia, przygotowania wstawki lub oddzielenia elementów przeznaczonych do wymiany. Wybór tego procesu zależy od materiału, grubości i wymaganej jakości krawędzi. Po cięciu powierzchnia przeznaczona do spawania może wymagać dalszej obróbki. Nie należy zakładać, że każdy ślad po cięciu będzie od razu odpowiednim brzegiem złącza.
W materiałach producenta można sprawdzić podstawy technologii plazmowej i obszary jej zastosowania. W praktyce serwisowej trzeba dodać warunki konkretnego miejsca: możliwość odprowadzenia dymów, zabezpieczenie otoczenia, dostęp do zasilania i sprężonego powietrza oraz ochronę sąsiednich części. Cięcie w pobliżu przewodów, izolacji i pozostałości substancji palnych wymaga odpowiedniego przygotowania. Otwarty plac także nie zwalnia z oceny kierunku wyrzutu gorących cząstek.
Wymiana fragmentu obudowy bywa prostsza po wykonaniu cięcia o uporządkowanym kształcie. Nieregularne pozostawienie cienkich języków metalu utrudnia dopasowanie nowej blachy. Przy konstrukcji nośnej zakres wycięcia powinien wynikać z projektu naprawy. Nie wolno dowolnie usuwać żeber i poprzeczek tylko po to, aby poprawić dostęp uchwytu. Czasami potrzebny jest większy demontaż, lecz właśnie on pozwala zachować pierwotny sposób przenoszenia obciążeń.
Odpowiedni dobór wyposażenia zależy od charakteru pracy. Hypertherm rozróżnia systemy plazmowe do cięcia, żłobienia i znakowania, co pokazuje szerokość tej grupy procesów. Dla pojedynczej naprawy ważniejsze od nazwy urządzenia jest uzyskanie właściwego rezultatu: zdrowej krawędzi, odpowiedniego wymiaru i materiału przygotowanego do dalszej obróbki. Specyfikacja sprzętu pomaga dobrać technologię, lecz nie jest samodzielnym kryterium jakości naprawy.
Szlifowanie frezowanie i wykończenie połączenia
Szlifowanie spełnia różne zadania: usuwa powłokę, przygotowuje brzegi, oczyszcza spoinę albo nadaje końcowy wygląd. Każde z nich wymaga innego podejścia. Agresywne usunięcie materiału może zmniejszyć przekrój, utworzyć karb lub pogorszyć powierzchnię, która miała być estetyczna. Szczególnie łatwo przegrzać cienkie elementy i krawędzie. Dlatego szlifowanie nie powinno być traktowane jako uniwersalny sposób poprawiania każdego błędu spawalniczego.
Przy stali nierdzewnej trzeba ograniczyć przenoszenie zanieczyszczeń z obróbki stali niestopowej. Odpowiednia organizacja narzędzi i stanowiska jest częścią jakości powierzchni. Przy aluminium znaczenie ma usunięcie warstw i zanieczyszczeń utrudniających spawanie, ale bez niekontrolowanego osłabiania cienkiego brzegu. Przy odlewach uwagę zwracają pory, pozostałości oleju i różnice twardości. Jedno narzędzie używane bez rozróżnienia materiałów może stworzyć problemy, których później nie widać na pierwszy rzut oka.
Obróbka mechaniczna bywa konieczna tam, gdzie po naprawie trzeba odzyskać wymiar montażowy. Dotyczy to gniazd, powierzchni przylegania, kołnierzy i otworów pod sworznie. Spawanie wprowadza miejscowe zmiany wymiaru, dlatego pozostawienie naddatku może być celowe. Ostateczny wymiar ustala się w odniesieniu do baz konstrukcji. Nie należy dopasowywać nowego otworu wyłącznie do zużytego sworznia, jeśli celem jest przywrócenie prawidłowego zespołu, a nie chwilowe zmniejszenie luzu.
Wykończenie estetyczne także powinno być uzgodnione. Spoina widoczna na balustradzie, ukryta pod obudową i pracująca jako powierzchnia higieniczna mają różne wymagania. W jednej sytuacji dopuszczalne jest pozostawienie lica, w drugiej potrzebne wygładzenie, a w trzeciej dodatkowe potwierdzenie stanu powierzchni. Nie każdą spoinę wolno zeszlifować do płaszczyzny bez sprawdzenia dokumentacji. Ilość pozostawionego metalu powinna odpowiadać wymaganej nośności i geometrii złącza.
Obróbka laserowa napawanie laserowe i granice mobilnego zastosowania
Technologie laserowe obejmują różne procesy: łączenie, cięcie, czyszczenie, modyfikowanie powierzchni i dodawanie materiału. Sama obecność słowa „laser” nie określa efektu ani warunków prowadzenia pracy. Przemysłowe napawanie laserowe LMD opisane przez TRUMPF służy między innymi odbudowie i powlekaniu części. Wymaga odpowiedniego układu podawania materiału, prowadzenia energii i kontroli procesu. Nie jest prostym zamiennikiem każdej naprawy wykonanej metodą MIG, MAG lub TIG.
Zaletą takiej technologii w odpowiednio dobranym zastosowaniu może być miejscowe oddziaływanie na część i możliwość precyzyjnego dodawania materiału. Ostateczny efekt zależy jednak od podłoża, geometrii, przygotowania i parametrów. Zużyte narzędzie może po napawaniu wymagać obróbki, pomiarów i prób. W częściach odpowiedzialnych za bezpieczeństwo potrzebna jest również formalna dopuszczalność procesu. Nowoczesne źródło energii nie zwalnia z tych wymagań.
TRUMPF przedstawia również nakładanie proszku w procesie napawania. To użyteczny przykład rozdzielenia funkcji: źródło energii tworzy warunki przetapiania, a materiał dodatkowy buduje nową warstwę. W praktyce remontowej trzeba jeszcze ustalić, czy odtworzona geometria będzie odpowiadała wymaganiom części. Samo zwiększenie wymiaru nie oznacza przywrócenia właściwości mechanicznych, odporności na zużycie ani gotowości do montażu.
W zgłoszeniach do naszego serwisu opisujemy potrzebę klienta przede wszystkim przez oczekiwany rezultat. Jeżeli detal kwalifikuje się do spawania łukowego na miejscu, dobieramy odpowiedni zakres. Jeżeli wymaga specjalistycznej technologii warsztatowej, należy to wyraźnie ustalić. Opis możliwości przemysłu służy lepszemu zrozumieniu procesu. Nie stanowi deklaracji, że każde urządzenie laserowe i każdy rodzaj napawania są dostępne w ramach dowolnego wyjazdu mobilnego.
Rurociągi zbiorniki i urządzenia procesowe szczelność musi mieć określone znaczenie
W instalacji przemysłowej określenie „szczelne połączenie” wymaga doprecyzowania. Znaczenie mają medium, temperatura, ciśnienie, sposób pracy, możliwość czyszczenia i konsekwencje awarii. Inaczej ocenia się otwartą wannę ociekową, inaczej przewód wody technologicznej, a jeszcze inaczej urządzenie ciśnieniowe lub instalację z substancją niebezpieczną. Nie należy obiecywać identycznego zakresu naprawy dla wszystkich tych przypadków. Rozpoznanie warunków pracy poprzedza wybór spoiwa, metody oraz sposobu odbioru.
Zgłoszenia dotyczące mobilnego spawania rur i instalacji wymagają informacji o funkcji przewodu. Sama średnica nie wystarcza. Potrzebne są dane o materiale, grubości ścianki, dotychczasowej eksploatacji i możliwości wyłączenia odcinka. Jeżeli instalacja podlega szczególnym wymaganiom, należy uzgodnić również dokumentację, kwalifikacje i nadzór. Prace przy czynnych instalacjach gazowych nie są zwykłym zleceniem spawalniczym i nie powinny być traktowane jako sposób doraźnego usunięcia nieszczelności.
Spawanie rur stalowych w układach technologicznych
Rura jest częścią układu, który może przemieszczać się pod wpływem temperatury, drgań i zmian obciążenia. Pęknięcie przy spoinie nie zawsze wynika z błędu samego spawania. Przyczyną może być brak odpowiedniego podparcia, nieprawidłowa kompensacja wydłużeń albo wymuszone dopasowanie rurociągu do króćca urządzenia. Dlatego ocena naprawy obejmuje pobliskie podpory, uchwyty, przejścia przez ściany i połączenia z pompami. Jeżeli pozostanie wymuszenie mechaniczne, nowe złącze również będzie obciążane.
Przed przygotowaniem połączenia warto sprawdzić, czy dostępne są oznaczenia materiału i dokumentacja. W rurociągach występują różne stale i różne warunki pracy. Nie można przyjąć, że każdy przewód o ciemnej powierzchni jest wykonany z tego samego gatunku. Przy starych instalacjach trzeba uwzględnić możliwą korozję wewnętrzną oraz lokalne ścieńczenie. Gdy uszkodzenie obejmuje większy obszar, wymiana odcinka może być bardziej uzasadniona niż wykonywanie kolejnych napraw punktowych.
Dopasowanie rur wpływa na jakość grani. Przesunięcie krawędzi, nierówny odstęp i zanieczyszczone wnętrze mogą utrudnić uzyskanie połączenia odpowiadającego wymaganiom. Dla części instalacji ważna jest również możliwość przepływu bez nadmiernych występów wewnętrznych. W przewodzie transportującym czyste medium wymagania mogą być inne niż w instalacji z zawiesiną ścierną. Dobór geometrii i sposobu kontroli powinien wynikać z dokumentacji, a nie ze stosowania jednego schematu dla każdej rury.
Przy prefabrykacji pomocne bywają rozwiązania opisane w materiałach TRUMPF o procesach produkcyjnych obróbki rur i profili. Dokładne przygotowanie elementu może ułatwić późniejszy montaż i spawanie. W naprawie istniejącej instalacji dochodzą jednak ograniczenia przestrzeni oraz historia eksploatacji. Dlatego możliwości nowej produkcji należy oddzielić od kwalifikacji używanego przewodu na obiekcie klienta.
Rury nierdzewne i wymagania strony wewnętrznej
Stal nierdzewna jest wybierana między innymi tam, gdzie ważna jest odporność korozyjna i czystość powierzchni. Nie oznacza to jednak odporności na każde medium i dowolne warunki pracy. Gatunek materiału, temperatura, obecność zanieczyszczeń i sposób czyszczenia mają znaczenie. Przy naprawie nie wystarczy stwierdzić, że element jest „z nierdzewki”. Konieczne może być ustalenie dokładnego gatunku oraz zgodności materiału dodatkowego z dokumentacją instalacji.
W wielu połączeniach ważny jest stan grani i właściwa osłona podczas spawania. Niewłaściwie przygotowana strona wewnętrzna może utrudniać czyszczenie i pogarszać odporność korozyjną. Jeżeli po zakończeniu pracy nie ma dostępu do wnętrza, kontrolę trzeba przewidzieć wcześniej. Dotyczy to także przygotowania końców, czystości montażowej i zabezpieczenia rur przed przypadkowym zanieczyszczeniem. Estetyczne lico na zewnątrz nie jest pełnym opisem jakości połączenia rurowego.
Przykładowy scenariusz dotyczy niewielkiej zmiany przebiegu przewodu w zakładzie produkcyjnym. Zanim powstanie nowy odcinek, należy sprawdzić, czy zmiana nie tworzy miejsca zalegania medium, czy pozostaje możliwość mycia oraz czy podpory nie wymuszają przemieszczeń. Samo dopasowanie kolanka do wolnej przestrzeni może być niewystarczające. Instalacja musi nadal pracować zgodnie z przewidzianą funkcją, a elementy obsługowe powinny pozostać dostępne dla personelu.
Przy końcowym wykończeniu trzeba uwzględnić wymagania obiektu dotyczące czyszczenia i przywrócenia odpowiedniego stanu powierzchni. Środki chemiczne i metody obróbki dobiera się do materiału oraz technologii. Ich zastosowanie nie powinno być przypadkowym dodatkiem do spawania. Po naprawie może być potrzebny odbiór przez służby utrzymania ruchu lub jakości. Zakres takiego odbioru uzgadnia się przed pracą, aby nie okazało się, że wykonane połączenie nie ma wymaganej dokumentacji.
Podpory rurociągów obejmy wieszaki i prowadnice
Podpora rurociągu nie zawsze powinna całkowicie blokować jego ruch. Niektóre punkty ustalają położenie, inne prowadzą przewód, a jeszcze inne pozwalają na przemieszczenia. Dospawanie dodatkowego wspornika bez rozpoznania tej funkcji może zmienić rozkład sił w całym układzie. Skutek bywa widoczny dopiero po nagrzaniu instalacji. Dlatego przeróbka podpór powinna być zgodna z dokumentacją lub oceną osoby odpowiedzialnej za układ.
Przy naprawie obejmy sprawdza się kontakt z rurą, stan podkładek, możliwość korozji w szczelinie i sposób przekazywania obciążenia na konstrukcję. Obejma zbyt mocno zaciskająca przewód może utrudnić przewidywany ruch. Zbyt luźna może powodować uderzenia i drgania. Nowe połączenie spawane przy podstawie nie rozwiąże problemu, jeśli sam typ mocowania jest niewłaściwy. Czasami potrzebna jest wymiana całego zespołu mocującego.
Wieszaki pracujące pod stropem wymagają także oceny zakotwienia. Spoina może być poprawna, lecz podłoże, kotwa albo blacha mocująca mogą nie odpowiadać rzeczywistemu obciążeniu. W obiekcie przemysłowym dochodzą warunki cieplne, drgania i ewentualne obciążenia podczas serwisu. Zmiana masy izolacji lub dołożenie nowego przewodu do istniejącego wspornika nie powinny następować bez sprawdzenia jego funkcji i możliwości.
Dla klienta praktyczne znaczenie ma odpowiedzialność za projekt podpory. Nasza praca spawalnicza może obejmować wykonanie lub naprawę uzgodnionego elementu, lecz dobór układu podparcia całej instalacji wymaga odpowiednich danych. Dobrze przygotowane zlecenie określa obciążenia, materiał, wymiary i warunki montażu. Dzięki temu wykonawca wie, jaki rezultat ma uzyskać, a użytkownik otrzymuje element odpowiadający funkcji w systemie.
Zbiorniki bezciśnieniowe i wanny technologiczne
Zbiornik bezciśnieniowy również może stawiać wysokie wymagania. Znaczenie mają przechowywana substancja, temperatura, masa cieczy, podparcie i możliwość bezpiecznego czyszczenia. Wanny, misy, koryta i skrzynie procesowe nie są automatycznie prostymi pojemnikami. Ich dno może być obciążone nierównomiernie, króćce przenosić siły od instalacji, a narożniki pracować podczas nagrzewania. Naprawa nieszczelności powinna obejmować ocenę tych warunków.
Przed wszelkimi pracami gorącymi zbiornik musi być odpowiednio wyłączony, przygotowany i dopuszczony do pracy przez osoby odpowiedzialne za obiekt. Dotyczy to również urządzeń, które wydają się puste. Pozostałości medium i historia użytkowania mogą stwarzać zagrożenie. Nie przedstawiamy prostych domowych procedur przygotowania takich obiektów, ponieważ właściwy sposób zależy od ich zawartości i konstrukcji. Jeżeli nie można potwierdzić bezpiecznych warunków, spawanie nie powinno się rozpocząć.
W przypadku korozji dna warto ustalić, czy ubytek jest lokalny. Niewielki otwór może być tylko pierwszym widocznym objawem znacznego ścieńczenia. Łatka oparta na osłabionej powierzchni nie rozwiąże problemu. Potrzebne mogą być pomiary grubości i wymiana większego fragmentu. Ważne jest również usunięcie przyczyny, na przykład zalegania agresywnego medium, braku spadku albo niewłaściwego kontaktu z podporą.
Dno po naprawie powinno zachować przewidziany kształt. W urządzeniach opróżnianych grawitacyjnie nawet niewielka zmiana może utworzyć miejsce zalegania cieczy. Przy wannach myjących istotne jest czyszczenie narożników i stan powierzchni. Przy zbiornikach osłoniętych izolacją trzeba uwzględnić możliwość późniejszej kontroli. Naprawa, której nie będzie można obejrzeć ani utrzymać w czystości, wymaga szczególnie starannego zaplanowania przed zamknięciem zabudowy.
Zbiorniki ciśnieniowe i części podlegające szczególnym wymaganiom
Urządzenie ciśnieniowe należy kwalifikować odrębnie. Znaczenie mają dokumentacja, warunki dopuszczenia naprawy, wymagania wobec wykonawcy oraz uzgodniony sposób badań. Nie każda firma wykonująca spawanie ogólne może podjąć się dowolnej ingerencji w taki obiekt. Sama umiejętność ułożenia szczelnej spoiny nie jest wystarczającą podstawą. Zakres musi odpowiadać wymaganiom konkretnego urządzenia i właściwym procedurom.
Przy zgłoszeniu należy przedstawić tabliczkę znamionową, dokumentację i opis miejsca uszkodzenia. Istotne są poprzednie naprawy, wyniki badań oraz przyczyna awarii. Jeżeli pęknięcie powstało w sąsiedztwie króćca, trzeba ocenić również obciążenia od rurociągu. Jeżeli stwierdzono korozję, ważny jest jej zasięg. W pewnych sytuacjach prawidłowym rozwiązaniem będzie wymiana części lub całego urządzenia, nawet gdy technicznie można byłoby wykonać spoinę.
Nie należy podejmować naprawy tylko na podstawie doraźnej potrzeby uruchomienia produkcji. Dopuszczalność dalszej pracy wymaga odpowiedniego potwierdzenia. Także próba szczelności musi mieć określone warunki i być prowadzona przez właściwe osoby. Nie podajemy uniwersalnych wartości ciśnienia ani procedur próby dla nieznanego zbiornika. Takie liczby bez dokumentacji mogłyby prowadzić do niebezpiecznej i niemiarodajnej oceny.
W naszej komunikacji wyraźnie rozróżniamy naprawę prostego metalowego pojemnika i ingerencję w urządzenie podlegające szczególnym wymaganiom. Klient powinien wiedzieć, jaki zakres można przyjąć, jakie dokumenty są potrzebne i kto odpowiada za odbiór. Jeżeli brakuje podstaw do wykonania pracy, rozsądnym krokiem jest skierowanie urządzenia do odpowiednio przygotowanego wykonawcy. Rzetelność techniczna obejmuje także umiejętność wskazania granicy własnego zakresu.
Wymienniki ciepła chłodnice i cienkościenne zespoły
Wymiennik ciepła może być konstrukcją płaszczowo-rurową, płytową, lutowaną lub spawaną. Te rozwiązania nie mają jednej wspólnej metody naprawy. W urządzeniu lutowanym próba lokalnego spawania może uszkodzić sąsiednie połączenia albo nie rozwiązać nieszczelności znajdującej się wewnątrz pakietu. W cienkich rurkach ważna jest grubość pozostałej ścianki. W zbiornikach bocznych chłodnicy trzeba uwzględnić materiał, drgania i sposób mocowania.
Przy ocenie nieszczelności liczy się rozróżnienie uszkodzenia mechanicznego i postępującej korozji. Jedno miejscowe pęknięcie w zdrowym materiale może być kwalifikowane inaczej niż liczne perforacje. Jeżeli medium przedostaje się pomiędzy dwoma obiegami, sama kontrola zewnętrzna jest niewystarczająca. Zakres sprawdzenia powinien odpowiadać funkcji wymiennika. W razie trudnego dostępu lub niepewnego stanu wewnętrznego wymiana może być bardziej racjonalna niż rozbudowana naprawa.
Procesy lutowania mają w tej dziedzinie własne zastosowania. Przykładem jest stop Castolin 1666 XFC do połączeń kapilarnych, opisany również w kontekście armatury i wymienników. Informacja ta pokazuje, że dobór procesu powinien wynikać z konstrukcji. Nie oznacza, że dowolną chłodnicę można naprawić tym materiałem. Wymagane są zgodność materiałowa, właściwe przygotowanie i ocena temperatury pracy.
Przy lutowaniu znaczenie ma też topnik i usunięcie pozostałości zgodnie z wymaganiami procesu. Karta topnika Castolin 157 pokazuje przykład środka przeznaczonego do określonego rodzaju lutowania. Nie należy łączyć materiałów przypadkowo ani stosować produktu do funkcji odmiennej od opisanej przez producenta. Po naprawie urządzenia przepływowego potrzebna jest ocena szczelności i czystości, a czasem również sprawdzenie, czy nie pogorszono drożności kanałów.
Kotłownie konstrukcje pomocnicze i instalacje przy urządzeniach
W kotłowni występują rury, wsporniki, podstawy, osłony i elementy wyposażenia. Nie każda praca w tym pomieszczeniu oznacza ingerencję w kocioł lub część ciśnieniową. Przy zgłoszeniu spawania w kotłowni trzeba dokładnie określić, czego dotyczy uszkodzenie. Naprawa podstawy metalowej, wykonanie wspornika i zmiana połączenia rurociągu mają różne wymagania oraz różny sposób przygotowania obiektu.
Ważna jest możliwość bezpiecznego wyłączenia i oddzielenia obszaru pracy. Gorące powierzchnie, izolacje, instalacje elektryczne i ograniczona przestrzeń mogą utrudniać prowadzenie spawania. Jeżeli w pobliżu znajduje się instalacja gazowa, nie wolno traktować jej jak zwykłego otoczenia warsztatowego. Zakres prac i warunki dopuszczenia powinny zostać ustalone z osobami odpowiedzialnymi za obiekt. Nie wykonuje się spawania czynnego przewodu gazowego w ramach doraźnej naprawy.
Przy podstawach pomp i urządzeń istotne jest przenoszenie drgań. Nowy wspornik nie powinien przypadkowo omijać elementów tłumiących albo sztywno łączyć części, które miały pracować niezależnie. Podobnie przy osłonach należy zachować dostęp do przeglądów, zaworów i tabliczek. Dobra naprawa nie utrudnia późniejszej obsługi. Jeżeli zmiana konstrukcji wymaga przesunięcia urządzenia, trzeba uwzględnić również jego połączenia i warunki montażu.
W starszych kotłowniach powłoki malarskie mogą ukrywać korozję i dawne przeróbki. Podczas oględzin warto odróżnić uszkodzenie lokalne od zużycia całego wspornika. Przy elementach zakotwionych w murze lub posadzce trzeba sprawdzić podłoże. Spawanie nowej blachy do słabego mocowania nie przywróci nośności. Zakres naprawy bywa szerszy niż widoczna szczelina, a właściwe rozpoznanie pozwala uniknąć kolejnego przestoju po uruchomieniu.
Jak ustala się odbiór szczelności i dokumentację rurociągu
Odbiór połączenia powinien odpowiadać jego zadaniu. Kontrola wizualna pozwala ocenić dostępne powierzchnie, ale nie ujawnia wszystkich nieciągłości wewnętrznych. Próba szczelności odpowiada na określone pytanie przy określonych warunkach. Nie jest automatycznym potwierdzeniem wszystkich własności mechanicznych. Z kolei badanie nieniszczące trzeba dobrać do materiału, geometrii i rodzaju spodziewanych wad. Te elementy mogą się uzupełniać, lecz nie są dowolnie zamienne.
Na stronie poświęconej spawaniu rur przemysłowych z testem szczelności opisujemy zakres tematyczny takich zgłoszeń. Dla konkretnego zlecenia należy uzgodnić, kto przygotowuje instalację, kto wykonuje badanie i jaki dokument stanowi podstawę odbioru. Warto to zrobić przed spawaniem. Dzięki temu można zapewnić dostęp do miejsc kontroli, określić punkty pomiarowe i przygotować właściwe oznaczenie połączeń.
Dokumentacja może obejmować identyfikację elementu, materiał, zakres naprawy, zastosowaną technologię i wyniki ustalonych sprawdzeń. Nie zawsze potrzebny jest rozbudowany pakiet, ale informacje powinny być adekwatne do znaczenia instalacji. Przy większej liczbie spoin pomocne są oznaczenia na rysunku lub schemacie. Pozwalają powiązać wynik badania z konkretnym miejscem, zamiast przechowywać ogólne stwierdzenie, że „rury sprawdzono”.
Po przekazaniu instalacji użytkownik powinien znać warunki dalszej eksploatacji. Jeżeli potrzebne jest oczyszczenie, płukanie, dodatkowy odbiór albo obserwacja podczas pierwszego uruchomienia, należy to jednoznacznie ustalić. Przekazanie części spawalniczej zlecenia nie musi być tożsame z dopuszczeniem całego obiektu do pracy. W zakładzie produkcyjnym decyzja o uruchomieniu może należeć do odpowiedzialnych służb klienta. Czytelny podział zadań pomaga uniknąć nieporozumień na końcu remontu.
Spawanie w utrzymaniu ruchu naprawa ma pomagać całej linii
W zakładzie produkcyjnym element spawany rzadko pracuje samodzielnie. Jest częścią przenośnika, stanowiska, mieszalnika, układu dozowania albo osłony. Jego uszkodzenie może zatrzymać sąsiednie urządzenia, dlatego znaczenie ma nie tylko trwałość połączenia, ale także właściwe zaplanowanie postoju. Potrzebne są dostęp do miejsca pracy, przygotowane części i uzgodnienie kolejności działań między mechanikami, elektrykami oraz obsługą linii. Dobra organizacja ogranicza czas nieprodukcyjny bez skracania koniecznych etapów technologicznych.
Przy zgłoszeniu przemysłowym warto wskazać, czy element można odłączyć i przenieść, czy musi pozostać w zabudowie. Czasem demontaż niewielkiego modułu znacznie ułatwia uzyskanie jakości i skraca samą naprawę. Innym razem konstrukcja jest zbyt duża, ale można przygotować lepszy dostęp przez zdjęcie osłon. W obu sytuacjach decyzja powinna uwzględniać czas ponownego montażu i regulacji. Najkrótsza droga do spoiny nie zawsze daje najkrótszy przestój całego urządzenia.
Przenośniki taśmowe i ramy prowadzące
Rama przenośnika taśmowego utrzymuje położenie bębnów, rolek i prowadnic. Jej skręcenie może powodować uciekanie taśmy, ocieranie krawędzi i nierówne obciążenie łożysk. Dlatego naprawa pękniętej poprzeczki powinna obejmować sprawdzenie geometrii. Ważne są przekątne, położenie płaszczyzn mocowania oraz prostoliniowość długich elementów. Przyspawanie nowej poprzeczki do odkształconej ramy utrwali problem, zamiast go usunąć.
Jeżeli pęknięcie powstało przy podporze, trzeba sprawdzić sposób ustawienia przenośnika. Nierówna posadzka, niewłaściwie wypoziomowane stopy i sztywne połączenie z sąsiednim urządzeniem mogą wymuszać skręcenie. Po naprawie warto przywrócić zgodne z dokumentacją podparcie. Nie należy korygować geometrii wyłącznie przez naciąganie konstrukcji śrubami, jeśli prowadzi to do trwałych naprężeń. Ustawienie mechaniczne jest częścią prawidłowego uruchomienia po spawaniu.
Osłony boczne i zsypy muszą zachować odległość od taśmy. Nawet niewielkie wygięcie blachy może powodować tarcie, nagrzewanie i uszkodzenie pasa. Przy długich spoinach na cienkim poszyciu istotna jest kontrola odkształceń. W niektórych przypadkach lepiej wymienić panel jako osobny element przykręcany. Pozwala to uprościć przyszły serwis i uniknąć spawania blisko taśmy. Taką zmianę należy jednak uzgodnić pod kątem funkcji osłony i konstrukcji urządzenia.
Przygotowanie seryjnych części może korzystać z automatyzacji cięcia. Hypertherm przedstawia zautomatyzowane systemy cięcia i przygotowania detali. W utrzymaniu ruchu ta wiedza pomaga ocenić, kiedy warto zamówić komplet powtarzalnych wstawek lub wsporników. Jeśli zakład ma kilka podobnych linii, przygotowanie części według rysunku może być sprawniejsze niż każdorazowe dopasowywanie ich na miejscu. Warunkiem pozostaje zgodność rzeczywistych wymiarów z dokumentacją.
Przenośniki rolkowe łańcuchowe i transport między stanowiskami
W przenośniku rolkowym ważny jest rozstaw osi i wspólna płaszczyzna podparcia. Wygięty wspornik jednej rolki może utrudniać przesuwanie pojemników, powodować uderzenia lub zmieniać kierunek transportu. Naprawa powinna odtworzyć położenie otworów, a nie tylko połączyć pęknięty fragment. Jeżeli otwory są wydłużone, trzeba rozważyć wymianę wspornika albo obróbkę zgodnie z planem naprawy. Dopasowanie do przypadkowego położenia zużytej części nie przywraca wymiaru nominalnego.
Przenośnik łańcuchowy przenosi obciążenia pulsacyjne i wymaga odpowiedniego prowadzenia. Uszkodzenie koryta, prowadnicy albo mocowania może mieć związek z nierównym naciągiem, obcym przedmiotem lub zużyciem łańcucha. Sama spoina nie usuwa tych przyczyn. Przed ponownym uruchomieniem należy sprawdzić współpracujące elementy i ustawić układ zgodnie z dokumentacją. Dotyczy to również osłon, ponieważ ich kontakt z ruchem może prowadzić do kolejnej awarii.
Na odcinkach między stanowiskami spotyka się często konstrukcje dostosowywane do zmieniającej się produkcji. Dodatkowy odbojnik, stopka lub uchwyt czujnika może wydawać się drobnym detalem, ale wpływać na pracę automatyki. Po spawaniu należy sprawdzić, czy nowy element nie zasłania czujnika, nie ogranicza ruchu produktu i nie zmienia strefy dostępnej dla operatora. Warto prowadzić takie zlecenie wspólnie z osobą znającą działanie całej linii.
Jeżeli planowana jest przebudowa większej liczby odcinków, przydatne jest wykonanie próbnego modułu. Pozwala on sprawdzić montaż, geometrię i dostęp do obsługi, zanim powstaną kolejne części. W przypadku detali powtarzalnych trzeba ustalić bazy pomiarowe oraz tolerancje. Rysunek zawierający tylko długość i szerokość ramy może nie wystarczyć. Położenie otworów, wysokość rolki i sposób mocowania napędu bywają dla działania ważniejsze niż zewnętrzny obrys konstrukcji.
Mieszalniki mieszadła i łopatki robocze
Mieszadło pracuje w medium, którego własności mogą znacząco zmieniać obciążenie. Gęsta masa, zawiesina z twardymi cząstkami i lekka ciecz wymagają różnej geometrii. Wymiana lub naprawa łopatki nie powinna dowolnie zmieniać jej kąta, powierzchni i odległości od ściany zbiornika. Nawet gdy nowa część jest mocniejsza, może zwiększyć opór ruchu i przeciążyć napęd. Właściwy wzór lub rysunek jest tutaj bardzo pomocny.
Przy pęknięciu w miejscu mocowania łopatki ocenia się wał, piastę i spoinę oraz ewentualne ślady kontaktu z obudową. Powodem awarii może być utrata współosiowości lub wprowadzenie zbyt dużego wsadu. Odbudowa uszkodzonego miejsca bez sprawdzenia prześwitu może doprowadzić do ponownego uderzenia. Jeżeli element obraca się z dużą prędkością, wymagania obejmują również wyważenie i kontrolę właściwą dla tej części. Nie ograniczają się do oceny wizualnej naprawy.
W mieszalnikach z materiałem ściernym można rozważać elementy wymienne oraz ochronę powierzchni. Kształt napoin powinien uwzględniać przepływ i możliwość czyszczenia. Zbyt nierówna powierzchnia może zatrzymywać produkt, utrudniać opróżnianie albo powodować miejscowe gromadzenie wilgoci. Ostateczny dobór materiału ochronnego wymaga poznania medium i charakteru pracy. Ten sam układ łopatki nie będzie odpowiedni dla zaprawy, paszy i produktu spożywczego.
W branżach wymagających czystości szczególną uwagę poświęca się przejściom powierzchni i szczelinom. Konstrukcja powinna umożliwiać skuteczne mycie, a naprawa nie może tworzyć zakamarków niedostępnych dla procesu czyszczenia. Wymagania zakładu dotyczące wykończenia, dokumentacji materiałowej i odbioru trzeba znać przed rozpoczęciem pracy. Ładnie wypolerowane miejsce może wyglądać poprawnie, lecz nie spełniać wymagań higienicznych, jeśli pod powierzchnią pozostała nieciągłość lub niezamknięta szczelina.
Zsypy leje klapy i przegrody technologiczne
Lej zasypowy łączy funkcję nośną z kontrolowaniem przepływu. Materiał może naciskać na ściany, uderzać przy zasypie i ścierać wybrane obszary. Naprawa poszycia wymaga oceny podpór oraz połączeń z konstrukcją. Przy leju zawieszonym nad stanowiskiem znaczenie ma również bezpieczeństwo elementów mocujących. Nie można zakładać, że wymiana blachy bocznej jest niezależna od stanu całego zespołu. Korozja przy podporze może być ważniejsza niż widoczna perforacja w środku ściany.
Wewnętrzna geometria wpływa na zsuwanie się materiału. Wystająca spoina, źle ustawiona wstawka lub próg po naprawie mogą sprzyjać zawieszaniu produktu. Przy wilgotnych mieszaninach problem bywa większy niż przy suchym kruszywie. Dlatego trzeba określić oczekiwane wykończenie strony roboczej. Czasami celowe jest wykonanie całego panelu o odpowiednim kształcie, zamiast kilku małych łatek. Mniej połączeń może ułatwić utrzymanie płynnego przepływu i późniejsze czyszczenie.
Klapa odcinająca musi zachować geometrię względem gniazda. Odkształcenie po spawaniu może spowodować nieszczelność albo zakleszczanie. Ważne są osie zawiasów, powierzchnie uszczelniające i współpraca z napędem. Jeżeli klapa jest elementem zabezpieczenia procesu, zmiana konstrukcji wymaga szczególnej uwagi. Naprawa nie powinna zwiększać oporów do poziomu przekraczającego możliwości siłownika. Po montażu sprawdza się pełny zakres ruchu zgodnie z procedurą obiektu.
Przy pracach rozbiórkowych użyteczne bywają różne odmiany obróbki plazmowej. Producent opisuje fazowanie, żłobienie i inne zastosowania plazmy. W naprawie zsypu wybór konkretnej metody zależy od tego, czy usuwamy zużytą blachę, czy przygotowujemy brzeg elementu nośnego. Należy kontrolować wpływ ciepła oraz możliwość uszkodzenia części po drugiej stronie cięcia. W starych zabudowach przebieg ukrytych instalacji trzeba ustalić wcześniej.
Stelaże urządzeń podstawy napędów i obudowy
Stelaż maszyny nie musi być ciężki, aby wymagał dokładności. W lekkiej konstrukcji niewielkie przesunięcie płaszczyzny może wpłynąć na ustawienie prowadnicy, drzwi osłony lub zespołu napędowego. Dlatego przy naprawie trzeba określić bazy, względem których wykonuje się pomiary. Zewnętrzna krawędź starej blachy nie zawsze jest dobrą bazą. Lepszym odniesieniem mogą być nieuszkodzone otwory, powierzchnie montażowe albo punkty wskazane w dokumentacji.
Podstawa silnika lub przekładni powinna zachować sztywność oraz możliwość regulacji. Jeżeli po spawaniu otwory przesuną się, montaż na siłę może wprowadzić naprężenia i zaburzyć osiowanie napędu. Często potrzebna jest kontrola płaskości powierzchni i ewentualna obróbka. Samo dopasowanie śrub nie potwierdza prawidłowego ustawienia. W układzie z pasem lub łańcuchem ważna jest również relacja kół, a w napędzie sprzęgłowym położenie osi.
Cienkościenne obudowy wymagają ograniczania odkształceń i świadomego rozmieszczenia połączeń. Zbyt długa ciągła spoina może wygiąć panel, natomiast zbyt mała liczba połączeń może nie zapewnić potrzebnej sztywności lub szczelności. Dobór należy podporządkować funkcji obudowy. Inaczej traktuje się osłonę dekoracyjną, inaczej osłonę ochronną, a jeszcze inaczej obudowę oddzielającą strefy procesu. Wymagania powinny być określone przed zmianą konstrukcji.
Przemysłowe rozwiązania omawiane przez TRUMPF w zakresie budowy maszyn i urządzeń pokazują szeroki zakres procesów obróbki metalu. Dla użytkownika naszej usługi najważniejsze pozostaje dopasowanie procesu do części. Niekiedy wystarczy niewielka naprawa MAG, innym razem potrzebny będzie precyzyjny TIG, nowy panel wycięty według rysunku albo obróbka po spawaniu. Technologię wybiera się po ustaleniu wymaganego rezultatu.
Wyposażenie zakładów spożywczych i gastronomii
Stoły, półki, wózki, stojaki, ramy i osłony w zakładzie spożywczym muszą być łatwe do utrzymania w czystości. Stal nierdzewna pomaga spełnić te wymagania, lecz sama nazwa materiału nie wystarcza. Ważne są gatunek, wykończenie, sposób łączenia i unikanie miejsc gromadzenia zabrudzeń. Naprawa pękniętej nogi stołu może wymagać sprawdzenia całego stelaża, ponieważ chwiejność często wynika z kilku osłabionych węzłów lub nierównego podparcia.
Wózki transportowe pracują pod obciążeniem oraz podczas częstego mycia. Przy mocowaniu kół trzeba uwzględnić uderzenia o progi i nierówności. Nowa blacha powinna rozłożyć obciążenie zgodnie z konstrukcją, a nie tylko zasłonić wyrwane otwory. Warto sprawdzić również stan samych kół i ich hamulców. Jeżeli uszkodzenie powstało przez zablokowane koło, naprawa stelaża bez usunięcia tej przyczyny może nie zapewnić trwałego rezultatu.
Półki nad stanowiskami i wsporniki urządzeń wymagają pewnego mocowania oraz odpowiedniej nośności. Dodatkowe wzmocnienie nie zwalnia z oceny podłoża, kotew i geometrii. Przy spawaniu na działającym obiekcie trzeba przygotować strefę pracy tak, aby zabezpieczyć produkt i powierzchnie robocze. Zakres odłączenia oraz czyszczenia ustala się z klientem. Nie powinno się improwizować z pracami gorącymi w bezpośrednim sąsiedztwie żywności i materiałów opakowaniowych.
W niektórych elementach ważna jest możliwość uzyskania gładkiego, estetycznego połączenia. Materiały TRUMPF o spawaniu laserowym pokazują jedną z przemysłowych dróg do takiego rezultatu. Nie oznacza to, że laser jest konieczny dla każdego stołu czy wózka. Równie ważne są projekt detalu, przygotowanie i wykończenie. W naprawie pojedynczego elementu dobieramy rozwiązanie adekwatne do jego stanu i wymagań użytkownika.
Konstrukcje na magazynie odbojnice i wyposażenie logistyczne
Magazyn łączy ruch ludzi, wózków i ładunków. Odbojnica ma przejmować określone oddziaływania, ale nie powinna być traktowana jako dowolnie ustawiona rura. Jej funkcję określają geometria, materiał, mocowanie i lokalizacja. Po uderzeniu należy ocenić także zakotwienie oraz podłoże. Wyprostowanie widocznej części i wykonanie nowej spoiny nie potwierdzają, że konstrukcja zachowała przewidzianą zdolność ochrony.
W zakresie spawania konstrukcji stalowych na magazynie można zgłaszać uszkodzenia wyposażenia i elementów pomocniczych. Regały magazynowe, platformy i konstrukcje o określonej nośności wymagają jednak oceny zgodnej z ich dokumentacją. Nie należy samowolnie spawać uszkodzonego słupa regału tylko dlatego, że taka naprawa wydaje się szybka. Wymiana elementu zgodnie z zaleceniami producenta bywa właściwą drogą.
Stojaki transportowe i kosze technologiczne powinny zachować punkty chwytania, podparcia i sztaplowania. Drobne przesunięcie wspornika może sprawić, że kolejny kosz będzie opierał się na niewłaściwym fragmencie. Przy naprawie trzeba więc sprawdzić dopasowanie do współpracujących elementów. Jeżeli kosz jest podnoszony, części przenoszące ładunek wymagają szczególnej kwalifikacji. Uchwyty do podnoszenia i elementy zawiesi nie należą do detali naprawianych rutynowo bez dokumentacji.
Pomocnicze ramy, przegrody i osłony w magazynie powinny być tak wykonane, aby nie tworzyć nowych przeszkód. Wystające krawędzie, ostre końce i źle położone wzmocnienia mogą utrudniać ruch. Warto uzgodnić z klientem docelowy obrys i sposób zabezpieczenia powierzchni. Przy pracach w ciągach komunikacyjnych istotna jest organizacja wygrodzenia oraz czas oddania strefy do użytkowania. Naprawa techniczna kończy się dopiero wtedy, gdy miejsce jest uporządkowane i można bezpiecznie korzystać z wyposażenia.
Powtarzalne detale i możliwość automatyzacji
Jeżeli zakład regularnie potrzebuje podobnych części, warto odróżnić doraźną naprawę od małej produkcji. Powtarzalny wspornik, rama osłony albo podstawa może wymagać rysunku i prostego przyrządu. Takie przygotowanie ułatwia zachowanie wymiarów i skraca dopasowanie przy kolejnych sztukach. Nie oznacza konieczności budowania skomplikowanej linii. Czasem wystarczy uporządkowanie baz, tolerancji i kolejności operacji, aby ograniczyć poprawki podczas montażu.
TRUMPF prezentuje systemy spawania laserowego i komory spawania łukowego, które reprezentują bardziej zautomatyzowane podejście do produkcji. Dla klienta utrzymania ruchu wniosek dotyczy przede wszystkim powtarzalności przygotowania. Robot lub zautomatyzowany system nie naprawi błędnego rysunku i niewłaściwego materiału. Podstawą pozostają jednoznaczne wymagania oraz kontrola części wejściowych.
Wybór automatyzacji powinien uwzględniać wielkość serii i zmienność detali. Przykładem konkretnego systemu jest TruLaser Weld 5000. Producent opisuje jego funkcje w przemysłowym środowisku pracy. Przy pojedynczej naprawie starej ramy największym wyzwaniem może być jednak dopasowanie do istniejącej konstrukcji. To inny problem niż powtarzalne łączenie nowych detali przygotowanych pod określony proces.
Także programowanie jest częścią technologii. Dokumentacja TruTops Weld do przygotowania programów spawania pokazuje, że czas produkcji obejmuje czynności wykonywane przed uruchomieniem urządzenia. W tradycyjnej naprawie ich odpowiednikiem są oględziny, pomiary, plan kolejności i przygotowanie stanowiska. Klient otrzymuje lepszą usługę, gdy te działania są uwzględnione w zakresie, a nie pomijane jako niewidoczna część pracy.
Spawane wyposażenie budynków schody balustrady podesty i meble
Metalowe wyposażenie budynku łączy funkcję użytkową, wygląd i trwałość. Schody muszą przenosić obciążenia i zachować geometrię, balustrada ma chronić użytkownika, a stelaż mebla powinien stabilnie podtrzymywać swoje wypełnienie. W tych zastosowaniach łatwo skupić się na widocznej spoinie, pomijając podłoże i mocowanie. Tymczasem osłabiona kotwa, skorodowana stopa albo nieprawidłowo podparty profil mogą decydować o stanie całej konstrukcji bardziej niż samo połączenie spawane.
Mobilny Serwis Warszawa przyjmuje zgłoszenia dotyczące stalowych i aluminiowych elementów wyposażenia. Przed rozpoczęciem pracy ustalamy, czy chodzi o naprawę odtworzeniową, zmianę konstrukcji czy wykonanie nowego detalu. To rozróżnienie ma znaczenie dla dokumentacji i odpowiedzialności projektowej. Przywrócenie istniejącego połączenia nie zawsze jest równoważne przebudowie balustrady albo zwiększeniu obciążenia podestu. Jeśli zmienia się funkcja, potrzebna może być ocena projektanta.
Schody stalowe policzki stopnie i spoczniki
Schody składają się z układu nośnego, stopni, spoczników i połączeń z budynkiem. Każda z tych części może wymagać innej naprawy. Pęknięty uchwyt pojedynczego stopnia to inny problem niż korozja policzka przy podporze. Przed spawaniem należy określić, jak konstrukcja przekazuje siły na podłoże. W przypadku znacznych ubytków lub deformacji nie wystarczy dospawać niewielkiej nakładki do dostępnej powierzchni. Potrzebna jest ocena nośności i zakresu wymiany.
Ważna jest geometria stopni. Po naprawie powinny zachować odpowiednie położenie względem siebie, ponieważ różnice wysokości i przechylenia mogą utrudniać poruszanie się. Przy stopniach z kraty lub blachy perforowanej należy zachować właściwe oparcie i mocowanie. Zaspawanie luźnego elementu bez sprawdzenia przyczyny może utrudnić przyszłą wymianę. Jeżeli producent przewidział połączenie śrubowe, naprawa powinna uwzględniać jego funkcję i sposób obsługi.
Przy schodach zewnętrznych znaczenie ma odprowadzanie wody. Zamknięta szczelina, źle wykonany odpływ albo nakładka zatrzymująca wilgoć mogą przyspieszać korozję. Powierzchnie stykające się z posadzką bywają najbardziej zniszczone, chociaż na pierwszy rzut oka wyglądają poprawnie. Podczas oględzin warto sprawdzić spód stopni, końce profili i miejsca pod powłoką. Nowa farba nie odbudowuje grubości stali, dlatego zabezpieczenie powinno następować po ocenie materiału.
W budynku użytkowanym podczas naprawy potrzebne jest uzgodnienie dostępu i czasowego wyłączenia ciągu komunikacyjnego. Prace przy schodach nie mogą pozostawiać użytkownikom niejednoznacznego stanu pośredniego. Jeżeli część zostaje zdemontowana lub podparta tymczasowo, obszar wymaga właściwego zabezpieczenia. Odbiór obejmuje nie tylko spoiny, ale także stabilność, kompletność mocowań i brak ostrych krawędzi. Dopiero wtedy można rozpatrywać ponowne udostępnienie konstrukcji.
Balustrady i poręcze naprawa połączenia oraz podparcia
Balustrada powinna być oceniana jako cały układ: słupki, wypełnienie, poręcz, podstawy i zakotwienie. Jeżeli słupek porusza się przy nacisku, przyczyna może znajdować się w spoinie, kotwach albo samym podłożu. Dospawanie większej blachy do skorodowanej stopy nie rozwiąże problemu osłabionego betonu. Dlatego oględziny obejmują strefy przy posadzce i połączenia z konstrukcją budynku. W razie zmiany geometrii potrzebna jest ocena zgodności rozwiązania z wymaganiami obiektu.
W poręczy ważne są ciągłość chwytu, stan powierzchni i sposób zakończenia. Ostre nierówności po szlifowaniu mogą utrudniać użytkowanie nawet wtedy, gdy spoina jest mocna. Przy stali nierdzewnej liczy się również dopasowanie wykończenia do istniejącej powierzchni. Nie zawsze można uzyskać niewidoczne przejście bez szerszej obróbki. Zakres estetyczny warto uzgodnić wcześniej, aby klient wiedział, czy naprawa obejmuje tylko złącze, czy także odtworzenie większego fragmentu powierzchni.
W przypadku poręczy aluminiowych spawanych metodą TIG znaczenie ma rozpoznanie stopu i stanu elementu. Aluminium nie zachowuje się tak samo jak stal, a strefa nagrzana może mieć inne własności niż materiał przed spawaniem. Przy części pełniącej funkcję ochronną nie należy opierać oceny wyłącznie na estetyce lica. Potrzebne są odpowiednia konstrukcja złącza, dopuszczalność naprawy i ocena mocowania.
Balustrady na tarasach i balkonach pracują w wilgoci oraz przy zmianach temperatury. Jeżeli profile są zamknięte, trzeba uwzględnić ich stan wewnętrzny i możliwość gromadzenia wody. Naprawa powinna ograniczać ponowne wnikanie wilgoci, ale nie może przypadkowo zamykać potrzebnych odpływów. Przy konstrukcjach po wielokrotnych przemalowaniach oględziny bez usunięcia części powłoki bywają niewystarczające. Wskazanie rzeczywistego zakresu korozji jest podstawą decyzji o naprawie lub wymianie.
Podesty pomosty obsługowe i lekkie antresole
Podest techniczny ma zapewniać dostęp do urządzenia i przenosić określone obciążenia. Jego naprawa wymaga rozpoznania układu nośnego oraz sposobu zakotwienia. Jeżeli zmieniło się wyposażenie ustawione na podeście, dawna konstrukcja może pracować w innych warunkach. Dodanie ciężkiej pompy, zbiornika lub szafy nie powinno następować bez oceny obciążeń. Spawacz wykonujący lokalne połączenie nie zastępuje projektu całej przebudowy.
Przy kratkach pomostowych istotne są oparcie, zamocowanie i stan obrzeży. Luźny panel może stwarzać zagrożenie niezależnie od tego, czy jego pręty wyglądają na zdrowe. Naprawa wymaga także sprawdzenia otoczenia otworów technologicznych. Elementy wycięte przy przejściu rury powinny mieć właściwe podparcie, a ich krawędzie nie mogą utrudniać ruchu. Tymczasowe rozwiązania stosowane podczas montażu należy usunąć lub uporządkować zgodnie z dokumentacją.
W lekkich antresolach i konstrukcjach użytkowych znaczenie mają ugięcia oraz drgania. Dodatkowa spoina może zwiększyć miejscową sztywność, ale nie rozwiązać problemu zbyt podatnego całego układu. Wprowadzanie zastrzałów lub nowych podpór zmienia pracę konstrukcji i powinno być zaprojektowane. Dotyczy to również obiektów prywatnych. Fakt, że konstrukcja znajduje się w garażu lub warsztacie, nie zmniejsza konsekwencji błędnego przenoszenia obciążenia.
Zgłoszenia dotyczące wiat, stelaży, regałów i stalowych elementów pomocniczych rozpatrujemy w odniesieniu do konkretnej funkcji. Przy prostym stojaku zakres może być niewielki, natomiast przy konstrukcji nad ludźmi potrzebne są wyższe wymagania. Klient powinien otrzymać jasną informację o zakresie pracy oraz ewentualnych czynnościach projektowych i kontrolnych potrzebnych poza samym spawaniem.
Meble stalowe i konstrukcje do blatów
Stelaż stołu, konsoli, regału lub biurka musi zachować geometrię po obciążeniu i po ustawieniu na podłodze. Pęknięcie w narożniku może wynikać z braku sztywności, niewłaściwego przenoszenia sił albo powtarzalnego kołysania. Naprawa wymaga sprawdzenia przekątnych, położenia nóg i sposobu mocowania blatu. Jeżeli blat jest kruchy lub ciężki, jego demontaż i zabezpieczenie należy przewidzieć przed pracą. Ciepło i odpryski mogą uszkodzić powierzchnie nawet wtedy, gdy spawanie odbywa się pozornie daleko.
W ramach naprawy elementów konstrukcyjnych mebli oceniamy, czy możliwe jest odtworzenie złącza, czy potrzebne będzie nowe wzmocnienie albo wymiana fragmentu profilu. Cienka ścianka wymaga ostrożnego przygotowania, ponieważ agresywne usuwanie starej spoiny może pozostawić zbyt mało materiału. Przy profilach dekoracyjnych znaczenie ma również widoczność połączenia. Warto od razu ustalić docelowy kolor, fakturę i zakres ponownego malowania.
Stelaże pod kamień, szkło i ceramikę wymagają równomiernego podparcia zgodnego z zaleceniami dotyczącymi blatu. Niewielka deformacja ramy może powodować punktowy kontakt i naprężenia w kruchym materiale. Dlatego po spawaniu sprawdza się płaskość oraz sposób oparcia. Nie powinno się „dociągać” blatu śrubami do nierównej ramy. Metalowy stelaż może wytrzymać taką operację, ale wypełnienie nie musi. Dobra naprawa chroni również części, których nie spawamy.
W meblach loftowych często oczekuje się widocznych spoin i surowej powierzchni. Taki styl nadal wymaga usunięcia ostrych krawędzi, zabezpieczenia przed korozją i stabilności konstrukcji. Dekoracyjny charakter nie usprawiedliwia nieciągłości ani słabego mocowania. Jeśli powierzchnia ma pozostać niepomalowana lub tylko zabezpieczona bezbarwnie, trzeba uzgodnić wygląd strefy spawania. Ślad obróbki jest wtedy częścią efektu, a nie czymś, co później automatycznie zniknie pod farbą.
Stelaże sof łóżek i mechanizmy mebli
W meblach tapicerowanych konstrukcja metalowa jest zwykle ukryta, dlatego uszkodzenie może ujawniać się jako skrzypienie, przechylenie lub trudność rozkładania. Przed spawaniem trzeba oddzielić problem ramy od zużycia mechanizmu. Luz na sworzniu, uszkodzona prowadnica albo sprężyna mogą obciążać połączenia w sposób nieprzewidziany. Naprawa jednej spoiny bez sprawdzenia ruchu całego zespołu może nie usunąć objawu odczuwanego przez użytkownika.
Przy stelażach sof i łóżek wymagających naprawy konieczne jest zabezpieczenie tapicerki, pianek i elementów drewnianych. Czasem najlepszym rozwiązaniem jest wyjęcie metalowego zespołu. Ułatwia to dostęp i kontrolę geometrii, a także ogranicza ryzyko uszkodzenia otoczenia. Zakres demontażu ustala się przed rozpoczęciem pracy, szczególnie gdy mebel zawiera przewody, siłowniki lub sterowanie elektryczne.
Mechanizm rozkładania musi po naprawie pracować w całym zakresie bez ocierania. Dodatkowa nakładka może wzmocnić węzeł, lecz jednocześnie wejść w tor ruchu dźwigni. Dlatego trzeba sprawdzić przestrzeń nie tylko w pozycji użytkowej, ale także podczas składania. Przy częściach cienkich ważna jest masa i sztywność nowego fragmentu. Zbyt masywne wzmocnienie może przenieść obciążenie na sąsiedni, słabszy element mechanizmu.
W łóżkach istotne są podpory środkowe i mocowania do ramy. Jeżeli ciężar był przenoszony nierównomiernie, pęknięcie może powrócić w innym miejscu. Należy także sprawdzić, czy stopki rzeczywiście opierają się na podłodze. Drobna regulacja potrafi mieć duży wpływ na trwałość. Po spawaniu powinno się potwierdzić stabilność całego mebla, a nie tylko brak widocznej szczeliny. Użytkownik oczekuje przecież spokojnego snu, nie codziennego raportu z pracy konstrukcji.
Cienkie obudowy i detale dekoracyjne
W detalach widocznych gołym okiem istotne są powtarzalność szczeliny, równomierne przejście powierzchni i ograniczenie odkształceń. Niewielka grubość blachy sprawia, że miejscowe nagrzanie może być łatwo widoczne po zakończeniu pracy. Dlatego przygotowanie i kolejność spawania mają duże znaczenie. W niektórych przypadkach lepiej wykonać nowy panel niż wielokrotnie poprawiać zdeformowany. Decyzja zależy od wielkości elementu, dostępności materiału i oczekiwanego wyglądu.
Przemysł wykorzystuje różne źródła energii do takich zadań. W opisie laserów do spawania TRUMPF można zobaczyć, jak szeroki jest zakres rozwiązań dobieranych do materiału i geometrii. Nie jest to jednak argument, aby każdy detal dekoracyjny naprawiać laserowo. Przy pojedynczym elemencie odpowiednio dobrany TIG może być praktycznym rozwiązaniem, jeśli spełni wymagania. Wybór powinien wynikać z prób i stanu części.
Znaczenie ma również optyka w urządzeniach laserowych. TRUMPF opisuje optyczne układy ogniskujące stosowane w obróbce, co przypomina, że „spawanie laserowe” jest nazwą całej rodziny rozwiązań. Jakość zależy od sposobu prowadzenia energii, dopasowania detalu i kontroli procesu. Dla klienta najważniejsze jest uzyskanie uzgodnionego wyglądu oraz właściwości połączenia, a nie samo użycie modnej nazwy.
Przy naprawach dekoracyjnych warto wykonać próbę wykończenia na niewidocznym fragmencie lub materiale o podobnej powierzchni. Pozwala to uzgodnić efekt szlifu, polerowania i koloru. Szczególnie w stali nierdzewnej kierunek szczotkowania może być widoczny z daleka. Naprawa technicznie poprawna może wymagać szerszej obróbki estetycznej, aby dobrze połączyć się z istniejącą powierzchnią. Takie prace powinny być uwzględnione w zakresie i wycenie.
Części specjalne i granice rozsądnej naprawy
Nie każdą metalową część warto naprawiać spawalniczo. Czasem problemem jest niewielki przekrój, czasem własności uzyskane przez obróbkę cieplną, a czasem znaczenie elementu dla bezpieczeństwa. Profesjonalna ocena powinna uwzględniać także koszt obróbki, badań i montażu. Jeżeli nowa część jest dostępna i ma przewidywalne własności, może być lepszym rozwiązaniem. W innych sytuacjach regeneracja pozwala zachować kosztowny zespół, którego wymiana byłaby trudna. Kluczowe jest rozpoznanie różnicy pomiędzy tymi przypadkami.
Maszyny ogrodowe obudowy i elementy pomocnicze
Kosiarka, rozdrabniacz, wertykulator i glebogryzarka mają części narażone na wilgoć, uderzenia oraz drgania. W zgłoszeniach dotyczących naprawy maszyn ogrodowych trzeba odróżnić obudowę, wspornik i ramę od elementów wirujących. Osłona paska, podstawa uchwytu i obudowa robocza mają inne wymagania niż nóż czy wirnik. Części wysokoobrotowe oraz elementy, których oderwanie mogłoby zagrozić ludziom, wymagają szczególnej kwalifikacji i często wymiany zgodnie z zaleceniami producenta.
W stalowym korpusie kosiarki korozja może być znacznie bardziej rozległa od widocznej dziury. Trawa i wilgoć zalegające od spodu sprzyjają ubytkom, a drgania ujawniają osłabienie przy mocowaniach. Przy naprawie trzeba sprawdzić obszar wokół podpór napędu i uchwytów. Jeżeli materiał jest zbyt cienki, spawanie małej łaty może nie być uzasadnione. Wymiana korpusu lub większego panelu bywa jedyną drogą do przewidywalnej trwałości.
W uchwytach urządzeń ważne jest zachowanie mechanizmów bezpieczeństwa i prowadzenia przewodów sterujących. Wzmocnienie nie powinno blokować dźwigni, zmieniać skoku cięgna ani utrudniać składania, jeśli jest ono przewidziane. Po naprawie trzeba sprawdzić nie tylko położenie metalowych części, ale też działanie osłon i blokad. Zmiana konstrukcji może wymagać oceny producenta. Wygodniejszy uchwyt nie jest poprawą, jeśli ogranicza funkcję zabezpieczenia.
Przy rozdrabniaczach szczególne znaczenie ma stan komory i osłon. Pęknięcie w obudowie może wynikać z uderzenia obcego przedmiotu. Zanim zostanie naprawione, należy sprawdzić elementy wewnętrzne zgodnie z instrukcją urządzenia. Nie wolno zakładać, że zamknięcie szczeliny kończy problem. Jeżeli uszkodzenie dotyczy zespołu tnącego lub jego mocowania, wymagana jest ocena właściwa dla części niebezpiecznej podczas pracy. Takie zlecenia nie są traktowane jak zwykłe spawanie płaskownika.
Ramy rowerowe i lekkie konstrukcje obciążone zmęczeniowo
Rama roweru jest przykładem konstrukcji, w której niska masa łączy się z obciążeniami zmiennymi i znaczeniem dla bezpieczeństwa. Cienkie ścianki, stop aluminium lub stali, geometria węzła i wcześniejsza obróbka wpływają na możliwość naprawy. Pęknięcie przy główce, suporcie lub mocowaniu zawieszenia wymaga bardzo ostrożnej oceny. Nie można obiecać przywrócenia pełnych własności przez samo wykonanie nowej spoiny.
Strona dotycząca kwalifikacji napraw ram rowerowych stanowi punkt kontaktu dla takich zgłoszeń, lecz decyzja musi dotyczyć konkretnego egzemplarza. Potrzebne są informacje o materiale, modelu, miejscu uszkodzenia i historii ramy. Warto sprawdzić stanowisko producenta oraz dostępność wymiany. Szczególnie przy lekkich ramach aluminiowych, elementach odlewanych i konstrukcjach wielomateriałowych naprawa może być nieuzasadniona albo wymagać procesu znacznie szerszego niż lokalne spawanie.
Należy też odróżnić elementy ramy od akcesoriów. Uchwyt błotnika i pęknięcie głównej rury nie mają tej samej funkcji. Naprawa wspornika bagażnika również powinna uwzględniać przewożony ciężar i drgania. Przy mocowaniach hamulców, kierownicy, widelcu i innych krytycznych częściach szczególnie często właściwą drogą jest wymiana. Właściciel powinien otrzymać jasną ocenę, bez ogólnych zapewnień, że każdy metal da się bezpiecznie zespawać.
W materiale o pęknięciach stalowych i aluminiowych ram rowerów temat naprawy należy zawsze czytać razem z kwalifikacją konkretnej części. Brak widocznej rysy po obróbce nie dowodzi odzyskania odporności zmęczeniowej. Potrzebna jest ocena geometrii i materiału, a w razie dopuszczenia naprawy również odpowiedni odbiór. Celem serwisu powinno być bezpieczne rozwiązanie problemu, nawet gdy oznacza ono rezygnację ze spawania.
Odlewy korpusy obudowy i bloki
Odlew może zawierać ścianki o różnej grubości, żebra, kanały i powierzchnie obrabiane. Jego naprawa wymaga rozpoznania materiału oraz funkcji uszkodzonego obszaru. Żeliwo, staliwo i stop aluminium nie powinny być traktowane zamiennie. Ważna jest również historia pracy: kontakt z olejem, nagrzewanie, korozja i wcześniejsze naprawy. Niektóre zanieczyszczenia wnikają głębiej niż powierzchniowy osad, co może utrudniać prowadzenie procesu.
W korpusie przekładni lub pompy istotne jest położenie gniazd i powierzchni uszczelniających. Nawet niewielkie odkształcenie może zaburzyć współpracę części. Dlatego plan naprawy powinien obejmować pomiary przed i po spawaniu oraz możliwą obróbkę. Jeżeli uszkodzenie przechodzi przez ważne gniazdo, kwalifikacja jest bardziej złożona niż przy odłamanym uchu pokrywy. Część może wymagać demontażu całego zespołu, aby potwierdzić rzeczywisty zakres uszkodzenia.
Zgłoszenia opisane na naszej stronie o spawaniu bloków i innych wymagających części metalowych są punktem wyjścia do oceny, nie obietnicą naprawy każdej wymienionej części. W bloku silnika znaczenie ma miejsce pęknięcia, szczelność kanałów i wpływ procesu na geometrię. Przy felgach, elementach zawieszenia i innych częściach pojazdu trzeba respektować wymagania producenta oraz możliwość wymiany zamiast ingerencji.
W niektórych odlewach rozważa się technologie mechanicznego łączenia lub specjalistycznej regeneracji. Ich dopuszczalność zależy od konstrukcji i warunków pracy. Nie są one sposobem obejścia konieczności analizy. Jeżeli odlew pracuje pod ciśnieniem, utrzymuje ładunek albo stanowi krytyczny element maszyny, wymagania pozostają odpowiednio wysokie. Rzetelna usługa powinna porównywać warianty na podstawie funkcji części, a nie wybierać metodę wyłącznie dlatego, że jest dostępna danego dnia.
Narzędzia formy i powierzchnie wymagające precyzji
Forma, wykrojnik lub element oprzyrządowania może wymagać odbudowy bardzo małego obszaru. Mimo niewielkiej ilości materiału praca bywa wymagająca, ponieważ liczą się wymiar, własności powierzchni i wpływ ciepła na sąsiednią strefę. Naprawa może obejmować napawanie, obróbkę mechaniczną, polerowanie i próbę technologiczną. Warto określić, czy odtwarzamy pierwotny kształt, czy celowo zmieniamy geometrię. Są to różne zadania i różne kryteria odbioru.
TRUMPF przedstawia zastosowania laserów w budowie narzędzi i form. To przykład specjalistycznego obszaru, w którym miejscowe dodawanie materiału może być częścią regeneracji. W praktyce ważne jest także dopasowanie materiału dodatkowego do późniejszego polerowania, teksturowania lub pracy w podwyższonej temperaturze. Sama możliwość wykonania napoiny nie oznacza jeszcze, że po obróbce powierzchnia będzie zachowywać się zgodnie z oczekiwaniem.
W elementach hartowanych trzeba uwzględnić wpływ nagrzewania na twardość i naprężenia. W cienkich krawędziach ryzykiem jest odkształcenie, a przy głębokich naprawach problemem może być dostęp do dna ubytku. Dlatego specjalistyczna regeneracja często wymaga prób na materiale podobnym albo danych z wcześniejszej kwalifikacji. Nie powinna być prowadzona na zasadzie przypadkowego nakładania materiału aż do uzyskania wystarczającej wysokości.
Po naprawie narzędzie ocenia się w odniesieniu do procesu, w którym pracuje. Próbny detal może ujawnić ślad powierzchni, niewłaściwy kształt lub różnicę zachowania materiału. Wymiar uzyskany na stole pomiarowym jest ważny, ale nie zawsze zamyka odbiór funkcjonalny. Jeśli narzędzie ma istotne znaczenie dla produkcji, warto przewidzieć czas na próbę i ewentualną korektę. To pozwala uniknąć uznania pracy za zakończoną przed sprawdzeniem rzeczywistego efektu.
Czyszczenie i obróbka powierzchni przed naprawą
Powierzchnia przed spawaniem może zawierać farbę, produkty korozji, olej, osad procesowy albo warstwę po wcześniejszej obróbce. Sposób usunięcia tych substancji zależy od materiału i otoczenia. Nie każda metoda czyszczenia jest odpowiednia dla każdego detalu. W cienkich blachach agresywna obróbka może zmniejszyć grubość, w elementach precyzyjnych zmienić wymiar, a przy zanieczyszczeniach chemicznych wymagać dodatkowej oceny warunków pracy.
Przemysłowe lasery do obróbki powierzchni stanowią jedną z grup dostępnych narzędzi. Nie należy jednak utożsamiać samego oczyszczenia wizualnego z gotowością materiału do spawania. W zależności od procesu potrzebne mogą być odtłuszczenie, usunięcie określonej warstwy i kontrola powierzchni. Jeżeli pod zanieczyszczeniem znajdują się pęknięcia, trzeba je rozpoznać oraz odpowiednio zakwalifikować.
Szczególnej uwagi wymagają powłoki nieznanego pochodzenia. Przed pracami gorącymi należy ustalić ich charakter i sposób bezpiecznego usunięcia. Nie powinno się spawać przez grubą warstwę farby lub osad tylko dlatego, że miejsce jest trudno dostępne. W razie potrzeby demontuje się element albo zmienia organizację stanowiska. Dla jakości złącza czysta i właściwie przygotowana powierzchnia jest warunkiem podstawowym, a nie usługą dodatkową wybieraną według uznania.
Po oczyszczeniu można lepiej ocenić stan materiału. Czasem ujawniają się pory, korozja szczelinowa lub dawne pęknięcia. Wtedy plan naprawy wymaga aktualizacji. Dobrą praktyką jest zatrzymanie prac w punkcie, w którym nowe ustalenia zmieniają zakres, i przedstawienie ich klientowi. Pozwala to uzgodnić wymianę większego fragmentu lub dodatkowe badania, zanim zostaną wykonane operacje trudne do odwrócenia.
Technologia ręczna zmechanizowana i zrobotyzowana
Ręczne spawanie daje dużą elastyczność przy pojedynczych naprawach i zmiennej geometrii. Mechanizacja pomaga utrzymać powtarzalny ruch wzdłuż określonej trajektorii. Robotyzacja rozszerza możliwości sterowania, ale wymaga właściwego przygotowania części i stanowiska. Żaden z tych poziomów nie oznacza automatycznie lepszej jakości we wszystkich zastosowaniach. Dobór powinien uwzględniać tolerancje, powtarzalność, dostęp i sposób kontroli.
Materiały TRUMPF o spawaniu z robotem i robotem współpracującym pokazują kierunek rozwoju produkcji. W serwisie używanej maszyny najważniejszy może być jednak kontakt z rzeczywistym stanem części. Zmienna grubość, dawna naprawa i odkształcenie wymagają oceny na bieżąco. W takim zadaniu doświadczenie wykonawcy i przygotowanie technologii pozostają podstawą niezależnie od stopnia automatyzacji.
Przykładem kompaktowego przemysłowego stanowiska jest TruLaser Station 7000. Urządzenia tej klasy należy rozpatrywać razem z oprzyrządowaniem, osłonami i sposobem kwalifikacji detalu. Sam zakup źródła nie tworzy kompletnego procesu. Dla klienta ważne jest więc pytanie o wynik i jego potwierdzenie, a nie wyłącznie o nazwę maszyny użytej podczas realizacji.
Podobnie źródła laserowe TruDisk należą do szerszego systemu technologicznego. Ich możliwości nie powinny być przenoszone bezpośrednio na dowolne ręczne urządzenie opisane w ogłoszeniu jako laserowe. Różnice dotyczą sposobu prowadzenia wiązki, przygotowania złącza i warunków bezpieczeństwa. W naszych opisach nazwy modeli służą objaśnianiu technologii, a nie tworzeniu listy wyposażenia, którego posiadania nie potwierdziliśmy.
Przykładowe scenariusze napraw jak przekładamy objaw na zakres pracy
Poniższe sytuacje są modelowymi przykładami do omówienia podczas zgłoszenia. Nie opisują konkretnych realizacji naszej firmy i nie zastępują oględzin. Pokazują natomiast, dlaczego dwa podobne pęknięcia mogą prowadzić do zupełnie różnych decyzji. W każdym przypadku trzeba ustalić funkcję części, stan materiału i przyczynę uszkodzenia. Następnie można porównać warianty naprawy, wymiany i dalszych badań. Takie podejście pomaga klientowi zrozumieć, za jaki rezultat płaci i czego może oczekiwać po odbiorze.
Przykład pęknięty wspornik przy przenośniku
Załóżmy, że przy przenośniku pękł wspornik niewielkiej prowadnicy bocznej. Na pierwszy rzut oka wygląda to jak krótka spoina do odnowienia. Po obejrzeniu całego zespołu okazuje się jednak, że prowadnica regularnie przyjmuje uderzenia skrzynek ustawianych pod kątem. Wspornik pracuje jak dźwignia, a jego cienka podstawa odgina się przy każdym kontakcie. W takim przypadku trzeba rozdzielić usunięcie pęknięcia od ograniczenia przyczyny obciążenia. Bez tego nowa spoina może pracować w równie niekorzystnych warunkach.
Możliwe warianty obejmują odtworzenie pierwotnego elementu, zmianę mocowania prowadnicy albo wykonanie części o innej geometrii po uzgodnieniu z osobą odpowiedzialną za linię. Należy sprawdzić, czy wzmocnienie nie wejdzie w przestrzeń transportu i czy nadal będzie możliwa regulacja. Jeżeli położenie prowadnicy jest często zmieniane, połączenie śrubowe może być celowym rozwiązaniem. Dospawanie wszystkiego na stałe mogłoby utrudnić przezbrojenie maszyny i wymuszać kolejne przeróbki.
Przy odbiorze sprawdza się położenie prowadnicy, zakres regulacji i brak kontaktu z elementami ruchomymi. Sama ocena lica nie odpowiada na pytanie, czy transport przebiega poprawnie. Potrzebna jest próba funkcjonalna wykonana zgodnie z procedurą zakładu. Jeżeli skrzynki nadal uderzają w to samo miejsce, problem pozostaje. Warto więc obserwować nie tylko naprawiony detal, ale również sposób podawania produktu na odcinek, który spowodował uszkodzenie.
Przykład zużyte dno niewielkiej łyżki
W kolejnym modelowym przypadku dno łyżki ma miejscowe przetarcie, lecz strefa mocowania i zasadniczy korpus nie wykazują uszkodzeń. Pierwszym zadaniem jest określenie rzeczywistej grubości wokół otworu oraz zasięgu zużycia. Jeżeli osłabiona jest większa powierzchnia, mała łata może nie zapewnić sensownego rezultatu. Wariant z wymianą panelu pozwala oprzeć nowe połączenie na zdrowym materiale. Trzeba przy tym odtworzyć kształt ułatwiający napełnianie i opróżnianie łyżki.
Przy usuwaniu starego fragmentu ważna jest kontrola cięcia. Pomocny przegląd zagadnień przedstawia Hypertherm w przewodniku po ręcznym cięciu plazmowym. W konkretnym zleceniu wybór procesu zależy od dostępu i materiału. Nie należy uszkodzić zdrowych części położonych pod poszyciem ani przypadkowo usunąć fragmentu żebra. Po rozcięciu trzeba ponownie ocenić stan krawędzi, ponieważ dopiero wtedy widać rzeczywisty przekrój.
Nowa wstawka powinna być dopasowana bez nadmiernego wymuszania kształtu. Jeśli trzeba ją silnie dociskać, po zwolnieniu mocowania mogą ujawnić się naprężenia i deformacje. Odbiór obejmuje kształt dna, stan połączeń i zgodność z uzgodnionym rozwiązaniem. Jeżeli przewidziano ochronę przed ścieraniem, jej rozmieszczenie powinno odpowiadać kierunkowi pracy. Dodatkowy materiał nie może utrudniać opróżniania ani kolidować z innymi częściami osprzętu.
Przykład nierdzewna wanna z przeciekiem w narożniku
Nieszczelność wanny technologicznej może wyglądać na drobną wadę powierzchniową, lecz wymaga poznania medium i sposobu podparcia. W modelowym przykładzie przeciek pojawia się w narożniku po przesunięciu urządzenia. Warto sprawdzić, czy wszystkie stopy stoją na podłożu i czy rama nie skręca pojemnika. Jeśli wanna jest naprężona przez nierówne ustawienie, ponowne spawanie bez korekty podpór może nie być trwałe. Najpierw przywraca się prawidłowe warunki montażowe.
Po właściwym wyłączeniu i przygotowaniu urządzenia ocenia się materiał oraz zasięg uszkodzenia. Ważne jest, czy pęknięcie dotyczy spoiny, czy przeszło w blachę. Jeśli powierzchnia była wcześniej wielokrotnie naprawiana, może być potrzebne usunięcie większego fragmentu. W urządzeniu wymagającym czystości trzeba zapewnić dostęp do wykończenia strony wewnętrznej. Pozostawienie szczeliny lub ostrego progu może utrudnić mycie, nawet gdy przeciek przestanie być widoczny.
Odbiór powinien uwzględniać uzgodniony sposób sprawdzenia szczelności, stan powierzchni i możliwość prawidłowego opróżniania. Jeżeli wanna należy do procesu wymagającego zatwierdzenia przez dział jakości, nie pomija się tego etapu. Informacja o naprawie powinna wskazywać jej lokalizację i zakres. Pozwala to porównać późniejszy stan podczas przeglądów. Dzięki temu użytkownik otrzymuje nie tylko zamknięty przeciek, ale także czytelną historię ingerencji w urządzenie.
Przykład pęknięta rama stołu z ciężkim blatem
Stół z kamiennym blatem może chwiać się z powodu pękniętej spoiny, ale także niewłaściwego podparcia albo odkształcenia ramy. W przykładowym zgłoszeniu klient zauważa ruch jednej nogi. Przed spawaniem należy bezpiecznie zdjąć lub odpowiednio zabezpieczyć blat zgodnie z jego konstrukcją. Próba naprawy pod obciążeniem utrudnia ocenę geometrii i może przenieść ciepło do elementów wrażliwych. Ciężar blatu nie powinien służyć jako przypadkowy przyrząd do prostowania ramy.
Po odciążeniu mierzy się przekątne i położenie powierzchni podparcia. Jeżeli noga jest odgięta, trzeba ustalić, czy profil zachował odpowiedni przekrój. Pęknięcie może przechodzić poza spoinę, a stary szlif ukrywać osłabienie ścianki. Wzmocnienie rozważa się w taki sposób, aby nie tworzyć punktowego podparcia dla blatu. Dodatkowa płytka w jednym narożniku może sprawić, że ciężar oprze się właśnie tam, zamiast rozłożyć na przewidzianych powierzchniach.
Po naprawie sprawdza się stabilność na docelowym podłożu oraz dopasowanie mocowań blatu. Warto również ocenić, czy regulowane stopki pracują prawidłowo i mają kontakt z podłogą. Jeżeli wygląd ramy ma pozostać jednolity, zakres może obejmować odtworzenie powłoki na większym obszarze. Punktowe zamalowanie miejsca naprawy bywa widoczne, zwłaszcza przy fakturach dekoracyjnych. Kwestie estetyczne najlepiej uzgodnić przed pracą, aby rezultat odpowiadał oczekiwaniom użytkownika.
Przykład rurociąg pękający przy pompie
W modelowym przypadku przewód pęka w pobliżu króćca pompy. Oględziny nie powinny ograniczać się do spoiny. Trzeba sprawdzić, czy rurociąg nie obciąża króćca własnym ciężarem, czy podpory działają zgodnie z projektem i czy nie występują nadmierne drgania. Jeżeli przewód został podczas montażu dociągnięty śrubami do niewspółosiowego połączenia, nowa spoina będzie nadal obciążona. Naprawa powinna przywrócić właściwe dopasowanie instalacji, nie utrwalać wymuszone położenie.
Po wyłączeniu i przygotowaniu instalacji można określić zakres wymiany odcinka. Należy sprawdzić materiał, grubość ścianki i stan sąsiednich połączeń. W razie potrzeby wykonuje się nowy fragment z odpowiednio ułożonymi kolanami i podporami. Każda zmiana przebiegu wymaga uwzględnienia warunków przepływu, rozszerzalności oraz dostępu do obsługi. Nie powinno się dodawać przypadkowej pętli tylko dlatego, że ułatwia dopasowanie do dostępnej przestrzeni.
Odbiór obejmuje uzgodnione badania i kontrolę montażową. Podczas uruchomienia należy obserwować zachowanie układu zgodnie z procedurą zakładu. Jeśli drgania pozostają wysokie, potrzebna może być dalsza diagnostyka pompy, napędu lub przepływu. Spoina jest tylko jednym elementem rozwiązania. Dobrze opisane zgłoszenie pozwala uniknąć sytuacji, w której wykonawca naprawia widoczny skutek, a użytkownik oczekuje usunięcia przyczyny leżącej poza zakresem spawania.
Przykład panel osłony po wcześniejszej przeróbce
W maszynach po modernizacji można spotkać panele przyspawane do elementów, które pierwotnie miały być rozłączne. Utrudnia to dostęp do napędu i wymusza cięcie przy kolejnym serwisie. W przykładowym zadaniu celem jest odtworzenie wygodnej osłony demontowanej. Trzeba określić jej funkcję ochronną, wymagane mocowanie i sposób współpracy z ewentualnymi blokadami. Nie chodzi tylko o wycięcie wygodniejszych drzwiczek, lecz o zachowanie przewidzianego poziomu ochrony.
Stare połączenia punktowe można usuwać różnymi metodami. Hypertherm opisuje usuwanie spawów punktowych za pomocą plazmy, co ilustruje jedno z dostępnych rozwiązań. Dobór procesu wymaga jednak uwzględnienia grubości panelu i stanu elementu pod spodem. W pewnych przypadkach lepsze będzie wiercenie, frezowanie albo wykonanie nowej osłony. Celem jest uzyskanie kontrolowanej konstrukcji, a nie zachowanie każdego starego fragmentu za wszelką cenę.
Po wykonaniu nowego panelu sprawdza się jego zamykanie, mocowanie i prześwity. Element nie powinien dotykać ruchomych części ani pozostawiać nieprzewidzianych otworów. Jeżeli osłona współpracuje z układem sterowania, odbiór wymaga sprawdzenia tej funkcji przez właściwe osoby. Dokumentacja maszyny może wymagać aktualizacji. Takie zadanie pokazuje, że niewielka praca blacharsko-spawalnicza potrafi wiązać się z działaniem całego urządzenia i nie powinna być wykonywana w oderwaniu od niego.
Przykład ślimak transportowy z nierównym zużyciem
Załóżmy, że krawędź wstęgi ślimaka jest zużyta mocniej po jednej stronie. Zanim rozważy się napawanie, trzeba sprawdzić osiowość wału, podpory i ślady kontaktu z obudową. Nierówny luz może wskazywać na ugięcie, zużyte łożyskowanie lub niewłaściwy montaż. Jeżeli ślimak ociera, twardsza warstwa nie usuwa problemu. Może natomiast zwiększyć zużycie obudowy albo przeciążyć napęd. Najpierw należy zrozumieć przebieg ruchu części.
Przy kwalifikacji odbudowy określa się wymaganą średnicę zewnętrzną, skok wstęgi i dopuszczalne bicie. Nie zawsze trzeba napawać cały element. Jeżeli uszkodzony jest krótki odcinek, możliwa do rozważenia jest wymiana sekcji. Przy długim, cienkim wale znaczenie ma odkształcenie od ciepła, więc plan obejmuje podparcie i kontrolę w trakcie. Materiał ochronny dobiera się do transportowanego medium, uwzględniając możliwość późniejszej obróbki krawędzi.
Po regeneracji sprawdza się prześwit w obudowie oraz współpracę z napędem. Jeśli wymagane jest wyważenie, wykonuje się je w odpowiednio przygotowanym zakładzie. Próba bez materiału nie zawsze pokazuje zachowanie pod obciążeniem, dlatego sposób uruchomienia powinien odpowiadać dokumentacji urządzenia. Warto też sprawdzić, czy przyczyna zużycia nie leży w sposobie zasypywania. Nadmierne miejscowe obciążenie może skracać trwałość nawet prawidłowo odtworzonej części.
Przykład metalowy podest przy urządzeniu
Podest przy maszynie może zostać uszkodzony przez uderzenie wózka albo korozję w strefie mocowania. W modelowym zgłoszeniu jeden narożnik opada, a użytkownik proponuje dospawanie dodatkowej nogi. Przed podjęciem takiej zmiany trzeba ustalić, czy podest miał być wsparty na posadzce, czy połączony z konstrukcją maszyny. Nowa podpora może ograniczyć przewidziany ruch lub przenieść siły w nieodpowiednie miejsce. Dobrze brzmiące wzmocnienie wymaga więc oceny całego układu.
Oględziny obejmują ramę, stopnie, kratę i balustradę. Jeżeli deformacja powstała po uderzeniu, warto sprawdzić również sąsiednie połączenia i kotwy. Wymiana jednego fragmentu nie zawsze usuwa trwałe skręcenie. Potrzebne mogą być pomiary bazowe i zaprojektowanie naprawy. Dodatkowe elementy nie powinny zmniejszać szerokości przejścia ani utrudniać ewakuacji lub obsługi maszyny. Warunki użytkowania pozostają równie ważne jak nośność nowej spoiny.
Po zakończeniu pracy odbiór powinien potwierdzić kompletność mocowań, stabilność i brak niebezpiecznych krawędzi. Jeśli podest był czasowo wyłączony, informacja o dopuszczeniu do użytkowania powinna być jasna dla personelu. Nie pozostawia się domysłów, czy część jest już gotowa, czy czeka na dodatkowe sprawdzenie. W przypadku konstrukcji wymagającej oceny projektowej sam wykonawca spoiny nie powinien zastępować osoby odpowiedzialnej za dopuszczenie całego rozwiązania.
Przykład wymiana długiej listwy w obudowie przemysłowej
Długa listwa przyspawana do cienkiej blachy może po naprawie wygiąć panel. W modelowym przypadku chodzi o krawędź obudowy, do której przylega uszczelka. Jeżeli powierzchnia straci prostoliniowość, drzwi nie będą równomiernie dociskać. Ocenia się więc nie tylko długość spoiny, ale także sposób mocowania części podczas pracy i kolejność jej wykonywania. W razie potrzeby lepiej przygotować nowy zespół poza maszyną, a później go zamontować.
Usunięcie starego połączenia powinno pozostawić materiał nadający się do dalszej obróbki. Hypertherm przedstawia techniki żłobienia plazmowego, ale dobór konkretnej metody zależy od grubości i wymaganej dokładności. Przy bardzo cienkiej blasze może być korzystniejsza obróbka mechaniczna lub całkowita wymiana panelu. Nie każda technologia efektywna w ciężkiej konstrukcji będzie właściwa dla lekkiej osłony.
Po przygotowaniu nowej listwy sprawdza się jej położenie względem zamknięć i zawiasów. Jeżeli obudowa ma określoną funkcję szczelności lub ochrony, jej wymagania muszą być zachowane. Końcowa kontrola obejmuje przyleganie, docisk i brak kolizji w pełnym zakresie ruchu. Malowanie nie powinno zasłaniać problemów z dopasowaniem. Najpierw potwierdza się funkcję, a dopiero potem wykonuje ostateczne zabezpieczenie powierzchni zgodnie z uzgodnionym zakresem.
Przykład seria jednakowych wsporników do remontu
Zakład może potrzebować kilkunastu podobnych wsporników podczas planowanego postoju. W takim przypadku warto przygotować dokumentację jednego zatwierdzonego detalu i sprawdzić rzeczywiste wymiary miejsc montażu. Często okazuje się, że urządzenia były wcześniej przerabiane i nie są identyczne. Wykonanie serii wyłącznie na podstawie pierwszego pomiaru może skutkować poprawkami na obiekcie. Lepiej wcześniej określić warianty i oznaczyć części według lokalizacji.
Do produkcji powtarzalnych elementów mogą służyć różne systemy cięcia. Przykładem są systemy plazmowe XPR opisane przez Hypertherm. Ich dokumentacja pokazuje znaczenie jakości przygotowania detalu przed montażem. Dla konkretnej serii trzeba ustalić tolerancje, jakość otworów i stan krawędzi przeznaczonych do spawania. Nie każdy otwór po cięciu jest od razu gotowym gniazdem precyzyjnego sworznia lub śruby pasowanej.
W warsztacie można przygotować przyrząd utrzymujący powtarzalne położenie elementów. Należy jednak przewidzieć skurcz spawalniczy i kolejność wyjmowania części. Po wykonaniu pierwszej sztuki warto potwierdzić montaż na urządzeniu. Dopiero wtedy wykonanie kolejnych detali staje się mniej ryzykowne. Oznaczenie materiału i wersji rysunku pomaga uniknąć pomyłek, zwłaszcza gdy różnice między wspornikami są niewielkie i nie widać ich od razu.
Przykład zlecenie terenowe z ograniczonym dostępem
Na placu budowy uszkodzony element może znajdować się daleko od stałego stanowiska. W takim zadaniu liczą się dojazd, możliwość podparcia, zasilanie i ochrona przed warunkami atmosferycznymi. Nie wystarczy wiedzieć, że miejsce jest na otwartym powietrzu. Wiatr może zakłócać osłonę gazową, wilgoć wpływać na warunki pracy, a nierówne podłoże utrudniać ustawienie części. Plan mobilnej naprawy musi uwzględniać te czynniki przed przyjazdem.
Producenci oferują urządzenia przeznaczone do różnych warunków pracy, takie jak rodzina przenośnych systemów Powermax do cięcia i żłobienia. Nazwa sprzętu nie rozwiązuje jednak problemu dostępu ani podparcia ciężkiego elementu. Jeżeli nie da się zapewnić właściwego stanowiska, konieczne może być przemieszczenie części lub zmiana terminu. Organizacja miejsca pracy jest techniczną częścią usługi, a nie formalnością odkładaną na ostatnią chwilę.
Przed wyjazdem warto uzgodnić, kto przygotuje maszynę i czy potrzebny jest operator do bezpiecznego odstawienia osprzętu. Sam operator nie powinien pozostawiać części w przypadkowym położeniu wymagającym pracy pod obciążeniem. Po zakończeniu naprawy konieczne jest uporządkowanie miejsca oraz przekazanie informacji o ewentualnych ograniczeniach. Jeżeli część ma wrócić do pracy dopiero po badaniu lub dodatkowym montażu, powinno to zostać wyraźnie odnotowane.
Od pomiaru do przekazania szczegóły organizacyjne które ograniczają poprawki
Przy dużej naprawie warto podzielić pracę na czytelne punkty decyzyjne. Pierwszym jest rozpoznanie części, drugim kwalifikacja materiału, trzecim przygotowanie i dopasowanie, a kolejnymi spawanie, obróbka oraz odbiór. Taki podział pomaga ustalić, kiedy można kontynuować, a kiedy potrzebna jest dodatkowa decyzja. Nie chodzi o tworzenie zbędnej dokumentacji dla każdego drobiazgu. Chodzi o to, aby ważna informacja nie pojawiła się dopiero po zamknięciu złącza lub zamontowaniu całego zespołu.
Bazy pomiarowe do czego odnosimy wymiary
W naprawie często brakuje kompletnego rysunku. Wtedy trzeba ustalić, które powierzchnie i otwory można uznać za wiarygodne odniesienie. Zużyta krawędź, wygięta osłona lub stary ślad farby nie są dobrymi bazami tylko dlatego, że łatwo do nich przyłożyć miarkę. Warto poszukać nieuszkodzonych punktów konstrukcji, powierzchni montażowych i elementów współpracujących. Jeżeli urządzenie ma dokumentację serwisową, powinna ona mieć pierwszeństwo przed odtwarzaniem wymiarów na podstawie przypadkowych pomiarów.
Przy ramie prostokątnej same długości boków nie opisują całego kształtu. Potrzebna może być kontrola przekątnych, skręcenia i położenia powierzchni względem jednej płaszczyzny. Przy wsporniku ważny jest nie tylko rozstaw otworów, lecz również ich odległość od powierzchni oparcia. Przy rurze istotne są osie i orientacja króćców. Im lepiej określone odniesienie, tym łatwiej wykryć zmianę wywołaną spawaniem, zamiast dopiero podczas montażu stwierdzić, że coś nie pasuje.
Pomiary przed naprawą pozwalają odróżnić istniejące odkształcenie od zmian powstałych podczas pracy. Jeżeli część była już krzywa, warto to udokumentować i uzgodnić oczekiwany stan końcowy. Klient może potrzebować pełnego przywrócenia geometrii albo tylko naprawy określonego fragmentu, lecz różnica musi być jasna. W przeciwnym razie wykonawca i użytkownik mogą oceniać rezultat według różnych kryteriów. Czytelny zapis wymiarów jest często prostszy niż późniejsza długa rozmowa o tym, jak było wcześniej.
Materiał zamienny i oznaczenia części
Wymiana fragmentu konstrukcji wymaga doboru materiału odpowiadającego funkcji. Sama grubość nie opisuje jego właściwości. Stal o większej wytrzymałości może mieć inne wymagania spawalnicze, a stal odporna na ścieranie nie musi być właściwa dla elementu wymagającego dużej plastyczności. W aluminium różnice między stopami również wpływają na dobór procesu i zachowanie po nagrzaniu. Jeśli nie znamy materiału pierwotnego, trzeba ustalić sposób jego identyfikacji albo uzgodnić projekt zamiennika.
Oznaczenie nowych części jest szczególnie przydatne podczas większego remontu. Elementy podobne z wyglądu mogą różnić się gatunkiem, grubością lub orientacją otworów. Pomieszanie ich na stanowisku prowadzi do błędów trudnych do wykrycia po pomalowaniu. Warto zachować identyfikację od momentu przygotowania materiału do montażu. Przy wymaganych dokumentach materiałowych potrzebne jest powiązanie konkretnej części z odpowiednim zapisem, a nie tylko przechowywanie ogólnego certyfikatu w osobnym folderze.
Jeżeli klient dostarcza materiał, należy sprawdzić jego przydatność przed rozpoczęciem pracy. Odzyskany profil może mieć korozję wewnętrzną, wcześniejsze nagrzewanie lub nieznany gatunek. Oszczędność na zakupie nowej części może zniknąć, gdy przygotowanie wymaga wielu dodatkowych operacji. Dobrze jest porównać cały koszt, włącznie z czasem kontroli i ryzykiem braku danych. Materiał powinien ułatwiać uzyskanie przewidywalnego rezultatu, a nie tylko wypełniać brakujące miejsce w konstrukcji.
Dopasowanie bez wymuszania geometrii
Podczas montażu naprawczego łatwo użyć ścisków do zbliżenia części, które w rzeczywistości nie pasują. Niewielka korekta bywa elementem prawidłowego przygotowania, ale silne wymuszanie może ukrywać błąd. Po zwolnieniu przyrządów naprężenia pozostają w złączu albo konstrukcja zmienia położenie. Warto więc ustalić, dlaczego występuje szczelina: czy wynika z odkształcenia, błędnego wymiaru wstawki, czy zużycia sąsiedniego elementu. Każda przyczyna prowadzi do innego rozwiązania.
W długiej ramie może być potrzebne ustawienie kolejnych punktów odniesienia, zamiast dociskania wszystkiego jednym mocnym uchwytem. W obudowie ważne jest dopasowanie narożników i płaszczyzn drzwi. Przy króćcu należy kontrolować kierunek osi, aby później nie wymuszać ustawienia rurociągiem. Dobrze przygotowane połączenie zwykle ułatwia sam proces spawania i zmniejsza zakres obróbki. Czas poświęcony na przymiarkę nie jest stracony, jeśli dzięki niemu nie trzeba rozcinać gotowego złącza.
Warto wykorzystywać elementy współpracujące do kontroli dopasowania, ale bez narażania ich na uszkodzenie. Przykładowo szablon może zastąpić delikatny podzespół podczas spawania. Pozwala to zachować rozstaw otworów i ograniczyć wpływ ciepła na część, która nie wymaga naprawy. W bardziej wymagających zadaniach potrzebny będzie przyrząd lub obróbka po spawaniu. Wybór powinien odpowiadać tolerancji montażu, a nie opierać się wyłącznie na tym, co akurat znajduje się pod ręką.
Ochrona powierzchni których nie naprawiamy
Spawanie i obróbka mogą wpływać na otoczenie. Odpryski uszkadzają szkło, lakier i powierzchnie obrabiane, a pył może dostać się do prowadnic lub mechanizmów. Dlatego przed pracą warto określić elementy wymagające osłonięcia albo demontażu. Szczególnie dotyczy to tłoczysk, uszczelek, łożysk, przewodów i części optycznych. Naprawa jednego wspornika nie powinna powodować dodatkowej awarii w sąsiednim układzie tylko dlatego, że nie przewidziano drogi rozchodzenia się zanieczyszczeń.
W warsztacie klienta znaczenie ma także ochrona wyrobów i narzędzi leżących w pobliżu. W obiekcie usługowym mogą to być gotowe powierzchnie wnętrza, wyposażenie i instalacje. Zakres przygotowania zależy od rodzaju pracy, lecz powinien być uzgodniony przed jej rozpoczęciem. Jeżeli bezpieczne osłonięcie nie jest możliwe, lepiej zdemontować część albo przenieść ją do właściwego stanowiska. Krótsza operacja nie zawsze oznacza mniejsze ryzyko dla całego otoczenia.
Po pracy należy sprawdzić również miejsca, których bezpośrednio nie spawano. Dotyczy to drożności otworów, stanu gwintów, powierzchni uszczelniających i osłon. Pozostawiony odprysk może utrudnić montaż, a drobina w mechanizmie powodować późniejsze zacięcie. Porządkowanie nie jest jedynie kwestią wyglądu. Stanowi część przekazania elementu gotowego do dalszych czynności. W dużym remoncie warto jasno określić, kto odpowiada za końcowe czyszczenie oraz ponowny montaż sąsiednich podzespołów.
Połączenia spawane obok połączeń śrubowych
W wielu zespołach spawanie i śruby pełnią uzupełniające się funkcje. Spoina tworzy zasadniczą konstrukcję, a połączenie śrubowe umożliwia regulację lub wymianę części. Uszkodzonego połączenia rozłącznego nie należy automatycznie zastępować spoiną. Można w ten sposób utracić możliwość serwisu albo zmienić przenoszenie obciążeń. Jeśli śruby regularnie się luzują, potrzebna jest ocena przyczyny, a nie tylko trwałe unieruchomienie wszystkiego przez spawanie.
Przy naprawie podstaw i wsporników ważne są powierzchnie docisku. Nierówna blacha może powodować punktowy kontakt, nawet gdy wszystkie śruby da się dokręcić. Otwory wydłużone przez zużycie mogą wymagać wymiany fragmentu albo obróbki. Nie powinno się ich przypadkowo zalewać spoiną i ponownie wiercić bez ustalenia położenia bazowego. Dla niektórych połączeń właściwy otwór jest elementem dokładnego przenoszenia sił, a dla innych zapewnia świadomie przewidziany luz montażowy.
Po spawaniu należy sprawdzić dostęp narzędzi do śrub i możliwość ich późniejszego wyjęcia. Dodatkowe żebro może skutecznie wzmocnić wspornik, ale zasłonić nakrętkę albo uniemożliwić wymianę łożyska. To typowy przykład lokalnej poprawy, która komplikuje utrzymanie całego urządzenia. Przed zatwierdzeniem wzmocnienia warto prześledzić przyszły demontaż. Dobra konstrukcja naprawcza uwzględnia nie tylko dzisiejszy montaż, lecz także następny przegląd i dostęp do części eksploatacyjnych.
Odbiór wymiarowy i odbiór powierzchni
Gotowa spoina może wyglądać równo, a część nadal nie pasować do zespołu. Dlatego odbiór powinien rozdzielać stan połączenia od wymiarów. W ramie sprawdza się geometrię, w kołnierzu powierzchnię przylegania, a w uchwycie rozstaw i orientację otworów. Sposób pomiaru trzeba dostosować do wymaganej dokładności. Prosta miarka bywa wystarczająca dla osłony, lecz nie zastępuje właściwych narzędzi przy gnieździe lub precyzyjnej podstawie napędu.
Odbiór powierzchni również ma różne znaczenia. W konstrukcji malowanej liczy się przygotowanie do powłoki, w meblu wygląd, a w urządzeniu higienicznym możliwość czyszczenia i odpowiedni stan połączenia. Uzgodnienie „ma być gładko” może być zbyt mało precyzyjne. Warto wskazać powierzchnię odniesienia, wymagania zakładu albo próbkę wykończenia. Dzięki temu nie trzeba oceniać efektu wyłącznie na podstawie subiektywnego wrażenia po zakończeniu pracy.
Jeżeli złącze wymaga badań nieniszczących, dostęp do nich powinien pozostać możliwy. Nie należy przedwcześnie malować ani zabudowywać obszaru, który ma być sprawdzony. Kolejność odbioru musi odpowiadać planowi naprawy. W razie wykrycia niezgodności sposób poprawki również powinien być określony. Wielokrotne miejscowe szlifowanie i ponowne spawanie bez analizy mogą pogarszać stan części. Odbiór jest momentem potwierdzenia wymagań, a nie tylko formalnym zakończeniem wizyty.
Powłoki ochronne i przygotowanie do eksploatacji
Stal po naprawie wymaga zabezpieczenia adekwatnego do środowiska. Inne warunki panują w suchym pomieszczeniu, inne na zewnątrz, a jeszcze inne w zakładzie myjącym urządzenia środkami chemicznymi. Dobór powłoki powinien uwzględniać przygotowanie podłoża, zgodność ze starym zabezpieczeniem i czas potrzebny przed obciążeniem. Szybkie pokrycie miejsca przypadkową farbą może wyglądać dobrze przez krótki czas, ale nie zapewniać oczekiwanej trwałości.
Przy elementach ocynkowanych naprawa powłoki wymaga odpowiedniego systemu i oceny warunków zastosowania. W stali nierdzewnej celem nie jest zwykle malowanie, lecz przywrócenie właściwego stanu powierzchni zgodnie z wymaganiami. Aluminium również może wymagać odtworzenia zabezpieczenia dekoracyjnego lub ochronnego. Zakres tych czynności należy oddzielić od samego wykonania spoiny, aby klient wiedział, czy otrzymuje gotowy element, czy część przygotowaną do dalszego wykończenia.
Po naprawie ważny jest czas przekazania do normalnej pracy. Powłoka może wymagać osiągnięcia odpowiedniego stanu, a urządzenie dodatkowych czynności montażowych i kontrolnych. Nie należy utożsamiać końca spawania z natychmiastową gotowością całego zespołu. Informację o dalszych etapach warto przekazać osobie faktycznie odpowiedzialnej za uruchomienie. Dzięki temu wykonana praca nie zostanie uszkodzona podczas zbyt wczesnego transportu, mycia lub obciążenia.
Rozpoznawanie nawrotu uszkodzenia
Jeżeli pęknięcie pojawia się ponownie, potrzebna jest analiza historii. Warto porównać jego miejsce, kierunek i okoliczności powstania. Powrót rysy obok starej spoiny może sugerować, że problem dotyczy lokalnej sztywności albo ogólnego obciążenia. Uszkodzenie w innym punkcie może wskazywać na przeniesienie sił po wzmocnieniu. Nie powinno się automatycznie uznawać każdej nowej rysy za ten sam problem. Dokładny opis pomaga wybrać właściwy kierunek dalszych oględzin.
Przy maszynie warto odnotowywać zmiany w eksploatacji. Większy wsad, szybszy cykl, inne medium lub zmiana sposobu transportu mogą wpływać na trwałość. Część zaprojektowana do jednego zadania nie musi poprawnie pracować po zmianie procesu. W takim przypadku potrzebna może być przebudowa, a nie kolejne odtwarzanie pierwotnego połączenia. Rozmowa z operatorem bywa bardzo cenna, ponieważ zna on momenty, w których występują nietypowe drgania, uderzenia lub opory.
Plan obserwacji po naprawie powinien być proporcjonalny do znaczenia części. W prostym wyposażeniu wystarczy zwrócić uwagę na stabilność i stan powierzchni. W urządzeniu przemysłowym można przewidzieć kontrolę podczas kolejnego postoju zgodnie z procedurami zakładu. Nie jest to obietnica bezwarunkowej trwałości, lecz sposób zbierania danych o pracy elementu. Dzięki temu następne decyzje opierają się na rzeczywistym zachowaniu, a nie wyłącznie na pamięci o poprzedniej awarii.
Części zapasowe i planowanie remontu
Jeżeli określony element zużywa się regularnie, warto rozważyć przygotowanie zapasu. Dotyczy to płyt ściernych, listew, wsporników osłon i innych części przewidzianych do wymiany. Potrzebny jest jednak poprawny wzór lub rysunek. Skopiowanie zużytego detalu bez odtworzenia wymiaru nominalnego może powielać jego deformację. Najlepiej porównać dokumentację, nieuszkodzony egzemplarz i warunki montażu. Dopiero potem przygotowuje się serię części do przyszłych napraw.
Przy planowanym postoju można wcześniej wykonać elementy, przygotować materiały i uzgodnić badania. Pozwala to skrócić czas, w którym urządzenie pozostaje nieczynne, bez pomijania kontroli. Warto określić również wariant awaryjny na wypadek ujawnienia większego uszkodzenia po demontażu. Może to być dodatkowa wstawka, dostęp do obróbki mechanicznej albo możliwość zamówienia nowego podzespołu. Taki plan jest szczególnie cenny, gdy termin uruchomienia zakładu jest trudny do przesunięcia.
Przechowywanie części również ma znaczenie. Stalowe detale powinny być chronione przed korozją, a elementy nierdzewne przed zanieczyszczeniem materiałem niestopowym. Części o dokładnych powierzchniach wymagają zabezpieczenia przed uderzeniami. Oznaczenia powinny pozostać czytelne przez cały okres magazynowania. Dobrze przygotowany zapas pomaga tylko wtedy, gdy podczas remontu wiadomo, co to za element, do której maszyny pasuje i czy zachował stan pozwalający na montaż.
Jak porównywać koszt naprawy i nowej części
Porównanie ekonomiczne powinno obejmować cały zakres. Przy naprawie są to oględziny, demontaż, przygotowanie, spawanie, obróbka, badania i montaż. Przy nowej części dochodzą zakup, dostawa, dopasowanie i czas oczekiwania. Sama cena metra spoiny nie opisuje wartości zlecenia. W niektórych zadaniach największą pozycją jest dostęp i przygotowanie, a w innych precyzyjna obróbka po spawaniu. Warto rozmawiać o tych składnikach, aby porównanie było uczciwe.
Znaczenie ma również przewidywalność rezultatu. Jeżeli materiał jest nieznany, a część wielokrotnie naprawiana, zakres może się zmienić po oczyszczeniu. Taką niepewność należy wyraźnie wskazać przed pracą. Klient może wtedy zdecydować, czy akceptuje etap diagnostyczny, czy woli od razu zamówić nowy element. Nie zawsze najtańszy wariant początkowy daje najmniejszy koszt całego przestoju. Dobrze określony zakres pomaga uniknąć wydatków na kolejne doraźne poprawki.
Przy wyposażeniu indywidualnym, którego nie można kupić z katalogu, regeneracja bywa szczególnie uzasadniona. Dotyczy to nietypowych stelaży, obudów i części dopasowanych do obiektu. Nadal trzeba jednak sprawdzić, czy zachowany materiał nadaje się do dalszej pracy. Czasami opłaca się odtworzyć cały element według wzoru, wykorzystując tylko sprawne podzespoły. Naszym zadaniem jest przedstawić możliwy zakres spawalniczy i warunki wykonania tak, aby klient mógł podjąć konkretną decyzję.
Naprawa pojedyncza a przebudowa całego zespołu
W praktyce granica między naprawą a przebudową może zostać przekroczona niepostrzeżenie. Zaczyna się od pękniętego wspornika, a podczas rozmowy pojawia się pomysł przeniesienia urządzenia, zwiększenia jego wysokości i dodania nowego napędu. Każda z tych zmian może wpływać na obciążenia oraz sposób użytkowania. Warto zatrzymać się i zdefiniować nowe zadanie. Odtworzenie uszkodzonego detalu według istniejącego wzoru jest czymś innym niż zaprojektowanie innego układu. Przejrzysty zakres pozwala dobrać odpowiednie kompetencje i dokumentację.
Przykładowo podwyższenie stojaka zmienia jego podatność na przechylenie i sposób przenoszenia sił. Dodanie półki może zmienić obciążenie nóg, a przyspawanie kół wprowadza drgania podczas transportu. Jeżeli stelaż wcześniej stał przy ścianie, po ustawieniu na środku pomieszczenia może być obciążany inaczej. Nie wystarczy więc skopiować dawnych spoin. Potrzebna jest ocena nowej funkcji. W zależności od znaczenia konstrukcji może ją przeprowadzić projektant albo osoba odpowiedzialna za urządzenie. Dopiero na tej podstawie ustala się wykonanie części metalowej.
Podobna sytuacja występuje przy zmianie osprzętu maszyny. Nowy uchwyt może pasować wymiarowo, ale przenosić siły w inny sposób. Dłuższe ramię zwiększa moment w połączeniu, a cięższa osłona wpływa na zawiasy i mocowania. W przypadku elementów związanych z podnoszeniem lub bezpieczeństwem wymagania są szczególnie wysokie. Nie traktuje się takich przeróbek jako zwykłego dospawania płytki. Należy ustalić dopuszczalność zmiany, odpowiedzialność projektową i sposób odbioru. Jeśli brakuje danych, właściwym krokiem może być wybór rozwiązania przewidzianego przez producenta.
Rozsądne planowanie polega także na ocenie przyszłej obsługi. Przebudowa powinna pozostawiać dostęp do smarowania, wymiany części i czyszczenia. Elementy eksploatacyjne nie mogą zostać uwięzione pomiędzy nowymi żebrami. Warto sprawdzić, czy da się zdjąć pokrywę, wyciągnąć wał i odkręcić śruby przy użyciu normalnych narzędzi. W warsztacie łatwo uzyskać dostęp z każdej strony, lecz po ustawieniu maszyny przy ścianie sytuacja może się zmienić. Projekt naprawy lub przebudowy powinien uwzględniać rzeczywiste miejsce pracy urządzenia.
Dla klienta oznacza to możliwość uporządkowania zamówienia. Można oddzielnie ustalić diagnozę, wykonanie projektu, przygotowanie nowych części, spawanie i montaż. Nie wszystkie etapy muszą należeć do jednego wykonawcy, ale powinny do siebie pasować. Mobilny Serwis Warszawa może wtedy realizować jasno określony zakres spawalniczy na podstawie uzgodnionych wymagań. Efektem jest konstrukcja, której funkcję i sposób użytkowania można ocenić. Takie podejście ułatwia odbiór oraz późniejsze utrzymanie, ponieważ wiadomo, co odtworzono, co zmieniono i według jakich założeń wykonano pracę.
Przekazanie klientowi i czytelny opis wykonanej pracy
Przy odbiorze warto nazwać dokładnie to, co wykonano. Zamiast ogólnego „maszyna naprawiona” lepiej wskazać wymieniony fragment, odtworzone połączenie i przeprowadzone sprawdzenia. Jeżeli poza zakresem pozostały łożyska, napęd lub sterowanie, powinno to być jasne. Nie chodzi o rozbudowane zastrzeżenia, lecz o precyzję. Klient powinien wiedzieć, czy otrzymuje gotowe urządzenie, naprawiony podzespół czy element oczekujący na dalszy montaż przez jego zespół.
W przypadku pracy na obiekcie ważna jest informacja o stanie miejsca po zakończeniu. Osłony powinny być przywrócone w uzgodnionym zakresie, narzędzia usunięte, a części tymczasowo podparte odpowiednio przekazane do dalszych czynności. Jeśli urządzenie pozostaje wyłączone, nie może być wątpliwości, dlaczego i kto wykonuje kolejny etap. Takie przekazanie ogranicza ryzyko przypadkowego uruchomienia przed zakończeniem całego remontu i ułatwia współpracę kilku ekip.
Mobilny Serwis Warszawa wykonuje spawanie z myślą o rzeczywistej funkcji elementu. Przyjmujemy zgłoszenia z Warszawy i okolic, analizujemy możliwość pracy na miejscu i ustalamy zakres adekwatny do materiału oraz uszkodzenia. Żeby rozpocząć rozmowę, przygotuj zdjęcie całej części, zbliżenie problemu, podstawowe wymiary oraz informację, do czego element służy. Na tej podstawie można zaplanować oględziny, naprawę lub dalszą kwalifikację. Dobrze przygotowane zlecenie pozwala skupić się na tym, co najważniejsze: trwałym, sprawdzonym rezultacie i sprawnym powrocie do użytkowania.
Część 04 Jakość spawania i organizacja mobilnego serwisu
Mobilny warsztat spawalniczy jakość zaczyna się przed zajarzeniem łuku
Mobilny Serwis Warszawa oferuje spawanie z dojazdem, ale samo przywiezienie spawarki stanowi dopiero początek pracy. O wyniku naprawy decyduje również rozpoznanie materiału, ustalenie przyczyny pęknięcia, przygotowanie krawędzi, stabilizacja konstrukcji i możliwość skontrolowania gotowego złącza. Zawias przy furtce, wspornik maszyny i rama magazynowego wózka mogą wyglądać na podobne zlecenia. W praktyce różnią się obciążeniem, dostępem, grubością materiału oraz skutkami ewentualnego uszkodzenia. Dlatego ofertę dobieramy do elementu i warunków jego użytkowania, zamiast sprowadzać każde zgłoszenie do długości widocznego pęknięcia.
Klientowi zależy zwykle na przywróceniu sprawności. Brama ma się otwierać, furtka zamykać, balustrada pozostać stabilna, a wspornik utrzymywać swoją pozycję. Spawacz musi spojrzeć szerzej: ustalić, którędy płyną obciążenia, co ogranicza ruch, gdzie gromadzi się woda i czy poprzednie naprawy nie osłabiły sąsiedniego materiału. Dobra usługa spawalnicza łączy oględziny, warsztat ślusarski, kontrolę geometrii i ocenę połączenia. Ładna spoina jest mile widziana, lecz sama uroda nie zastępuje prawidłowego wtopienia, odpowiedniego przekroju i zdrowego podłoża.
Punktem wyjścia pozostaje rozmowa o objawach. Pytamy, kiedy pojawiła się usterka, czy wystąpiła po uderzeniu, czy narastała stopniowo oraz czy wcześniej wykonywano regulacje. Informacja, że brama zaczęła ocierać o nawierzchnię po zimie, kieruje uwagę również na osadzenie słupka i grunt. Wiadomość o kolejnym pęknięciu w tym samym miejscu każe sprawdzić sztywność układu oraz kierunek sił. Gdy pęknięcie powstało po kolizji, oceniamy także prostoliniowość profili. Dopiero taki obraz pozwala rozmawiać o naprawie, która rozwiązuje problem użytkowy.
Zgłoszenie które pozwala przygotować właściwy zestaw
Do wstępnej oceny przydają się fotografie całego elementu, zdjęcie uszkodzenia z bliska i widok miejsca mocowania. Jedno ujęcie pękniętej spoiny nie pokazuje, czy konstrukcja jest podparta, czy dostęp do jej tylnej strony pozostaje możliwy ani czy sąsiednie materiały wymagają osłonięcia. Zdjęcie ogólne pozwala ocenić wysokość pracy, ilość miejsca i ewentualny ruch ludzi. Zdjęcie szczegółowe pokazuje kształt pęknięcia, stan powłoki i przybliżoną grubość profilu. Dobrze dołączyć wymiar orientacyjny, lecz nie należy demontować osłon ani poruszać niestabilnym elementem tylko po to, aby wykonać fotografię.
Przy konstrukcjach opisanych dokumentacją warto przekazać rysunek, oznaczenie materiału i fragment instrukcji dotyczący napraw. Numer modelu maszyny bywa przydatniejszy niż potoczne określenie jej części. Producent może przewidywać wymianę danego podzespołu zamiast spawania albo dopuszczać naprawę tylko według określonej technologii. Wtedy planowanie zaczyna się od dokumentacji urządzenia. Zlecenie spawania części nie oznacza automatycznie, że każdy element można bezpiecznie połączyć dowolną metodą. Naszym zadaniem jest wskazać realny zakres prac, a przy ograniczeniach technicznych zaproponować odpowiednią ścieżkę dalszego postępowania.
Warto podać, czy na miejscu dostępne jest zasilanie, gdzie można ustawić samochód serwisowy oraz czy obiekt ma regulamin prac gorących. Sama obecność gniazda nie przesądza o przydatności instalacji do planowanej pracy. Znaczenie mają obciążalność obwodu, zabezpieczenia, stan przewodów, odległość od stanowiska i wymagania konkretnego urządzenia. Podobnie deklaracja, że hala jest duża, nie rozstrzyga sprawy wentylacji. Gdy potrzebny jest podnośnik, rozebranie zabudowy albo wyłączenie ciągu komunikacyjnego, najlepiej ustalić to przed przyjazdem. Pozwala to uniknąć sytuacji, w której naprawa czeka na organizację dostępu.
Co odróżnia stanowisko mobilne od pracy przy stałym stole
W warsztacie można przygotować stabilny stół, osłony, odciąg i stałe przyłącza. U klienta każdy z tych elementów trzeba dopasować do otoczenia. Nawierzchnia może być nierówna, naprawiany detal związany z budynkiem, a obok mogą znajdować się samochody, przeszklenia lub wyposażenie lokalu. Dlatego ustawienie stanowiska obejmuje także wyznaczenie miejsca odkładania gorących części, prowadzenie przewodów poza przejściami i ochronę powierzchni przed odpryskami. W mobilnym serwisie sprawność organizacyjna bezpośrednio przekłada się na jakość, ponieważ umożliwia spawaczowi pracę w przewidywalnych warunkach.
Zasilanie awaryjne lub agregat dobiera się do rzeczywistych potrzeb urządzenia i jego dopuszczalnych warunków pracy. Nie wystarcza porównanie jednej wartości mocy z reklamy spawarki z jedną wartością mocy generatora. Ważne są parametry wejściowe, charakter obciążenia, stabilność napięcia, wymagania producenta oraz jednoczesna praca dodatkowych odbiorników. Szlifierka, oświetlenie i urządzenie odciągowe też pobierają energię. Wysokie wymagania złącza mogą uzasadniać zmianę organizacji pracy lub przeniesienie elementu do lepiej przygotowanego stanowiska. Mobilność oznacza możliwość dojazdu z wyposażeniem, a nie pominięcie warunków technicznych.
Zestaw narzędzi obejmuje więcej niż źródło prądu i uchwyt. Potrzebne mogą być ściski, kątowniki, podpory, przyrządy pomiarowe, materiały do czyszczenia, osłony oraz narzędzia do usuwania wadliwego fragmentu. Przy nierdzewce ważne jest wydzielenie narzędzi ograniczające zanieczyszczenie cząstkami stali niestopowej. Przy aluminium znaczenie ma utrzymanie czystości powierzchni i materiału dodatkowego. Przy starej stalowej bramie sporo czasu zajmuje usunięcie farby i produktów korozji. Każda z tych czynności ma konkretny cel: przygotować połączenie, w którym metal zostanie rzeczywiście połączony, a nie tylko przykryty spoiwem.
Materiały dodatkowe trzeba powiązać z rodzajem materiału podstawowego i warunkami użytkowania. Określenie „drut do stali” jest zbyt ogólne dla wielu prac technicznych. Liczy się klasyfikacja spoiwa, jego stan, wymagane właściwości i zgodność z przyjętą technologią. Zawilgocona elektroda lub zabrudzony drut mogą pogorszyć przebieg procesu mimo poprawnego ustawienia urządzenia. W serwisie ważna jest więc organizacja przechowywania, identyfikacja opakowań i zabezpieczenie materiałów podczas transportu. Porządek w wyposażeniu nie służy wyłącznie wygodzie: zapobiega pomyłkom, których skutki mogą ujawnić się dopiero podczas eksploatacji.
Wybór metody w konkretnym otoczeniu
MIG, MAG, TIG i MMA pozwalają rozwiązywać różne zadania, lecz nie są nazwami poziomów jakości. Każda metoda może dać właściwe złącze w odpowiednim zastosowaniu i każda może zawieść przy złym przygotowaniu. MAG jest praktyczny przy licznych naprawach konstrukcji stalowych; TIG daje dużą kontrolę nad jeziorkiem i bywa korzystny przy precyzyjnych detalach; MMA zapewnia elastyczność sprzętową w wielu pracach terenowych; MIG znajduje zastosowanie między innymi przy aluminium. Dobór obejmuje materiał, grubość, pozycję, dostęp, warunki atmosferyczne i wymagania odbiorowe.
Techniczne rozróżnienie procesów można uzupełnić polskim opracowaniem CIOP dotyczącym procesów spawalniczych i sposobów dostarczania energii do złącza. W rozmowie z klientem najważniejsze pozostaje jednak przełożenie metody na konkretną usługę. Nie dobieramy procesu dlatego, że jego skrót brzmi bardziej specjalistycznie. Dobieramy go po to, aby uzyskać odpowiedni przebieg naprawy, dostęp do złącza i możliwą do sprawdzenia jakość przy rozsądnym nakładzie pracy.
Wiatr ma szczególne znaczenie w procesach z zewnętrzną osłoną gazową. Osłony stanowiska muszą ograniczać niekorzystny przepływ powietrza, a równocześnie nie tworzyć miejsca gromadzenia dymu. Deszcz, wilgoć i niska temperatura wpływają na warunki elektryczne, stan powierzchni oraz gospodarkę cieplną złącza. To powody, dla których termin realizacji może wymagać zmiany albo przygotowania zadaszenia. Zwiększanie przepływu gazu bez końca nie stanowi uniwersalnego rozwiązania na podmuchy. Nadmierny i niewłaściwie ukształtowany strumień również może zakłócać osłonę. Parametry dobiera się do procesu i warunków, a nie do pośpiechu.
Stabilizacja elementu przed cięciem i spawaniem
Uszkodzony zawias często nadal częściowo przenosi ciężar skrzydła. Usunięcie jego fragmentu zmienia układ podparcia, dlatego odcięcie wadliwej spoiny wymaga wcześniejszego zabezpieczenia konstrukcji. Podobnie rama maszyny może utrzymywać naprężenia po kolizji i przemieścić się po rozcięciu. Podpory oraz przyrządy muszą uwzględniać ciężar, środek masy, kierunek ruchu i planowaną kolejność operacji. Samo przytrzymanie elementu ręką nie zastępuje przygotowanego podparcia. Ten etap bywa mało widowiskowy, lecz ma podstawowe znaczenie dla bezpiecznej, dokładnej pracy.
Przy dużym skrzydle bramowym trzeba rozważyć demontaż, a przy nierozbieralnej konstrukcji możliwość kontrolowanego odciążenia. Zmiana jednego zawiasu może wymagać sprawdzenia drugiego, ponieważ zużycie zwykle nie rozkłada się równomiernie. W podporach tymczasowych należy zachować dostęp do miejsca pracy i możliwość kontroli geometrii. Źle ustawiony zacisk potrafi wymusić pozornie właściwy kształt, który znika po zwolnieniu mocowania. Dlatego pomiary wykonuje się nie tylko w stanie mocno ściągniętym, ale również na etapach, które pozwalają ocenić naturalne ułożenie konstrukcji.
Ważne pozostaje rozróżnienie między podparciem na czas naprawy a docelowym przenoszeniem obciążeń. Pręt dostawiony prowizorycznie pod bramę może zapewnić chwilową stabilność, lecz nie rozwiązuje uszkodzenia słupka. Dodatkowa blacha przy wsporniku może ułatwić ustawienie, lecz nie musi stanowić właściwego wzmocnienia projektowego. Po zakończeniu naprawy układ powinien działać zgodnie z ustalonym przeznaczeniem. Jeżeli wymaga pozostawienia zabezpieczenia tymczasowego lub ograniczenia użytkowania, informacja musi być jednoznaczna. Klient powinien wiedzieć, czy odbiera gotową naprawę, etap zabezpieczenia czy przygotowanie do większej przebudowy.
Diagnostyka złącza szukamy przyczyny a nie tylko miejsca pęknięcia
Oględziny zaczynamy od całego układu. Pęknięta spoina przy bramie bywa skutkiem zatartego zawiasu, osiadania fundamentu, błędnie zamontowanego siłownika albo wielokrotnego uderzania skrzydła w ogranicznik. W maszynie źródłem problemu może być luz w połączeniu śrubowym, niewspółosiowość lub przeciążenie wynikające z zablokowania mechanizmu. Jeżeli odtworzymy wyłącznie spoinę, pozostawiając przyczynę, uszkodzenie może powrócić obok naprawy. Dlatego diagnoza obejmuje sposób pracy części, ślady kontaktu, rozkład korozji i historię zmian dokonanych przez użytkownika.
Pierwszy podział dotyczy rodzaju uszkodzenia. Pęknięcie materiału rodzimego jest innym problemem niż oderwanie spoiny na granicy wtopienia. Ubytek korozyjny wymaga innej oceny niż rozerwanie po jednorazowym uderzeniu. Odkształcona rama może potrzebować odtworzenia geometrii, podczas gdy rama prosta z lokalnym pęknięciem wymaga rozpoznania samego złącza i obciążeń. W praktyce występują też uszkodzenia mieszane: korozja zmniejsza przekrój, luz zwiększa uderzenia, a pęknięcie postępuje stopniowo. Prawidłowy opis porządkuje te zjawiska zamiast nazywać wszystko jednym słowem „spaw”.
Nieznany materiał i ograniczenia rozpoznania wzrokowego
Kolor, ciężar, reakcja na magnes i wygląd przełomu bywają pomocniczymi wskazówkami, ale nie stanowią pełnej identyfikacji gatunku. Dwie części podobne z zewnątrz mogą różnić się składem chemicznym, stanem obróbki cieplnej i podatnością na pękanie. Szczególnie ostrożnie traktuje się elementy maszyn, części samochodowe, odlewy i wyroby, które wcześniej były naprawiane. Jeżeli dokumentacji brakuje, zakres pewności trzeba określić przed doborem technologii. W wymagających zastosowaniach uzasadnione może być badanie materiału, a czasem bardziej racjonalna okaże się wymiana na element o znanym pochodzeniu.
Przykładem dostępnej ścieżki diagnostycznej są badania składu chemicznego materiałów prowadzone przez UDT. Informacja o składzie wspiera identyfikację, lecz nie zastępuje wszystkich danych o stanie materiału. Ten sam gatunek może występować w różnych stanach dostawy, a część po wieloletniej pracy może mieć lokalne zmiany struktury. Dlatego wynik pomiaru należy zestawić z dokumentacją, funkcją elementu i wymaganiami procesu. W ofercie naprawy rozdzielamy to, co ustalono na podstawie oględzin, od tego, co wymaga potwierdzenia badawczego.
Nie należy też utożsamiać przyciągania przez magnes z jednoznaczną odpowiedzią na pytanie o rodzaj stali nierdzewnej. Własności magnetyczne zależą między innymi od struktury, a obróbka może zmieniać lokalną reakcję materiału. Podobnie określenie „aluminium” obejmuje wiele stopów o odmiennym zachowaniu podczas spawania. Dla klienta praktyczny wniosek jest prosty: jeśli zachowała się tabliczka, oznaczenie profilu, dokument dostawy albo karta producenta, warto je udostępnić. Czas przeznaczony na identyfikację zwykle ma większy sens niż późniejsze korygowanie źle dobranej naprawy.
Oczyszczenie jako część diagnozy
Warstwa farby może ukrywać pęknięcie biegnące dalej niż jego widoczny fragment. Korozja potrafi zasłonić cienką ściankę, a uszczelniacz wypełnić szczelinę, która otwiera się dopiero przy obciążeniu. Oczyszczanie wykonuje się więc również po to, aby ustalić rzeczywisty zakres uszkodzenia. Nie chodzi o mechaniczne usunięcie dowolnie dużej ilości metalu. Trzeba zachować kontrolę nad kształtem, nie przegrzać powierzchni i nie zatrzeć cech potrzebnych do oceny. Przy analizie poważnej awarii nadmierne szlifowanie przed udokumentowaniem przełomu może zniszczyć ważne informacje.
Stan powierzchni ma znaczenie dla późniejszych badań. Głęboko porysany, zatłuszczony albo pokryty grubą farbą detal utrudnia interpretację wskazań i pomiar geometrii spoiny. Przy badaniach penetracyjnych nieodpowiednie przygotowanie może zamknąć ujścia drobnych nieciągłości lub spowodować rozległe tło. Przy oględzinach wizualnych odpryski i zgorzelina zasłaniają przejście spoiny do materiału. Z tego względu zakres czyszczenia powinien być dopasowany do wybranej metody oceny. Przygotowanie pod spawanie, przygotowanie pod badanie i przygotowanie pod malowanie są powiązane, lecz nie są dokładnie tą samą czynnością.
Pęknięcie zmęczeniowe i jednorazowe przeciążenie
Powtarzalne obciążenie może powodować stopniowy rozwój pęknięcia nawet wtedy, gdy pojedynczy cykl nie wygląda groźnie. Przykładem jest ciężkie skrzydło, które codziennie uderza w ogranicznik, albo wspornik narażony na drgania urządzenia. Miejsce inicjacji bywa związane z ostrym przejściem przekroju, karbem, niekorzystnym zakończeniem spoiny lub wcześniejszym uszkodzeniem. W takim przypadku sama większa ilość spoiwa nie stanowi wystarczającej odpowiedzi. Trzeba rozważyć sposób wprowadzania obciążenia i kształt detalu, aby nie przenieść koncentracji naprężeń w sąsiednie miejsce.
Przy jednorazowym przeciążeniu analizuje się z kolei zakres trwałych odkształceń i możliwość uszkodzenia części niewidocznych. Brama uderzona samochodem może mieć pęknięty spaw oraz skręcony profil i naruszone mocowanie słupka. Naprawa tylko najbardziej widocznego fragmentu nie przywróci prawidłowej osi. W maszynie uderzenie może uszkodzić łożyskowanie, nawet jeśli pęknięcie znajduje się na wsporniku. Dlatego opisujemy klientowi, jakie elementy należą do zakresu oględzin i gdzie potrzebna jest dodatkowa diagnostyka mechaniczna. Spawanie powinno stanowić część uporządkowanej naprawy całego problemu.
Korozja ubytki grubości i decyzja o wymianie fragmentu
Rdza widoczna na powierzchni nie mówi jeszcze, jak duży przekrój pozostał pod powłoką. Profil może być mocno skorodowany od środka, zwłaszcza gdy gromadzi się w nim woda. Przy zawiasie obciążenia wprowadzane są lokalnie, dlatego cienka ścianka w tym miejscu wymaga szczególnej uwagi. Dołożenie spoiny do przerdzewiałego podłoża nie odtwarza jego pierwotnej nośności. W niektórych naprawach konieczne jest wycięcie fragmentu do zdrowego materiału i wstawienie nowego odcinka, a czasem wymiana całego elementu okaże się bardziej przewidywalna.
Ocena grubości powinna obejmować obszar wokół uszkodzenia, ponieważ najsłabszy punkt nie zawsze znajduje się bezpośrednio pod pęknięciem. Można rozważyć pomiary odpowiednią metodą, uwzględniając stan powierzchni i geometrię detalu. Pojedynczy korzystny odczyt nie opisuje całej konstrukcji. W rozbudowanych instalacjach stosuje się także mapowanie ubytków i porównywanie wyników w czasie. Zakres takich możliwości pokazuje opis badań materiałowych nieniszczących UDT, obejmujący między innymi metody służące ocenie stanu materiału bez jego rozcinania.
Kiedy potrzebna jest szersza ekspertyza
Jeżeli uszkodzenie dotyczy elementu o istotnej funkcji nośnej, powtarza się mimo napraw albo ma związek z poważnym zdarzeniem, potrzebna może być ekspertyza wykraczająca poza zwykły serwis. Obejmuje ona dokumentację, obciążenia, geometrię, wyniki badań i możliwe mechanizmy zniszczenia. Przykładowy zakres takich prac przedstawia UDT w części poświęconej ustalaniu przyczyn awarii i ekspertyzom technicznym. Przywołanie tej ścieżki nie oznacza, że każde pęknięte mocowanie wymaga rozbudowanego opracowania. Pokazuje, kiedy decyzja o spawaniu powinna opierać się na większej liczbie danych.
W przemyśle spotyka się również ocenę przydatności uszkodzonego urządzenia do dalszej pracy. Metodologia Fitness For Service opisana przez UDT rozpatruje określone rodzaje uszkodzeń i warunki eksploatacji. Nie jest to proste stwierdzenie, że element „jeszcze wytrzyma”, ani zamiennik wymaganych uzgodnień. Dla klienta zamawiającego mobilny serwis najważniejsze pozostaje rozpoznanie granicy między typową naprawą użytkową a zadaniem wymagającym obliczeń, nadzoru, badań lub formalnej procedury naprawczej.
Technologia spawania kwalifikacje i wymagania klienta
Przy zamawianiu spawania warto oddzielić cztery sprawy: umiejętności spawacza, właściwości opracowanej technologii, organizację zapewnienia jakości oraz uprawnienia wymagane dla konkretnego rodzaju urządzenia. Dokument dotyczący jednej z tych spraw nie zastępuje automatycznie pozostałych. Spawacz może mieć kwalifikacje w określonym zakresie, ale technologia dla nietypowego materiału nadal wymaga ustalenia. Zakład może stosować uporządkowany system jakości, lecz konkretna naprawa podlegać dodatkowym uzgodnieniom. W ofercie technicznej te elementy powinny być opisane jasno, ponieważ klient przemysłowy potrzebuje czegoś więcej niż ogólnego zapewnienia o doświadczeniu.
W Mobilnym Serwisie Warszawa punktem wyjścia jest określenie oczekiwanego rezultatu i charakteru elementu. Drobna naprawa użytkowa ma inny zakres dokumentacyjny niż prace przy konstrukcji objętej projektem albo urządzeniu podlegającym dozorowi. Informacja, że zajmujemy się spawaniem MIG, MAG, TIG i MMA, opisuje dostępne kierunki usług, lecz nie stanowi deklaracji posiadania każdego możliwego certyfikatu branżowego. Jeżeli zlecenie wymaga przedstawienia określonych dokumentów, zakres ich dostarczenia należy uzgodnić przed realizacją. Takie podejście pozwala dopasować wykonanie do faktycznych wymagań zamiast dopisywać formalności dopiero przy odbiorze.
WPS czyli instrukcja powiązana z rzeczywistym złączem
WPS jest specyfikacją technologii spawania. Określa sposób wykonania połączenia w danym zakresie zastosowania. Obejmuje między innymi identyfikację procesu, rodzaj materiałów, geometrię złącza, materiały dodatkowe, pozycję spawania i istotne warunki cieplne. Nie jest to jedynie kartka z wartością prądu. Właściwie opracowana instrukcja łączy wiele zależności, dzięki którym wykonawca i osoba nadzorująca mogą sprawdzić, czy planowana praca mieści się w przewidzianych warunkach. Dla klienta oznacza to większą przejrzystość: wiadomo, według czego złącze ma powstać i co trzeba kontrolować.
Przykładowo dwa złącza z podobnych profili mogą wymagać odmiennego przygotowania, jeżeli jedno jest dostępne z obu stron, a drugie tylko od zewnątrz. Zmiana rodzaju spoiwa albo zakresu grubości może mieć znaczenie dla podstawy technologii. Również kolejność wykonywania ściegów wpływa na odkształcenia i warunki nagrzewania. Dlatego WPS nie powinien być traktowany jako uniwersalny formularz kopiowany do wszystkich zleceń. Jego treść musi odnosić się do określonego połączenia lub prawidłowo zdefiniowanej rodziny połączeń, a wykonanie powinno pozostać zgodne z przyjętym zakresem.
W praktyce serwisowej często występuje etap niepewności: dopiero po oczyszczeniu widać faktyczną grubość ścianki, kształt pęknięcia lub ślady wcześniejszych napraw. Z tego względu wstępna koncepcja może wymagać korekty przed spawaniem. Technicznie dojrzałe postępowanie zakłada taki punkt decyzyjny. Jeżeli odkryte warunki wykraczają poza przyjęte założenia, nie należy udawać, że dokument nadal opisuje rzeczywistość. Trzeba ponownie ustalić zakres pracy, a przy wymagających zadaniach uzyskać akceptację odpowiedzialnej osoby. Kontrolowana zmiana jest lepsza niż rozbieżność między instrukcją a wykonaniem.
WPQR i znaczenie kwalifikowania technologii
WPQR dokumentuje kwalifikowanie technologii na podstawie określonej procedury i wyników badań. Pokazuje, że wykonana próbka, w przewidzianym zakresie zmiennych, spełniła stosowne wymagania. Związek między WPQR i WPS należy rozumieć jako relację podstawy kwalifikacyjnej do instrukcji wykonania, a nie jako dwa zamienne skróty. WPS organizuje pracę, natomiast dokumentacja kwalifikacyjna potwierdza określone możliwości technologii. Zakresy nie są bezgraniczne. Zmiana materiału, grubości, procesu lub innych istotnych warunków może wymagać ponownej oceny podstawy kwalifikowania.
Polskie informacje o tej dziedzinie publikuje UDT w opisie kwalifikowania technologii spawania i egzaminowania spawaczy. Rozróżnienie obu obszarów jest szczególnie przydatne inwestorowi. Dobre wykonanie próbki przez człowieka i dobre wyniki badań technologii odpowiadają na różne pytania. Jedno dotyczy umiejętności wykonawcy w określonym zakresie, drugie właściwości połączenia uzyskanego według przyjętych warunków. Przy skomplikowanym zadaniu potrzebna bywa zgodność obu elementów, uzupełniona właściwą organizacją nadzoru.
Nie każda naprawa furtki wymaga osobnego programu badań kwalifikacyjnych. Nie oznacza to jednak, że podczas drobnych prac można pominąć dobór materiału i kontrolę wykonania. Skala dokumentacji powinna odpowiadać zastosowaniu, wymaganiom umowy i właściwym przepisom. Klient zamawiający naprawę pojedynczego zawiasu potrzebuje przede wszystkim sprawnego, stabilnego skrzydła i jasnego zakresu usługi. Klient zamawiający połączenia w instalacji przemysłowej może potrzebować identyfikowalności materiałów, instrukcji, planu badań i dokumentów personelu. Sensowne rozróżnienie tych sytuacji ogranicza zarówno braki formalne, jak i niepotrzebne koszty.
Kwalifikacje spawacza mają określony zakres
Potoczne pytanie „czy spawacz ma uprawnienia?” warto doprecyzować. Dokument kwalifikacyjny odnosi się do określonych warunków, takich jak proces, materiał, rodzaj złącza i inne parametry zakresu. Nie wystarcza więc samo stwierdzenie, że ktoś kiedyś zdał egzamin. Przy zadaniu z wymaganiami formalnymi sprawdza się odpowiedniość dokumentu, jego ważność i warunki utrzymania kwalifikacji. Istotna jest też zgodność osoby wykonującej pracę z dokumentacją przedstawioną klientowi. Przejrzysty obieg informacji zmniejsza ryzyko, że przy odbiorze pojawi się dokument niedotyczący rzeczywistego wykonawcy albo złącza.
Zakres zagadnień związanych z personelem pokazuje strona UDT dotycząca certyfikacji osób wykonujących połączenia nierozłączne. Obejmuje ona różne materiały i rodzaje spajania, co dobrze ilustruje, dlaczego ogólne hasło nie wyczerpuje tematu. W dokumentacji zlecenia warto wskazać, czego oczekuje zamawiający, zamiast posługiwać się tylko skrótem „certyfikat”. Wtedy da się przygotować właściwy zestaw danych i z góry ustalić, które operacje są objęte zamówieniem, a które wymagają osobnej organizacji.
Kwalifikacje nie są również tym samym co doświadczenie w określonym zastosowaniu. Spawacz pracujący głównie przy nowych konstrukcjach może mieć inne codzienne problemy niż serwisant naprawiający skorodowane bramy na posesjach. W naprawie istotne są identyfikacja starego materiału, lokalizacja przyczyny, ograniczony dostęp i współpraca z istniejącą geometrią. Z kolei przy produkcji seryjnej duże znaczenie mają powtarzalność, przyrządy i stały przebieg kontroli. Najlepszy dobór wykonawcy uwzględnia zarówno dokumenty wymagane dla zadania, jak i praktyczne obycie z jego rodzajem.
Urządzenia pod dozorem i granice zwykłego serwisu
Niektóre naprawy dotyczą urządzeń, dla których obowiązują odrębne wymagania dotyczące zakładu, personelu, technologii i uzgodnień. Sama dostępność mobilnej spawarki nie przesądza o możliwości wykonania prac. W takich przypadkach podstawę planowania stanowią identyfikacja urządzenia i ustalenie obowiązującej procedury. Informacje UDT o kwalifikacjach osób przy urządzeniach technicznych pomagają zrozumieć, dlaczego naprawy urządzeń podlegających dozorowi nie powinny być traktowane tak samo jak zwykłe poprawki ogrodzenia. Szczegółowy zakres wymagań należy zawsze odnieść do konkretnego obiektu.
Dla klienta praktyczna zasada brzmi: przed zamówieniem naprawy należy podać funkcję elementu i oznaczenie urządzenia. Słowo „zbiornik” może oznaczać nieciśnieniowy pojemnik użytkowy, ale także urządzenie objęte rozbudowanymi wymaganiami. Określenie „uchwyt” może dotyczyć drobnego zaczepu albo części uczestniczącej w podnoszeniu ładunku. Tych różnic nie da się rozstrzygnąć na podstawie samej długości pęknięcia. Jeżeli funkcja elementu jest istotna dla bezpieczeństwa, zakres naprawy powinien uwzględniać właściwy nadzór i sposób dopuszczenia do dalszej pracy.
Nadzór spawalniczy jako zarządzanie zależnościami
Nadzór spawalniczy kojarzy się czasem z osobą, która przychodzi obejrzeć gotową spoinę. W rzeczywistości najwięcej można poprawić przed spawaniem i w jego trakcie. Należy ustalić materiały, dostępne kwalifikacje, instrukcje, plan kontroli, kolejność operacji i sposób postępowania przy odchyleniach. Istotne jest również zapewnienie, że personel otrzyma właściwe rysunki i aktualne wersje dokumentów. Jeżeli na stanowisku znajdują się dwie sprzeczne wersje detalu, nawet staranne wykonanie może nie odpowiadać zamówieniu. Organizacja informacji jest więc techniczną częścią jakości.
W naprawach mobilnych przydatna jest jedna osoba odpowiedzialna za uzgodnienia po stronie klienta. Bez tego pojawiają się sprzeczne polecenia: administracja chce zachować wygląd, użytkownik oczekuje zmiany prześwitu, a inna osoba proponuje przesunięcie zawiasu. Każda taka zmiana wpływa na geometrię i zakres. Ustalenie osoby kontaktowej pozwala sprawnie zatwierdzać decyzje. Przy większych pracach warto także wskazać momenty, których nie można przekroczyć bez odbioru częściowego. Przykładem jest kontrola przygotowanego rowka przed jego zaspawaniem albo akceptacja ustawienia ramy przed wykonaniem połączeń końcowych.
Identyfikowalność materiału i spoiwa
Identyfikowalność oznacza możliwość powiązania użytego materiału z jego oznaczeniem i dokumentacją. W rozbudowanym zleceniu obejmuje numery partii, pozycje z rysunku, oznaczenia elementów i przypisanie dokumentów odbiorowych. W małej naprawie może przyjąć prostszą postać, na przykład zapis rodzaju nowego profilu i zastosowanego materiału dodatkowego. Ważne, aby poziom zapisu odpowiadał wymaganiom. Utrata oznaczenia po rozcięciu materiału jest typowym problemem organizacyjnym. Jeżeli projekt wymaga identyfikacji, trzeba przewidzieć przeniesienie oznaczeń w sposób zgodny z przyjętą procedurą.
Podobna zasada dotyczy spoiwa. Zużycie końcówki drutu z nieopisanego opakowania może wydawać się oszczędnością, ale utrudnia potwierdzenie zgodności z technologią. W naprawie elementu o niskich wymaganiach formalnych nadal liczy się prawidłowy dobór. W zadaniu wymagającym pełnej dokumentacji potrzebny jest również odpowiedni zapis. Dla klienta przemysłowego to istotna różnica między usługą rozliczaną wyłącznie czasem pracy a usługą obejmującą kontrolowane wykonanie z zestawem dokumentów. Koszt przygotowania informacji bywa zauważalny, lecz daje możliwość późniejszej weryfikacji.
Kontrola zmian w trakcie realizacji
Podczas naprawy może ujawnić się dodatkowe pęknięcie, większy ubytek grubości lub niewidoczna wcześniej deformacja. W takiej sytuacji potrzebna jest decyzja: rozszerzyć zakres, wymienić fragment, wstrzymać pracę czy zlecić dodatkową ocenę. Dobrze prowadzony serwis nie ukrywa tego momentu. Klient otrzymuje informację, co odkryto i jaki ma to wpływ na pierwotne założenia. Fotografia z opisem często pomaga szybciej niż długa rozmowa telefoniczna. Przy bardziej wymagającej konstrukcji decyzję powinien podjąć projektant lub osoba odpowiedzialna za technologię.
Zapis zmiany chroni obie strony przed nieporozumieniem. Jeżeli zamiast krótkiego pęknięcia trzeba wymienić odcinek profilu, zmienia się zakres materiału, czasu i wykończenia. Jeżeli po demontażu okazuje się, że drugi zawias też jest zużyty, warto przedstawić tę informację przed ponownym zawieszeniem skrzydła. W przypadku części odpowiedzialnej technicznie zmiana może wymagać aktualizacji dokumentacji i badań. Jasny tryb zatwierdzania pozwala zachować tempo pracy bez rezygnacji z kontroli. Dzięki temu końcowy odbiór odpowiada rzeczywiście wykonanemu zadaniu.
Kryteria jakości ustala się przed oględzinami gotowej spoiny
Określenie „ma być mocno” nie jest wystarczającym kryterium technicznym. Trzeba ustalić, jakie obciążenie przenosi połączenie, jaki ma mieć wymiar, czy wymagana jest szczelność oraz jaki zakres niezgodności jest dopuszczalny. Przy widocznych elementach dochodzi wygląd: stopień zeszlifowania, kierunek obróbki powierzchni, zachowanie rysunku szczotkowania lub przygotowanie pod powłokę. Wymagania estetyczne nie powinny prowadzić do przypadkowego usuwania przekroju spoiny. Właściwy efekt powstaje wtedy, gdy projekt połączenia i oczekiwany wygląd są ze sobą zgodne.
Normowe poziomy jakości odnoszą się do określonych niezgodności i zakresów zastosowania. Nie wolno traktować samej litery poziomu jako kompletnego projektu naprawy. Kryteria odbioru muszą być powiązane z dokumentacją wyrobu, metodą badania i funkcją elementu. Również wynik badania nie oznacza automatycznie, że cała konstrukcja ma odpowiednią nośność. Można wykonać poprawną spoinę w źle zaprojektowanym detalu. Dlatego ustalenie wymagań łączy ocenę projektu, technologię wykonania i kontrolę. Każda z tych części odpowiada na inne pytanie.
W rozliczeniu usług dla przedsiębiorstw znaczenie ma również opis dokumentu sprzedaży. Materiał, prace ślusarskie, spawanie, badania i zabezpieczenie powierzchni mogą stanowić różne pozycje uzgodnionego zakresu. Nasza oferta spawalnictwa z fakturą dla firm w Warszawie jest punktem wyjścia do rozmowy o sposobie zamówienia. Faktura potwierdza rozliczenie, lecz sama nie jest protokołem badania ani dokumentacją technologiczną. Jeżeli klient potrzebuje dodatkowych dokumentów, powinny zostać wymienione w zamówieniu, aby końcowy komplet był zgodny z jego procedurą.
Badania złączy spawanych co naprawdę mówi wynik kontroli
Kontrola złącza nie ogranicza się do spojrzenia na równy ścieg. Każda metoda ujawnia określony rodzaj informacji i ma własne ograniczenia. Oględziny pozwalają ocenić dostępne powierzchnie i geometrię, badania penetracyjne służą wykrywaniu nieciągłości otwartych na powierzchnię, a badania magnetyczno-proszkowe stosuje się do odpowiednich materiałów ferromagnetycznych. Metody ultradźwiękowe i radiograficzne umożliwiają ocenę wnętrza w zakresie wynikającym z techniki, materiału i geometrii. Dobór badań powinien zatem wynikać z pytania, na które trzeba odpowiedzieć, a nie z przekonania, że najdroższa metoda zawsze będzie najlepsza.
W technicznej rozmowie rozróżniamy wskazanie, nieciągłość i niezgodność niedopuszczalną. Wskazanie jest sygnałem lub obrazem uzyskanym podczas badania. Wymaga interpretacji, ponieważ może wynikać z geometrii, stanu powierzchni albo rzeczywistej nieciągłości. Ocena dopuszczalności wymaga z kolei kryterium odniesienia. Stwierdzenie „coś widać” nie zamyka procesu. Podobnie brak wskazań ma sens tylko w granicach zastosowanej metody i jej czułości. Raport powinien określać, co zbadano, w jakich warunkach i z jakim wynikiem, aby klient nie odczytywał go szerzej, niż pozwalają dane.
Plan badań przygotowany do konkretnego połączenia
W planie kontroli ustala się etapy, miejsca, metody i kryteria oceny. Część informacji najlepiej pozyskać przed spawaniem: potwierdzić geometrię rowka, stan krawędzi, dostęp do grani i dopasowanie elementów. W trakcie pracy można kontrolować czyszczenie między ściegami, temperaturę międzyściegową, kolejność oraz odkształcenia. Po spawaniu ocenia się gotowe złącze i wymagane cechy użytkowe. Tak ułożony plan ogranicza kosztowne poprawki, ponieważ nie wszystkie błędy da się później łatwo rozpoznać, a tym bardziej usunąć bez ponownego przygotowania całego połączenia.
Zakres badań powinien być jednoznaczny. Jeśli zbadano wyłącznie dostępny odcinek spoiny, raport nie może sugerować oceny miejsc zakrytych zabudową. Jeżeli część powierzchni była niedostępna, zapisuje się to jako ograniczenie. Przy naprawie istniejącej konstrukcji nie wolno automatycznie utożsamiać pozytywnego wyniku nowego złącza z oceną wszystkich starych połączeń. Warto zaznaczyć granice zadania na szkicu albo zdjęciu. Pozwala to później powiązać dokument z rzeczywistym fragmentem i uniknąć pomyłek, zwłaszcza gdy w obiekcie występuje wiele podobnych detali.
VT badania wizualne przed spawaniem i po spawaniu
Badanie wizualne zaczyna się od warunków obserwacji. Powierzchnia musi być dostępna i przygotowana, a oświetlenie wystarczające do oceny wymaganych cech. Stosuje się odpowiednie przyrządy, takie jak spoinomierze, przymiary, lupy lub wyposażenie do oględzin pośrednich. Badacz sprawdza między innymi kształt lica, przejście do materiału podstawowego, widoczne pęknięcia, podtopienia, nadmierną wypukłość i niezgodności geometryczne. W zależności od zadania ocenia także granię. Sformułowanie „wygląda dobrze” ma mniejszą wartość niż zapis konkretnych obserwacji i pomiarów.
VT jest szczególnie użyteczne na etapach przygotowania. Można zauważyć nierówną szczelinę, niewłaściwe ustawienie elementów, zabrudzenia lub niedostateczny dostęp uchwytu. Po wykonaniu spoiny te informacje bywają już ukryte. Dlatego kontrola wzrokowa nie powinna być dodatkiem wykonywanym wyłącznie na końcu. W naprawie bramy pomaga również ocenić całą geometrię: położenie osi, równość szczelin i ślady kontaktu. Trzeba jednak odróżnić kontrolę użytkową serwisu od formalnego badania wykonywanego zgodnie z ustalonym zakresem i przez personel o wymaganych kwalifikacjach.
Ograniczeniem VT jest brak bezpośredniego obrazu wnętrza materiału. Równe lico może występować nad nieciągłością wewnętrzną, a atrakcyjna powierzchnia po szlifowaniu nie dowodzi jakości całego przekroju. To nie umniejsza wartości oględzin; pokazuje jedynie ich właściwą rolę. Często są pierwszym i bardzo ważnym etapem, po którym dobiera się dalsze metody. Przy prostym detalu użytkowym mogą stanowić główną część kontroli. Przy złączu o wyższych wymaganiach łączy się je z innymi badaniami oraz weryfikacją dokumentacji i parametrów wykonania.
PT wykrywanie nieciągłości otwartych na powierzchnię
Badania penetracyjne wykorzystują wnikanie odpowiedniego środka do nieciągłości otwartych na powierzchnię. Po kolejnych etapach procesu powstaje wskazanie umożliwiające ocenę. Metoda może być użyteczna dla różnych materiałów nieporowatych, lecz wymaga właściwego przygotowania, zgodności stosowanych środków i zachowania warunków procedury. Nie jest to zwykłe spryskanie spoiny kolorowym preparatem. Czas, temperatura, stan powierzchni i sposób usuwania nadmiaru środka wpływają na wiarygodność wyniku. Dlatego badanie powinno być wykonywane i interpretowane w kontrolowanych warunkach.
PT nie służy do wykrywania wszystkich wad zamkniętych głęboko w materiale. Jeżeli nieciągłość nie łączy się z badaną powierzchnią, penetrant nie ma do niej dostępu. Problemem może być również silna porowatość podłoża, która daje rozległe tło. Szlifowanie potrafi wpłynąć na ujścia drobnych nieciągłości, a farba lub olej mogą uniemożliwić prawidłowe badanie. Przy naprawach warto więc ustalić metodę kontroli przed końcowym wykończeniem. Wtedy nie trzeba usuwać nowej powłoki ani powtarzać obróbki tylko dlatego, że o badaniu przypomniano sobie przy odbiorze.
Dla klienta ważne jest zrozumienie formy wyniku. Protokół PT odnosi się do konkretnego obszaru i warunków oceny. Nie jest deklaracją nośności całej bramy, trwałości fundamentu ani poprawności ustawienia automatyki. Te zagadnienia wymagają innych sprawdzeń. Przykładowe rodziny badań i ich zastosowanie w ekspertyzach można poznać na stronie UDT poświęconej badaniom nieniszczącym NDT. Zestawienie metod pomaga dobrać zakres zlecenia, ale szczegóły badania należy uzgodnić z wykonującym je specjalistą.
MT metoda dla właściwych materiałów i kierunków nieciągłości
Badania magnetyczno-proszkowe wykorzystują zjawiska związane z polem magnetycznym w materiale ferromagnetycznym. Są przydatne przy wykrywaniu nieciągłości powierzchniowych i w pewnym zakresie przypowierzchniowych, zależnie od techniki. Wymagają właściwego magnesowania, odpowiednich środków i kontroli warunków obserwacji. Istotny jest kierunek nieciągłości względem pola, dlatego plan badania nie może ograniczać się do przypadkowego ustawienia przyrządu. W praktyce specjalista dobiera sposób badania do kształtu części i oczekiwanego charakteru uszkodzeń.
Metoda nie jest uniwersalna dla każdego metalu. Badania MT nie stosuje się do aluminium ani typowej stali austenitycznej; metoda wymaga materiału ferromagnetycznego. To częsty powód nieporozumień przy zamawianiu usług: klient prosi o konkretny skrót badania, kierując się doświadczeniem z innym detalem. Lepiej opisać materiał, geometrię i podejrzewane uszkodzenie, a wybór metody pozostawić kompetentnej osobie. W razie potrzeby plan łączy różne badania. Każde powinno dostarczać brakującej informacji, zamiast powielać zakres bez technicznego uzasadnienia.
Po badaniu może być potrzebne oczyszczenie powierzchni i uwzględnienie pozostałości magnetycznych, zależnie od zastosowania części. Przy elemencie przeznaczonym do dalszej obróbki, montażu albo pracy w specyficznym środowisku takie szczegóły mają znaczenie. W protokole warto zachować identyfikację użytego wyposażenia i środków, aby wynik można było odnieść do procedury. Przy ponownej naprawie dane z poprzedniej kontroli są pomocne, ale nie zastępują bieżącej oceny. Stan elementu mógł zmienić się w eksploatacji, a zakres nowej pracy może obejmować inne miejsce.
UT ocena wnętrza i pomiary grubości
Badania ultradźwiękowe wykorzystują propagację fal w materiale. Pozwalają analizować sygnały związane z granicami, geometrią i nieciągłościami, a odpowiednie techniki służą również pomiarom grubości. Do poprawnego wyniku potrzebne są właściwy dobór głowicy, przygotowanie powierzchni, sprzężenie, nastawy, wzorce oraz interpretacja. W naprawach elementów skorodowanych pomiar grubości może pomóc ocenić, czy pod pozornie solidną powłoką pozostał wystarczający przekrój. Nie wolno jednak przenosić wyników z kilku punktów na całą konstrukcję bez uzasadnienia i odpowiedniego planu pomiarów.
Klasyczne badanie UT ma ograniczenia związane między innymi z geometrią złącza, grubością, strukturą materiału i dostępem. Bardzo cienki element, złożony odlew albo materiał silnie tłumiący fale może wymagać odmiennego podejścia. Istotne jest również ustawienie nieciągłości względem wiązki. Z tego powodu samo posiadanie defektoskopu nie rozstrzyga o możliwości rzetelnego zbadania dowolnego detalu. Specjalista powinien potwierdzić przydatność techniki i opisać ograniczenia. Klient otrzymuje wtedy wynik, który można właściwie wykorzystać w decyzji o naprawie albo dalszej pracy.
W bardziej wymagających zastosowaniach stosuje się techniki takie jak Phased Array, TOFD czy TFM. Ich zasadę i przykładowe zastosowania przedstawia UDT w materiale o zaawansowanych badaniach ultradźwiękowych. Rozwinięte obrazowanie może ułatwiać analizę i dokumentowanie, lecz nadal wymaga kwalifikacji, odpowiedniego planu i oceny geometrii. Nowoczesny ekran nie znosi fizycznych ograniczeń metody. Wybór techniki powinien odpowiadać rzeczywistemu problemowi badawczemu i wymaganiom dokumentacji.
RT obraz radiograficzny i organizacja badania
Badania radiograficzne wykorzystują promieniowanie do uzyskania obrazu zależnego od przejścia przez badany materiał. Mogą ujawniać określone nieciągłości wewnętrzne, ale ich skuteczność zależy od geometrii, grubości, kierunku ustawienia i zastosowanej techniki. Obraz wymaga interpretacji przez właściwy personel. Nie należy utożsamiać radiogramu ze zwykłą fotografią, na której wszystko widać bez dodatkowej wiedzy. Ważne są wymagane warunki jakości obrazu oraz kryteria oceny. W dokumentacji trzeba zachować jednoznaczne powiązanie obrazu z konkretną spoiną i pozycją badania.
Organizacja RT może wpływać na harmonogram obiektu. Potrzebne są właściwe warunki ochrony radiologicznej i prowadzenie badania przez uprawniony podmiot. W czynnym zakładzie trzeba skoordynować dostęp, strefę pracy i obecność innych osób. Dlatego badania tego rodzaju planuje się z wyprzedzeniem, zamiast dopisywać je jako prostą czynność na zakończenie wizyty serwisowej. W małych naprawach ogrodzeń zwykle nie stanowią typowego rozwiązania, ale przy określonych złączach przemysłowych mogą należeć do wymaganego programu. Decyzja wynika z dokumentacji i charakteru obiektu.
RT i UT nie są automatycznie zamienne. Każda metoda może lepiej ujawniać określony typ nieciągłości, a orientacja wady potrafi istotnie wpływać na wynik. Dobór powinien więc uwzględniać mechanizm możliwego uszkodzenia oraz wymagania wyrobu. W ofercie warto unikać ogólnego zdania „badanie wnętrza spoiny” bez wskazania metody i zakresu. Klient powinien wiedzieć, czy zamawia kontrolę powierzchni, ocenę objętości, pomiar grubości czy zestaw badań. Dopiero taki opis pozwala sensownie porównać koszty i uzyskane informacje.
Personel badawczy i wiarygodność wyniku
Formalne badanie wymaga kompetencji odpowiednich do metody, sektora i zakresu zadania. Spawacz może wykonywać kontrolę własnej pracy, lecz nie oznacza to automatycznie kwalifikacji do wystawiania każdego rodzaju raportu NDT. Informacje UDT o certyfikacji personelu badań nieniszczących pokazują rozdzielenie metod i stopni kwalifikacji. Przy zamówieniu warto określić, czy potrzebna jest zwykła ocena serwisowa, czy formalny raport według wskazanego dokumentu odniesienia. Takie rozróżnienie porządkuje odpowiedzialność i zapobiega przecenianiu zapisów z karty naprawy.
Równie ważny jest stan wyposażenia pomiarowego. Przyrząd powinien nadawać się do zastosowania, a wymagane sprawdzenia i wzorcowania muszą być aktualne w przyjętym systemie. Nie każdy pomiar wymaga tej samej procedury, jednak brak kontroli przyrządu może podważać wynik. Zakres usług związanych z tą dziedziną przedstawia UDT na stronie o wzorcowaniu i sprawdzaniu urządzeń wykorzystywanych w badaniach. W praktyce serwisowej należy również dbać o proste przyrządy: uszkodzony przymiar lub rozkalibrowany kątownik potrafi wprowadzić błąd w geometrię naprawy.
Niepewność i wiarygodność są częścią rzetelnego badania. Wynik nie staje się absolutny tylko dlatego, że został zapisany w tabeli. Ograniczenia wynikają z metody, dostępu, stanu powierzchni, sprzętu i człowieka. UDT udostępnia opracowanie o niepewności i wiarygodności badań nieniszczących. Dla zamawiającego oznacza to, że warto czytać także opis warunków i ograniczeń, a nie jedynie końcową rubrykę. Starannie sformułowany raport jest użyteczny właśnie dlatego, że określa granice wnioskowania.
Badania niszczące i próbki technologiczne
Niektórych właściwości nie da się potwierdzić samymi oględzinami gotowego elementu. W kwalifikowaniu technologii lub analizie materiałowej stosuje się odpowiednio przygotowane próbki, na których prowadzi się między innymi próby mechaniczne. UDT opisuje badania właściwości wytrzymałościowych metali i stopów, obejmujące różne sposoby obciążania próbki. Wyniki dotyczą określonego materiału i warunków badania. Nie należy ich dowolnie przenosić na inny detal, inny stan materiału lub technologię niewchodzącą w sprawdzony zakres.
Badania makroskopowe umożliwiają ocenę przekroju połączenia, jego budowy i określonych nieciągłości. Badania mikrostruktury dostarczają informacji o strukturze materiału i jej zmianach. Zakres tych możliwości przedstawia strona UDT poświęcona badaniom makrostruktury i mikrostruktury metali. Są to narzędzia pomocne w kwalifikowaniu technologii oraz w analizie problemów, których nie wyjaśnia wygląd zewnętrzny. W serwisie ich zastosowanie zależy od znaczenia części, dostępności próbek i celu diagnozy.
Przygotowanie próbki ma wpływ na jakość wyniku. Niewłaściwe cięcie, przegrzanie lub niekontrolowana obróbka mogą zmienić badaną strefę. Dlatego wykonanie próbki jest elementem procedury, a nie przypadkowym odcięciem kawałka metalu. UDT opisuje własne zaplecze w części dotyczącej przygotowywania próbek do badań materiałowych. Jeżeli ekspertyza jest planowana po awarii, warto uzgodnić sposób pobrania materiału przed jego oczyszczeniem lub pocięciem. Zachowanie właściwego fragmentu bywa kluczowe dla ustalenia przyczyny uszkodzenia.
Badanie szczelności a ocena wytrzymałości
Szczelność i wytrzymałość są różnymi cechami. Połączenie może nie przeciekać podczas jednej próby, a nadal nie spełniać wymagań dotyczących obciążeń, trwałości czy odporności korozyjnej. Z drugiej strony detal, który bez problemu przenosi obciążenie mechaniczne, może mieć drobną nieszczelność niedopuszczalną w instalacji. Dlatego zakres odbioru powinien wskazywać, czego dotyczy badanie, jakie medium i warunki są przewidziane oraz kto zatwierdza procedurę. W przypadku instalacji i urządzeń ciśnieniowych nie wolno improwizować prób bez oceny ryzyka i właściwych uzgodnień.
W ofercie mobilnego serwisu nie należy obiecywać jednego rodzaju próby dla wszystkich rur i pojemników. Warunki zależą od przeznaczenia, materiału, konstrukcji oraz obowiązujących wymagań. Po naprawie może być potrzebne także oczyszczenie wnętrza, osuszenie albo ponowne przygotowanie do pracy z określonym medium. Dokument z wynikiem powinien identyfikować badany obiekt i zastosowane warunki. Tylko wtedy staje się użytecznym elementem dokumentacji, zamiast ogólnym oświadczeniem bez technicznego znaczenia. W razie potrzeby zakres badań ustala się z odpowiednim laboratorium lub jednostką nadzorującą.
Bezpieczna organizacja prac gorących u klienta
Spawanie w działającym obiekcie wymaga rozpoznania otoczenia równie uważnie jak rozpoznania samego metalu. W garażu mogą znajdować się paliwa i chemia samochodowa, w lokalu usługowym materiały wykończeniowe, a przy bramie suche rośliny, przewody i elementy z tworzywa. Odprysk potrafi dotrzeć w szczelinę, której nie widać z miejsca pracy. Ciepło może również przenikać przez metal na drugą stronę przegrody. Z tego powodu przygotowanie nie polega wyłącznie na odsunięciu przedmiotów leżących bezpośrednio pod spoiną. Obejmuje ocenę całego obszaru oddziaływania.
Przed rozpoczęciem trzeba ustalić, czy obiekt stosuje procedurę dopuszczenia prac gorących i kto odpowiada za jej realizację. W zakładach, magazynach i budynkach zarządzanych przez administrację mogą obowiązywać formularze, wymagania dotyczące nadzoru i kontroli po zakończeniu. Wizyta serwisowa powinna być z nimi skoordynowana. Jeżeli praca odbywa się przy ciągu komunikacyjnym, wyznacza się sposób przechodzenia osób oraz zabezpiecza stanowisko. Spawacz potrzebuje warunków umożliwiających skupienie się na złączu, a użytkownicy obiektu powinni mieć czytelną informację, gdzie nie wolno wchodzić.
Otoczenie stanowiska i ukryte drogi przenoszenia ciepła
Przy spawaniu uchwytu na metalowej przegrodzie trzeba sprawdzić, co znajduje się za nią. Blacha może przewodzić ciepło do izolacji, uszczelnienia lub materiału palnego. Przy naprawie bramy znaczenie mają szczeliny przy słupkach i obudowach napędu. Przy pracy na wysokości odpryski mogą trafiać poniżej stanowiska, również poza bezpośrednio osłonięty fragment. Ocena otoczenia powinna obejmować takie drogi przenoszenia energii. W razie braku dostępu do drugiej strony właściwym rozwiązaniem może być zmiana technologii, demontaż części albo przygotowanie innej organizacji pracy.
Powierzchnie wrażliwe na odpryski wymagają osłon dobranych do zagrożenia. Dotyczy to szkła, lakieru samochodowego, kamienia, płytek, przewodów i elementów dekoracyjnych. Zwykły materiał tekstylny nie staje się właściwą osłoną tylko dlatego, że zasłania widok. Ochrona powinna uwzględniać temperaturę, sposób zamocowania i możliwość przemieszczania się podczas pracy. Należy też pozostawić dostęp do kontroli otoczenia. Całkowite zakrycie powierzchni bez możliwości obserwacji może utrudnić zauważenie problemu. W przygotowaniu liczy się skuteczność, a nie sama liczba rozłożonych osłon.
Narzędzia do szlifowania także wytwarzają iskry i gorące cząstki. Czasem to właśnie etap usuwania starej spoiny wymaga największej strefy zabezpieczenia. Kierunek strumienia iskier zależy od ustawienia narzędzia i detalu, dlatego nie powinien być przypadkowy. Przy planowaniu trzeba uwzględnić kolejne operacje, a nie jedynie sam moment spawania. Dodatkowo pojawiają się hałas i pył, które mogą przeszkadzać użytkownikom sąsiednich pomieszczeń. W obiekcie usługowym warto wcześniej uzgodnić czas prowadzenia najbardziej uciążliwych czynności, aby ograniczyć kolizję z bieżącą działalnością.
Ochrona przed promieniowaniem łuku
Promieniowanie łuku stanowi zagrożenie nie tylko dla spawacza. Osoby przechodzące obok stanowiska mogą spojrzeć w jego kierunku, nie wiedząc, że rozpoczyna się praca. Dlatego stosuje się odpowiednie ekrany i organizację strefy. Osłony muszą być przeznaczone do tego zastosowania oraz ustawione tak, aby ograniczać ekspozycję również przy odbiciach i otwartych przejściach. Wąska kurtyna przed jedną stroną stanowiska nie rozwiązuje problemu, gdy dojście istnieje z kilku kierunków. Przy naprawie ogrodzenia od strony chodnika szczególnie istotne jest zabezpieczenie osób postronnych.
CIOP opisuje ochrony stosowane podczas spawania, zwracając uwagę na dobór filtrów do intensywności promieniowania. Przyłbica powinna odpowiadać procesowi, warunkom i wymaganiom stanowiska. Ochrona oczu podczas spawania nie zastępuje automatycznie ochrony potrzebnej przy szlifowaniu. Stan szyb ochronnych, czujników i osłon ma znaczenie dla widoczności i działania wyposażenia. Zniszczona osłona może utrudniać obserwację jeziorka, co wpływa również na jakość prowadzenia spoiny.
Wygoda wyposażenia jest ważna, ponieważ spawacz musi utrzymać prawidłową pozycję i obserwować złącze przez dłuższy czas. Nie oznacza to rezygnacji z ochrony; chodzi o dobór rozwiązania możliwego do prawidłowego stosowania w danym zadaniu. Polski przegląd środków ochrony spawacza 3M pokazuje różnorodność konfiguracji. Wskazanie producenta nie oznacza deklaracji używania konkretnego modelu przy każdym zleceniu. Istotna jest zasada dopasowania ochrony do procesu, a także zgodność współpracujących elementów zestawu.
Dym spawalniczy i przygotowanie wentylacji
Dym powstający podczas spawania jest mieszaniną zależną od materiału, spoiwa, powłok i procesu. Sam brak intensywnego zapachu nie świadczy o bezpiecznych warunkach. W pomieszczeniu trzeba ocenić możliwość ograniczania zanieczyszczeń u źródła oraz wymianę powietrza. Otwarcie drzwi bywa niewystarczające, a przypadkowy przeciąg może dodatkowo zakłócać osłonę gazową. Dobrze zorganizowany odciąg powinien wychwytywać zanieczyszczenia tak, aby nie prowadzić ich przez strefę oddychania pracownika. Rozwiązanie musi też uwzględniać osoby znajdujące się w sąsiedztwie, a nie tylko operatora.
Znaczenie właściwej organizacji stanowiska opisuje CIOP w części dotyczącej prac spawalniczych i warunków ich prowadzenia. W praktyce mobilnej trzeba rozpoznać, czy naprawa odbywa się w otwartym terenie, pomieszczeniu, wnęce czy częściowo zamkniętej przestrzeni. Każde z tych miejsc wymaga innej oceny przepływu powietrza. To, że stanowisko znajduje się blisko bramy garażowej, nie oznacza jeszcze, że dym zostanie skutecznie odprowadzony.
Odciąg miejscowy wymaga prawidłowego ustawiania ssawki w miarę przesuwania się spoiny. Urządzenie stojące obok, z ramieniem skierowanym w niewłaściwe miejsce, może dawać poczucie zabezpieczenia bez oczekiwanego efektu. Ważna jest też kontrola stanu filtrów, przewodów i przepływu. Producent Nederman opisuje wychwytywanie dymów spawalniczych u źródła, wskazując różne sposoby organizacji odciągu. Dla klienta oznacza to, że wentylacja jest częścią przygotowania technicznego stanowiska i może wymagać miejsca, zasilania oraz dodatkowego czasu instalacji.
W niektórych zastosowaniach użyteczny jest odciąg zintegrowany z uchwytem. Jego zadaniem jest ograniczenie rozprzestrzeniania dymu blisko miejsca powstawania. Zasada tego rozwiązania została przedstawiona w polskim materiale Nederman o odciąganiu dymów bezpośrednio z uchwytu spawalniczego. Dobór zależy od procesu i wyposażenia. Trzeba uwzględnić ergonomię, dostęp do złącza, wymagany przepływ i współpracę z osłoną gazową. Nie jest to element, który można przypadkowo dołączyć do każdej konfiguracji bez sprawdzenia jego przeznaczenia.
W hali, w której spawa wiele osób albo pracują również inne źródła pyłu, sama kontrola jednego stanowiska może nie rozwiązać problemu całego pomieszczenia. Potrzebna bywa ocena wentylacji ogólnej, rozmieszczenia nawiewów i wyciągów oraz przebiegu powietrza między strefami. Polski materiał Nederman o sytuacji, gdy odciąg u źródła wymaga uzupełnienia, pokazuje szerszy kontekst. Naprawa mobilna w czynnym zakładzie powinna zostać skoordynowana z istniejącymi rozwiązaniami, aby nie pogarszać warunków innych stanowisk i nie zakłócać działania instalacji.
Przy wyborze urządzenia liczy się zastosowanie, a nie wyłącznie gabaryt lub moc wentylatora. Rozwiązania mobilne, stacjonarne, centralne i wysokopodciśnieniowe mają różne zadania. Zestawienie takich grup przedstawia polski przegląd techniki odciągowej KEMPER. Warto zwrócić uwagę także na możliwość obsługi filtra, sposób transportu, stabilność ustawienia i dostępność osprzętu. Dobór powinien uwzględniać charakter emisji oraz warunki użytkowania. Urządzenie przeznaczone do określonej pracy nie staje się uniwersalnym odkurzaczem dla wszystkich pyłów i substancji spotykanych w zakładzie.
Odciąg filtracja i obsługa wyposażenia
Skuteczność rozwiązania zależy również od utrzymania. Zapchany filtr, nieszczelny przewód albo ssawka uszkodzona podczas transportu mogą zmienić warunki pracy. Dlatego wyposażenie kontroluje się przed uruchomieniem i w czasie eksploatacji zgodnie z instrukcjami. Przy większym zakładzie przydatne są rozwiązania pozwalające monitorować działanie instalacji i planować serwis. Nederman opisuje przykład monitorowania odciągu dymów i wykorzystania maszyn. Jest to przykład rozwiązania producenta, a nie opis realizacji naszej firmy. Pokazuje, że wentylacja wymaga ciągłej kontroli, podobnie jak inne urządzenia techniczne.
Przenośność urządzenia bywa istotna przy zmianach stanowiska, lecz nie zwalnia z oceny wydajności i przeznaczenia. Kompaktowy odciąg może ułatwiać organizację pracy, jeżeli odpowiada zastosowaniu. Producent przedstawia taką grupę rozwiązań w opisie Nederman MCP-GO SmartFilter. Dla zamawiającego usługę najważniejsze pozostaje ustalenie, czy przewidziano skuteczne ograniczenie emisji i kto zapewnia wyposażenie. Nie ma potrzeby wybierania modelu na podstawie nazwy handlowej, gdy nie znamy jeszcze procesu, czasu pracy i warunków miejsca.
Podobnie system przeznaczony do odciągu z uchwytu powinien być rozpatrywany razem z konkretnym stanowiskiem. Polski opis Fume Eliminator GoMax wskazuje przykład urządzenia z tej grupy. W mobilnym serwisie liczą się kompatybilność, zasilanie, sposób ustawienia i obsługa, a także wpływ dodatkowego osprzętu na możliwość prowadzenia uchwytu. W ciasnej wnęce cięższy lub sztywniejszy przewód może utrudniać dostęp. To kolejny powód, dla którego planowanie obejmuje próbę ułożenia całego wyposażenia przed rozpoczęciem właściwego spawania.
Ochrona dróg oddechowych i granice jej zastosowania
Środki ochrony dróg oddechowych dobiera się do rozpoznanych zagrożeń i warunków stosowania. Różne filtry chronią przed różnymi grupami zanieczyszczeń, a konfiguracja musi odpowiadać wymaganiom producenta. System filtrujący nie dostarcza tlenu i nie rozwiązuje problemu atmosfery o jego niedoborze. To szczególnie istotne w ograniczonych przestrzeniach i przy gazach osłonowych. Nie należy traktować maski jako uniwersalnego pozwolenia na pracę w dowolnym miejscu. Najpierw ocenia się warunki i możliwości ograniczenia zagrożeń, następnie dobiera potrzebne środki ochrony.
Przykładowe rozwiązanie przedstawia polska dokumentacja systemu 3M Adflo z wymuszonym przepływem powietrza. Producent wskazuje zależność ochrony od zastosowanych filtrów i konfiguracji. Z punktu widzenia serwisu ważne są również stan baterii, przepływ, szczelność połączeń i zgodność współpracujących części. Nie wystarcza założenie dowolnej przyłbicy i dowolnego filtra. Przy doborze uwzględnia się konkretny proces, materiał oraz otoczenie, a użytkownik powinien znać ograniczenia zestawu i sposób jego prawidłowej obsługi.
Przygotowanie powierzchni bez dokładania zagrożeń
Usuwanie farb, olejów i innych zanieczyszczeń wymaga rozpoznania ich charakteru. Stare powłoki mogą mieć nieznany skład, a pozostałości chemii technologicznej wpływać na emisję podczas nagrzewania. Nie należy spawać przez przypadkową warstwę powłoki tylko dlatego, że da się zajarzyć łuk. Dobór sposobu czyszczenia powinien uwzględniać materiał, wymagania spoiny i warunki bezpieczeństwa. Również środek odtłuszczający musi być stosowany zgodnie z instrukcją i nie może pozostawać źródłem dodatkowego zagrożenia w pobliżu prac gorących.
Obróbka ścierna powinna być kontrolowana pod względem agresywności, temperatury i zanieczyszczenia krzyżowego. Tarcza używana wcześniej do stali niestopowej nie zawsze nadaje się do estetycznej nierdzewki. Nadmierny docisk może prowadzić do przegrzewania i niepotrzebnego usuwania materiału. Warto rozdzielić zgrubne usuwanie wadliwej spoiny od końcowego przygotowania powierzchni. Producent 3M przedstawia rozwiązania do przygotowania i szlifowania złączy spawanych. Dobór materiału ściernego jest częścią technologii, ponieważ wpływa zarówno na geometrię, jak i późniejszy wygląd naprawy.
Połączenie spawania ze szlifowaniem wymaga także odpowiedniego zestawu ochronnego. Warunki obserwacji, poziom hałasu, pył i odpryski zmieniają się między etapami. Polski materiał 3M o doborze ochrony do spawania i szlifowania pokazuje, dlaczego warto rozpatrywać pełny przebieg zadania. W mobilnym warsztacie przygotowanie wyposażenia do kolejnych czynności pozwala uniknąć improwizacji. Pracownik nie powinien wybierać między widocznością, wygodą i ochroną; właściwa organizacja umożliwia zachowanie wszystkich tych elementów.
Elektryczność obwód spawania i istniejąca elektronika
Przed spawaniem przy urządzeniu z elektroniką ustala się sposób odłączenia i zabezpieczenia zgodny z dokumentacją producenta. Dotyczy to napędów bram, sterowników, czujników i urządzeń zamontowanych na tej samej konstrukcji. Obwód prądu spawania powinien być zaplanowany, a połączenie powrotne zapewniać odpowiedni kontakt w przewidzianym miejscu. Przypadkowe prowadzenie prądu przez łożyska, zawiasy lub części elektroniczne może powodować uszkodzenia. Nie wystarczy więc powiedzieć, że spawanie odbywa się „tylko na metalowej obudowie”. Trzeba rozumieć powiązania między elementami całego układu.
Stan przewodów, uchwytów i złączy sprawdza się przed rozpoczęciem pracy. Uszkodzona izolacja, przegrzane połączenie lub przewód przygnieciony skrzydłem bramy to konkretne przeszkody w bezpiecznym wykonaniu zadania. W otoczeniu wilgotnym potrzebna jest szczególnie uważna ocena warunków. Prowadzenie przewodów powinno ograniczać możliwość potknięcia, przecięcia i kontaktu z gorącymi częściami. Przy dłuższej pracy warto okresowo sprawdzać, czy stanowisko nie zmieniło się pod wpływem przesuwania elementów lub ruchu innych osób. Porządek utrzymuje się przez cały czas realizacji.
Butle gazy i zamknięte przestrzenie
Gazy osłonowe wymagają właściwego przechowywania, transportu i użytkowania. Butle muszą być zabezpieczone przed przewróceniem i uszkodzeniem, a wyposażenie zgodne z gazem i przeznaczeniem. Stan przewodów oraz połączeń wpływa nie tylko na zużycie gazu, lecz także na bezpieczeństwo i stabilność osłony. W obniżeniach terenu lub przestrzeniach ograniczonych uwalniany gaz może zmieniać skład atmosfery. Ocena takiego miejsca musi być częścią przygotowania pracy. Brak zapachu nie jest wiarygodnym sygnałem, że atmosfera nadaje się do bezpiecznego oddychania.
Praca wewnątrz zbiornika, studzience lub podobnej przestrzeni wymaga odrębnego przygotowania i nie jest zwykłym wariantem naprawy terenowej. Trzeba rozpoznać atmosferę, możliwość dopływu i odprowadzenia powietrza, organizację nadzoru oraz ewentualnego ratowania. Nie można ograniczyć postępowania do otwarcia pokrywy i założenia przyłbicy. Takie zadania kwalifikuje się indywidualnie, a nie przyjmuje automatycznie na podstawie zdjęcia. Jeżeli warunki nie są przygotowane, właściwym działaniem jest wstrzymanie realizacji i organizacja odpowiednich zabezpieczeń przez kompetentne osoby.
Zakończenie pracy i kontrola otoczenia
Po zgaszeniu łuku stanowisko nadal może zawierać gorące elementy i miejsca, w których tlą się zanieczyszczenia. Dlatego zakończenie obejmuje kontrolę otoczenia, zgodnie z ustaloną procedurą obiektu. Usuwa się odpady i materiał ścierny, sprawdza sąsiednie powierzchnie oraz zabezpiecza gorące części przed przypadkowym dotknięciem. Zakres dalszego nadzoru powinien być ustalony z osobą odpowiedzialną za obiekt. W naprawie bramy ważne jest również ponowne uporządkowanie przejazdu, aby po odjeździe serwisu nie pozostały ostre odcinki drutu, kawałki metalu lub przewody.
Klient powinien otrzymać informację, które elementy są gotowe do użytkowania, a które wymagają jeszcze ostygnięcia, utwardzenia powłoki albo końcowej regulacji. Jeżeli przeprowadzono jedynie zabezpieczenie awaryjne, sposób użytkowania musi być opisany jasno. Słowo „naprawione” nie powinno ukrywać tymczasowego charakteru rozwiązania. Dobra organizacja kończy się czytelnym przekazaniem stanowiska i konstrukcji. Dzięki temu użytkownik nie musi zgadywać, czy może natychmiast uruchomić napęd, zamknąć skrzydło z pełną siłą lub obciążyć naprawiony wspornik.
Bramy furtki i zawiasy spawanie połączone z naprawą mechaniki
Brama jest konstrukcją ruchomą, dlatego jej naprawa wymaga spojrzenia na połączenia i mechanizm jako jedną całość. Skrzydło przenosi ciężar własny, oddziaływanie wiatru, siły od napędu i obciążenia wynikające z codziennego otwierania. Zawiasy, wózki, prowadnice, słupki i ograniczniki współpracują ze sobą. Jeśli jeden element przestaje działać prawidłowo, pozostałe bywają przeciążane. Właśnie dlatego nasz serwis techniczny obejmujący spawanie, zamki i furtki łączy działania ślusarskie z doborem zakresu naprawy spawalniczej. Klient zyskuje możliwość uporządkowania całego problemu, zamiast usuwania kolejnych objawów osobno.
Przy naprawie ważny jest sposób codziennego użytkowania. Brama przy domu może pracować kilka razy dziennie, a brama przy warsztacie lub magazynie wielokrotnie w ciągu godziny. Inne są też oczekiwania wobec płynności, odporności na intensywną pracę i dostępu serwisowego. Skrzydło pełne reaguje na wiatr inaczej niż lekkie wypełnienie ażurowe. Długi profil może bardziej zmieniać położenie pod wpływem temperatury i obciążenia niż krótki detal. Te różnice wpływają na dobór zawiasów, wzmocnień, tolerancji i sposobu sprawdzenia działania po naprawie.
Pierwsza próba ruchu i mapa objawów
Przed demontażem obserwuje się przebieg ruchu, o ile stan konstrukcji pozwala zrobić to bezpiecznie. Istotne jest, czy opór występuje od początku, w połowie czy dopiero przy zamykaniu. Otarcie przy nawierzchni wskazuje inny problem niż uderzanie zamka o zaczep. Gwałtowny skok może wynikać z uszkodzenia łożyskowania albo naprężeń wynikających z niewspółosiowości. Odgłos nie zawsze pochodzi z miejsca, które najbardziej przyciąga uwagę. Dlatego serwisant analizuje także ślady zużycia na zawiasach, prowadnicach i ogranicznikach, a nie tylko fragment wskazany przez użytkownika.
W ramach naprawy bramy wjazdowej trzeba oddzielić problem mechaniczny od problemu sterowania. Napęd może zatrzymywać się dlatego, że jego zabezpieczenie reaguje na rosnący opór. W takiej sytuacji zwiększanie siły bez naprawy mechaniki prowadzi do dalszych przeciążeń. Najpierw należy ocenić swobodę ruchu i stan konstrukcji, następnie ustawienia automatyki. Po naprawie wykonuje się sprawdzenie całego cyklu. Brama powinna działać w uzgodnionym zakresie i nie wymagać od użytkownika unoszenia skrzydła albo dodatkowego popychania.
Mapa objawów może obejmować również zależność od pogody. Jeżeli brama zacina się głównie po opadach, sprawdza się odprowadzanie wody, stan fundamentu i miejsca gromadzenia zanieczyszczeń. Jeżeli problem narasta w mrozie, istotne mogą być smarowanie, oblodzenie lub zmiana warunków gruntowych. Jeśli skrzydło zmienia położenie w ciepłe popołudnie, rozważa się wpływ nagrzewania oraz istniejące luzy. Nie każdą zmianę da się usunąć samym spawaniem. Czasem najważniejsza korekta dotyczy regulacji, odwodnienia lub elementu osadzenia, a spawanie stanowi tylko fragment usługi.
Oś zawiasów i geometria skrzydła
Zawiasy bramy skrzydłowej powinny współpracować w przewidzianej osi ruchu. Jeżeli są ustawione niezgodnie, skrzydło może pracować z oporem, powodować uginanie słupka lub wymuszać ruch części zawiasu w niekorzystnym kierunku. Przed spawaniem nowych mocowań trzeba ustalić pozycję całego skrzydła i docelowe szczeliny. Kontrola obejmuje pion, wysokość, odległość od nawierzchni oraz relację do drugiego skrzydła. Przy starej konstrukcji trzeba także uwzględnić, czy zachowała właściwy kształt. Ustawienie zawiasu według krzywej ramy może utrwalić problem zamiast go usunąć.
Usługa naprawy zawiasów bramowych może obejmować wymianę zużytego elementu, odtworzenie mocowania lub korektę położenia. Zakres zależy od stanu sworznia, korpusu, gwintu regulacyjnego i materiału, do którego zawias jest zamocowany. Spawanie samej obudowy nie przywróci sprawności zużytemu łożyskowaniu. Podobnie nowy zawias przytwierdzony do skorodowanej ścianki może szybko utracić stabilność. Ocena musi więc objąć cały łańcuch przenoszenia sił, od skrzydła przez mocowanie i zawias aż do słupka oraz jego osadzenia.
Przy zawiasach regulowanych ważne jest zachowanie realnego zakresu późniejszej regulacji. Jeżeli w chwili montażu wykorzystano skrajne położenie gwintu, po osiadaniu lub eksploatacji może zabraknąć możliwości korekty. Nie należy również traktować regulacji jako sposobu maskowania znacznej deformacji konstrukcji. Służy ona do przewidzianych zmian położenia w granicach danego rozwiązania. W przypadku starej bramy może być potrzebne najpierw odtworzenie geometrii ramy albo naprawa słupka. Dopiero wtedy ustawienie zawiasów daje trwały, przewidywalny efekt.
Dobór zawiasu do ciężaru i sposobu pracy
Dobór zawiasu wymaga więcej niż porównania jego średnicy z poprzednim elementem. Znaczenie mają masa skrzydła, rozstaw zawiasów, odległość środka ciężkości od osi, wypełnienie, intensywność pracy i sposób mocowania. Równie istotna jest konstrukcja samego zawiasu oraz zalecenia producenta. Większy element nie zawsze rozwiązuje problem, jeśli jego mocowanie wprowadza obciążenie w cienką ściankę. W niektórych sytuacjach potrzebna jest zmiana rozkładu sił przez odpowiednio zaprojektowany detal wzmacniający. Taką zmianę należy uzasadnić geometrią i funkcją konstrukcji.
Przy naprawach opisanych jako spawanie zawiasów bramy sprawdzamy również, czy element jest przeznaczony do spawania. Nie wszystkie części zawiasu powinny być nagrzewane w ten sam sposób, a obecność łożyska, uszczelnienia lub smaru może wymagać demontażu zgodnie z konstrukcją producenta. Celem jest wykonanie mocowania bez uszkodzenia mechanizmu ruchowego. Po spawaniu ważna jest kontrola działania oraz odpowiednie zabezpieczenie powierzchni. Jeżeli zawias wymaga konserwacji, użytkownik powinien wiedzieć, które czynności należą do późniejszej obsługi.
Nie należy też pomijać ograniczników. Skrzydło uderzające bezpośrednio w siłownik lub zawias może obciążać je w sposób, którego konstrukcja nie przewiduje. Ogranicznik powinien współpracować z geometrią ruchu i nie tworzyć niebezpiecznej przeszkody w przejściu. Przy dwuskrzydłowej bramie znaczenie ma kolejność domykania i współpraca z ryglem, jeśli występuje. Naprawa zawiasów daje najlepszy rezultat wtedy, gdy równocześnie usuwa się przyczynę gwałtownych uderzeń lub przeciążeń. Inaczej nowy element otrzyma te same niekorzystne warunki co poprzedni.
Naprawa ramy furtki która straciła pion
Furtka może opadać z powodu zużytego zawiasu, odkształconej ramy, poluzowanego słupka lub uszkodzenia jego podstawy. Wzrokowo objawy bywają podobne: szczelina przy zamku zmienia się, język nie trafia w zaczep, dolna krawędź ociera. Dlatego przed spawaniem mierzy się nie tylko położenie skrzydła, ale również przekątne i relację ramy do osi zawiasów. W usłudze dotyczącej furtek i ram, które straciły pion istotne jest oddzielenie deformacji samego skrzydła od zmiany położenia jego podparcia.
Jeżeli rama jest odkształcona, przywrócenie geometrii wymaga kontrolowanego postępowania. Przypadkowe dociągnięcie skrzydła śrubą albo dospawanie pręta może zmienić układ naprężeń bez rozwiązania przyczyny. W starych konstrukcjach często występują wielokrotne poprawki, które wzajemnie na siebie oddziałują. Serwis powinien ustalić docelowy kształt i kolejność czynności. Czasem bardziej racjonalna jest wymiana lokalnego profilu niż kolejne doginanie cienkiej, osłabionej ścianki. Wybór zależy od stanu materiału, wartości konstrukcji i oczekiwanego wyglądu po naprawie.
Przy naprawie furtki z dojazdem ważny jest także komfort codziennego korzystania. Użytkownik nie powinien podnosić skrzydła za klamkę, aby zamek zaskoczył. Takie działanie przenosi dodatkowe siły na okucia i przyspiesza zużycie. Po ustawieniu sprawdza się zamykanie z różnych położeń, współpracę zaczepu oraz brak kontaktu z nawierzchnią. Jeżeli furtka ma samozamykacz albo elektrozaczep, trzeba uwzględnić ich wymagania. Naprawa spawalnicza powinna stworzyć prawidłową bazę geometryczną dla tych urządzeń.
Brama przesuwna wózki belka i punkty mocowania
W bramie przesuwnej trzeba rozróżnić uszkodzenie ramy od problemów układu jezdnego. Niewłaściwa praca wózków, zabrudzona prowadnica, uszkodzona belka lub przemieszczona podstawa mogą wywoływać drgania i zmienne opory. Pęknięcie przy wsporniku bywa skutkiem tych zjawisk. Przed spawaniem analizuje się położenie bramy w całym zakresie ruchu, prześwity i punkty podparcia. Szczególnie ważne jest zabezpieczenie przed niekontrolowanym przesunięciem lub przewróceniem. Ciężkie skrzydło nie powinno być traktowane jak lekka rama, którą można swobodnie podeprzeć przypadkowym przedmiotem.
Nasza oferta naprawy bram przesuwnych i skrzydłowych ze spawaniem oraz zabezpieczeniem antykorozyjnym pozwala połączyć ocenę konstrukcji z pracami wykończeniowymi. Zakres należy jednak dopasować do konkretnego systemu. W bramie samonośnej element nośny i wózki mają inne zadania niż w rozwiązaniu poruszającym się po szynie. Nie należy zmieniać ich wzajemnego położenia bez zrozumienia sposobu przenoszenia obciążeń. Przy większych ingerencjach konieczne może być odwołanie do dokumentacji producenta lub projektu.
Spawanie listew, uchwytów i wsporników przy bramie przesuwnej wymaga zachowania relacji do napędu. Zbyt duża zmiana położenia elementu współpracującego z kołem zębatym może prowadzić do hałasu, zużycia lub blokowania. Nie rozwiązuje się tego przez wymuszenie kontaktu mocniejszym dokręceniem. Po wykonaniu mocowań trzeba sprawdzić działanie na całej długości ruchu. Jeżeli naprawa zmieniła geometrię skrzydła, konieczna może być ponowna regulacja części mechanicznych i automatyki. Odbiór samej spoiny stanowi tylko jeden etap tej pracy.
Wspornik siłownika mały detal duże obciążenie
Mocowanie siłownika bywa niewielkie, ale przenosi siły zależne od geometrii całego układu. Zmiana położenia uchwytu wpływa na przebieg ruchu, obciążenie i możliwość osiągnięcia wymaganych położeń końcowych. Dlatego pękniętego wspornika nie należy automatycznie przyspawać „mniej więcej tam, gdzie był”, jeśli jego pozycja mogła być przyczyną uszkodzenia. Trzeba sprawdzić dokumentację napędu i stan skrzydła. Ważna jest też grubość podłoża oraz sposób rozłożenia siły na profil. Duża spoina na cienkiej ściance może jedynie przesunąć miejsce kolejnego rozerwania.
W ramach spawania i napraw związanych z siłownikami do bram należy odróżnić naprawę stalowego mocowania od ingerencji w sam napęd. Nie każda obudowa, część przekładni lub element mechanizmu nadaje się do naprawy spawalniczej. Zakres określa konstrukcja urządzenia i zalecenia producenta. Po przywróceniu mocowania potrzebna jest kontrola działania, krańcowych położeń oraz zabezpieczeń. Dzięki temu naprawa przywraca współpracę części, a nie tylko ich fizyczne połączenie.
Zdarza się, że po usunięciu uszkodzenia mechanicznego brama nadal nie działa prawidłowo, ponieważ sterownik zapamiętał wcześniejsze warunki lub wymaga właściwej procedury ustawienia. Takie czynności wykonuje się według dokumentacji napędu. Nie należy kompensować oporów konstrukcji zwiększaniem parametrów siły bez kontroli bezpieczeństwa. Mechanika i automatyka powinny być sprawdzane w odpowiedniej kolejności. Najpierw stabilne mocowanie oraz płynny ruch, następnie regulacja i próby funkcji sterowania. To uporządkowane podejście ogranicza ryzyko powrotu tej samej usterki.
Zawiasy drzwi stalowych i elementów technicznych
Drzwi stalowe mają wymagania związane nie tylko z ciężarem skrzydła, ale również z ościeżnicą, sposobem zamykania i przeznaczeniem. W zwykłych drzwiach gospodarczych naprawa zawiasu może polegać na odtworzeniu mocowania i geometrii. W wyrobach o deklarowanych właściwościach, takich jak drzwi przeciwpożarowe, samowolna zmiana konstrukcji może wpływać na ich cechy. Dlatego przed spawaniem trzeba ustalić rodzaj wyrobu i ograniczenia producenta. Nie każdy przypadek należy traktować tak samo tylko dlatego, że zawias jest wykonany z metalu.
Usługa spawania zawiasów do drzwi wymaga oceny podłoża po obu stronach połączenia. Cienka ościeżnica, uszkodzona krawędź skrzydła albo osłabiona kotwa mogą wymagać dodatkowych działań. Po naprawie sprawdza się położenie skrzydła, szczeliny, współpracę zamka oraz brak ocierania. Jeżeli drzwi wyposażono w samozamykacz, kontrola obejmuje także jego wpływ na zawiasy. Nadmierna siła domykania lub błędne ustawienie może ponownie przeciążać naprawiony obszar. Celem jest stabilne działanie całego wejścia.
Przy ciężkich pokrywach, klapach i drzwiach technicznych trzeba uwzględnić sposób bezpiecznego podparcia podczas naprawy. Uszkodzone mocowanie może nadal utrzymywać część ciężaru, a jego przecięcie zmienia warunki równowagi. Ważny jest również docelowy sposób zabezpieczenia przed opadnięciem. Jeśli konstrukcja przewiduje dodatkowe podtrzymanie, blokadę lub ogranicznik, ich stan należy ocenić razem z zawiasem. Spawacz nie powinien skupiać się wyłącznie na miejscu złącza, gdy problem dotyczy mechanizmu otwierania całego ciężkiego elementu.
Zamki elektryczne elektrozaczepy i mechaniczna baza działania
Elektrozaczep może działać elektrycznie poprawnie, a mimo to nie zwalniać furtki, jeżeli skrzydło naciska na niego wskutek opadnięcia. Zamek może otrzymywać właściwe zasilanie, lecz język trafiać obok przeznaczonego miejsca. Dlatego diagnostyka obejmuje zarówno część elektryczną, jak i geometrię. W opisie naszych usług dotyczących zamków, zaczepów, furtek i domofonów te obszary łączą się naturalnie. Naprawa spawalnicza ramy lub mocowania często przywraca warunki potrzebne do prawidłowego działania urządzenia elektrycznego.
Przed wykonywaniem prac gorących w pobliżu elektrozaczepu, klamki elektronicznej albo modułu kontroli dostępu trzeba zabezpieczyć wyposażenie przed ciepłem, odpryskami i niepożądanym przepływem prądu. W razie potrzeby demontuje się odpowiednie elementy zgodnie z ich konstrukcją. Po naprawie sprawdza się nie tylko otwieranie przyciskiem, ale także zamknięcie, powrót zapadki i działanie w normalnych warunkach użytkowania. Jeżeli system współpracuje z domofonem, próbę wykonuje się z jego poziomu. Pozwala to potwierdzić cały tor działania, a nie jedynie pojedynczy komponent.
Gdy potrzebne są prace przy zasilaniu, przewodach lub sterowaniu, zakres powinien uwzględniać odpowiednie kompetencje elektryczne. Nasza usługa elektryka do domu i wsparcia przy urządzeniach wejściowych może być elementem skoordynowanego zgłoszenia. Klient powinien przekazać objawy, model urządzenia i informacje o wcześniejszych zmianach. Przypadkowe łączenie przewodów lub omijanie zabezpieczeń nie jest właściwym sposobem diagnozy. Najpierw ustala się wymagania urządzenia i stan instalacji, następnie wykonuje potrzebne naprawy i próby.
Kamery i wideodomofony przy konstrukcji bramy
Przy modernizacji wejścia warto sprawdzić, czy kamera lub panel wideodomofonu nie są zamontowane na części, która drga, odkształca się albo zostanie objęta spawaniem. Stabilne mocowanie wpływa na obraz i trwałość przewodów. Trasa kablowa powinna pozostawać zabezpieczona przed ruchem skrzydła, krawędziami i wodą. Jeśli do panelu trzeba wykonać stalowy wspornik lub osłonę, projekt powinien uwzględniać pole widzenia, dostęp serwisowy i możliwość odprowadzenia wody. Sama wytrzymałość uchwytu nie wystarcza, gdy urządzenie pokazuje jedynie fragment słupka.
Spawanie w pobliżu elektroniki wymaga uzgodnionego zabezpieczenia i późniejszego sprawdzenia działania. Po zakończeniu pracy kontroluje się obraz, dźwięk, zwalnianie wejścia oraz funkcje powiązane z bramą w zakresie zamówienia. Jeżeli zmieniono położenie skrzydła lub słupka, może być potrzebna korekta ustawienia kamery. Nie należy jednak automatycznie rozszerzać naprawy spawalniczej na pełną przebudowę systemu monitoringu. Zakres dodatkowy ustala się z klientem. Dzięki temu naprawa metalu i urządzeń wejściowych pozostaje spójna, a rozliczenie czytelne.
Prace ślusarskie przygotowujące spoinę
Cięcie, wiercenie, dopasowanie i prostowanie są integralnymi elementami wielu napraw. Nawet najlepszy proces spawania nie skompensuje błędnie dopasowanego detalu. Wspornik powinien przenosić obciążenie zgodnie z założeniem, a jego powierzchnia przylegania i geometria mieć sens techniczny. Jeżeli otwór jest nadmiernie wyrobiony, samo dospawanie blachy obok może nie przywrócić właściwego prowadzenia sworznia. Potrzebne bywa odtworzenie części lub wymiana. W ramach usług ślusarskich naszego serwisu przygotowanie mechaniczne traktujemy jako część rozwiązania problemu, a nie kosmetyczny dodatek.
Dopasowanie obejmuje także dostęp do wykonania i późniejszej kontroli spoiny. Detal narysowany bez uwzględnienia miejsca dla uchwytu może być trudny do prawidłowego połączenia. Podobnie wąska szczelina między profilami utrudnia oczyszczenie i zabezpieczenie antykorozyjne. Przy naprawie istniejącej bramy często trzeba znaleźć kompromis między zachowaniem wyglądu a poprawą dostępności. Decyzję warto omówić przed cięciem. Klient może zaakceptować niewielką zmianę detalu, jeśli zrozumie, że ułatwia ona wykonanie, konserwację i późniejszy serwis.
Osłony i dodatkowe elementy przy ogrodzeniu
Dospawanie osłony zamka, zaczepu lub kłódki powinno uwzględniać wygodę obsługi i możliwość odprowadzania wody. Zamknięta kieszeń bez właściwego rozwiązania może gromadzić wilgoć, a ostra krawędź utrudniać bezpieczne wkładanie dłoni. Nasz opis spawania osłon zabezpieczających kłódki dotyczy tego rodzaju elementów dodatkowych. Nie należy jednak traktować samej osłony jako gwarancji odporności na każde narzędzie czy sposób sforsowania. Jej sens polega na odpowiednio zaprojektowanej ochronie i współpracy z resztą zamknięcia.
Przy dodatkowych uchwytach, odbojach i ogranicznikach ważne jest, aby nie osłabić elementu podstawowego. Wiercenie lub spawanie w przypadkowym miejscu cienkiego profilu może stworzyć punkt koncentracji naprężeń. Dodanie ciężkiego akcesorium do lekkiego skrzydła zmienia jego obciążenie. Z tego względu nawet niewielką modernizację warto ocenić razem z konstrukcją. Podczas zlecenia możemy omówić, które elementy warto naprawić od razu, a które nie mają wpływu na bieżącą awarię. Pozwala to przygotować zakres bez niepotrzebnego rozbudowywania pracy.
Zabezpieczenie powierzchni po spawaniu bramy
Spawanie narusza istniejącą powłokę i pozostawia obszar wymagający przygotowania. Trzeba usunąć pozostałości procesu, ocenić powierzchnię i dobrać sposób zabezpieczenia zgodny z materiałem oraz warunkami użytkowania. Miejscowa zaprawka może być właściwa dla określonego zakresu, lecz nie zawsze odtworzy wygląd całej starej powłoki. Przy poważnej korozji warto rozważyć szerszą renowację. Nasza oferta spawania i zabezpieczenia antykorozyjnego w Warszawie pozwala ustalić, czy klient potrzebuje ochrony lokalnej, przygotowania pod malowanie czy większego zakresu odnowienia.
Wykończenie musi uwzględniać funkcję spoiny. Nie każdą spoinę można zeszlifować do poziomu materiału bez wpływu na jej przekrój. W widocznym detalu najlepiej wcześniej ustalić oczekiwany efekt, aby dobrać geometrię połączenia. Opis szlifowania spoin i ewentualnego malowania antykorozyjnego jest punktem wyjścia do rozmowy o tym etapie. W razie potrzeby zachowuje się widoczną spoinę, ale usuwa ostre krawędzie i odpryski. Estetyka ma współpracować z wymaganiami konstrukcji, a nie je zastępować.
Przy elementach ocynkowanych trzeba uwzględnić naruszenie warstwy ochronnej oraz warunki przygotowania powierzchni. Przy nierdzewce znaczenie mają przebarwienia, zanieczyszczenia i oczekiwany standard wykończenia. Przy aluminium inny będzie sposób uzyskania końcowej powierzchni i dobór powłoki. Nie należy stosować jednego preparatu do wszystkich metali wyłącznie dlatego, że ma napis antykorozyjny. Szczegółowe rozwiązanie zależy od podłoża, środowiska i kompatybilności materiałów. Po wykonaniu warto przekazać klientowi, kiedy powłoka osiągnie warunki wymagane do normalnego użytkowania.
Odbiór bramy jako działającego układu
Końcowe sprawdzenie powinno obejmować cały przewidziany zakres ruchu. W bramie skrzydłowej ocenia się szczeliny, położenie skrzydeł i współpracę ograniczników. W przesuwnej kontroluje się prowadzenie oraz zachowanie na całej drodze. Przy furtce sprawdza się zamek, zaczep i ewentualne zwalnianie elektryczne. Usługa związana z zawiasami, furtkami i bramami posesyjnymi powinna kończyć się potwierdzeniem funkcji, które były przedmiotem naprawy. Sam brak widocznego pęknięcia nie zastępuje tej próby.
Użytkownik otrzymuje także informację o zaobserwowanym stanie części poza zakresem zlecenia. Jeżeli naprawiono zawias, lecz słupek nadal wykazuje oznaki problemu z osadzeniem, warto wskazać to jasno. Jeżeli usunięto awarię, ale cała powłoka wymaga renowacji, można oddzielić te zadania. Taki opis nie jest mnożeniem usterek na siłę. Pozwala zaplanować dalszą obsługę i zrozumieć granice wykonanej usługi. Dla wspólnoty, firmy lub zarządcy przydatne jest zapisanie tych informacji, aby trafiły również do osób, które nie były obecne przy odbiorze.
Dokumentacja naprawy odbiór i przekazanie elementu do użytkowania
Dokumentacja powinna pomagać zrozumieć, co zostało zrobione i na jakiej podstawie przyjęto wynik. Nie musi być rozbudowana ponad potrzeby, ale powinna zawierać informacje istotne dla danej naprawy. Przy furtce może wystarczyć czytelny opis zakresu, użytych części i zaleceń. Przy konstrukcji przemysłowej potrzebny bywa uporządkowany pakiet obejmujący rysunki, identyfikację materiałów, dokumenty personelu, instrukcje i raporty badań. Zakres ustala się przed realizacją. Dzięki temu serwis zbiera właściwe dane w trakcie pracy, zamiast później odtwarzać je z pamięci.
Najważniejsza jest jednoznaczna identyfikacja. W obiekcie z wieloma podobnymi bramami określenie „naprawa zawiasu” może być zbyt mało dokładne. Warto wskazać lokalizację, numer urządzenia, stronę skrzydła albo oznaczenie na zdjęciu. Podobnie w ramie maszyny należy powiązać opis z konkretnym podzespołem. Jeżeli dokumentacja obejmuje różne etapy, wszystkie powinny odnosić się do tego samego oznaczenia. Ułatwia to odbiór, późniejsze przeglądy oraz analizę, gdy pojawi się kolejne zgłoszenie. Dobrze opisany element nie ginie w zbiorze podobnych fotografii i faktur.
Opis stanu przed naprawą
Stan wejściowy należy opisywać obserwacjami, a nie domysłami przedstawionymi jako pewnik. Można zapisać widoczne pęknięcie przy mocowaniu, ubytek korozyjny, luz zawiasu czy kontakt skrzydła z nawierzchnią. Jeżeli przyczyna nie została potwierdzona, trzeba oddzielić hipotezę od wyniku diagnostyki. Sformułowanie „uszkodzenie mogło być związane z przeciążeniem” ma inne znaczenie niż stwierdzenie, że konkretny użytkownik je spowodował. Dokument techniczny powinien zachować tę różnicę. Rzetelny zapis służy naprawie i przyszłej obsłudze, a nie tworzeniu niepotwierdzonej historii zdarzenia.
Fotografie są użyteczne, jeśli pokazują skalę i położenie uszkodzenia. Zbliżenie bez kontekstu może być trudne do przypisania do elementu. Dlatego warto zestawić widok ogólny z detalem i oznaczeniem miejsca. W przypadku pomiarów dobrze zachować informację, jak je wykonano oraz do czego odnoszą się odczyty. Zdjęcie przyrządu przyłożonego pod niejasnym kątem nie zawsze stanowi wiarygodny dowód wymiaru. Przy dokumentacji formalnej sposób rejestrowania powinien odpowiadać uzgodnionej procedurze, a nie przypadkowemu zbiorowi ujęć wykonanych telefonem.
Karta zakresu wykonanych czynności
Opis końcowy powinien odzwierciedlać realną pracę. Jeżeli wykonano oczyszczenie, usunięcie starej spoiny, wymianę fragmentu profilu i regulację, warto te czynności wymienić. Sformułowanie „spawanie bramy” może być wystarczające handlowo, ale nie mówi wiele osobie odpowiedzialnej za późniejszą konserwację. Przy większym zadaniu przydatne jest rozdzielenie operacji na obszary konstrukcji. Nie chodzi o mnożenie pozycji, lecz o stworzenie zrozumiałej mapy naprawy. Użytkownik powinien wiedzieć, które części są nowe, które odtworzono, a które pozostawiono po ocenie.
Jeżeli w trakcie pracy uzgodniono zmianę zakresu, powinna znaleźć odzwierciedlenie w opisie. Przykładowo wymiana dwóch zawiasów zamiast jednego zmienia zarówno zakres materiałowy, jak i sposób regulacji. Odtworzenie odcinka profilu zamiast samego zaspawania pęknięcia jest inną naprawą. Przy pracach wymagających technologii formalnej zmianę trzeba powiązać z odpowiednimi dokumentami. W prostym serwisie wystarczy czytelne potwierdzenie ustalenia. Dzięki temu po kilku miesiącach można zrozumieć, dlaczego zakres różnił się od pierwotnej rozmowy telefonicznej.
Rysunek szkic i mapa spoin
Nie każda naprawa wymaga pełnego rysunku wykonawczego, ale prosty szkic bywa bardzo pomocny. Może pokazać pozycję zawiasu, długość wymienionego fragmentu albo lokalizację naprawionych złączy. W zadaniach przemysłowych stosuje się bardziej szczegółowe oznaczenia spoin, powiązane z dokumentacją wykonania i badań. Ważne, aby oznaczenia były spójne. Jeśli raport badania wskazuje spoinę S3, a szkic używa numerów bez wyjaśnienia, dokumentacja traci czytelność. Uzgodniony system oznaczania należy wprowadzić na początku, kiedy łatwo go stosować konsekwentnie.
Mapa spoin może również pokazywać zakres kontroli i miejsca wymagające ponownego badania po poprawce. To istotne, ponieważ naprawa złącza zmienia jego stan. Dokument sprzed poprawki nie opisuje gotowego połączenia. Należy zachować historię, ale wyraźnie wskazać wynik po zakończeniu działań. Przy pojedynczej bramie prostszy zapis może wystarczyć, lecz zasada pozostaje podobna: klient powinien otrzymać informację o ostatecznym stanie. Nie wolno pozostawiać wątpliwości, czy pozytywny wynik dotyczy całego naprawionego miejsca, czy tylko jego wcześniejszej wersji.
Protokoły badań i ich powiązanie z usługą
Jeśli zamówiono formalne badania, protokół powinien wskazywać metodę, obiekt, zakres, warunki i kryteria oceny. W zależności od procedury zawiera również dane personelu, wyposażenia i użytych środków. Odbierający powinien sprawdzić, czy dokument dotyczy właściwego elementu oraz uzgodnionego etapu. Sama obecność logo laboratorium nie rozwiązuje problemu identyfikacji. W praktyce najczęstsze nieporozumienia wynikają z niepełnego zakresu, a nie z braku rozbudowanego formularza. Czytelne oznaczenie miejsca badania ma większą wartość niż wiele stron ogólnych deklaracji.
Przy zleceniu wymagającym wsparcia laboratoryjnego można zapoznać się z zakresem usług laboratorium UDT CLDT w Warszawie. Jest to informacja o dostępnych możliwościach badawczych, a nie deklaracja stałej współpracy czy udziału tego laboratorium w każdej naszej realizacji. Konkretny zakres, wykonawcę i termin badań należy uzgodnić w zamówieniu. Dzięki temu klient wie, która część usługi dotyczy prac spawalniczych, a która niezależnej oceny.
Odbiór częściowy przed zakryciem
Niektóre cechy stają się niedostępne po zakończeniu kolejnego etapu. Dotyczy to przygotowania rowka, wnętrza profilu, mocowania zakrywanego osłoną lub powierzchni przeznaczonej pod powłokę. Jeśli te miejsca mają znaczenie dla odbioru, trzeba przewidzieć kontrolę częściową. Czekanie do końca może oznaczać konieczność demontażu albo usuwania świeżego zabezpieczenia. W większych pracach warto oznaczyć punkty wymagające akceptacji przed kontynuowaniem. W drobnym serwisie wystarczy czasem uzgodnione zdjęcie i potwierdzenie zakresu, o ile odpowiada to wymaganiom zadania.
Odbiór częściowy nie powinien jednak paraliżować pracy. Potrzebny jest jasny tryb kontaktu i osoba uprawniona do decyzji. Jeżeli klient oczekuje obecności inspektora, termin musi pasować do kolejności robót. Serwis powinien wiedzieć, czy po przygotowaniu złącza można przejść do spawania, czy trzeba zaczekać. Takie ustalenia mają wpływ na koszt i harmonogram. Są szczególnie ważne w obiektach oddalonych od miejsca stacjonowania zespołu, gdzie dodatkowy przyjazd wynikałby wyłącznie z braku dostępności osoby odbierającej etap.
Próba działania w warunkach uzgodnionych z klientem
Odbiór funkcjonalny powinien odpowiadać przeznaczeniu naprawy. Dla bramy oznacza sprawdzenie ruchu, domknięcia i współpracy elementów. Dla stojaka może obejmować zgodność wymiarów oraz stabilność w przewidzianym ustawieniu. Przy maszynie zakres próby powinien wynikać z dokumentacji i organizacji zakładu. Nie należy improwizować obciążeń, zwłaszcza w urządzeniach o istotnej funkcji bezpieczeństwa. Spawanie nie daje podstawy do dowolnej próby siłowej. Warunki sprawdzenia muszą być odpowiednie do konstrukcji i uzgodnione z osobą odpowiedzialną za urządzenie.
Warto również rozróżnić próbę bez obciążenia od dopuszczenia do pełnej pracy. Płynne przesunięcie mechanizmu nie potwierdza automatycznie zachowania pod obciążeniem roboczym. Z drugiej strony formalna próba obciążeniowa może wymagać osobnej procedury i wyposażenia. Jeżeli nie należy do zamówienia, dokumentacja powinna to jasno określać. Dzięki temu użytkownik nie rozszerza znaczenia prostego sprawdzenia. W dobrze opisanej usłudze wiadomo, co serwis potwierdził, jakie czynności pozostają po stronie klienta i czy potrzebny jest dalszy etap uruchomienia.
Zalecenia eksploatacyjne po naprawie
Zalecenia powinny być konkretne i związane z ustalonym stanem. Przy zawiasie mogą dotyczyć kontroli luzu i konserwacji według jego konstrukcji. Przy powłoce wskazują warunki utwardzania i późniejszej pielęgnacji. Przy bramie z napędem mogą obejmować obserwację nietypowego oporu i konieczność zgłoszenia zmian. Nie ma potrzeby tworzenia długiej listy ogólników, która nie mówi nic o naprawionym elemencie. Najlepsza informacja pozwala użytkownikowi rozpoznać objaw wymagający reakcji, zanim drobne pogorszenie przejdzie w kolejną awarię.
Jeżeli pozostają ograniczenia, trzeba podać je wprost. Może to być tymczasowe wyłączenie automatyki, zakaz obciążania danego wspornika do czasu dalszej oceny albo potrzeba naprawy fundamentu. Takich informacji nie należy chować w mało czytelnej uwadze. Klient powinien rozumieć, jakie działanie jest wymagane i dlaczego. Jednocześnie nie trzeba dopisywać hipotetycznych zagrożeń niezwiązanych z rozpoznanym stanem. Celem jest użyteczne przekazanie urządzenia, a nie stworzenie dokumentu, który brzmi poważnie, lecz nie pomaga w codziennej obsłudze.
Archiwum serwisowe i powracające usterki
Przy obiektach firmowych warto zachować zdjęcia, opisy i raporty w jednym miejscu przypisanym do urządzenia. W kolejnym zgłoszeniu można wtedy sprawdzić, czy pęknięcie wystąpiło w tej samej strefie, czy zmieniła się geometria i jakie elementy były wymieniane. Historia pomaga odróżnić zużycie eksploatacyjne od problemu wynikającego z niewłaściwego obciążenia lub innej części układu. Bez niej każda wizyta zaczyna się od niepełnej opowieści przekazywanej przez różne osoby. Dobrze utrzymane archiwum oszczędza czas diagnostyki i ułatwia planowanie większej modernizacji.
Powracająca usterka zasługuje na ponowne rozpoznanie przyczyny. Nie wystarcza automatyczne powtórzenie poprzedniej operacji. Jeśli pęka następny odcinek przy wzmocnieniu, należy przeanalizować, czy nie zmieniono drogi przenoszenia sił. Jeśli zawias ponownie traci położenie, trzeba sprawdzić jego osadzenie i fundament. Jeśli napęd zgłasza przeciążenie mimo naprawy ramy, ocenia się resztę mechanizmu. Dokumentacja wcześniejszych działań pozwala podjąć taką analizę na podstawie danych. To jeden z powodów, dla których opis naprawy ma wartość także po zakończeniu rozliczenia.
Jak powstaje wycena mobilnych usług spawalniczych
Cena naprawy wynika z całego procesu potrzebnego do uzyskania uzgodnionego efektu. Sama długość spoiny bywa jednym z najmniej miarodajnych parametrów. Kilka centymetrów połączenia w trudnodostępnym miejscu może wymagać demontażu, podparcia ciężkiego elementu, usunięcia korozji i późniejszej regulacji. Dłuższa spoina na nowym, dobrze przygotowanym materiale może powstać w prostszych warunkach. Dlatego porównywanie ofert wyłącznie według długości ściegu prowadzi często do błędnych wniosków. Uczciwa kalkulacja powinna odnosić się do zakresu, odpowiedzialności i warunków wykonania.
W mobilnym serwisie pojawia się także koszt przygotowania wyjazdu, transportu wyposażenia i organizacji stanowiska. Przy drobnym zleceniu ten czas może być większy niż czas samego spawania. Nie oznacza to, że klient płaci za pustą czynność. To warunek wykonania pracy w jego lokalizacji. Warto więc przekazać pełne informacje o usterce i rozważyć połączenie kilku uzasadnionych napraw podczas jednej wizyty. Nie chodzi o wykonywanie niepotrzebnych prac, lecz o wykorzystanie tego samego dojazdu i przygotowanego stanowiska do elementów rzeczywiście wymagających serwisu.
Robocizna obejmuje przygotowanie wykonanie i zakończenie
Czas pracy zaczyna się od oceny miejsca i potwierdzenia zakresu. Następnie dochodzą zabezpieczenia, oczyszczenie, demontaż lub podparcie, przygotowanie krawędzi i dopasowanie. Samo spawanie stanowi kolejny etap, po którym mogą być potrzebne kontrola, obróbka powierzchni i montaż. W bramie dochodzi regulacja, a w zadaniu wymagającym dokumentacji jej uporządkowanie. Jeżeli oferta obejmuje wszystkie te czynności, nie można porównywać jej bezpośrednio z ceną podaną wyłącznie za wykonanie ściegu na przygotowanym detalu. Zakres powinien być zapisany na tyle jasno, aby klient widział tę różnicę.
Na czas wpływa również konieczność zachowania przerw technologicznych. Niektóre procesy wymagają kontroli temperatury, określonej kolejności lub warunków chłodzenia. Powłoki potrzebują czasu zgodnego z dokumentacją zastosowanego systemu. Oczekiwanie na odpowiedni stan nie jest dowolnym spowalnianiem usługi. Bywa częścią technologii. W harmonogramie warto odróżnić czynny czas pracy od czasu całkowitego potrzebnego do oddania elementu. Dzięki temu klient wie, czy naprawa może zostać zakończona podczas jednej wizyty, czy wymaga powrotu na kolejny etap.
Materiał podstawowy spoiwo i części wymienne
Koszt materiału obejmuje nie tylko widoczny kawałek profilu. Znaczenie mają gatunek, wymiary, dostępność i konieczność przygotowania. Przy małej naprawie może pozostać odpad wynikający z minimalnej długości zakupu. Przy materiale o wymaganej dokumentacji kosztuje także zapewnienie właściwego pochodzenia i identyfikacji. Spoiwo, gaz osłonowy, materiały ścierne oraz środki do przygotowania powierzchni należą do zużycia technologicznego. Wycena powinna jasno wskazywać, czy są ujęte w cenie usługi, czy rozliczane osobno według uzgodnionej zasady.
Części wymienne, takie jak zawiasy, rolki, wózki i mocowania, dobiera się do zastosowania. Najtańszy element nie zawsze pasuje wymiarowo lub funkcjonalnie, a najdroższy nie musi być potrzebny. Warto porównać dostępność, możliwość późniejszej regulacji i serwisu oraz zgodność z konstrukcją. Jeżeli klient dostarcza część, należy sprawdzić jej przydatność przed montażem. Sam fakt zakupu nie gwarantuje, że element rozwiąże problem. Może różnić się wymiarami, przeznaczeniem lub sposobem mocowania od tego, czego wymaga istniejąca brama.
Dostęp i dodatkowe wyposażenie
Praca na wysokości, nad przeszkodą albo w wąskiej wnęce może wymagać dodatkowego sprzętu i organizacji. Trzeba uwzględnić dostęp do miejsca spawania, bezpieczne podparcie pracownika oraz możliwość manipulowania narzędziami. Dźwignik, podnośnik lub urządzenie do przemieszczenia ciężkiego skrzydła wpływają na koszt, ale mogą być warunkiem prawidłowego wykonania. Nasz opis zaplecza sprzętowego serwisu stanowi punkt wyjścia do rozmowy o przygotowaniu zlecenia. Konkretny zestaw dobiera się do zadania i potwierdza przed realizacją.
Dostęp to także organizacja obiektu. Konieczność wejścia przez kilka stref, oczekiwanie na ochronę, ograniczenia godzinowe lub brak miejsca postojowego wydłużają przygotowanie. W centrum Warszawy znaczenie może mieć możliwość rozładunku, a na posesji pod miastem odległość stanowiska od bramy wjazdowej. Przy większym obiekcie warto wskazać osobę, która udostępni miejsce i wyjaśni lokalne wymagania. Dobre przygotowanie klienta może ograniczyć czas, który inaczej zostałby przeznaczony na szukanie dostępu lub przenoszenie wyposażenia przez nieprzygotowaną trasę.
Termin awaryjny i planowany
Zlecenie awaryjne różni się organizacją od prac zaplanowanych z wyprzedzeniem. Trzeba ocenić pilność, dostępność zespołu i możliwość przygotowania części. W części przypadków pierwszym celem jest bezpieczne zabezpieczenie miejsca, a pełna naprawa następuje po rozpoznaniu. Nasze pogotowie spawalnicze i ślusarskie jest kierunkiem kontaktu przy takich sytuacjach. Termin i zakres wyjazdu wymagają potwierdzenia dla konkretnego zgłoszenia. Nie każda awaria daje się zakończyć natychmiast, zwłaszcza gdy potrzebny jest nietypowy materiał lub dodatkowe badanie.
Przy pracach planowanych można wcześniej obejrzeć miejsce, zamówić części i połączyć kilka etapów. Pozwala to lepiej wykorzystać czas i ograniczyć ryzyko postoju. Klient firmowy może ustalić okno pracy odpowiadające harmonogramowi produkcji lub ruchu na obiekcie. Klient prywatny może przygotować dostęp i usunąć przedmioty ze strefy naprawy. Warto pamiętać, że dogodny termin powinien uwzględniać również pogodę oraz warunki wykończenia powierzchni. Naprawa wykonana w odpowiednich warunkach daje bardziej przewidywalny rezultat niż praca podporządkowana wyłącznie kalendarzowi.
Koszt badań dokumentów i odbiorów
Jeżeli potrzebne są formalne badania, ich koszt powinien być wskazany osobno lub jednoznacznie włączony w pakiet. Obejmuje nie tylko czynność pomiarową, ale także przygotowanie, dojazd specjalisty, opracowanie wyników i ewentualną organizację strefy. W określonych zadaniach dochodzą próbki, badania laboratoryjne albo uzgodnienia. Takie wymagania trzeba znać przed wyceną. Jeśli pojawią się dopiero przy końcowym odbiorze, mogą spowodować dodatkowe prace i opóźnienie. Przejrzysty opis zamówienia pozwala tego uniknąć i zestawić porównywalne oferty.
Dokumentacja również wymaga nakładu pracy. Zebranie informacji o materiałach, przypisanie oznaczeń, rejestracja etapów i przygotowanie pakietu odbiorowego mają swoją wartość. Nie oznacza to, że każdy klient musi zamawiać pełen zestaw. Przy prostym elemencie wystarczy odpowiednio krótki zapis. W zadaniu przemysłowym dokumenty bywają jednak niezbędnym składnikiem usługi. Wycena powinna więc rozróżniać naprawę użytkową i realizację z określonym zakresem formalnym. Dzięki temu klient płaci za to, czego rzeczywiście potrzebuje, a wykonawca może zapewnić wymagane dane.
Wycena wstępna a cena po oględzinach
Zdjęcia pozwalają przygotować orientacyjny zakres, lecz nie pokazują wszystkiego. Pod farbą może znajdować się większa korozja, zawias może mieć uszkodzone łożyskowanie, a rama okazać się skręcona. Dlatego przy zleceniu ocenianym zdalnie warto określić założenia wyceny. Jeżeli podczas oględzin się potwierdzą, zakres pozostaje aktualny. Jeżeli ujawnią się istotne różnice, klient otrzymuje informację przed rozszerzeniem pracy. Taki sposób postępowania jest bardziej przejrzysty niż podanie pozornie sztywnej ceny bez wiedzy o stanie elementu.
Ważne jest też wskazanie, co oznacza rezygnacja po diagnozie. Jeśli zlecono samą ocenę, a naprawa okaże się niecelowa, wykonana diagnostyka nadal może stanowić osobną usługę. Warunki należy uzgodnić przed wizytą. Podobnie koszt zamówionej nietypowej części powinien być jasny. Klient powinien wiedzieć, czy oferta obejmuje jej dostawę i montaż oraz co dzieje się przy zmianie zakresu. Uporządkowane zasady rozliczenia ograniczają nieporozumienia i pozwalają skupić rozmowę na technicznie najlepszym rozwiązaniu.
Naprawić wymienić fragment czy wykonać nowy element
Porównanie wariantów powinno uwzględniać stan całej części, a nie tylko cenę pierwszej operacji. Jeśli profil jest skorodowany na dużym obszarze, lokalne zaspawanie może być mało racjonalne. Jeśli konstrukcja jest zdrowa, a uszkodzenie ograniczone do mocowania, naprawa może pozwolić zachować większość elementu. Wymiana fragmentu bywa rozwiązaniem pośrednim, ale wymaga właściwego zaplanowania połączeń. Przy części o określonych wymaganiach dodatkowo liczy się zgodność z dokumentacją producenta. Nie można zakładać, że każda możliwa fizycznie naprawa będzie dopuszczalna użytkowo.
Na decyzję wpływają także estetyka, dostępność nowego wyrobu i koszt przestoju. Ozdobna brama może mieć wartość trudną do odtworzenia gotowym zamiennikiem. Standardowy wspornik bywa natomiast łatwiejszy i tańszy do wymiany niż wieloetapowej naprawy. W przedsiębiorstwie nawet niewielka część może zatrzymywać istotny proces, co uzasadnia staranne przygotowanie szybkiego rozwiązania. Serwis powinien przedstawić różnice między wariantami: przewidywany zakres, ograniczenia i potrzebne etapy. Ostateczny wybór należy oprzeć na funkcji elementu i uzgodnionych wymaganiach.
Jak przygotować zapytanie aby porównać oferty
Najbardziej użyteczne zapytanie zawiera opis elementu, materiał, wymiary, lokalizację uszkodzenia, zdjęcia i oczekiwany rezultat. Dobrze dodać informacje o dostępie, terminie oraz wymaganych dokumentach. Jeżeli klient oczekuje malowania, regulacji napędu albo badań, powinien wymienić je wprost. Wtedy dwie oferty można porównać według podobnego zakresu. Bez tego jedna może obejmować tylko spawanie, a druga pełne przygotowanie, demontaż, części i odbiór. Różnica ceny nie mówi wówczas wiele o jakości, ponieważ dotyczy dwóch odmiennych usług.
Warto także zapytać, jakie założenia wymagają potwierdzenia na miejscu. Odpowiedź pomaga zrozumieć granice wyceny zdalnej. Rzetelny wykonawca powinien umieć wskazać, czy kluczowa jest grubość materiału, stan fundamentu, dostęp od tyłu czy identyfikacja stopu. Nie trzeba oczekiwać ostatecznej technologii na podstawie niewyraźnego zdjęcia. Lepiej otrzymać konkretną informację o brakujących danych i planie ich sprawdzenia. Dzięki temu rozmowa o cenie staje się częścią przygotowania właściwej naprawy, a nie licytacją za nieokreślony zakres.
Planowanie trwałości po naprawie pomiary przeglądy i warunki użytkowania
Naprawiony element wraca do środowiska, które wcześniej wpływało na jego stan. Jeśli przyczyną była gromadząca się woda, brak konserwacji lub powtarzalne uderzenie, sam poprawny spaw nie usunie tych warunków. Dlatego warto spojrzeć na dalszą eksploatację. Przy bramie oznacza to kontrolę luzów, utrzymanie drożności miejsc odwadniających i obserwację zmiany oporów. Przy konstrukcji w zakładzie istotne mogą być drgania, sposób odkładania ładunku oraz stan sąsiednich połączeń. Plan obsługi powinien wynikać z konkretnego mechanizmu zużycia, a nie z uniwersalnej listy dla wszystkich wyrobów metalowych.
Najbardziej użyteczne są proste, powtarzalne obserwacje. Jeżeli brama po naprawie ma równą szczelinę i płynnie się porusza, można potraktować ten stan jako punkt odniesienia. Zmiana szczeliny, pojawienie się otarć lub wzrost hałasu stanowią sygnał do sprawdzenia. W konstrukcji przemysłowej punktem odniesienia mogą być oznaczone miejsca pomiaru, fotografie i zapis geometrii. Dzięki temu kolejny przegląd nie opiera się wyłącznie na wrażeniu, że coś wygląda inaczej. Dane zbierane w podobny sposób pozwalają dostrzec rozwój problemu, zanim doprowadzi do zatrzymania pracy.
Pomiary geometrii i właściwy punkt odniesienia
Pomiar ma sens wtedy, gdy wiadomo, od czego i w jakich warunkach go wykonano. Wysokość dolnej krawędzi bramy mierzona względem nierównej kostki może zmieniać się zależnie od miejsca przyłożenia. Pomiar przekątnej wymaga określenia tych samych punktów ramy. Przy wsporniku ważna bywa relacja do osi maszyny, a nie do przypadkowej krawędzi obudowy. Dlatego w dokładniejszych naprawach wyznacza się bazy pomiarowe. Pozwala to porównywać stan przed pracą, podczas ustawiania i po zakończeniu bez mieszania różnych odniesień.
Warunki obciążenia również powinny być podobne. Skrzydło oparte na podporze ma inne ugięcie niż swobodnie zawieszone. Konstrukcja zdemontowana może zmienić kształt po ponownym zamocowaniu do nierównego podłoża. Jeśli mierzono element podczas silnego nagrzania, wynik może różnić się od stanu po ostygnięciu. Nie każda różnica świadczy o błędzie spawania, ale każda istotna rozbieżność wymaga wyjaśnienia. W dokumentacji warto zapisać, czy pomiar wykonano w stanie roboczym, odciążonym czy w trakcie mocowania. To drobna informacja, która znacząco poprawia interpretację.
Skurcz spawalniczy i kontrolowanie kolejności
Podczas nagrzewania i chłodzenia metal zmienia wymiary, a nierównomierny rozkład temperatury może prowadzić do odkształceń. W naprawie ramy ważne są położenie spoin, ich objętość, kolejność oraz sposób mocowania elementu. Nie należy traktować silnego skręcenia ściskami jako jedynej metody utrzymania geometrii. Po zwolnieniu przyrządów konstrukcja może ujawnić naprężenia i zmienić położenie. Dlatego planowanie obejmuje takie etapy kontroli, które pozwalają ocenić zachowanie elementu także po częściowym zwolnieniu zamocowania, jeśli jest to bezpieczne i zgodne z technologią.
Nadmierna ilość spoiwa może zwiększyć nakład cieplny i czas obróbki bez proporcjonalnej korzyści. Wymiar spoiny powinien odpowiadać wymaganiom połączenia, a nie zasadzie, że im więcej metalu, tym lepiej. Zbyt duże lico bywa też przeszkodą montażową lub miejscem gromadzenia wilgoci. Z drugiej strony nadmierne szlifowanie dla uzyskania gładkiego wyglądu może usunąć potrzebny przekrój. Właściwy efekt powstaje przez świadome zaplanowanie geometrii i procesu. Wtedy wykończenie nie polega na ukrywaniu nadmiaru materiału ani poprawianiu źle przyjętych założeń.
Wzmocnienie powinno zmieniać pracę konstrukcji w kontrolowany sposób
Dodatkowa nakładka lub żebro zwiększa lokalną sztywność, ale może też przenieść koncentrację naprężeń na swój koniec. Jeżeli pęknięcie powstało od drgań, przypadkowo dospawana gruba blacha nie musi rozwiązać przyczyny. Trzeba rozważyć kształt, długość i miejsce zakończenia wzmocnienia oraz sposób przekazywania sił do sąsiednich części. Przy konstrukcjach odpowiedzialnych wymaga to projektu lub oceny osoby kompetentnej. W drobnych elementach użytkowych nadal warto kierować się tą samą logiką: wzmocnienie ma współpracować z układem, a nie jedynie wyglądać solidnie.
Wzmocnienie może również utrudniać konserwację. Nakładka tworząca szczelinę kapilarną potrafi zatrzymywać wodę, a zamknięta kieszeń ograniczać dostęp do malowania. Element dospawany zbyt blisko zawiasu może utrudnić jego wymianę. Wspornik zakrywający śrubę serwisową zmusza później do ponownego cięcia. Dlatego naprawę warto ocenić z perspektywy kolejnych lat użytkowania. Drobna zmiana kształtu może zachować dostęp do części i ograniczyć miejsca zbierania brudu. To przykład sytuacji, w której myślenie o przyszłym serwisie daje praktyczną korzyść już podczas pierwszej naprawy.
Rozdzielenie stref materiałowych i ochrona przed korozją
W konstrukcji z różnymi metalami trzeba rozważyć nie tylko sposób ich połączenia, ale również środowisko pracy. Kontakt materiałów w obecności wilgoci może sprzyjać określonym mechanizmom korozji. Znaczenie mają także powłoki, elementy złączne i możliwość gromadzenia elektrolitu. Nie każdy problem rozwiązuje się wyborem mocniejszego spoiwa. Czasem potrzebna jest zmiana detalu, izolacja odpowiednich powierzchni lub inny sposób montażu. Przy naprawie istniejącego elementu należy ustalić, dlaczego producent zastosował określony układ i czy jego zmiana nie tworzy nowych problemów.
W przypadku stali nierdzewnej ważna jest czystość narzędzi i powierzchni. Zanieczyszczenie cząstkami stali niestopowej może prowadzić do niepożądanych śladów korozji, mimo że materiał zasadniczy dobrano prawidłowo. Przy stali malowanej liczy się przygotowanie krawędzi i miejsc przy spoinach, gdzie powłoka bywa trudniejsza do wykonania równomiernie. Przy profilu zamkniętym trzeba ocenić wnętrze i drogę dostawania się wody. Trwałość jest wynikiem całego zestawu warunków, dlatego zabezpieczenia nie powinno się traktować jako szybkiego zamalowania śladu po spawaniu.
Przykład planowania naprawy pękniętego wspornika
Rozważmy typowe zgłoszenie: pęknięty wspornik przy ramie urządzenia, bez wskazywania konkretnej realizacji naszej firmy. Pierwszy etap polega na ustaleniu funkcji, materiału i obciążeń. Sprawdza się sąsiednie mocowania, luzy oraz ślady wcześniejszych napraw. Następnie ocenia się zakres pęknięcia i stan materiału wokół. Jeśli część pełni istotną funkcję nośną, potrzebne może być uzgodnienie z producentem albo projektantem. Dopiero po rozpoznaniu podejmuje się decyzję o spawaniu, wymianie fragmentu lub wykonaniu nowego wspornika. Każdy wariant ma inne wymagania przygotowawcze.
Wykonanie obejmuje stabilizację, przygotowanie złącza i kontrolę geometrii. Po spawaniu sprawdza się wymagane cechy połączenia, a następnie montaż i działanie w uzgodnionym zakresie. Jeżeli pęknięcie wynikało z luźnej śruby w sąsiednim połączeniu, usunięcie tego problemu jest równie ważne jak spoina. W dokumentacji warto zapisać obie czynności. Taki przykład pokazuje, dlaczego serwis nie powinien ograniczać diagnozy do najbardziej widocznej szczeliny. Przywrócenie metalowej ciągłości ma sens dopiero wtedy, gdy element wraca do właściwych warunków pracy.
Przykład planowania naprawy skorodowanego mocowania zawiasu
W drugim przykładzie zawias pozostaje sprawny mechanicznie, lecz jego mocowanie odrywa się od skorodowanego słupka. Wstępnie uszkodzenie może wyglądać jak pęknięta spoina. Po oczyszczeniu okazuje się jednak, że problem obejmuje cienką ściankę profilu. Naprawa wymaga oceny zasięgu korozji i sposobu przenoszenia ciężaru. Jeśli zdrowy materiał znajduje się niedaleko, można rozważyć odtworzenie lokalnego fragmentu według właściwie przyjętego rozwiązania. Jeśli osłabienie jest rozległe, racjonalniejsza może być wymiana słupka albo większej części konstrukcji. Decyzja nie powinna wynikać wyłącznie z chęci zachowania starego zawiasu.
Po wykonaniu naprawy należy przywrócić oś ruchu, sprawdzić szczeliny i ocenić drogę dostawania się wody. Jeśli profil ma nieszczelne zakończenie, ponownie będzie narażony na korozję wewnętrzną. Zabezpieczenie powierzchni powinno uwzględniać miejsca połączenia i stan sąsiedniej powłoki. Użytkownik otrzymuje informację o wykonanym zakresie oraz o częściach, które nadal wymagają obserwacji. W ten sposób naprawa dotyczy rzeczywistego mechanizmu uszkodzenia. Samo wykonanie większej spoiny na cienkim podłożu dawałoby jedynie pozorny efekt solidności.
Przegląd po zmianie warunków użytkowania
Konstrukcja może wymagać ponownej oceny, gdy zmieni się sposób pracy. Dołożenie pełnego wypełnienia do bramy ażurowej zwiększa oddziaływanie wiatru i zmienia obciążenia zawiasów. Montaż mocniejszego napędu może zmienić siły działające na wsporniki. Dodanie ciężkiego wyposażenia do ramy wpływa na jej ugięcie i połączenia. Dlatego modernizacja powinna obejmować analizę całego układu. Nie wystarcza stwierdzenie, że nowe akcesorium da się przyspawać. Trzeba ustalić, czy pozostałe elementy są przygotowane do nowych warunków i czy zmiana jest zgodna z przeznaczeniem wyrobu.
Podobnie po kolizji warto sprawdzić więcej niż widoczne miejsce uderzenia. Mogły przemieścić się podpory, zmienić położenie prowadnice albo uszkodzić mocowania ukryte pod osłoną. Nawet jeśli brama nadal się porusza, rosnące opory mogą stopniowo przeciążać napęd. W zakładzie przemysłowym uszkodzenie obudowy może współistnieć z deformacją ramy. Przegląd po zdarzeniu pozwala ustalić, które zmiany są istotne i jaki zakres naprawy ma sens. Dzięki temu klient nie wraca z kolejnymi objawami wynikającymi z tego samego, niepełnie rozpoznanego uszkodzenia.
Czytelne rozróżnienie pomiaru regulacji i naprawy
W rozmowie serwisowej trzy czynności bywają mylone: pomiar rozpoznaje stan, regulacja zmienia położenie w granicach przewidzianej konstrukcji, a naprawa odtwarza uszkodzoną część lub połączenie. Jeżeli zawias ma sprawny mechanizm regulacyjny, ale skrzydło jedynie zmieniło położenie, może wystarczyć ustawienie. Jeżeli gwint jest zerwany, regulacja nie przywróci jego właściwości. Jeżeli odkształcił się profil, przesunięcie zawiasu może tylko zamaskować objaw. Właściwe rozróżnienie chroni klienta przed płaceniem za operację, która nie odpowiada rzeczywistemu problemowi i wymaga później kolejnej wizyty.
Pomiar przed regulacją daje punkt odniesienia. Bez niego można przesuwać elementy metodą prób, nie wiedząc, czy poprawa jednej szczeliny nie pogarsza drugiej. W dwuskrzydłowej bramie trzeba uwzględnić wzajemne położenie obu części, ograniczniki i sposób zamknięcia. W furtce znaczenie ma także wysokość zaczepu. Uporządkowana kolejność ogranicza liczbę korekt: najpierw stan konstrukcji i podparcia, potem geometria ruchu, następnie współpraca zamknięcia i urządzeń elektrycznych. Dzięki temu ostatni etap nie służy kompensowaniu błędów pozostawionych w pierwszym.
Tolerancja wykonania a luz potrzebny do pracy
Nie każda szczelina oznacza błąd i nie każdy luz należy usuwać do zera. Element ruchomy potrzebuje przestrzeni wynikającej z jego konstrukcji, zmian temperatury i warunków użytkowania. Zbyt ciasne ustawienie może działać poprawnie podczas jednej próby, a później prowadzić do tarcia. Jednocześnie nadmierny luz powoduje uderzenia i niepewne prowadzenie. Zadaniem serwisu jest ustalenie właściwego zakresu na podstawie rozwiązania technicznego, a nie maksymalne zbliżenie wszystkich części. Przy urządzeniu produkowanym seryjnie punktem odniesienia są przede wszystkim dane jego producenta.
W naprawianej konstrukcji trzeba także rozróżnić odchyłkę estetyczną od funkcjonalnej. Niewielka różnica szerokości szczeliny może być widoczna, lecz nie przeszkadzać w pracy; inna, mniej zauważalna zmiana może powodować przeciążenie łożyskowania. Klientowi warto wyjaśnić, które parametry decydują o działaniu, a które dotyczą oczekiwanego wyglądu. Pozwala to ustalić sensowny zakres: lokalną naprawę albo szerszą korektę geometrii. Nie każdą starą bramę można doprowadzić do wyglądu nowego wyrobu przez wymianę jednego zawiasu, ale można jasno opisać możliwy efekt.
Kontrola po ostygnięciu i po ponownym montażu
Część wymiarów należy ocenić w stanie odpowiadającym późniejszej pracy. Element gorący, mocno skrępowany albo oparty na podporach może zachowywać się inaczej niż po ostygnięciu i zwolnieniu zamocowania. Dlatego plan naprawy powinien przewidywać końcowe sprawdzenie w odpowiednim stanie. W bramie oznacza to ocenę po przeniesieniu ciężaru na docelowe zawiasy lub wózki. W podzespole demontowanym ważna bywa kontrola po przykręceniu do urządzenia. Dopiero wtedy można ocenić współpracę rzeczywistych punktów podparcia i ewentualne wpływy montażu.
Jeżeli po montażu pojawia się nieprzewidziana deformacja, trzeba ustalić jej źródło. Może wynikać z naprawy, ale także z nierównej podstawy, zniszczonej powierzchni przylegania lub błędnej kolejności dokręcania określonej przez producenta. Nie należy od razu doginać nowej części, aby dopasowała się do niezweryfikowanego otoczenia. Właściwa diagnoza obejmuje obie strony połączenia. To szczególnie przydatne w starych konstrukcjach, w których kolejne naprawy utrwalały wcześniejsze odchyłki. Przywrócenie prawidłowej współpracy może wymagać uporządkowania więcej niż jednego detalu.
Co warto obserwować w pierwszym okresie użytkowania
Po naprawie użytkownik powinien zwrócić uwagę na zmianę dźwięku, oporu i położenia, a także na nowe ślady kontaktu. Przy bramie ważne jest, czy domknięcie pozostaje powtarzalne i czy skrzydło nie zaczyna opierać się o nawierzchnię. Przy wsporniku należy obserwować stan sąsiednich mocowań w ramach przewidzianych przeglądów urządzenia. Nie chodzi o samodzielne wykonywanie badań technicznych, lecz o szybkie zgłoszenie nietypowych objawów. Wczesna informacja pomaga ustalić, czy potrzebna jest regulacja, kontrola powłoki czy ponowna ocena warunków obciążenia.
Warto zachować krótki opis zauważonej zmiany: kiedy występuje, czy zależy od temperatury lub położenia i czy pojawiła się nagle. Taka informacja bywa bardziej użyteczna niż samo zdanie, że element znowu działa źle. Jeżeli objaw wskazuje na utratę stabilności albo pęknięcie części odpowiedzialnej, użytkowanie należy przerwać do oceny. Przy drobnych odchyłkach serwis może zaplanować właściwy zakres sprawdzenia. Dobra komunikacja po naprawie pozwala reagować adekwatnie do rzeczywistego stanu, bez bagatelizowania objawów i bez niepotrzebnego rozszerzania zakresu.
Zgłoszenie do Mobilnego Serwisu Warszawa
Jeżeli potrzebujesz spawania bramy, furtki, wspornika, ramy lub innego elementu metalowego, przygotuj opis objawów i kilka zdjęć pokazujących całość oraz miejsce uszkodzenia. Podaj lokalizację, warunki dostępu i oczekiwany termin. W przypadku maszyny albo urządzenia technicznego dołącz model, dokumentację i wymagania odbiorowe, jeśli są dostępne. Dzięki temu możemy rozmawiać o realnym zakresie usługi, dobrać sposób oględzin i przygotować wyposażenie. Im lepiej rozpoznany punkt wyjścia, tym sprawniej przebiega późniejsza naprawa i jej odbiór.
Kontakt z Mobilnym Serwisem Warszawa: 570 933 114. Ustalamy zakres spawania z dojazdem oraz związanych z nim prac ślusarskich, regulacyjnych i wykończeniowych. Przy zgłoszeniu wymagającym dodatkowej oceny wyjaśniamy, jakie dane są potrzebne do podjęcia decyzji. Naszym celem jest przywrócenie użyteczności elementu w zakresie uzgodnionego zlecenia: od rozpoznania problemu, przez przygotowanie i wykonanie, po sprawdzenie działania. Dobrze wykonana naprawa powinna mieć techniczne uzasadnienie, czytelny zakres i efekt, który klient potrafi ocenić w codziennym użytkowaniu.
Część 05 Spawanie w osiemnastu dzielnicach Warszawy
Warszawa nie jest jednym wielkim placem warsztatowym. Inaczej przygotowuje się naprawę furtki przy domu, inaczej spawanie odbojnicy w garażu podziemnym, a jeszcze inaczej ingerencję w stalowy element na terenie działającego zakładu. Mobilny Serwis Warszawa dojeżdża do klientów w każdej dzielnicy, ale zakres prac określamy na podstawie rzeczywistego stanu przedmiotu, jego funkcji oraz warunków wykonania. Sam adres nie rozstrzyga, czy właściwe będzie spawanie MAG, TIG, MMA, wymiana fragmentu konstrukcji, czy przygotowanie elementu w warsztacie i montaż na miejscu. O tym decyduje materiał, obciążenie, dostęp, możliwość osłonięcia stanowiska i oczekiwany rezultat.
W poniższych opisach przedstawiamy sytuacje, z którymi może zgłosić się właściciel domu, zarządca nieruchomości, przedsiębiorca albo wykonawca remontu. Są to przykłady sposobu rozwiązywania problemów, a nie opisy wykonanych prac pod wymienionymi adresami. Nazwy ulic i obszarów pomagają określić zasięg obsługi. Nie oznaczają, że każda nieruchomość w danym miejscu ma takie same konstrukcje lub jednakowe usterki. Każde zlecenie otrzymuje własną ocenę techniczną.
Nasza oferta obejmuje spawanie i naprawę elementów stalowych, ocenę możliwości naprawy części nierdzewnych i aluminiowych, dopasowanie wsporników, naprawy zawiasów, przywracanie geometrii bram oraz wykonywanie uzgodnionych prac ślusarskich. W konstrukcjach obciążonych nie ograniczamy rozmowy do pytania o długość pęknięcia. Potrzebujemy wiedzieć, co element podtrzymuje, jakie siły przenosi, czy wcześniej go naprawiano i czy istnieje dokumentacja. Przy elementach dekoracyjnych ważniejsza może być zgodność wzoru, widoczność połączenia oraz sposób odtworzenia powłoki. Przy bramie automatycznej dochodzą ograniczniki, rolki, zawiasy, mocowanie napędu i stan przewodów.
Do wstępnego zgłoszenia najlepiej dołączyć zdjęcie całej konstrukcji, zbliżenie uszkodzenia oraz fotografię mocowania do podłoża. Pomaga przybliżony wymiar, informacja o rodzaju metalu i opis objawu. „Furtka nie domyka się po deszczu” przekazuje więcej niż samo „potrzebuję spawacza”, ponieważ kieruje uwagę również na podłoże i ustawienie słupków. „Pęka drugi raz obok spoiny” oznacza konieczność poszukania przyczyny koncentracji naprężeń. Właśnie tak rozumiemy mobilny serwis: przyjazd z przygotowaniem do diagnozy, nie tylko z urządzeniem wytwarzającym łuk.
Bemowo bramy osiedlowe zawiasy i geometria skrzydeł
Na Bemowie przyjmujemy zgłoszenia z Jelonek Północnych i Południowych, Górców, Chrzanowa, Boernerowa, Grotów oraz rejonu Fortu Bema. Punkty orientacyjne dla dojazdu to między innymi Powstańców Śląskich, Górczewska, Lazurowa, Człuchowska, Radiowa, Dywizjonu 303 i Szeligowska. W tej części Warszawy usługa spawalnicza często łączy się z utrzymaniem wygodnego wjazdu na posesję lub teren osiedla. Zgłoszenie dotyczące pękniętego zawiasu wymaga sprawdzenia, czy zawiódł sam zawias, jego spoina, ścianka profilu, czy osadzenie słupka. Od tego zależy, czy naprawa będzie miejscowa, czy obejmie większy fragment ramy.
Przykładowy problem wygląda następująco: jedno skrzydło dwuskrzydłowej bramy zaczyna ocierać o nawierzchnię, a właściciel zauważa rysę nad górnym zawiasem. Najpierw kontrolujemy geometrię. Sprawdzamy przekątne ramy, luz na trzpieniu, położenie dolnego zawiasu i pion słupka. Otarcie przy ziemi może wynikać z opadnięcia skrzydła, ale również z podniesienia kostki lub zmiany położenia fundamentu. Dosztukowanie spoiny bez rozpoznania tych zjawisk potrafi unieruchomić mechanizm albo przenieść obciążenie na cienką, osłabioną ściankę. Dlatego spawanie bram na Bemowie zaczynamy od sprawdzenia całego układu podparcia.
Gdy rama jest stalowa i zachowała odpowiednią grubość, można rozważyć wycięcie uszkodzonego fragmentu, przygotowanie nowego odcinka profilu i odtworzenie połączenia. Ważne pozostaje zapewnienie prostoliniowości krawędzi oraz miejsca dla zamka, rygla i ogranicznika. Naprawiając okolice zawiasu, nie powinniśmy tworzyć przypadkowej bryły metalu. Zbyt duża spoina może utrudnić ruch, utrzymywać wodę i zwiększyć sztywność lokalnie, pozostawiając słaby przekrój tuż obok. Dobór wzmocnienia zależy od sposobu przenoszenia ciężaru skrzydła, a nie od tego, jak masywnie wygląda nowa blacha.
W bramie przesuwnej analizujemy inny zestaw elementów. Pęknięta podstawa rolki, uszkodzony najazd albo odkształcony uchwyt prowadzenia wpływają na ruch całego skrzydła. Przed spawaniem trzeba ustalić, czy profil jezdny jest prosty, czy wózki pracują równolegle i czy listwa zębata nie wymusza niewłaściwego położenia bramy. Sam napęd nie powinien służyć do przezwyciężania zakleszczonej mechaniki. Po zakończeniu naprawy sprawdzamy ruch w uzgodnionych warunkach i oceniamy współpracę z ogranicznikami. Konfigurację automatyki traktujemy jako osobny zakres, kiedy jest potrzebna.
Na osiedlu istotne jest również przygotowanie stanowiska. Wjazd może obsługiwać wielu mieszkańców, dostawy i służby techniczne. Ustalamy z zarządcą możliwość czasowego wyłączenia przejazdu, miejsce ustawienia samochodu serwisowego oraz sposób oddzielenia strefy prac. Osłona spawalnicza nie może blokować całego widoku kierowcom korzystającym z sąsiedniego wyjazdu. Przewody układamy tak, aby nie tworzyły pułapki w ciągu pieszym. Jeżeli konstrukcję można bezpiecznie zdemontować, część obróbki wykonana poza wjazdem może ograniczyć czas utrudnień na osiedlu.
W rejonach domów jednorodzinnych, takich jak Boernerowo lub Groty, naprawa furtki często obejmuje także dopasowanie zaczepu zamka elektrycznego. Po spawaniu rama może zmienić położenie wskutek skurczu. Dlatego ostateczną regulację wykonuje się po ostygnięciu i kontroli wymiarów, a nie wtedy, gdy metal jest jeszcze gorący. Sprawdzamy równy luz, wygodne otwieranie oraz brak ocierania przewodów o ostre krawędzie. Jeśli w profilu prowadzone są kable, trzeba zidentyfikować ich przebieg przed cięciem i nagrzewaniem. Ukryty przewód nie staje się odporny na temperaturę tylko dlatego, że nie widać go z zewnątrz.
Bemowo to również balustrady przy schodach, kraty do pomieszczeń technicznych i niewielkie konstrukcje gospodarcze. W każdym takim elemencie rozróżniamy część dekoracyjną od przenoszącej obciążenie. Oderwanie wypełnienia może mieć inne znaczenie niż pęknięcie słupka przy podstawie. Przy balustradzie sprawdzamy stan mocowania do podłoża i miejsca gromadzenia wody. Jeżeli stal znika pod warstwami farby i rdzy, nie wyceniamy spawania wyłącznie z zewnętrznego obrysu usterki. Po oczyszczeniu może ujawnić się konieczność wymiany dłuższego odcinka.
Do zgłoszenia z Bemowa warto dopisać, czy chodzi o pojedynczą furtkę, bramę wspólną, wjazd do garażu czy konstrukcję wewnątrz budynku. Ważny jest materiał nawierzchni i odległość od elewacji. Rozgrzane odpryski mogą uszkadzać szkło, lakierowane panele i kostkę; ochronę dobieramy przed rozpoczęciem cięcia oraz spawania. Gdy przewidziane jest malowanie, ustalamy zakres przygotowania i warunki schnięcia. Sama warstwa farby naniesiona na niedoczyszczone miejsce nie zastąpi naprawy podłoża ani poprawnie wykonanego połączenia.
Po zakończeniu zlecenia użytkownik powinien wiedzieć, co naprawiono, które elementy wymagają dalszej obserwacji oraz jak obsługiwać bramę do czasu pełnego zakończenia prac powłokowych. Przy starszym ogrodzeniu proponujemy kontrolę sąsiednich zawiasów i połączeń, ponieważ podobny wiek i podobne obciążenia mogą powodować zbliżone zużycie. Nie oznacza to automatycznej wymiany całej bramy. Celem jest przywrócenie przewidywalnego działania konstrukcji i uniknięcie sytuacji, w której świeżo naprawiony fragment działa poprawnie, a obok rozpoczyna się następna awaria.
Przy wymianie zawiasów na Bemowie rozróżniamy modele przeznaczone do wspawania, przykręcania i regulacji. Regulowany zawias może ułatwić ustawienie skrzydła, ale nie naprawi niewłaściwej nośności słupka. Ważne są kierunki dopuszczalnej regulacji, sposób zabezpieczenia trzpienia oraz możliwość późniejszej obsługi. Jeśli zawias ma łożyskowanie, należy uwzględnić wrażliwość jego części na temperaturę i zanieczyszczenia. Nie spawamy kompletu w sposób przypadkowy, doprowadzając do uszkodzenia wkładek lub uszczelnień. Przygotowanie powinno odpowiadać konstrukcji konkretnego produktu, a ostateczne ustawienie wykonuje się z kontrolą osi oraz luzów.
Ogranicznik otwarcia ma inne zadanie niż zawias. Powinien przejmować końcowy ruch w miejscu do tego przeznaczonym, zamiast pozwalać, aby skrzydło uderzało siłownikiem lub uchwytem w słupek. Przy naprawie sprawdzamy obecność i położenie odbojów. Jeśli ich brak był przyczyną usterki, omawiamy odpowiednie rozwiązanie. Równie istotne jest zabezpieczenie pozycji zamkniętej. Luźny rygiel może powodować uderzanie bramy na wietrze i stopniowe osłabianie mocowań. Nie każda naprawa wymaga wymiany wszystkich akcesoriów, ale warto sprawdzić te, które bezpośrednio wpływają na obciążenie nowej spoiny.
Dla klienta praktycznym kryterium odbioru pozostaje spokojny, równy ruch skrzydła. Jeżeli po serwisie trzeba szarpać uchwyt, unosić bramę albo mocno nią trzaskać, problem nie został rozwiązany w pełnym zakresie użytkowym. Uzgadniamy więc, jakie funkcje mają zostać przywrócone podczas zlecenia i czy potrzebne są kolejne czynności regulacyjne.
Białołęka długie ogrodzenia rozszerzenia posesji i konstrukcje na otwartej przestrzeni
Na Białołęce obsługujemy Tarchomin, Nowodwory, Henryków, Dąbrówkę Szlachecką, Choszczówkę, Białołękę Dworską, Szamocin, Brzeziny, Grodzisk, Kobiałkę i Żerań. Dla organizacji dojazdu znaczenie mają między innymi Modlińska, Mehoffera, Płochocińska, Białołęcka, Ostródzka oraz Zdziarska. Usługi spawalnicze w rozległej dzielnicy obejmują zarówno drobne elementy przy mieszkaniu, jak i ogrodzenia, bramy, wsporniki oraz konstrukcje gospodarcze na większych posesjach. Przy zgłoszeniu potrzebny jest dokładny adres i informacja, od której strony można podjechać do naprawianego elementu. Front nieruchomości i zaplecze gospodarcze nie zawsze mają ten sam dostęp.
Przewodnim problemem długiego ogrodzenia jest współpraca wielu elementów. Pojedynczy pęknięty łącznik może być skutkiem odchylenia słupka, naprężenia po uderzeniu albo nieprawidłowego dopasowania przęsła. Spawanie wyłącznie w miejscu widocznej rysy nie wyjaśnia, dlaczego połączenie zostało przeciążone. Oglądamy więc sąsiednie przęsła, punkty mocowania i dolne fragmenty profili. Jeżeli ogrodzenie pracuje przy zmianach temperatury, sposób połączenia powinien uwzględniać tę pracę. Nadmierne usztywnienie jednego punktu może przesunąć uszkodzenie w kolejne miejsce zamiast rozwiązać problem.
Wyobraźmy sobie posesję, na której poszerzono podjazd. Istniejąca brama ma zostać wykorzystana ponownie, lecz potrzebne jest przesunięcie zawiasów i zmiana długości skrzydła. Takie zlecenie wymaga pomiaru światła wjazdu, sprawdzenia poziomów i oceny sztywności nowej ramy. Przedłużenie skrzydła zwiększa ramię działania obciążenia na zawias i słupek. Nie można zakładać, że dotychczasowy układ będzie odpowiedni tylko dlatego, że dołożony fragment wygląda lekko. Proponujemy zakres ślusarski dopiero po sprawdzeniu, czy przebudowa ma techniczny i ekonomiczny sens.
Przy spawanie ogrodzeń na Białołęce dużo uwagi poświęcamy profilom zamkniętym. Woda może dostawać się do ich wnętrza przez nieszczelne zaślepki, otwory montażowe i uszkodzone połączenia. Z zewnątrz słupek bywa pozornie solidny, podczas gdy jego dolny przekrój jest znacznie osłabiony. Ocena obejmuje miejsca przy gruncie i przy podstawie, a nie tylko obszar dekoracyjny. Jeżeli trzeba wymienić fragment, rozwiązanie powinno umożliwiać prawidłowe zabezpieczenie krawędzi i ograniczać ponowne gromadzenie wilgoci. Nie zamykamy bezmyślnie przestrzeni, w której pozostała woda lub zanieczyszczenia.
Na otwartej posesji znaczenie ma pogoda. Osłona gazowa w metodach MIG, MAG i TIG może zostać zaburzona przez wiatr. Odpowiedź nie polega na dowolnym zwiększaniu przepływu gazu, ponieważ nadmierny wypływ również potrafi pogarszać warunki osłony. Dobieramy miejsce, ekrany i organizację prac do rzeczywistego otoczenia. Jeżeli nie da się zapewnić stabilnych warunków, ustalamy inny termin, inne stanowisko albo przygotowanie elementu poza posesją. Klient otrzymuje dzięki temu rozwiązanie oparte na jakości złącza, a nie na samym fakcie pojawienia się spawacza przy bramie.
W Choszczówce, Białołęce Dworskiej i rejonach o rozproszonej zabudowie zlecenie może dotyczyć wiaty, ramy pod wyposażenie ogrodu albo uchwytów przy budynku gospodarczym. Tu ważne jest rozróżnienie lekkiej osłony od konstrukcji przenoszącej ciężar dachu, śniegu czy zamontowanego urządzenia. Przy elementach nośnych potrzebna może być ocena projektowa. Nie dobieramy przekrojów wyłącznie na zasadzie podobieństwa do konstrukcji sąsiada. Wymiary, rozstaw podpór, sposób zakotwienia i obciążenie określają, jakie rozwiązanie jest właściwe dla konkretnego miejsca.
Dla przedsiębiorców w rejonie Żerania zakres rozmowy może obejmować naprawę odbojnic, wsporników osłon, uchwytów i wyposażenia zaplecza. W działającym obiekcie trzeba uzgodnić odłączenie urządzeń, odsunięcie materiałów oraz dostęp do miejsca pracy. Jeśli uszkodzenie powstało po uderzeniu wózka, oceniamy także kotwy i podłoże. Nowa spoina na odbojnicy nie przywraca automatycznie nośności wyrwanej podstawy. Często sensowny zakres obejmuje demontaż, prostowanie lub wymianę elementu, a następnie ponowny montaż zgodnie z uzgodnioną funkcją zabezpieczenia.
Mieszkańcom Tarchomina i Nowodworów pomagamy również przy metalowych elementach wspólnych: furtkach, poręczach, osłonach instalacji i uchwytach. Na osiedlach należy ustalić, kto zatwierdza naprawę oraz jaki wygląd ma mieć gotowy element. Różnica koloru czy szlifu bywa widoczna nawet wtedy, gdy połączenie jest poprawne technicznie. Dlatego przed pracą rozmawiamy o zakresie odtworzenia powłoki i o tym, czy naprawiany detal musi być dopasowany do całej serii istniejących elementów. Odbiór powinien obejmować funkcję oraz uzgodnioną estetykę.
W zgłoszeniu z Białołęki przydaje się wiadomość o odległości konstrukcji od miejsca parkowania i dostępności energii. Długi odcinek dojścia przez ogród, miękkie podłoże albo wąska furtka mogą wpłynąć na transport wyposażenia. Gdy potrzebne jest własne źródło zasilania, oceniamy możliwość ustawienia go w odpowiednim miejscu i zgodność z wymaganiami urządzeń. Dzięki przygotowaniu nie tracimy czasu na improwizowane przedłużanie przewodów przez całą posesję. Wstępna rozmowa jest częścią dobrej naprawy, a nie formalnością do odhaczenia przed przyjazdem.
Przy rozbudowie ogrodzenia na Białołęce warto porównać stary i nowy materiał jeszcze przed cięciem. Różne grubości ścianek mogą wymagać zmiany detalu połączenia. Jeśli nowe przęsło ma być cięższe, trzeba ocenić dotychczasowe słupki. Jeżeli ma mieć pełne wypełnienie, zmienia się również oddziaływanie wiatru. Nie traktujemy modernizacji wyłącznie jako dopasowania długości profilu. Zakres pomiaru obejmuje wysokość, rozstaw i sposób mocowania, a przy większej konstrukcji także wymagania projektowe. W ten sposób klient może uniknąć sytuacji, w której nowa część wygląda dobrze, ale przeciąża pozostawioną podstawę.
Na otwartej przestrzeni trzeba przewidzieć również miejsce czasowego odkładania materiału. Długi profil oparty niestabilnie o ogrodzenie może przewrócić się podczas przenoszenia narzędzi. Ustalamy strefę, w której elementy nie będą blokować dojazdu ani wejścia. Materiał przygotowany do spawania powinien pozostać czysty i suchy w zakresie potrzebnym do wykonania złącza. Jeżeli pogoda się zmienia, organizujemy pracę odpowiednio do warunków. Nie korzystamy z ustawionych na posesji zadaszeń bez oceny ich materiału i odległości od źródła ciepła. Wygodny cień pod lekką osłoną nie oznacza automatycznie właściwego stanowiska spawalniczego.
Przy kilku przęsłach opłaca się oznaczyć miejsca demontażu oraz kolejność ponownego montażu. Pozwala to zachować dopasowanie części o nieznacznie różnych wymiarach i ograniczyć niepotrzebne poprawki na gotowym ogrodzeniu. Takie przygotowanie jest szczególnie przydatne, gdy praca obejmuje zarówno naprawę konstrukcji, jak i późniejsze odnawianie powłoki poza posesją.
Bielany poręcze balustrady i naprawy wymagające oceny podstawy
Na Bielanach dojeżdżamy do Starych Bielan, Słodowca, Piasków, Chomiczówki, Wawrzyszewa, Wrzeciona, Marymontu, Radiowa oraz Wólki Węglowej. W planowaniu wizyty pomagają takie ulice jak Marymoncka, Kasprowicza, Żeromskiego, Broniewskiego, Wólczyńska, Nocznickiego i Reymonta. Oferujemy spawanie elementów posesji i wyposażenia budynków, a szczególnym przykładem pracy wymagającej starannej diagnozy jest naprawa poręczy lub balustrady. Tego rodzaju element nie jest tylko dekoracją. Użytkownik opiera się na nim, przytrzymuje podczas schodzenia i oczekuje stabilności każdego dnia.
Gdy słupek poręczy rusza się przy nacisku dłoni, uszkodzenie może występować w kilku miejscach. Pęknięciu ulega spoina między słupkiem a blachą podstawy, korozja osłabia sam profil albo mocowanie odspaja się od podłoża. Inne rozwiązanie będzie potrzebne przy stalowej podstawie na kotwach, a inne przy elemencie osadzonym bezpośrednio w betonie. Przed przystąpieniem do spawanie balustrad na Bielanach sprawdzamy cały tor przekazywania obciążenia. Wzmocnienie górnej części nie naprawi kruchego podłoża, podobnie jak wymiana śrub nie usunie utraty przekroju w rurze.
Przykładowa balustrada przy wejściu do budynku ma solidny górny pochwyt, lecz dolny odcinek słupka jest pokryty łuszczącą się farbą. Po oczyszczeniu może ujawnić się ubytek materiału tuż nad posadzką. W takiej sytuacji opłacalna bywa wymiana uszkodzonego fragmentu lub całego słupka, zamiast dokładania kolejnych warstw spoiny na cienką ściankę. Trzeba również uwzględnić sposób odtworzenia izolacji i wykończenia przy podstawie. Nie projektujemy naprawy metalu w oderwaniu od miejsca, przez które woda dostaje się do połączenia.
Na zewnętrznych schodach źródłem problemów są nie tylko opady. Woda i zanieczyszczenia zatrzymują się przy załamaniach, obejmach i nieciągłościach powłoki. Jeżeli detal ma być wymieniony, szukamy rozwiązania ułatwiającego odpływ i późniejsze czyszczenie. Kształt spoiny oraz przejście do materiału podstawowego mają znaczenie również dla utrzymania powłoki malarskiej. Ostre podcięcia, szczeliny i nieoczyszczone odpryski utrudniają zabezpieczenie. Staranna obróbka po spawaniu jest więc częścią trwałości naprawy, a nie wyłącznie zabiegiem estetycznym.
W budynkach mieszkalnych sprawdzamy możliwość wykonania pracy bez narażania użytkowników klatki na łuk, odpryski i pył. Ustalenie sposobu przejścia mieszkańców jest ważniejsze niż ustawienie narzędzi w najwygodniejszym dla wykonawcy miejscu. Gdy naprawiany element znajduje się przy jedynym wejściu, planujemy kolejność tak, aby ograniczyć utrudnienia i zachować uzgodnione zabezpieczenie. W razie potrzeby przewidujemy demontaż części balustrady oraz jej obróbkę w innym miejscu. Nie pozostawiamy niezabezpieczonej krawędzi schodów tylko dlatego, że trwa przerwa technologiczna.
Stal nierdzewna wymaga osobnego podejścia do powierzchni. Naprawiając pochwyt, zwracamy uwagę na kierunek szlifu, promień przejścia i widoczność spoiny. Narzędzia zanieczyszczone zwykłą stalą mogą pozostawiać cząstki żelaza, które później ujawniają się jako naloty. Właściwe przygotowanie i oczyszczenie połączenia pomaga utrzymać właściwości powierzchni, lecz nie oznacza obietnicy identycznego wyglądu każdej starej i nowej części. Gdy różnica wykończenia byłaby zbyt widoczna, uzgadniamy obróbkę większego odcinka albo wymianę modułu.
Na Bielanach oferujemy także naprawy bram przy domach i warsztatach. W Wólce Węglowej czy Radiowie klient może zgłosić element gospodarczy, którego nie opłaca się wozić do oddalonego zakładu. Mobilna usługa ma sens, gdy dostęp pozwala prawidłowo oczyścić, ustawić i połączyć części. Jeżeli konstrukcja jest duża, rozważamy kolejność demontażu oraz podparcia. Nie wolno uwalniać naprężonego elementu przez przypadkowe przecięcie, ponieważ po rozłączeniu może zmienić położenie. Najpierw ustalamy, co utrzymuje geometrię i jak zabezpieczyć element podczas naprawy.
Przy osłonach, kratkach i ramach technicznych ważna jest możliwość późniejszego demontażu. Zespawanie wszystkich części w jedną całość może utrudnić dostęp do instalacji. Dlatego proponując naprawę, pytamy, czy za osłoną znajdują się zawory, przewody albo urządzenia wymagające przeglądów. Czasami rozsądne jest połączenie spawanego szkieletu z przykręcanym panelem. Takie rozwiązanie powinno zostać dobrane do obciążeń i warunków otoczenia. Dobra naprawa ułatwia użytkowanie, zamiast tworzyć nowy problem przy następnym serwisie.
Zarządcom nieruchomości proponujemy przygotowanie krótkiego zestawienia elementów: miejsce, objaw, zdjęcie i oczekiwana funkcja po naprawie. Dzięki temu można rozdzielić pilne usterki dotyczące stabilności od prac wykończeniowych. W jednym budynku część balustrady może wymagać wyłączenia z użytkowania, podczas gdy inne fragmenty potrzebują tylko odtworzenia powłoki. Nie wrzucamy wszystkich usterek do jednego worka pod nazwą „podspawanie”. Zakres ustalamy tak, aby klient rozumiał, za co płaci i co zostało sprawdzone.
Przy bielańskich poręczach istotne jest także połączenie górnego pochwytu z zakończeniem. Otwarty koniec rury, ostra krawędź albo wystający fragment mocowania może pogarszać wygodę użytkowania nawet wtedy, gdy słupki są stabilne. W zakresie naprawy można uwzględnić odtworzenie zakończenia i wygładzenie dostępnych krawędzi, zachowując potrzebny przekrój. Nie stosujemy nadmiernego szlifowania w strefie, która ma przenosić obciążenie. Jeżeli część jest mocno zużyta, wymiana detalu bywa lepsza niż próba całkowitego ukrycia uszkodzenia przez usuwanie kolejnych warstw metalu.
Oceniając balustradę, nie przeprowadzamy przypadkowych prób polegających na silnym szarpaniu lub obciążaniu jej kilkoma osobami. Sposób kontroli powinien odpowiadać konstrukcji oraz ustalonym wymaganiom. Gdy potrzebna jest ocena nośności, należy oprzeć ją na właściwej dokumentacji i procedurze. W zwykłym serwisie sprawdzamy dostępne połączenia, geometrię oraz funkcję w uzgodnionym zakresie. Pozwala to oddzielić obserwację usterki od formalnego potwierdzenia parametrów całego elementu. Klient otrzymuje jasną informację o wykonanych czynnościach zamiast ogólnego zapewnienia, że wszystko zostało sprawdzone w każdy możliwy sposób.
Mokotów nierdzewne detale zaplecza usługowe i elementy przy instalacjach
Mokotów obejmuje bardzo różne otoczenia pracy: Stary Mokotów, Służew, Służewiec, Wyględów, Wierzbno, Czerniaków, Sadybę i Stegny. Dojazdy organizujemy między innymi w rejonie Puławskiej, Wołoskiej, Woronicza, alei Wilanowskiej, Sobieskiego oraz Czerniakowskiej. Przy naprawach dla mieszkańców liczą się wygoda użytkowania i wygląd detalu, a przy obsłudze lokali oraz biur często również możliwość wykonania pracy w uzgodnionym oknie serwisowym. Oferujemy ocenę elementów stalowych i nierdzewnych, naprawy ram, wsporników, poręczy oraz konstrukcji pomocniczych. Nie zakładamy przy tym, że każdy błyszczący metal jest stalą nierdzewną. Identyfikacja materiału poprzedza wybór technologii.
Dobrym przykładem jest pęknięty uchwyt nierdzewnego blatu lub ramy na zapleczu lokalu. Na pierwszy rzut oka wystarczy krótka spoina, lecz uchwyt może pracować przy każdym przesunięciu wyposażenia. Sprawdzamy grubość materiału, dostęp od strony przeciwnej oraz stan sąsiednich połączeń. Jeżeli pierwotny detal jest zbyt podatny na ugięcie, sama naprawa rysy nie usunie przyczyny. Możliwe rozwiązania obejmują zmianę kształtu wspornika, przeniesienie punktu podparcia albo wymianę uszkodzonego modułu. Zakres zależy od funkcji wyposażenia i możliwości uzgodnienia zmian z właścicielem lub producentem.
Metoda TIG pozwala precyzyjnie prowadzić jeziorko spawalnicze, ale jakość nie wynika automatycznie z samej nazwy procesu. Powierzchnia musi być przygotowana, szczelina odpowiednia, a warunki osłony stabilne. W cienkiej blasze ważne jest ograniczenie odkształceń i świadome rozłożenie ciepła. Długie prowadzenie łuku w jednym miejscu może zmienić geometrię elementu, nawet jeśli spoina wygląda regularnie. Przy większej naprawie planujemy sczepianie, kolejność spawania i podparcie. Kontrola wymiarów w trakcie pracy pomaga wykryć zmianę położenia, zanim będzie wymagała trudnej korekty.
W przypadku wyposażenia mającego kontakt z żywnością znaczenie ma możliwość dokładnego mycia połączenia. Szczeliny, ostre krawędzie i nieoczyszczone zagłębienia mogą utrudniać utrzymanie powierzchni. Takie zlecenie wymaga uzgodnienia wymagań użytkowych oraz sposobu wykończenia, a nie tylko wyboru drutu. Nie obiecujemy przywrócenia wszystkich właściwości urządzenia po dowolnej ingerencji. Jeżeli element należy do specjalistycznego sprzętu, należy uwzględnić dokumentację i ograniczenia producenta. Nasza oferta naprawa elementów metalowych na Mokotowie obejmuje analizę, czy proponowana naprawa odpowiada przeznaczeniu części.
Na Służewcu zlecenia mogą dotyczyć również wsporników przy instalacjach technicznych i osłon na zapleczu biurowym. Przed spawaniem ustalamy, czy konstrukcja podtrzymuje urządzenie, kanał, rurociąg czy tylko lekką obudowę. Nie należy przekładać obciążeń na przypadkowy sąsiedni element. Tymczasowe podparcie również musi odpowiadać rzeczywistej masie i sposobowi montażu. Gdy konieczne jest zdjęcie urządzenia, uzgadniamy tę czynność z obsługą techniczną. Spawacz nie powinien zaczynać od cięcia wspornika, dopiero potem pytając, co na nim wisi.
Przy instalacjach trzeba rozpoznać przewody elektryczne, czujniki i elementy automatyki. Prąd spawania powinien mieć zaplanowaną drogę powrotu, a delikatne podzespoły nie mogą przypadkowo stać się częścią obwodu. Zacisk prądowy umieszczamy na odpowiednio przygotowanym elemencie w sposób wynikający z organizacji procesu. Samo wyłączenie urządzenia przyciskiem może nie być wystarczającym przygotowaniem do naprawy. Zakres odłączeń ustala się dla konkretnego sprzętu. Jeżeli nie ma pewności co do instalacji, najpierw potrzebna jest identyfikacja i uzgodnienie z osobą odpowiedzialną za jej obsługę.
W budynkach mieszkalnych na Starym Mokotowie ważne bywa dopasowanie nowego fragmentu do istniejącej metaloplastyki. Nie wszystkie ornamenty i starsze elementy wykonano z identycznego materiału. Część może być odlewana, inne kuta lub składana z profili. Naprawa zaczyna się więc od oceny każdego łączonego fragmentu. W przypadku ozdobnych krat i balustrad rozważamy taki podział prac, aby zachować charakter wzoru oraz ograniczyć nagrzewanie sąsiednich detali. Jeżeli nieruchomość podlega szczególnym uzgodnieniom dotyczącym wyglądu, zakres ingerencji powinien być zatwierdzony przed rozpoczęciem robót.
Mokotowskie tarasy i balkony to osobny temat. Pęknięcie na połączeniu słupka z pochwytem może wyglądać drobno, lecz trzeba sprawdzić, czy nie towarzyszy mu luz przy podstawie. Przy szklanych wypełnieniach szczególnie ważna jest ochrona szyby przed odpryskami, temperaturą i przypadkowym obciążeniem. Jeżeli nie da się bezpiecznie pracować przy zamontowanym szkle, uzgadniamy demontaż z właściwym wykonawcą. Nie osłaniamy problemu samą folią i nie traktujemy materiałów wykończeniowych jako odpornych na gorące cząstki. Rodzaj osłony dobiera się do procesu i otoczenia.
Prace przy lakierowanych meblach metalowych wymagają dodatkowej rozmowy o końcowym wyglądzie. W miejscu spawania powłoka zostanie usunięta lub uszkodzona cieplnie. Miejscowa poprawka może różnić się od fabrycznego malowania proszkowego pod względem połysku i faktury. Klient powinien poznać tę różnicę przed zamówieniem. Czasem wygodniejsza będzie naprawa konstrukcji, a następnie malowanie całego elementu. W innych sytuacjach wystarczy dyskretna korekta na niewidocznej stronie. Decyzję podejmujemy wspólnie, biorąc pod uwagę wartość użytkową i oczekiwaną estetykę.
W lokalach usługowych planujemy też czystość prac. Pył ze szlifowania nie powinien przedostawać się do urządzeń, produktów ani otwartych kanałów wentylacyjnych. Uzgadniamy wyniesienie wyposażenia, osłonięcie powierzchni oraz sprzątanie po obróbce. Jeśli odpowiednie wydzielenie stanowiska jest niemożliwe, proponujemy demontaż naprawianej części. Mobilność nie oznacza konieczności wykonania każdej czynności dokładnie tam, gdzie zauważono usterkę. Oznacza znalezienie praktycznej drogi od niesprawnego elementu do uzgodnionego rezultatu, z uwzględnieniem ograniczeń czynnego lokalu.
Zgłaszając pracę na Mokotowie, warto podać piętro, dostęp do windy, wymiary najwęższego przejścia i informację, czy element da się wynieść. Długa poręcz może nie zmieścić się w kabinie, a szeroka rama nie przejść przez drzwi zaplecza. Te szczegóły wpływają na sposób przygotowania nowej części i kolejność montażu. Jeśli potrzebne są prace w kilku miejscach, można je zebrać w jedno uzgodnienie techniczne. Dzięki temu wizyta obejmuje konkretne zadania, a koszt wynika z rzeczywistego zakresu, nie z domysłów na podstawie jednego zdjęcia.
Ochota naprawy w zwartej zabudowie i przy intensywnie używanych wejściach
Na Ochocie obsługujemy Starą Ochotę, Filtry, Rakowiec i Szczęśliwice. Przy ustalaniu lokalizacji posługujemy się między innymi Grójecką, Raszyńską, Filtrową, Banacha, Bitwy Warszawskiej 1920 r. oraz ochockimi odcinkami Alej Jerozolimskich. Oferta dla tej dzielnicy obejmuje naprawę bram, drzwi metalowych, poręczy, krat, ram i elementów wyposażenia wspólnego. Charakterystycznym wyzwaniem nie musi być wielkość uszkodzenia, lecz ograniczona przestrzeń wokół niego. Niewielka spoina przy wejściu do budynku wymaga często więcej przygotowania organizacyjnego niż dłuższe połączenie na pustym placu.
Przykładem jest dolny zawias drzwi do pomieszczenia gospodarczego. Skrzydło ociera o próg, a zawias został już wcześniej obłożony dodatkowymi spoinami. Rozpoczynamy od ustalenia, czy drzwi mają określoną funkcję ochronną, czy są zwykłym zamknięciem technicznym. Nie każdą konstrukcję można swobodnie przerabiać. Następnie sprawdzamy pion ościeżnicy, luzy i stan mocowania do ściany. Jeśli ościeżnica przemieściła się razem z podłożem, poprawienie samego zawiasu może zapewnić jedynie krótkotrwały efekt. Zakres naprawy musi objąć przyczynę niewłaściwego ustawienia.
Przy zwykłych drzwiach stalowych ważna jest zgodność osi zawiasów. Rozbieżność powoduje dodatkowe opory i obciąża spoiny podczas każdego otwarcia. Ustawianie skrzydła przy pomocy prowizorycznych klinów wymaga kontroli wymiarów, a nie oceny wyłącznie wzrokowej. Po sczepieniu sprawdzamy ruch i odstępy, zanim wykonamy docelowe połączenie. Przy spawaniu cienkiej blachy ościeżnicy trzeba uwzględnić jej podatność na odkształcenie. Mocno nagrzany narożnik potrafi zmienić położenie zaczepu, mimo że zawias został poprawnie ustawiony na początku pracy.
naprawa spawaniem na Ochocie obejmuje również drobne konstrukcje, których awaria utrudnia codzienne korzystanie z nieruchomości. Może to być uchwyt furtki, mocowanie poręczy przy kilku stopniach albo rama kratki osłonowej. W takich pracach staramy się nie zwiększać zakresu bez potrzeby, ale też nie pomijać istotnych uszkodzeń. Jeżeli pęknięty uchwyt jest częścią skorodowanej ramy, informujemy o tym przed naprawą. Klient może wtedy porównać koszt lokalnego odtworzenia z wymianą całego modułu i wybrać rozwiązanie odpowiadające oczekiwanej trwałości.
W podwórzu budynku problemem bywa rozchodzenie się iskier i pyłu między zaparkowanymi samochodami. Odległość od pojazdu nie zawsze chroni lakier lub szybę, ponieważ gorące cząstki mogą przemieszczać się dalej, niż sugeruje widok stanowiska. Ustalamy możliwość przestawienia aut i zamknięcia okien od strony pracy. Osłony dobieramy do rzeczywistych zagrożeń, a miejsce szlifowania planujemy tak, aby nie kierować strumienia drobin w stronę elewacji. Nie przerzucamy odpowiedzialności na przypadkowo przechodzących mieszkańców; strefa musi być czytelna i przygotowana przed uruchomieniem narzędzi.
Przy wejściach do lokali ważne jest utrzymanie estetyki krawędzi oraz wygody obsługi. Wystający fragment spoiny przy uchwycie może kaleczyć dłoń albo zahaczać o odzież. Z kolei nadmierne zeszlifowanie osłabia połączenie. Obróbkę prowadzimy więc z uwzględnieniem funkcji części. Jeśli detal ma być gładki, odpowiedni kształt powinien wynikać już z przygotowania złącza i sposobu spawania. Szlifierka nie jest uniwersalnym sposobem na zamianę przypadkowo wykonanej spoiny w poprawną konstrukcję. Najpierw trzeba uzyskać właściwe połączenie, potem jego uzgodnione wykończenie.
Na Rakowcu i Szczęśliwicach zgłoszenia mogą obejmować także elementy w garażach podziemnych. Naprawa odbojnicy, uchwytu lub osłony wymaga uzgodnienia wentylacji, zabezpieczenia instalacji i organizacji ruchu. Spawanie w zamkniętej przestrzeni nie jest zwykłym przeniesieniem pracy plenerowej pod dach. Trzeba ocenić możliwość odprowadzenia dymów oraz obecność materiałów, które mogłyby zapalić się od nagrzewania lub odprysków. Kiedy nie można przygotować odpowiednich warunków, element powinien zostać zdemontowany lub naprawa zaplanowana inaczej. Termin pracy wynika również z tych uzgodnień.
Starsze metalowe kraty bywają wielokrotnie malowane. Gruba warstwa farby może zasłaniać pęknięcie, ale też utrudniać ocenę materiału. Przed spawaniem oczyszczamy potrzebny obszar, a sposób usuwania powłoki dopasowujemy do jej rodzaju i otoczenia. Nie zakładamy, że każdą starą warstwę można bezpiecznie intensywnie nagrzewać. Jeżeli nieznana powłoka budzi wątpliwości, trzeba rozpoznać ją lub zastosować odpowiednią organizację obróbki. Stanowisko w użytkowanym podwórzu wymaga szczególnej dbałości o pył i odpady powstające podczas przygotowania.
Ważnym tematem jest współpraca stalowych elementów z murem. Dospawanie kolejnego uchwytu nie naprawia odspojonego tynku ani osłabionej strefy kotwienia. Gdy mocowanie pracuje, sprawdzamy, czy możliwe jest jego odtworzenie i kto powinien wykonać część budowlaną. Nie każdy spawacz musi wykonywać wszystkie roboty, ale naprawa powinna mieć logiczną kolejność. Najpierw zapewnia się odpowiednie podłoże i mocowanie, a dopiero później docelowe ustawienie konstrukcji. Odwrotna kolejność potrafi wymusić rozcinanie świeżo wykonanych połączeń.
Zarządcom z Ochoty pomagamy opisać zakres w sposób umożliwiający późniejszy odbiór. Zamiast ogólnego „naprawić metal” warto ustalić liczbę elementów, miejsce ingerencji, sposób zabezpieczenia i sprawdzaną funkcję. Przy drzwiach będzie to swobodne otwieranie oraz domykanie, przy poręczy stabilność połączenia, a przy kratce możliwość serwisowego demontażu. Zdjęcia przed pracą i po jej zakończeniu ułatwiają dokumentowanie zmian. Nie zastępują specjalistycznych badań tam, gdzie są one wymagane, ale pomagają zachować przejrzystość zwykłego zlecenia serwisowego.
Wycena zależy od przygotowania dostępu, zakresu usuwania starych napraw, rodzaju materiału i odtworzenia powłoki. Krótkie połączenie w trudno dostępnym narożniku może wymagać więcej pracy niż dłuższa spoina na odłączonym elemencie. Dlatego prosimy o zdjęcia pokazujące otoczenie usterki. Na ich podstawie można zaplanować wyposażenie i ustalić, co klient lub administrator powinien przygotować. Sprawna organizacja na Ochocie jest częścią fachowej usługi: pozwala skupić się na metalu, kiedy miejsce pracy jest już gotowe.
Praga-Południe bramy przesuwne prowadnice i warsztatowe zaplecza nieruchomości
Na Pradze-Południe przyjmujemy zgłoszenia z Grochowa, Gocławia, Gocławka, Kamionka, Saskiej Kępy i Olszynki Grochowskiej. Główne punkty orientacyjne to Grochowska, Ostrobramska, aleja Waszyngtona, Zamieniecka, Chłopickiego, Terespolska oraz Francuska. Dzielnica łączy różne rodzaje zabudowy, dlatego zakres ustalamy dla konkretnej nieruchomości. Oferujemy naprawy ogrodzeń, bram, ram, poręczy i wyposażenia zaplecza. W tej części oferty szczególnie warto wyjaśnić problem bramy przesuwnej, która porusza się nierówno, zatrzymuje przed zamknięciem albo uszkadza kolejne mocowanie pomimo wcześniejszego spawania.
Pierwsze pytanie brzmi: czy uszkodzony jest element stalowy, czy przyczyną jest ustawienie układu jezdnego? Pęknięcie wspornika może wynikać z uderzenia, ale również z długotrwałego bocznego nacisku. Sprawdzamy rolki, wózki, prowadzenie górne i dojazd do chwytaka. Jeżeli skrzydło musi zostać siłowo wciągnięte w końcowe położenie, napęd i spoiny pracują w niekorzystnych warunkach. Właściwa naprawa obejmuje przywrócenie geometrii mechanicznej. Dopiero wtedy można sensownie oceniać pracę napędu i ustalać dalszy zakres regulacji automatyki.
Przy bramie samonośnej znaczenie ma prostoliniowość profilu jezdnego. Miejscowe wgniecenie albo skręcenie profilu potrafi powodować opór powracający zawsze w tym samym położeniu. Nie każdą deformację da się usunąć bez pogorszenia powierzchni współpracującej z rolkami. Oceniamy, czy możliwe jest prostowanie, wymiana fragmentu lub konieczna jest wymiana większego zespołu. Dospawanie nakładki w miejscu pracy rolek może uniemożliwić ruch, nawet jeśli wygląda jak mocne wzmocnienie. Podczas naprawy trzeba rozumieć funkcję powierzchni, a nie tylko obecność pęknięcia.
Inaczej analizuje się bramę poruszającą się po szynie. Tu ważne są stan kół, czystość toru oraz położenie szyny względem fundamentu. Jeśli tor uniósł się lub zapadł miejscowo, zwiększenie siły napędu nie rozwiązuje problemu. Gdy koło pracuje skośnie, zużywa swój bieżnik i obciąża mocowanie. W zakresie ślusarskim możemy przygotować lub naprawić uzgodniony wspornik, lecz podłoże oraz układ jezdny muszą być ocenione łącznie. Klient powinien wiedzieć, czy zamawia naprawę stalowego elementu, czy modernizację całego mechanizmu.
mobilny spawacz na Pradze-Południe pomaga również po uszkodzeniach od pojazdu. Po uderzeniu zderzakiem w bramę widoczna rysa bywa najmniejszym problemem. Mogą zmienić się przekątne ramy, położenie słupka i rozstaw punktów prowadzenia. Ocenę zaczynamy od zabezpieczenia konstrukcji oraz ustalenia, czy dalsze uruchamianie nie pogłębia odkształceń. Jeśli skrzydło grozi utratą podparcia, najpierw trzeba je unieruchomić. Dopiero potem planujemy demontaż, prostowanie i odtworzenie połączeń. Awaryjne zabezpieczenie oraz naprawa docelowa mogą stanowić dwa odrębne etapy.
Na Kamionku i Grochowie zakres zlecenia może obejmować ramy warsztatowe, stojaki lub wyposażenie pomieszczeń gospodarczych. Przy stole roboczym ważne jest równomierne podparcie, ponieważ chwiejność powoduje powtarzalne obciążanie narożników. Naprawiając pęknięcie, sprawdzamy stan wszystkich nóg i łączników. Jeżeli stół stoi na nierównej posadzce, warto rozważyć uzgodnione rozwiązanie regulacji. Nie należy jednak dowolnie zwiększać wysokości ani zmieniać rozstawu podpór urządzenia bez sprawdzenia jego stabilności. Użytkowa wygoda musi iść w parze z przewidywalnym zachowaniem konstrukcji.
Na Saskiej Kępie częściej może pojawić się oczekiwanie dopasowania naprawy do wyglądu ogrodzenia lub metalowego detalu elewacji. W takim zleceniu porównujemy profil, promienie gięcia i rytm elementów. Nowy fragment nie powinien przypadkowo zmieniać charakteru całości. Przed spawaniem warto ustalić, czy stara konstrukcja jest pokryta farbą, powłoką metaliczną czy zestawem kilku warstw. Od tego zależy przygotowanie miejsca i sposób odtworzenia ochrony. Jeśli powłoka wymaga specjalistycznego odtworzenia poza posesją, uwzględniamy to w harmonogramie, zamiast obiecywać identyczny efekt miejscową zaprawką.
Na Gocławiu i w zabudowie wielorodzinnej obsługujemy również elementy przy garażach i ciągach komunikacyjnych. Odbojnica przy narożniku ściany powinna chronić określony obszar, a nie być po prostu mocnym kawałkiem rury. Po uszkodzeniu sprawdzamy rozstaw mocowań, stan posadzki i kierunek spodziewanego kontaktu. Jeśli odbojnica została oderwana wraz z kotwami, trzeba rozwiązać problem zakotwienia. Zaspawanie pęknięcia przy zachowaniu luźnej podstawy może dawać pozorne poczucie naprawy. Naszym celem jest odtworzenie uzgodnionej funkcji całego elementu.
W pracach na czynnej posesji ustalamy trasę prowadzenia przewodów oraz ochronę sąsiadujących pojazdów. Szczególnie istotne są szklane powierzchnie, drzwi garażowe i czujniki automatyki. Drobne odpryski mogą wtopić się w powierzchnię, pozostawiając trwałe uszkodzenie. Zabezpieczenie wykonujemy także podczas szlifowania i cięcia, nie tylko przy samym spawaniu. Gdy wieje wiatr, kontrolujemy skuteczność osłon gazowych i kierunek przemieszczania się dymów. Warunki terenowe wpływają na wybór metody oraz kolejność prac, a nie są dodatkiem omawianym dopiero po rozpoczęciu naprawy.
Przy elementach aluminiowych nie przenosimy automatycznie rozwiązań stosowanych dla zwykłej stali. Trzeba rozpoznać stop, stan materiału i miejsce jego pracy. Odlew, cienkościenny profil i blacha mogą wymagać innego przygotowania oraz innego podejścia do naprawy. Jeśli część jest obciążona lub ma znaczenie dla bezpieczeństwa, konieczna jest szczególnie ostrożna ocena dopuszczalności ingerencji. Oferujemy diagnozę możliwości spawania, lecz nie zapewniamy naprawialności każdej części tylko dlatego, że została wykonana z metalu. Niekiedy wymiana pozostaje właściwym rozwiązaniem.
Przy zgłoszeniu z Pragi-Południe prosimy o opis momentu występowania objawu: na początku ruchu, przy przejeżdżaniu przez określony punkt czy podczas domykania. Taka informacja pomaga oddzielić uszkodzenie ramy od problemu prowadzenia. Zdjęcie całej bramy warto wykonać w pozycji otwartej i zamkniętej, jeśli jej poruszanie jest bezpieczne. Nie zalecamy dalszego uruchamiania elementu grożącego wypadnięciem z podpór. Po oględzinach przedstawiamy zakres i kolejność naprawy, uwzględniając stalową konstrukcję, mechanikę oraz potrzebne uzgodnienia dotyczące automatyki.
Praga-Północ starsze bramy metaloplastyka i rozpoznanie materiału przed naprawą
Na Pradze-Północ dojeżdżamy do Starej Pragi, Nowej Pragi, Szmulowizny i Pelcowizny. Obsługujemy zgłoszenia w rejonie Targowej, Jagiellońskiej, 11 Listopada, Starzyńskiego, Markowskiej, Ząbkowskiej i Inżynierskiej. Przy starszych budynkach i przebudowywanych nieruchomościach często spotykają się elementy wykonane w różnych okresach. Brama może mieć dawną ramę, później wymienione zawiasy i jeszcze nowszy uchwyt do automatyki. To sprawia, że przed spawaniem trzeba rozpoznać poszczególne części, zamiast uznawać całe zamknięcie za jednorodną konstrukcję. Oferta obejmuje diagnozę, naprawy stalowe, dopasowanie części i uzgodnione prace ślusarskie.
Przykładowe zgłoszenie dotyczy ozdobnego skrzydła bramy, w którym odpadł fragment ornamentu. Właściciel chciałby przywrócić wygląd bez wymiany całego wypełnienia. Sprawdzamy, czy fragment jest stalowy, żeliwny czy wykonany z innego stopu, oraz jak został połączony z ramą. Odlew nie zachowuje się podczas nagrzewania tak samo jak stalowy płaskownik. Wcześniejsza naprawa mogła dodatkowo zmienić warunki w pobliżu pęknięcia. Dopiero po rozpoznaniu materiału rozważamy spawanie, inną metodę naprawczą lub wykonanie nowego detalu. Zachowanie wyglądu nie może opierać się na przypadkowym doborze spoiwa.
W metaloplastyce duże znaczenie ma kolejność działania. Najpierw dokumentujemy położenie detalu i jego orientację, potem planujemy oczyszczenie i sposób podparcia. Niewielki ozdobny element może tworzyć charakterystyczny rytm całego przęsła; przesunięcie o kilka milimetrów bywa bardziej widoczne niż sama spoina. Przed wykonaniem połączenia sprawdzamy dopasowanie z sąsiednimi częściami. Jeśli potrzebny jest nowy fragment, uzgadniamy jego kształt i wykończenie. Nie obiecujemy ręcznego odtworzenia dowolnego historycznego ornamentu bez oceny, ale pomagamy ustalić wykonalny zakres i właściwy sposób realizacji.
W starszych bramach problemem może być również zmęczenie okolicy zawiasów. Duże skrzydło działa jak dźwignia, a każde gwałtowne zamknięcie dokłada obciążenie dynamiczne. Jeśli wcześniej dospawano małą nakładkę, naprężenia mogą koncentrować się przy jej końcu. W takim przypadku usunięcie rysy i wykonanie kolejnej krótkiej spoiny obok nie musi być trwałą naprawą. Analizujemy rozprowadzenie sił, stan ramy oraz możliwość zmiany kształtu wzmocnienia. spawacz mobilny Praga-Północ łączy tu pracę spawalniczą z diagnozą mechaniki skrzydła.
Przejazd przez bramę kamienicy wymaga szczególnego planowania stanowiska. Wąski prześwit może ograniczać ustawienie osłon, a wnęki po bokach gromadzić pył i przedmioty mieszkańców. Zanim uruchomimy narzędzia, sprawdzamy otoczenie także po drugiej stronie spawanego elementu. Ciepło przewodzi się przez metal, więc zagrożenie nie kończy się dokładnie przy widocznej spoinie. Jeśli za blachą znajduje się drewniane wykończenie, izolacja albo inny materiał wrażliwy na temperaturę, potrzebny jest odpowiedni dostęp i zabezpieczenie. Bez tego nie rozpoczynamy prac gorących.
Często spotykanym problemem użytkowym jest brama, którą trzeba mocno zatrzaskiwać, aby zamek zadziałał. Zanim wzmocnimy zaczep, sprawdzamy ustawienie skrzydła i sprężystość ramy. Jeśli mocowanie zamka wymusza naprężenie całej konstrukcji, kolejne uderzenia będą obciążały zawiasy i połączenia. Naprawa powinna przywrócić właściwe dopasowanie, a nie zachęcać do jeszcze silniejszego zamykania. Przy zamku elektrycznym uwzględniamy położenie języka, luz roboczy oraz stan przewodów. Spawanie uchwytu i konfiguracja urządzenia są powiązane funkcjonalnie, choć wymagają odrębnych czynności.
W lokalach na Pradze-Północ naprawiamy także ramy regałów pomocniczych, stoły i metalowe elementy aranżacji. Trzeba odróżnić mebel dekoracyjny od wyposażenia przeznaczonego do określonych obciążeń. Jeśli regał ma dokumentację producenta, swobodne spawanie jego słupków lub rygli może nie być dopuszczalną metodą naprawy. W takim przypadku należy sprawdzić zalecenia dotyczące wymiany części. Przy samodzielnie wykonanym stojaku również potrzebna jest ocena stateczności i sposobu użytkowania. Fakt, że przedmiot stoi od wielu lat, nie stanowi obliczenia jego dopuszczalnej nośności.
Podczas prac w pomieszczeniach po dawnych warsztatach istotna jest czystość powierzchni. Olej, smar i resztki powłok mogą wnikać w szczeliny oraz utrudniać wykonanie poprawnego złącza. Należy przygotować metal na odpowiednim obszarze, a nie tylko przetrzeć linię planowanej spoiny. W zamkniętym profilu mogą pozostać substancje, których nie widać z zewnątrz. Przed nagrzewaniem trzeba ocenić możliwość ich obecności i bezpiecznego usunięcia. Nie podejmujemy spawania nieznanego pojemnika lub zamkniętej części na podstawie zapewnienia, że „od dawna jest pusta”.
Przy elementach z patyną lub świadomie postarzoną powierzchnią końcowe wykończenie wymaga uzgodnienia. Nowa spoina i świeżo oczyszczony metal będą początkowo różnić się od otoczenia. Można zaplanować miejscowe dopasowanie koloru, odnowienie całego modułu albo pozostawienie naprawy widocznej, jeśli taki jest zamysł właściciela. Ważne, by decyzja zapadła przed ingerencją. Usuniętej starej warstwy nie da się zawsze odtworzyć identycznie. Odpowiedzialna oferta opisuje rezultat osiągalny w danym materiale, zamiast ograniczać się do obietnicy, że nic nie będzie widać.
W budynkach objętych ochroną lub szczególnymi zasadami zarządzania klient powinien wcześniej uzgodnić dopuszczalny zakres zmian. Nasza ocena techniczna może pomóc opisać plan naprawy: co zachowujemy, co wymieniamy i w którym miejscu powstanie nowe połączenie. Przy potrzebie prac konserwatorskich należy zaangażować właściwego specjalistę. Nie utożsamiamy każdej naprawy starego metalu z konserwacją zabytku. Rozdzielenie tych zakresów pozwala zachować wymagania dotyczące obiektu oraz przygotować usługę odpowiadającą rzeczywistemu problemowi.
Na Pelcowiźnie oraz przy zapleczach usługowych ważna bywa dostępność do większych elementów. Jeśli konstrukcja wymaga podniesienia, wcześniej ustalamy sposób transportu i zabezpieczenia. Nie opieramy ciężkiego skrzydła na przypadkowych podkładkach, które mogą przesunąć się podczas cięcia. Podparcie powinno utrzymać element także po usunięciu uszkodzonej części. Osoba zamawiająca usługę powinna przekazać przybliżone wymiary i zdjęcia, ponieważ masa dużej ramy bywa trudna do oszacowania z jednego zbliżenia. Dzięki temu można przygotować właściwą organizację prac.
Po naprawie starszej konstrukcji warto ustalić plan kontroli miejsc sąsiadujących z ingerencją. Nowe połączenie może być poprawne, podczas gdy inne fragmenty nadal wymagają konserwacji lub wymiany. Informujemy o widocznych ograniczeniach i o zakresie, który pozostał poza zleceniem. Nie jest to sposób na mnożenie prac, lecz na uczciwe rozróżnienie naprawionego miejsca od całej bramy. Klient otrzymuje wtedy rzeczywistą wiedzę o stanie elementu i może rozsądnie rozłożyć dalsze utrzymanie nieruchomości.
Rembertów warsztatowe ramy cięższe detale i uszkodzenia od drgań
W Rembertowie obsługujemy Stary Rembertów, Nowy Rembertów oraz Kawęczyn-Wygodę. Przy dojeździe znaczenie mają między innymi Żołnierska, Marsa i ulice prowadzące do konkretnego zaplecza posesji. Dzielnica nie jest jednolita pod względem zabudowy, dlatego prosimy o opis rodzaju obiektu: dom, warsztat, magazyn, pomieszczenie techniczne czy teren gospodarczy. Oferujemy spawanie stalowych elementów użytkowych, naprawy ram, uchwytów, bram i konstrukcji pomocniczych. Szczególną uwagę zwracamy na części, które pękają wskutek powtarzalnych obciążeń, drgań lub niewłaściwego podparcia.
Rysa pojawiająca się ponownie przy wsporniku urządzenia nie musi świadczyć wyłącznie o słabej poprzedniej spoinie. Może wskazywać na drgania, luźne połączenie śrubowe, brak podparcia albo zmianę sposobu użytkowania. Przed naprawą pytamy, kiedy usterkę zauważono i w jakich warunkach element pracuje. Sprawdzamy także miejsca oddalone od samego pęknięcia. Jeśli konstrukcja kołysze się na nierównej posadzce, każdy cykl pracy urządzenia może wyginać ten sam narożnik. Usunięcie przyczyny wymaga szerszej oceny niż oczyszczenie i zalanie rysy metalem.
Przykładowa rama pod urządzenie ma cztery podpory, ale jedna nie opiera się stabilnie o podłoże. Wtedy ciężar oraz drgania rozkładają się inaczej, niż zakładano. Naprawa narożnika powinna iść w parze z przywróceniem właściwego ustawienia. Nie dokładamy przypadkowej blachy pod nogę i nie traktujemy jej jako docelowego rozwiązania bez sprawdzenia mocowania. W zależności od konstrukcji potrzebne może być poziomowanie, wymiana stopki, odbudowa podstawy albo korekta samej ramy. Wszystko to uzgadniamy w kontekście funkcji urządzenia i jego dokumentacji.
naprawa ram stalowych w Rembertowie wymaga także kontroli geometrii po spawaniu. Skurcz złącza może ściągnąć przekątną lub skręcić ramę, zwłaszcza gdy element jest cienki i długi. Dlatego przed właściwym spawaniem ustalamy kolejność sczepiania i podparcia. Mierzymy przekątne oraz położenie płaszczyzn montażowych. Jeśli na ramie ma zostać ustawiony precyzyjny zespół, dopuszczalne odchyłki należy określić wcześniej. Nie każdy detal można po zakończeniu po prostu „dociągnąć śrubami”, ponieważ wprowadza to dodatkowe naprężenia do urządzenia.
W warsztatach zdarzają się uchwyty, które mają kontakt z olejem albo chłodziwem. Przygotowanie powierzchni musi uwzględniać możliwość wniknięcia zanieczyszczeń w pęknięcie. Zewnętrzne odtłuszczenie nie zawsze wystarcza. Po usunięciu uszkodzonego materiału kontrolujemy, czy w obszarze złącza nie pozostają substancje pogarszające proces. Jeśli element jest częścią układu ciśnieniowego lub podlega określonym wymaganiom eksploatacyjnym, zakres naprawy trzeba uzgodnić odpowiednio do tych wymagań. Nie przenosimy zasad naprawy zwykłego wspornika na każdy korpus czy zbiornik znajdujący się w warsztacie.
Przy stalach o nieznanym pochodzeniu nie dobieramy parametrów wyłącznie na podstawie grubości. Różnice w składzie i wcześniejszej obróbce mogą wpływać na spawalność. Właściciel powinien udostępnić oznaczenie materiału, dokumentację lub informacje o pochodzeniu części, jeśli je posiada. Brak danych może oznaczać konieczność dodatkowego rozpoznania lub rezygnacji z naprawy spawalniczej. Dotyczy to szczególnie elementów obciążonych dynamicznie, sprężynujących i współpracujących z ruchomą maszyną. Zwykły wygląd stalowej części nie oznacza, że ma ona właściwości typowego profilu konstrukcyjnego.
Na posesjach w Rembertowie wykonujemy również naprawy bram i furt. Gdy szerokie skrzydło jest wypełnione pełną blachą, obciążenie od wiatru może być istotne dla zawiasów, rygli i słupków. Nie oceniamy zawiasu wyłącznie przez ciężar bramy w spoczynku. Ważny jest sposób jej otwierania, możliwość gwałtownego ruchu i działanie ograniczników. Brak odboju może sprawić, że końcową pozycję wyznacza korpus zawiasu lub uchwyt siłownika. Takie wykorzystanie elementów prowadzi do przeciążeń, które trzeba usunąć razem z widocznym uszkodzeniem.
Przy naprawie mocowania siłownika sprawdzamy, czy zostało wykonane na odpowiednio sztywnej części ramy. Cienka blacha dekoracyjna nie powinna przenosić przypadkowo całej siły napędu. Zmiana położenia uchwytu wpływa na geometrię pracy mechanizmu, dlatego wymaga uwzględnienia zaleceń jego producenta. Po spawaniu należy sprawdzić ruch bramy, położenie krańcowe i brak kolizji. Jeśli konieczna jest regulacja układu bezpieczeństwa automatyki, wykonujemy ją jako uzgodnioną część serwisu lub wskazujemy potrzebę odpowiedniej obsługi. Sama nowa spoina nie zamyka całego zagadnienia.
Dla cięższych elementów istotny jest dojazd samochodu i możliwość manipulowania częścią. Wąski przejazd między budynkami, niski daszek albo miękkie podłoże mogą ograniczyć użycie wyposażenia pomocniczego. Prosimy więc o zdjęcie drogi dojścia i miejsca pracy. Jeśli element trzeba podnieść, ustalamy jego masę oraz bezpieczne punkty podparcia. Nie improwizujemy zawieszenia na ozdobnym uchwycie ani na spoinie, której stan właśnie budzi wątpliwości. Organizacja transportu stanowi oddzielny etap przygotowania, nawet gdy końcowe spawanie zajmie stosunkowo niewiele czasu.
W pomieszczeniu warsztatowym warto przed wizytą usunąć luźne materiały z otoczenia naprawy. Pojemniki, ścierki, opakowania i przewody potrafią znajdować się także pod stołem lub za osłoną. Oględziny stanowiska obejmują miejsca, do których mogą dostać się odpryski. Uzgadniamy również możliwość wyłączenia sąsiednich urządzeń i dostęp do zasilania. Praca w pobliżu działającej maszyny wymaga osobnej oceny; hałas i ruch nie mogą odwracać uwagi od stabilnego ustawienia naprawianego elementu. W razie potrzeby planujemy przerwę w działalności konkretnej strefy.
Jeżeli połączenie wymaga badań, zakres ustala się przed wykonaniem naprawy. Oględziny wizualne nie dają informacji o każdym rodzaju niezgodności wewnętrznej. Z kolei przypadkowo wybrane badanie nie zastępuje właściwego przygotowania technologii. Dla konstrukcji o szczególnych wymaganiach można przewidzieć odpowiednie badania nieniszczące i dokumentację, realizowane przez właściwe osoby. Przy zwykłym uchwycie zakres kontroli będzie inny niż przy elemencie odpowiedzialnym za utrzymanie ciężkiej części maszyny. Klient powinien rozumieć tę różnicę już na etapie zlecenia.
Zgłoszenie z Rembertowa dobrze uzupełnić o krótki opis obciążeń: co element podtrzymuje, czy drga, czy porusza się razem z maszyną i czy wcześniej go naprawiano. Szczególnie cenna jest informacja o zmianie objawu, na przykład pojawieniu się hałasu przed pęknięciem. Po oględzinach przedstawiamy realistyczną drogę naprawy albo wskazujemy, dlaczego wymiana będzie rozsądniejsza. Nasza usługa ma pomóc przywrócić funkcję urządzenia lub konstrukcji, a nie tylko sprawić, że rysa przestanie być widoczna na kilka kolejnych dni.
Śródmieście precyzja serwisu w budynkach o ograniczonym dostępie
W Śródmieściu przyjmujemy zlecenia ze Śródmieścia Północnego i Południowego, Muranowa, Powiśla, Solca, Ujazdowa, Starego Miasta oraz Nowego Miasta. W ustaleniu dojazdu pomagają Marszałkowska, Aleje Jerozolimskie, aleja Jana Pawła II, Krucza, Tamka, Solec i Bonifraterska. Dokładna organizacja wizyty zależy jednak od adresu, możliwości wjazdu i miejsca pracy wewnątrz nieruchomości. Oferujemy naprawy metalowych elementów wyposażenia, bram, poręczy, uchwytów, wsporników i ram. W centrum miasta istotną częścią usługi bywa przygotowanie dostępu do niewielkiego detalu znajdującego się daleko od samochodu serwisowego.
Przykładem jest pęknięty wspornik w lokalu na wyższym piętrze. Zanim ocenimy możliwość spawania na miejscu, ustalamy, czy element można odłączyć, czy pomieszczenie da się wydzielić i jak odprowadzić dymy. Wymiar części musi odpowiadać możliwościom transportu przez drzwi, schody i windę. Jeśli naprawa w lokalu oznaczałaby trudne do opanowania ryzyko dla wyposażenia, lepszym rozwiązaniem może być demontaż. Usługa mobilna obejmuje wtedy oględziny, przygotowanie demontażu i ponowny montaż, a samo spawanie odbywa się w odpowiednim stanowisku.
W biurach i obiektach usługowych ustalamy zasady pracy z administratorem. Potrzebne mogą być uzgodnienia dotyczące wyłączenia określonej strefy, dostępu do pomieszczeń technicznych i prowadzenia prac gorących. Nie traktujemy ich jako przeszkody, którą trzeba ominąć. Pozwalają przygotować naprawę w działającym budynku, gdzie obok pracują ludzie i funkcjonują instalacje. Zanim rozpoczniemy szlifowanie, ustalamy ochronę czujników, wyposażenia i powierzchni. Każde odłączenie instalacji bezpieczeństwa wymaga właściwej procedury po stronie osoby odpowiedzialnej za obiekt, a następnie potwierdzenia przywrócenia jej działania.
usługi spawalnicze w Śródmieściu często dotyczą elementów widocznych dla użytkowników lokalu. Uchwyt, stalowa podstawa mebla czy rama przegrody powinny po naprawie zachować uzgodnioną geometrię. W przypadku cienkościennych konstrukcji ograniczamy wprowadzanie ciepła i planujemy kolejność połączeń. Nie wystarczy sprawdzić jednego narożnika. Rama może pozostać prostokątna w rzucie, ale jednocześnie skręcić się przestrzennie. Dlatego kontrolujemy płaskość i położenie punktów montażowych. Drobna deformacja bywa szczególnie widoczna obok szkła, równych fug lub długiej krawędzi blatu.
Przy metalowych meblach loftowych pytamy o rzeczywiste przeznaczenie. Konsola przy ścianie, stół roboczy i podstawa ciężkiego blatu mają inne wymagania. Jeśli klient chce zmienić wysokość lub rozstaw nóg, oceniamy stabilność po przeróbce. Nowa spoina nie kompensuje zbyt wąskiego podparcia. W przypadku elementu mocowanego do ściany trzeba również sprawdzić rodzaj podłoża i system mocowania. Nie obiecujemy utrzymania dużego ciężaru na podstawie wyglądu samej ramy. Metalowa część i jej zakotwienie tworzą jeden układ użytkowy.
Na Powiślu i Solcu naprawy mogą obejmować elementy balkonowe lub tarasowe. Dostęp do zewnętrznej strony balustrady wymaga odrębnego przygotowania. Nie wychylamy się z narzędziem poza bezpieczny obszar tylko dlatego, że miejsce pęknięcia jest blisko. Jeśli potrzebne są prace na wysokości, sposób dostępu i zabezpieczenia uzgadniamy przed przyjazdem. Ważne jest również zabezpieczenie terenu poniżej. Gorące cząstki i narzędzia nie mogą spadać na przechodniów ani niżej położone balkony. Z tego powodu pozornie drobne zlecenie może wymagać większej organizacji niż naprawa przy ziemi.
W starszych budynkach centrum spotyka się wielokrotnie przerabiane kraty i bramy. Ocenę rozpoczynamy od rozpoznania materiału i obecnych sposobów łączenia. Nie każdy nit należy zastępować spoiną, a nie każdy stary detal powinien zostać zeszlifowany do współczesnego wyglądu. Jeśli wymagana jest zgodność z historyczną formą, uzgadniamy zakres z osobą odpowiedzialną za obiekt. Naprawa techniczna musi szanować przyjęte wymagania estetyczne i formalne. Przedstawiamy możliwe warianty, nie zakładając automatycznie, że najgrubsza nakładka będzie najlepszą odpowiedzią na każde pęknięcie.
Na Starym i Nowym Mieście szczególnie istotny może być transport narzędzi. Wąskie dojścia, różnice poziomów i ograniczony dostęp samochodu wpływają na ilość wyposażenia możliwego do wniesienia jednorazowo. Dlatego prosimy o zdjęcie miejsca pracy i informację o najwygodniejszej drodze dojścia. Jeśli element jest odłączany, warto zmierzyć jego gabaryty. Pozwala to ustalić, czy naprawa wymaga podziału na etapy. Nie deklarujemy stałego czasu dojazdu dla całego centrum, ponieważ rzeczywista organizacja zależy od lokalizacji i aktualnych warunków dostępu.
W reprezentacyjnych wnętrzach dużą rolę odgrywa ochrona kamienia, drewna, szkła i gotowych powłok. Osłonięcie samą cienką folią nie zapewnia ochrony przed gorącymi odpryskami. Rodzaj zabezpieczenia dobieramy do procesu, a jeśli nie można skutecznie oddzielić stanowiska, proponujemy zmianę sposobu pracy. Pył po szlifowaniu może osiadać także na powierzchniach odległych od miejsca naprawy. Uzgadniamy więc wydzielenie strefy, przewietrzanie i sprzątanie. Celem jest przywrócenie sprawności metalowego elementu bez tworzenia kosztownych uszkodzeń w jego otoczeniu.
Przy bardzo małych detalach koszt usługi wynika nie tylko z długości spoiny. Trzeba uwzględnić dojazd, wniesienie wyposażenia, demontaż, przygotowanie powierzchni, zabezpieczenie miejsca i odtworzenie wyglądu. Dlatego wycena samego „centymetra spawania” nie opisuje całego zlecenia w centrum Warszawy. Wstępny zakres przedstawiamy na podstawie zdjęć i opisu, a elementy zależne od oględzin wyraźnie zaznaczamy. Klient może wtedy porównać naprawę z wymianą części lub wykonaniem nowego detalu, uwzględniając wszystkie czynności potrzebne do użytkowania.
Dla zarządców kilku lokali wygodnym rozwiązaniem jest zebranie drobnych usterek przed planowaną wizytą. Luźny wspornik, pęknięty uchwyt i uszkodzona rama mogą wymagać różnych technologii, ale wspólne oględziny pozwalają przygotować spójny harmonogram. Nie łączymy automatycznie wszystkich elementów w jedną cenę bez sprawdzenia materiałów. Każdy powinien mieć określony zakres i oczekiwany rezultat. Dzięki temu późniejszy odbiór jest prostszy, a administrator wie, które prace zostały zakończone i które wymagają dalszych uzgodnień.
Po zakończeniu serwisu sprawdzamy funkcję elementu w uzgodnionym zakresie. W drzwiach będzie to ruch i dopasowanie, w ramie wyposażenia geometria oraz stabilne mocowanie, a w uchwycie brak ostrych krawędzi i poprawne położenie. Jeśli część ma pozostać czasowo bez powłoki docelowej, informujemy o dalszych etapach. W Śródmieściu liczy się przewidywalność całej wizyty: od wejścia do obiektu po oddanie miejsca użytkownikowi. Techniczne przygotowanie i jasne ustalenia pomagają przeprowadzić naprawę sprawnie nawet w wymagającym otoczeniu.
Targówek odbojnice osłony i metalowe elementy zaplecza gospodarczego
Na Targówku dojeżdżamy do Bródna, Bródna-Podgrodzia, Zacisza, Targówka Mieszkaniowego, Targówka Fabrycznego, Elsnerowa i Utraty. Lokalizację pomagają ustalić Radzymińska, św. Wincentego, Kondratowicza, Chodecka, Odrowąża, Zabraniecka i Bardowskiego. Oferta obejmuje naprawy dla mieszkańców i firm: bramy, furtki, poręcze, ramy, uchwyty, osłony i stalowe elementy organizujące przestrzeń techniczną. Ważnym tematem są odbojnice oraz zabezpieczenia narożników, które po uderzeniu potrafią wyglądać na łatwe do naprawy, choć uszkodzeniu uległo nie tylko widoczne połączenie spawane.
Odbojnica ma przejąć określony kontakt i ograniczyć skutki uderzenia w chroniony obiekt. Jej działanie zależy od kształtu, przekroju, mocowania i podłoża. Jeśli rura została odgięta, trzeba sprawdzić blachy podstaw, otwory, kotwy oraz beton wokół nich. Pęknięcie przy stopie może być tylko jednym ze śladów zdarzenia. Wykonanie nowej spoiny bez oceny podstawy pozostawia niepewność co do dalszej funkcji. Dlatego naprawa metalowych zabezpieczeń na Targówku zaczyna się od rozpoznania zakresu uszkodzeń całego elementu, nie od wyboru koloru farby.
Przykładowy narożnik magazynowego zaplecza był osłonięty stalowym pałąkiem. Po kontakcie z pojazdem jedna podstawa uniosła się, a druga została na miejscu. Rama jest teraz skręcona, więc próba dociągnięcia jej śrubami do posadzki wprowadzi naprężenia. W takim przypadku rozważamy demontaż, ocenę możliwości prostowania lub wykonanie nowego elementu. Jeżeli mocowanie ma zostać odtworzone w innym miejscu, trzeba uwzględnić stan podłoża i wymagane odstępy. Rozwiązania nie wybieramy wyłącznie według tego, gdzie najłatwiej wywiercić nowy otwór.
Dla elementów powtarzalnych przydatny jest prosty rysunek z wymiarami. Określamy szerokość, wysokość, rozstaw podstaw i miejsce montażu. Jeżeli klient zamawia wymianę kilku odbojnic, warto sprawdzić, czy wszystkie rzeczywiście mają te same wymiary. Niewielkie różnice w układzie przejazdu mogą wymagać innego kształtu. Dzięki pomiarom można przygotować część przed wizytą i ograniczyć prace gorące w działającym obiekcie. To szczególnie wygodne, gdy zaplecze nie może zostać wyłączone na długo, a dostęp do niego jest uzależniony od dostaw.
Przy osłonach urządzeń kluczowa jest możliwość dalszego serwisu. Panel, który trzeba zdjąć do przeglądu, nie powinien zostać trwale zespawany z ramą tylko dlatego, że poluzowało się mocowanie. Rozważamy odtworzenie uchwytu, wymianę nakrętki montażowej albo wykonanie odpowiedniego wspornika. Nie ingerujemy dowolnie w osłony pełniące funkcję bezpieczeństwa maszyny. Ich kształt, mocowanie i sposób otwierania mogą być częścią określonego rozwiązania producenta. W takim przypadku zakres naprawy musi uwzględniać dokumentację i właściwą ocenę techniczną.
Na Bródnie i Targówku Mieszkaniowym podobne myślenie stosujemy do osłon instalacji w budynkach. Metalowa kratka może zabezpieczać dostęp do zaworów, szachtu lub wyposażenia technicznego. Naprawiając ramę, sprawdzamy, czy nadal można ją otworzyć i czy nie zmniejszamy potrzebnego prześwitu. Jeśli element zapewnia wentylację, nie wolno dowolnie zasłaniać otworów dodatkową blachą. Zadaniem naprawy jest przywrócenie funkcji, a nie tylko wzmocnienie obrysu. W razie wątpliwości uzgadniamy przeznaczenie z administratorem lub obsługą techniczną budynku.
Na Zaciszu zlecenia mogą dotyczyć bram przy domach, schodów gospodarczych i uchwytów przy elewacji. Przy mocowaniu metalowej konstrukcji przez warstwę ocieplenia trzeba uwzględnić rzeczywiste podłoże nośne. Oparcie blachy na miękkiej warstwie wykończenia nie zapewnia właściwego przenoszenia sił. Jeżeli istniejący wspornik rusza się razem z elewacją, sama spoina nie rozwiąże problemu. Ustalamy, czy potrzebne jest odtworzenie mocowania lub zmiana detalu montażowego. Dobór sposobu zakotwienia powinien odpowiadać podłożu i obciążeniu, a nie tylko dostępnym śrubom.
Przy konstrukcjach wykonanych ze zwykłej stali często wybierana jest metoda MAG, lecz o konkretnych ustawieniach decyduje złącze. Grubość materiału, pozycja spawania, dostęp do krawędzi i wymagany kształt spoiny wpływają na przygotowanie. Cienka ścianka obok grubej blachy wymaga szczególnej kontroli dopływu ciepła. Nie zwiększamy bezmyślnie prądu, aby „lepiej wtopić” wszystko jednocześnie. Przy niewłaściwym przygotowaniu można przepalić cienki profil, pozostawiając jednocześnie nieprawidłowe połączenie po stronie masywnego elementu. Fachowa praca zaczyna się od dopasowania części.
Pęknięcie w narożniku ramy może być związane z brakiem odpowiedniego promienia przejścia lub gwałtowną zmianą sztywności. Wprowadzając wzmocnienie, oceniamy, gdzie zakończy się nakładka i jak rozłoży się obciążenie. Krótka, bardzo sztywna blacha bywa niewłaściwa, jeśli jej koniec tworzy nowe miejsce koncentracji naprężeń. Nie istnieje jedna uniwersalna nakładka do wszystkich ram. Dla elementów odpowiedzialnych potrzebny może być projekt naprawy. W prostych konstrukcjach pomocniczych również kierujemy się logiką przenoszenia sił, a nie samym wrażeniem masywności.
Na zapleczu firmy ważna jest kolejność prac z innymi ekipami. Jeśli odbojnica ma zostać zamontowana po naprawie posadzki, nie warto wykonywać docelowego mocowania wcześniej. Gdy planowane jest malowanie lub zmiana układu pomieszczenia, uzgadniamy harmonogram. Dzięki temu nie trzeba rozcinać gotowych połączeń ani ponownie zabezpieczać świeżo odnowionej powierzchni. Mobilny serwis może przygotować element, wykonać pomiar i wrócić na montaż w odpowiednim etapie. Podział prac bywa praktyczniejszy niż próba zamknięcia wszystkiego podczas jednej wizyty za wszelką cenę.
Przy zgłoszeniu warto wskazać, czy miejsce pracy jest dostępne dla klientów, mieszkańców czy wyłącznie dla personelu. Od tego zależy sposób wydzielenia strefy i organizacja ruchu. W obiekcie z dostawami trzeba uzgodnić okres, w którym pojazdy nie będą przejeżdżały obok stanowiska. Spawanie i szlifowanie przy czynnej trasie transportowej wymaga szczególnej ostrożności. Nie zakładamy, że operator wózka zauważy przewody albo ekran zasłaniający widoczność. Czytelne odgrodzenie oraz ustalony plan są skuteczniejsze niż liczenie na spontaniczną uwagę wszystkich osób w otoczeniu.
Po naprawie elementów zabezpieczających omawiamy z użytkownikiem sposób dalszej kontroli. Ślady kolejnego uderzenia, luz przy podstawie lub odspojenie powłoki mogą wskazywać na potrzebę ponownego sprawdzenia. Nie każda rysa lakieru oznacza uszkodzenie nośne, ale nie należy też ignorować zmiany geometrii. Przy większej liczbie podobnych elementów warto prowadzić prostą ewidencję usterek. Pozwala to planować naprawy i rozpoznać miejsca, w których problem powraca. Czasem właściwą odpowiedzią będzie zmiana organizacji przejazdu lub osłony, a nie regularne spawanie tego samego narożnika.
Ursus modernizacja stalowych elementów i dopasowanie nowych części do starej konstrukcji
W Ursusie obsługujemy Skorosze, Czechowice, Szamoty, Niedźwiadka i Gołąbki. Przy organizacji dojazdu pomagają Sosnkowskiego, Kościuszki, Cierlicka, Gierdziejewskiego i Warszawska. Oferujemy naprawy bram, furt, ram, balustrad i konstrukcji pomocniczych w domach, budynkach wielorodzinnych oraz zapleczach firm. Częstym rodzajem zlecenia jest modernizacja: istniejący element ma pozostać, ale potrzebuje zmiany wymiaru, dodatkowego mocowania albo przystosowania do nowego sposobu użytkowania. Takie prace wymagają oceny, czy pierwotna konstrukcja ma odpowiedni zapas techniczny dla planowanej zmiany.
Przykładowo klient chce zamienić ręcznie otwieraną furtkę na wejście współpracujące z wideodomofonem i zamkiem elektrycznym. Sama instalacja urządzenia nie wystarczy, jeśli skrzydło opadło lub ma duży luz na zawiasach. Najpierw sprawdzamy geometrię oraz sztywność ramy. Następnie ustalamy miejsce mocowania zaczepu, przebieg przewodów i możliwość zabezpieczenia ich przed przetarciem. Otwory oraz nowe uchwyty powinny zostać zaplanowane przed spawaniem. Dzięki temu po zakończeniu obróbki nie trzeba ponownie rozcinać świeżo naprawionego profilu, aby przeprowadzić kabel.
spawanie i naprawa furtek w Ursusie obejmuje również przywracanie właściwego domykania. Prześwit między skrzydłem a słupkiem powinien umożliwiać prawidłową pracę zastosowanego zamka, ale nie może być ustalany przypadkowo. Jeśli słupek jest krzywy, trzeba rozważyć jego regulację lub naprawę mocowania. Wstawienie grubej podkładki pod zaczep może jedynie zamaskować problem. Po zakończeniu spawania sprawdzamy ruch w całym zakresie i działanie mechanizmu po ostygnięciu. Zmiana wymiarów wskutek nagrzania bywa mała, lecz dla precyzyjnego zaczepu ma znaczenie.
Innym typem modernizacji jest dołożenie uchwytu do istniejącej ramy. Trzeba ustalić, jaką siłę będzie przenosił i w którym kierunku. Uchwyt do prowadzenia lekkiego przewodu jest czymś innym niż wspornik urządzenia lub punkt podparcia daszku. Nie wykorzystujemy cienkiej ścianki profilu jako uniwersalnego miejsca do mocowania dowolnego wyposażenia. Jeżeli potrzebne jest rozłożenie obciążenia, rozważamy odpowiedni detal wzmocnienia albo zmianę lokalizacji. Przy konstrukcjach odpowiedzialnych projekt określa zarówno część spawaną, jak i sposób jej połączenia z resztą układu.
Na Szamotach i w innych miejscach, gdzie istniejąca zabudowa jest adaptowana, stare konstrukcje mogą mieć niepełną dokumentację. Przed ich wykorzystaniem do nowej funkcji trzeba rozpoznać materiał, stan połączeń i rzeczywiste wymiary. Fakt, że belka lub rama wcześniej przenosiła jakieś obciążenie, nie oznacza automatycznie przydatności do nowego zadania. Zmiana rozstawu podpór albo miejsca przyłożenia siły potrafi istotnie zmienić pracę elementu. Mobilny Serwis Warszawa może wykonać uzgodnione prace metalowe, ale nie zastępujemy potrzebnych obliczeń obietnicą, że „stal wszystko wytrzyma”.
Przy wymianie fragmentu profilu ważne jest dopasowanie grubości ścianki i jakości materiału. Nowa część może mieć ten sam zewnętrzny wymiar, a inną sztywność lub zdolność przenoszenia obciążenia. Zwracamy uwagę także na promienie naroży i możliwość uzyskania właściwego dostępu do złącza. Jeśli stara część jest skorodowana, cięcie powinno sięgać do materiału nadającego się do połączenia. Zostawienie cienkiej strefy tuż przy nowej spoinie tworzy słaby punkt. Zakres wymiany ustalamy po oczyszczeniu, nie wyłącznie na podstawie farby widocznej na zdjęciu.
Na Niedźwiadku i Skoroszach naprawy mogą dotyczyć wspólnych przestrzeni mieszkalnych. Bramka przy pomieszczeniu gospodarczym, poręcz lub uchwyt osłony powinny pasować do istniejącej zabudowy. Z administratorem uzgadniamy wygląd i sposób odbioru. Jeśli naprawa obejmuje kilka identycznych detali, warto wykonać pomiar wzorcowego elementu, zanim uszkodzony zostanie rozebrany. Pozwala to odtworzyć rozstaw otworów i położenie uchwytów. Nie zawsze dokumentacja istnieje na papierze; wtedy rzetelne pomiary przed demontażem stają się podstawą prawidłowego montażu.
W Gołąbkach i przy domach jednorodzinnych znaczenie ma połączenie metalowej konstrukcji z ogrodem i nawierzchnią. Brama może ocierać po wymianie kostki, mimo że zawiasy pozostają sprawne. Zanim je przespawamy, sprawdzamy poziomy i zakres ruchu. Czasami właściwa korekta dotyczy ogranicznika albo ustawienia skrzydła, a czasami potrzebna jest zmiana konstrukcji. Ważne, aby nie rozwiązywać problemu podjazdu przez przypadkowe osłabienie dolnej belki. Skrócenie elementu wymaga oceny jego funkcji oraz ponownego zabezpieczenia przeciętych powierzchni i wnętrza profilu.
Ursus to również zgłoszenia dotyczące metalowych schodków gospodarczych i niewielkich podestów. Przy stopniu, który ugina się lub odspawał na jednym końcu, sprawdzamy pozostałe mocowania. Korozja może obejmować miejsce niewidoczne od góry. Połączenie nowej blachy z osłabioną ramą nie zapewni oczekiwanego rezultatu. Jeżeli naprawa dotyczy powierzchni chodzenia, uwzględniamy krawędzie, sposób odprowadzania wody i właściwości użytkowe wykończenia. Nie dobieramy gładkiej blachy tylko dlatego, że łatwo ją dopasować do otworu. Funkcja elementu jest równie istotna jak możliwość wykonania spoiny.
W modernizacjach często przydaje się połączenie różnych sposobów montażu. Szkielet może być spawany, a wymienny uchwyt przykręcany. Pozwala to serwisować część zużywającą się bez kolejnego cięcia całej konstrukcji. Takie rozwiązanie wymaga jednak właściwego doboru śrub, otworów i powierzchni przylegania. Nie traktujemy połączenia śrubowego jako dodatku pozbawionego wymagań. Jeśli detal ma pracować w drganiach lub na zewnątrz, trzeba uwzględnić odpowiednie zabezpieczenie i możliwość kontroli. Praktyczność serwisu powinna wynikać z przemyślanego projektu detalu.
Wycena przebudowy jest łatwiejsza, gdy klient opisze oczekiwany efekt, zamiast od razu wskazywać jedną metodę. „Chcę, aby furtka działała z nowym zamkiem” pozwala ocenić cały układ. „Proszę dospawać trzy blaszki” może zbyt wcześnie zawęzić rozwiązanie. Oczywiście wykonujemy określone prace według uzgodnionego rysunku, ale przy diagnozie warto pozostawić miejsce na technicznie lepszy wariant. Przedstawiamy, co można zachować, co należy wymienić i które zmiany wymagają dodatkowej oceny. Dzięki temu klient podejmuje decyzję na podstawie rzeczywistego stanu konstrukcji.
Po modernizacji sprawdzamy nie tylko nowe miejsce spawania, lecz również współpracę z pozostałymi częściami. Furtka musi otwierać się bez wymuszania ruchu, uchwyt nie powinien kolidować z osłoną, a naprawiona rama zachować wymiary potrzebne do montażu. Jeśli planowane są kolejne etapy, opisujemy ich kolejność. Pozwala to uniknąć sytuacji, w której elektryk, monter automatyki i spawacz wprowadzają niezależne zmiany w tym samym detalu. Dobrze przygotowana modernizacja jest wspólnym zadaniem technicznym, zakończonym przewidywalną funkcją całego elementu.
Ursynów balustrady balkonowe garaże i konstrukcje narażone na wodę
Na Ursynowie obsługujemy Ursynów Północny, Natolin, Kabaty, Stary Imielin, Stary Służew oraz południowe rejony dzielnicy. Dojazd ustalamy między innymi względem alei Komisji Edukacji Narodowej, Puławskiej, Pileckiego, Ciszewskiego, Rosoła, Płaskowickiej i Stryjeńskich. Oferta obejmuje naprawy balustrad, poręczy, furtek, bram, osłon i ram. W zabudowie mieszkaniowej ważnym tematem jest stan elementów przy balkonach, tarasach i wejściach do garażu. Wilgoć, zabrudzenia oraz uszkodzenia powłoki mogą oddziaływać na konstrukcję przez lata, zanim pojawi się wyraźna rysa lub luz.
Przy balustradzie balkonowej nie ograniczamy oględzin do górnej poręczy. Sprawdzamy podstawy słupków, połączenia z wypełnieniem oraz okolice mocowania do podłoża. Jeśli farba odchodzi pasami przy stopie, przyczyną może być korozja ukryta pod powłoką. Nie należy zakrywać jej nową spoiną lub uszczelniaczem bez oczyszczenia i oceny przekroju. Gdy metal jest znacznie osłabiony, miejscowe spawanie może nie być właściwą naprawą. Proponujemy wymianę fragmentu lub większego modułu zależnie od stanu konstrukcji i możliwości odtworzenia mocowania.
spawanie balustrad balkonowych TIG na Ursynowie dotyczy przede wszystkim właściwie rozpoznanych elementów, dla których taka metoda odpowiada materiałowi i wymaganiom. TIG nie jest automatycznie najlepszym wyborem dla każdej grubej, zabrudzonej stalowej ramy. Przy nierdzewnych pochwytach i precyzyjnych detalach może zapewnić potrzebną kontrolę, ale wymaga dobrego przygotowania oraz osłony. Metodę dobieramy do konkretnego złącza. Oczekiwany wygląd omawiamy razem z technologią, ponieważ sposób szlifowania i czyszczenia wpływa na widoczność naprawy w długim, równym elemencie.
Przykładowy problem dotyczy słupka zamocowanego przy krawędzi płyty balkonowej. Użytkownik zauważa, że poręcz drży bardziej niż wcześniej. Trzeba ustalić, czy luz pochodzi ze spoiny, śrub czy podłoża. Jeżeli uszkodzona jest strefa kotwienia, sama naprawa metalu nie wystarczy. Niezbędne może być współdziałanie z wykonawcą robót budowlanych lub projektantem. Nie wprowadzamy nowych otworów w przypadkowym miejscu, aby ominąć zniszczony fragment. Mocowanie powinno zostać dobrane do konstrukcji, odległości od krawędzi i rzeczywistego obciążenia.
Przy balkonach ważna jest również hydroizolacja. Niewłaściwe odtworzenie przejścia przez warstwy wykończeniowe może powodować ponowne zawilgocenie podstawy. Zakres spawalniczy powinien zostać skoordynowany z pracami uszczelniającymi i posadzkowymi. Jeśli naprawa wymaga demontażu słupka, ustalamy sposób tymczasowego zabezpieczenia krawędzi. Nie pozostawiamy miejsca bez ochrony podczas oczekiwania na kolejny etap. Klient i administrator powinni wiedzieć, kiedy element może zostać ponownie użytkowany i które czynności muszą być zakończone wcześniej. Samo ostygnięcie spoiny nie zawsze oznacza gotowość całego balkonu.
W garażach podziemnych na Ursynowie naprawy mogą obejmować odbojnice, uchwyty, osłony i ramy przy pomieszczeniach technicznych. Woda wnoszona przez samochody oraz zanieczyszczenia mogą gromadzić się przy podstawach. Oceniając element, sprawdzamy szczególnie najniższe fragmenty i połączenia z posadzką. Jeśli pod powłoką znajdują się ubytki, potrzebne jest ich odsłonięcie. Miejscowe malowanie bez przygotowania daje krótkotrwały efekt wizualny. Zakres naprawy dobieramy tak, aby usunąć niesprawny materiał i odtworzyć ochronę odpowiednią dla warunków użytkowania.
Stanowisko w garażu wymaga uzgodnienia z administracją. Oprócz wentylacji istotny jest ruch pojazdów, działanie instalacji i możliwość oddzielenia strefy pracy. Osłony nie mogą ograniczać widoczności w sposób zagrażający użytkownikom. Jeśli naprawiany element znajduje się tuż przy rampie, trzeba rozważyć czasowe zamknięcie odcinka lub demontaż części. Przewody zasilające i spawalnicze nie powinny leżeć w aktywnym torze przejazdu. Zanim wykonamy pierwsze cięcie, organizacja miejsca musi odpowiadać rzeczywistemu sposobowi korzystania z garażu.
Na Kabatach i Natolinie zgłoszenia mogą obejmować także nierdzewne elementy przy wejściach oraz schodach. Przy ich naprawie stosujemy narzędzia i materiały dobrane do stali nierdzewnej, unikając przypadkowego przenoszenia zanieczyszczeń ze zwykłej stali. Powierzchnię po spawaniu trzeba odpowiednio oczyścić; przebarwienie cieplne nie jest tylko kwestią koloru. Sposób końcowej obróbki zależy od warunków pracy i wymagań elementu. Uzgadniamy, czy naprawa ma zachować szczotkowany wygląd, czy potrzebne jest inne wykończenie. Nie zakładamy jednolitego efektu bez porównania ze starą powierzchnią.
W rejonach domów jednorodzinnych Ursynowa naprawiamy także bramy i konstrukcje gospodarcze. Przy ogrodzeniu stojącym na nierównym terenie ważna jest geometria ruchu skrzydła. Zwiększenie prześwitu pod bramą przez przespawanie zawiasu może zmienić położenie rygla i współpracę z automatyką. Dlatego analizujemy całość, włącznie z ogranicznikami i miejscem montażu siłownika. Jeśli potrzebna jest przebudowa, przedstawiamy jej skutki przed rozpoczęciem pracy. Klient powinien wiedzieć, czy zmiana rozwiąże problem na całej drodze ruchu, czy tylko w jednym położeniu.
Część zgłoszeń dotyczy metalowych schodków lub podestów przy wejściu do ogrodu. Przy takich elementach sprawdzamy nie tylko spoiny, ale również stan stopni i podpór. Woda zatrzymująca się w zamkniętej kieszeni konstrukcji może powodować korozję od strony trudnej do zobaczenia. Jeśli wykonujemy nowy fragment, rozważamy rozwiązanie ograniczające gromadzenie wilgoci i umożliwiające czyszczenie. Nie dodajemy przypadkowych otworów w elementach nośnych bez oceny ich wpływu. Poprawa odwodnienia i zachowanie wytrzymałości muszą być rozpatrywane jednocześnie.
Przy wycenie prosimy o zdjęcia podstawy, połączenia i całego elementu. W balustradzie ważna jest informacja, czy pracę można wykonać z bezpiecznego poziomu, czy potrzebny będzie dodatkowy dostęp. W garażu pytamy o uzgodnienia administracyjne i miejsce ustawienia wyposażenia. W domu jednorodzinnym znaczenie ma odległość od samochodu oraz osłona przed wiatrem. Dzięki tym informacjom możemy odróżnić prostą naprawę od zadania wymagającego kilku etapów. To pozwala przedstawić zakres odpowiadający rzeczywistym warunkom, bez sztucznego upraszczania problemu.
Odbiór naprawy na Ursynowie powinien obejmować funkcję i sposób zabezpieczenia powierzchni. Jeśli wykonano wymianę fragmentu balustrady, sprawdzamy połączenia oraz zgodność z uzgodnionym wymiarem. Gdy praca dotyczyła elementu garażowego, kontrolujemy mocowanie i brak kolizji z ruchem. W przypadku powłoki informujemy o wymaganym czasie dalszych czynności według zastosowanego systemu. Nie zamieniamy ograniczeń materiału w obietnicę natychmiastowej gotowości w każdych warunkach. Dobra naprawa jest zakończona wtedy, gdy uzgodniony element można użytkować zgodnie z jego przeznaczeniem.
Wawer bramy przy domach wiaty i spawanie w rozległej zabudowie
W Wawrze dojeżdżamy między innymi do Anina, Międzylesia, Radości, Miedzeszyna, Falenicy, Marysina Wawerskiego, Sadula, Zerznia i Nadwiśla. W ustalaniu lokalizacji pomagają Patriotów, Trakt Lubelski, Lucerny, Płowiecka, Skalnicowa i Wał Miedzeszyński. Oferta dla tej dzielnicy obejmuje spawanie bram, furt, ogrodzeń, ram i konstrukcji gospodarczych. Przy rozległej posesji istotna jest informacja, czy naprawiany element znajduje się przy ulicy, w ogrodzie, czy za budynkiem. Odległość od miejsca parkowania i warunki dojścia wpływają na przygotowanie wyposażenia równie mocno jak sam wymiar uszkodzenia.
Przewodnim problemem w tej części oferty jest współpraca bramy z fundamentem oraz nawierzchnią. Skrzydło, które zaczyna ocierać po okresie deszczowym lub po zmianie podjazdu, nie musi mieć uszkodzonej spoiny. Sprawdzamy pion słupków, przekątne ramy, położenie zawiasów i wysokość nawierzchni w całym zakresie ruchu. Jeżeli podłoże zmieniło położenie, przespawanie jednego zawiasu może poprawić sytuację tylko chwilowo. Najpierw trzeba ustalić przyczynę. Dzięki temu naprawa nie zamienia się w coroczne przesuwanie tego samego elementu o kolejne kilka milimetrów.
Przykładowa dwuskrzydłowa brama przy domu ma prawidłowy luz w pozycji zamkniętej, ale zaczyna zahaczać o podjazd podczas otwierania. Taki objaw kieruje uwagę na geometrię terenu, oś obrotu i skręcenie ramy. Nie rozwiązujemy go automatycznie przez podcięcie dolnego profilu. Dolna belka może odpowiadać za sztywność całego skrzydła. Jeśli jej przebudowa jest potrzebna, powinna zachować uzgodnioną funkcję konstrukcyjną. Ocenę uzupełniamy o położenie rygli, odbojów i ewentualnego napędu, aby po zmianie brama nadal pracowała jako spójny mechanizm.
spawanie ogrodzeń i bram w Wawrze obejmuje także wymianę uszkodzonych odcinków przęseł. Przy odkształceniu po uderzeniu sprawdzamy, czy sąsiednie słupki nie przejęły obciążenia. Nowy fragment powinien pasować wymiarem i sposobem mocowania do reszty ogrodzenia. Jeśli istniejący profil jest już skorodowany, nie łączymy go z nową częścią na granicy materiału pozornie zachowanego pod farbą. Oczyszczamy i oceniamy przekrój. W razie potrzeby rozszerzamy wymianę do miejsca, które pozwala uzyskać odpowiednie połączenie i późniejsze zabezpieczenie.
Przy wiatach oraz zadaszeniach ważne jest odróżnienie naprawy dekoracyjnego detalu od ingerencji w element nośny. Pęknięcie wspornika przy słupie może dotyczyć konstrukcji przenoszącej dach i oddziaływania atmosferyczne. Wtedy potrzebna może być ocena projektanta oraz określenie sposobu odciążenia na czas pracy. Nie zaczynamy od wycięcia uszkodzonej części bez przygotowanego podparcia. Tymczasowe podpory także muszą mieć pewne oparcie. Mobilny serwis wykonuje uzgodnione prace, ale bezpieczeństwo układu podczas naprawy jest osobnym zagadnieniem technicznym, którego nie wolno pominąć.
W ogrodowych konstrukcjach często łączą się metal, drewno i tworzywa. Przed spawaniem trzeba rozpoznać możliwość nagrzania lub zapalenia elementów przylegających. Odległość od widocznej spoiny nie zawsze wystarcza, ponieważ stal przewodzi ciepło wzdłuż profilu. Jeśli drewno przylega do drugiej strony mocowania, konieczny może być jego demontaż. Osłony stosuje się świadomie, z kontrolą również ukrytych przestrzeni. Nie zakładamy, że wilgotny ogród automatycznie eliminuje zagrożenie. Stanowisko oceniamy na podstawie konkretnych materiałów i ich położenia względem pracy.
Na większych posesjach klient może poprosić o naprawę ramy urządzenia ogrodowego lub gospodarczego. Rozpoznajemy wtedy funkcję części oraz ograniczenia producenta. Inne podejście dotyczy uchwytu osłony, a inne elementu przenoszącego ruch, drgania albo siłę napędową. Nie spawamy dowolnie części wirujących czy elementów bezpieczeństwa tylko dlatego, że da się do nich przyłożyć palnik. Jeśli naprawa wymaga specjalistycznej technologii lub jest niedopuszczalna, wskazujemy potrzebę wymiany. Rzetelna diagnoza oszczędza klientowi kosztu nieskutecznej ingerencji i dalszego uszkodzenia sprzętu.
Warunki terenowe w Wawrze potrafią zmieniać organizację wizyty. Wąska alejka, stopnie, miękka ziemia lub podjazd o dużym spadku wpływają na transport materiału i podparcie części. Jeśli klient przesyła tylko zbliżenie pęknięcia, te ograniczenia pozostają niewidoczne. Dlatego prosimy również o zdjęcie otoczenia. Przy ciężkim skrzydle ustalamy miejsce bezpiecznego odłożenia po demontażu. Nie opieramy go na elewacji ani na przypadkowym stosie materiałów. Dobrze przygotowana przestrzeń pozwala zachować kontrolę nad geometrią i ograniczyć ryzyko uszkodzenia posesji.
Dla konstrukcji stalowych na zewnątrz istotny jest cały system ochrony powierzchni. Miejsce spawania wymaga oczyszczenia, usunięcia odprysków i przygotowania krawędzi. Jeśli naprawiany element był ocynkowany, trzeba uwzględnić zmianę powłoki w obszarze nagrzewania i właściwy sposób jej odtworzenia. Nie udajemy, że miejscowa zaprawka jest identyczna z pierwotnym procesem wykonanym w zakładzie. Przedstawiamy możliwy zakres zabezpieczenia i jego ograniczenia. Klient może wtedy zdecydować, czy element pozostaje na miejscu, czy opłaca się go zdemontować do szerszej renowacji.
W Aninie, Radości i Falenicy zlecenie może dotyczyć również metalowej balustrady przy wejściu do domu. Sprawdzamy dolne mocowania, połączenia przy schodach i stan poręczy w miejscu chwytu. Gdy stopnie są obłożone płytkami lub kamieniem, trzeba zaplanować ich ochronę. Odpryski oraz pył mogą uszkodzić gotową powierzchnię, a przegrzanie mocowania oddziaływać na sąsiednie materiały. Jeśli potrzebne jest odsłonięcie podstawy, uzgadniamy zakres prac budowlanych. Naprawa powinna uwzględniać metal i wykończenie, aby nowa spoina nie powstała kosztem pękniętych płytek.
Przy zamówieniu kilku prac na jednej posesji warto ustalić priorytety. Luźna poręcz i uszkodzone mocowanie bramy mogą wymagać pilniejszej interwencji niż odnowienie dekoracyjnego przęsła. Oglądamy elementy i przedstawiamy kolejność odpowiadającą ich funkcji. Wspólna wizyta może ograniczyć powtarzanie przygotowania stanowiska, ale nie zwalnia z osobnej oceny każdej części. Różne materiały oraz powłoki wymagają odmiennego postępowania. Zakres zapisujemy tak, aby właściciel wiedział, co zostanie naprawione podczas bieżącego etapu, a co pozostanie do zaplanowania.
Po wykonaniu naprawy omawiamy użytkowanie do czasu zakończenia ochrony powłokowej lub montażu pozostałych części. Jeżeli brama wymaga jeszcze regulacji automatyki, nie traktujemy jej jako w pełni zakończonej tylko dlatego, że spawanie jest gotowe. Przy konstrukcji ogrodowej sprawdzamy mocowania i usuwamy pozostałości obróbki z dostępnego obszaru pracy. Klient otrzymuje jasną informację o wykonanym zakresie. Tak rozumiemy serwis w Wawrze: praktyczna pomoc na miejscu, z uwzględnieniem przestrzeni posesji, materiału i dalszego sposobu korzystania z naprawionego elementu.
Wesoła furtki lekkie ramy i kontrola odkształceń cienkościennych profili
W Wesołej obsługujemy Starą Miłosnę, Wesołą-Centrum, Zieloną-Grzybową, Groszówkę i pozostałe rejony dzielnicy. Przy ustalaniu dojazdu pomagają Okuniewska, 1. Praskiego Pułku, Wspólna, Warszawska oraz Trakt Brzeski. Oferta obejmuje naprawy ogrodzeń, furt, bram, balustrad i drobnych konstrukcji gospodarczych. W tej części Warszawy dobrym przykładem technicznym są lekkie ramy wykonane z cienkościennych profili. Ich naprawa wymaga równowagi między uzyskaniem poprawnego połączenia a ograniczeniem odkształceń. Więcej stopionego metalu nie zawsze oznacza lepszy rezultat, zwłaszcza gdy element ma zachować prosty obrys.
Przykładowa furtka ma pęknięcie w narożniku, ale po zamknięciu jej szczeliny są jeszcze równe. Jeśli zostanie nieprawidłowo nagrzana podczas naprawy, może stracić geometrię bardziej niż przed spawaniem. Dlatego zaczynamy od pomiaru przekątnych i oceny stanu całej ramy. Przygotowujemy miejsce, ustalamy podparcie oraz kolejność połączeń. W razie potrzeby usuwamy uszkodzony fragment zamiast nakładać spoinę na pęknięcie otoczone cienkim materiałem. Kontrola temperatury i czasu oddziaływania łuku służy zachowaniu wymiarów potrzebnych do swobodnej pracy furtki.
mobilne spawanie w Wesołej obejmuje również korekty po wcześniejszych naprawach. Zdarza się, że narożnik został mocno zeszlifowany, a później ponownie pękł. W takim miejscu trzeba ocenić pozostały przekrój. Estetyczne wyrównanie powierzchni nie powinno usuwać metalu potrzebnego do przenoszenia obciążenia. Jeśli materiał jest zbyt cienki, właściwsza może być wymiana fragmentu profilu. Nie próbujemy osiągać gładkiego wyglądu kosztem wytrzymałości. Kształt naprawy i sposób wykończenia ustalamy łącznie, uwzględniając funkcję oraz oczekiwania właściciela.
W cienkich profilach ważna jest szczelina montażowa. Zbyt duża wymusza wprowadzanie dodatkowego spoiwa i ciepła, co utrudnia zachowanie geometrii. Zbyt ciasne lub źle przygotowane połączenie także może być niewłaściwe dla planowanej technologii. Dlatego dokładne dopasowanie części ma duże znaczenie, nawet przy niewielkim zleceniu. Cięcie, gratowanie i ustawienie zajmują często więcej czasu niż samo wykonanie spoiny. Klient płaci za cały proces prowadzący do działającej konstrukcji, a nie wyłącznie za sekundy, podczas których widoczny jest łuk spawalniczy.
Przy lekkich skrzydłach ogrodzeniowych sprawdzamy również usztywnienia. Jeśli rama jest zbyt podatna na przekoszenie, pęknięcie narożnika może powracać. Dodanie ukośnego elementu albo zmiana wypełnienia wymagają jednak uwzględnienia wyglądu i sposobu pracy. Nie każda dodatkowa poprzeczka poprawi konstrukcję w oczekiwanym kierunku. Ważne są punkty połączenia oraz przenoszenie sił do zawiasów. Proponujemy rozwiązanie odpowiednie dla konkretnej ramy, a przy większej przebudowie wskazujemy potrzebę dokładniejszego opracowania. Naprawa ma usuwać przyczynę nadmiernego odkształcania, nie tylko usztywniać przypadkowy fragment.
W Starej Miłośnie oraz przy posesjach jednorodzinnych istotna jest współpraca furtki z domofonem lub wideodomofonem. Zaczep elektryczny wymaga właściwego ustawienia i stabilnego mocowania. Jeżeli skrzydło pracuje na boki, samo przesuwanie zaczepu może nie wystarczyć. Sprawdzamy zawiasy i ramę, a przewody zabezpieczamy przed kontaktem z ostrymi krawędziami oraz strefą nagrzewania. Po zakończeniu prac mechanicznych potrzebna jest kontrola działania urządzenia. Użytkownik powinien otwierać wejście normalnym ruchem, bez podnoszenia skrzydła lub dociskania go kolanem do słupka.
Przy remontach posesji często trzeba dopasować istniejące przęsło do nowego rozstawu słupków. Skrócenie ramy wymaga zachowania rozstawu pionowych elementów i odpowiedniej sztywności narożników. Jeśli ogrodzenie ma symetryczny wzór, sposób cięcia trzeba zaplanować przed demontażem. W przeciwnym razie po naprawie może powstać przypadkowo wąski odstęp przy jednej krawędzi. Omawiamy wygląd i przedstawiamy możliwości przeróbki. Nie każde przęsło da się estetycznie zmienić o dowolną długość; czasami wykonanie nowego modułu jest prostsze i daje bardziej spójny rezultat.
W lekkich konstrukcjach gospodarczych należy zwrócić uwagę na połączenia z blachą. Cienkie poszycie może falować od nagrzewania, a duże wypełnienie zmieniać obciążenie od wiatru. Jeżeli klient planuje zabudować ażurową ramę pełnym panelem, trzeba ocenić wpływ tej zmiany na słupki, zawiasy i mocowania. Sam fakt, że panel da się przykręcić, nie oznacza odpowiedniej sztywności całego układu. W takich modernizacjach proponujemy najpierw ocenę konstrukcji. Dopiero później wykonujemy potrzebne uchwyty lub wzmocnienia, zamiast reagować po pierwszym odkształceniu.
Prace w otoczeniu ogrodu wymagają ochrony roślin, nawierzchni i elewacji. Odsuwamy lub osłaniamy elementy wrażliwe na odpryski, a kierunek szlifowania dobieramy świadomie. W pobliżu drewnianych płotów czy altan oceniamy również ukryte szczeliny, w które mogłyby dostać się gorące cząstki. Jeżeli nie da się przygotować bezpiecznego stanowiska, demontaż lekkiej furtki może okazać się rozsądniejszy niż praca w ciasnym narożniku. Taka decyzja często poprawia także jakość, ponieważ pozwala ustawić element w dogodnej pozycji i dokładnie skontrolować jego płaskość.
Po spawaniu cienkościennej ramy ważne jest przygotowanie do malowania. Usuwamy pozostałości obróbki i oceniamy krawędzie. Jeśli wewnątrz profilu pozostała wilgoć, trzeba uwzględnić możliwość dalszej korozji. Sposób zakończenia profili, zaślepienia i odpływu ustalamy odpowiednio do konstrukcji. Nie wykonujemy szczelnego zamknięcia bez rozpoznania, co znajduje się wewnątrz. Miejsca po cięciu i wierceniu także wymagają ochrony. Estetyczny front furtki nie wystarcza, jeśli od spodu pozostawiono nieosłonięte krawędzie, na których rozpocznie się następna usterka.
Klientom z Wesołej proponujemy opisanie objawu w prosty sposób: skrzydło opada, rama jest przekoszona, zamek nie trafia, narożnik pęka lub przęsło rusza się na mocowaniu. Do tego potrzebne są zdjęcia całości i zbliżenie usterki. Jeśli planowana jest zmiana wymiaru, przydaje się szkic z docelowym rozstawem. Na tej podstawie można przygotować wstępny zakres oraz materiał. Ostateczna decyzja o naprawie zależy od stanu po oczyszczeniu. Nie obiecujemy zachowania starego profilu, jeśli dopiero oględziny ujawnią znaczne osłabienie ścianek.
Po zakończeniu sprawdzamy, czy naprawiony element odpowiada uzgodnionej funkcji. Furtka powinna pracować bez zacinania, przęsło zachować stabilność, a nowy uchwyt nie kolidować z sąsiednimi częściami. Jeżeli powłoka wymaga dalszego etapu, ustalamy go przed oddaniem elementu. Dla cienkich ram szczególnie ważne jest unikanie przypadkowego szarpania podczas transportu i montażu. Starannie wykonana spoina nie ochroni konstrukcji przed niewłaściwym podnoszeniem za jeden narożnik. Dlatego sposób obchodzenia się z elementem stanowi część praktycznej informacji przekazywanej po naprawie.
Wilanów estetyczne ogrodzenia nierdzewne detale i naprawy przy gotowych elewacjach
W Wilanowie obsługujemy Wilanów Wysoki, Wilanów Niski, Wilanów Królewski, Błonia Wilanowskie, Zawady, Kępę Zawadowską, Powsinek i Powsin. Przy ustalaniu lokalizacji pomagają Przyczółkowa, Wiertnicza, Vogla, Królowej Marysieńki, Biedronki oraz Drewny. Przyjmujemy zgłoszenia dotyczące bram, ogrodzeń, balustrad, ram i wsporników. Ważnym tematem w tej części oferty jest naprawa przy zachowaniu wyglądu gotowej nieruchomości. Klient często oczekuje, że metal odzyska sprawność, a elewacja, nawierzchnia i sąsiednie wykończenia pozostaną zabezpieczone podczas wszystkich etapów pracy.
Przykładowe ogrodzenie ma proste, równe lamele i jednolitą powłokę. Uszkodzeniu uległ narożnik ramy po kontakcie z samochodem. Naprawa wymaga sprawdzenia, czy odkształcenie obejmuje wyłącznie ramę, czy również wypełnienie i punkty mocowania. Jeśli profil został skręcony, sama spoina nie przywróci linii całego przęsła. Rozważamy prostowanie, wymianę części albo wykonanie nowego modułu. Przed pracą omawiamy, jak będzie wyglądać odtworzenie powłoki. Miejscowa poprawka może być technicznie wystarczająca, lecz widoczna na jednolitej, dużej powierzchni.
balustrady i poręcze w Wilanowie wymagają podobnego połączenia funkcji i estetyki. Przy nierdzewnym pochwycie znaczenie ma nie tylko wytrzymałość połączenia, ale również ciągłość szlifu. Wykonana lokalnie obróbka może odbijać światło inaczej niż pozostała część. Dlatego ustalamy szerokość obszaru wykończenia i możliwość dopasowania faktury. Jeżeli uszkodzony fragment jest mocno zarysowany lub zdeformowany, wymiana odcinka może dać lepszy rezultat niż intensywne szlifowanie. Nie zmniejszamy nadmiernie przekroju tylko po to, aby całkowicie ukryć ślad wcześniejszej usterki.
W bramach z pełnym lub gęstym wypełnieniem analizujemy obciążenie zawiasów i słupków. Zwiększenie masy skrzydła przez wymianę paneli wpływa na cały układ. Jeśli klient chce poprawić prywatność, zamykając wcześniej ażurową bramę, trzeba ocenić także wpływ wiatru. Mocowanie siłownika i ograniczniki mogą wymagać sprawdzenia. Nie wykonujemy nowych wsporników w oderwaniu od geometrii napędu. Przebudowa powinna zapewnić prawidłowy ruch, stabilne położenie i zgodność z wymaganiami zastosowanych urządzeń. Efekt wizualny jest ważny, ale stanowi tylko część zadania.
Na Zawadach, w Powsinku i Powsinie zgłoszenia mogą obejmować ogrodzenia o długich odcinkach. Wtedy warto sprawdzić, czy pęknięcie jednego przęsła nie wynika z ruchu podłoża lub słupka. Jeśli problem ma charakter konstrukcyjny, naprawa pojedynczej spoiny będzie niewystarczająca. Ocenę zaczynamy od porównania położenia sąsiednich elementów. Przy wymianie modułu mierzymy rozstaw w kilku miejscach, ponieważ słupki mogą nie być równoległe. Nowa część przygotowana wyłącznie z jednego wymiaru może wymagać niekorzystnego naprężania podczas montażu.
Przy gotowej elewacji trzeba przewidzieć wpływ ciepła na warstwy za metalowym uchwytem. Jeśli wspornik jest zamocowany blisko materiału izolacyjnego, konieczne może być odsunięcie lub demontaż. Nie oceniamy zagrożenia tylko od strony widocznej dla spawacza. Nagrzewanie przenosi się przez profil i blachę podstawy. Przed pracą rozpoznajemy, co znajduje się po przeciwnej stronie. W przypadku braku dostępu nie udajemy pewności. Ustalamy inny sposób naprawy, aby nie wykonywać połączenia kosztem ukrytego uszkodzenia warstw budynku.
Wilanów to również metalowe wyposażenie tarasów i ogrodów: ramy, uchwyty osłon, podstawy stołów oraz drobne konstrukcje pomocnicze. Przy aluminium potrzebna jest identyfikacja materiału i ocena miejsca pracy. Element mebla może być odlewem, profilem lub złożeniem kilku stopów. Nie każda część nadaje się do takiej samej naprawy. Jeżeli materiał jest cienki i pokryty powłoką, przygotowanie bywa pracochłonne. Przedstawiamy możliwości oraz spodziewany wygląd po obróbce, aby klient mógł ocenić, czy naprawa jest korzystniejsza od wymiany.
Przy wspornikach pod urządzenia zewnętrzne sprawdzamy obciążenie oraz drogę jego przekazywania do budynku. Jeśli uchwyt jest częścią instalacji klimatyzacji lub innego sprzętu, konieczna może być koordynacja z odpowiednim serwisem. Nie spawamy przy zamontowanym urządzeniu bez oceny wpływu temperatury i prądu na jego podzespoły. W razie potrzeby element należy odłączyć i zdemontować. Dzięki temu można właściwie przygotować złącze i zabezpieczyć powierzchnię przed ponownym montażem. Uzgodniona kolejność ogranicza ryzyko, że jedna naprawa stworzy problem w sąsiedniej instalacji.
Prace przy kamiennych nawierzchniach wymagają starannej ochrony. Rozgrzany odprysk, tarcza szlifierska albo metalowy pył mogą pozostawić ślady trudne do usunięcia. Ustawienie stanowiska planujemy tak, aby ograniczyć kontakt produktów obróbki z gotowymi powierzchniami. Osłony mają odpowiadać rzeczywistemu procesowi, a nie służyć wyłącznie jako symbol zabezpieczenia. Gdy element można zdjąć, wykonanie naprawy poza reprezentacyjnym otoczeniem bywa wygodniejsze. Po ponownym montażu pozostaje wtedy mniejszy zakres czynności wymagających ochrony elewacji i nawierzchni.
W przypadku nowych lub niedawno wykonanych konstrukcji warto przed ingerencją sprawdzić dokumentację i warunki serwisu producenta. Samodzielna zmiana detalu może mieć znaczenie dla dalszych uzgodnień dotyczących odpowiedzialności za wyrób. Nie rozstrzygamy tego na podstawie wyglądu bramy. Klient powinien przekazać dostępne informacje, a zakres naprawy można skonsultować z wykonawcą konstrukcji. Nasza rola polega na przedstawieniu technicznie możliwego rozwiązania i wykonaniu uzgodnionych prac. Nie zastępujemy dokumentacji obietnicą, że dowolna przeróbka pozostanie obojętna dla całego produktu.
Przy wycenie w Wilanowie prosimy o opis oczekiwanego standardu wykończenia. Czy naprawa ma być przede wszystkim funkcjonalna, czy potrzebne jest odnowienie całego widocznego modułu? Czy element jest malowany proszkowo, szczotkowany, polerowany czy pokryty inną powłoką? Te informacje wpływają na zakres demontażu i czas prac. Nie ma jednej ceny odpowiedniej dla niewidocznego uchwytu na zapleczu i reprezentacyjnej balustrady przy wejściu. Różnica wynika z czynności potrzebnych do osiągnięcia rezultatu, a nie z samej nazwy dzielnicy.
Odbierając naprawę, sprawdzamy wymiary, ruch części i uzgodniony wygląd powierzchni. Jeśli trzeba wykonać dalsze malowanie, ustalamy sposób zabezpieczenia do czasu zakończenia tego etapu. Właściciel powinien wiedzieć, gdzie wykonano nowe połączenie i które elementy pozostają oryginalne. Przy długich ogrodzeniach warto zachować zdjęcia naprawianego fragmentu, aby łatwiej porównać stan podczas przyszłego przeglądu. Nasza oferta dla Wilanowa łączy mobilny dojazd z dokładnym podejściem do detalu, bez obietnicy, że każde uszkodzenie można niewidocznie usunąć jedną krótką spoiną.
Włochy bramy zapleczy ramy użytkowe i naprawy po kontaktach transportowych
We Włochach obsługujemy Stare Włochy, Nowe Włochy, Raków, Salomeę, Okęcie oraz pozostałe rejony dzielnicy. Przy organizacji dojazdu pomagają Popularna, Dźwigowa, Potrzebna, Kleszczowa, Łopuszańska, Krakowiaków, Jutrzenki i aleja Krakowska. Oferujemy spawanie oraz naprawy ślusarskie przy domach, lokalach i zapleczach przedsiębiorstw. Szczególny temat stanowią elementy narażone na kontakt z pojazdami lub transportowanym wyposażeniem: bramy, słupki, odbojnice, osłony oraz ramy pomocnicze. Po takim zdarzeniu potrzebne jest rozpoznanie deformacji całego układu, a nie tylko naprawa najbardziej widocznego pęknięcia.
Uderzenie w bramę może pozostawić delikatne zagięcie, które zmienia położenie zawiasów. Skrzydło nadal się otwiera, lecz przy końcu ruchu napina ramę lub ociera o słupek. Zanim rozpoczniemy spawanie, sprawdzamy geometrię i stan punktów mocowania. Jeśli element ma automatykę, oceniamy też uchwyty oraz przewody. Nie uruchamiamy wielokrotnie napędu, aby siłą „rozruszać” odkształconą konstrukcję. Taki zabieg może przeciążyć kolejne części. Najpierw należy przywrócić prawidłową mechanikę, a potem sprawdzić współpracę całego systemu w uzgodnionym zakresie.
pogotowie spawalnicze we Włochach obejmuje ocenę możliwości zabezpieczenia uszkodzonej konstrukcji i zaplanowania naprawy docelowej. Jeżeli skrzydło grozi utratą podparcia, priorytetem jest ograniczenie dostępu i stabilizacja. Tymczasowe zabezpieczenie nie jest równoznaczne z zakończonym remontem. Jasno rozróżniamy te etapy, aby klient wiedział, czy element może być użytkowany, czy oczekuje na wymianę części. Przy awarii na czynnym zapleczu takie ustalenie pomaga utrzymać organizację obiektu bez stwarzania pozornego poczucia sprawności uszkodzonej bramy.
W ramie po kolizji trzeba sprawdzić nie tylko przekątne, ale również skręcenie przestrzenne. Element może wyglądać poprawnie od przodu, a mimo to jedna płaszczyzna mocowania pozostawać odchylona. Próba przyciągnięcia jej śrubami do sztywnego podłoża wprowadza naprężenia. W zależności od skali deformacji rozważamy kontrolowane prostowanie albo wymianę fragmentu. Nie każda stalowa część odzyska właściwe cechy po wielokrotnym gięciu. Materiał, grubość i funkcja elementu decydują o dopuszczalnym sposobie naprawy. Przy częściach odpowiedzialnych potrzebna może być szersza ocena techniczna.
Dla zapleczy usługowych przygotowujemy również uzgodnione uchwyty i wsporniki. Ważne jest określenie, czy podtrzymują lekką osłonę, przewód, półkę czy urządzenie. Pozwala to dobrać przekrój oraz miejsce połączenia z konstrukcją. Nie spawamy wspornika do przypadkowej cienkiej blachy tylko dlatego, że znajduje się najbliżej. Jeśli nie ma odpowiedniego podłoża, trzeba zaplanować nowy punkt mocowania. Czasem lepsze będzie połączenie śrubowe do istniejącej konstrukcji, ale ono również wymaga oceny obciążeń i zgodności z przeznaczeniem elementu.
W przypadku wózków warsztatowych i ram jezdnych szczególne znaczenie mają mocowania kół. Pęknięcie przy płytce koła może wynikać z przeciążenia, nierówności posadzki albo zbyt małego rozstawu podpór. Wymiana samej spoiny nie zmienia warunków użytkowania. Pytamy o masę przewożonego wyposażenia i sposób poruszania się po obiekcie. Jeśli konstrukcja ma być przebudowana, trzeba ocenić stabilność i rozkład obciążenia. Nie zwiększamy deklarowanej nośności wózka na podstawie samego faktu dodania wzmocnienia. Taki parametr wymaga odpowiedniej podstawy technicznej.
Przy elementach znajdujących się obok urządzeń transportowych lub podnoszących zachowujemy szczególną ostrożność w określaniu zakresu. Uchwyty, platformy i części objęte dokumentacją nie powinny być dowolnie przerabiane. Oferujemy oględziny oraz wykonanie prac zgodnych z uzgodnionym rozwiązaniem, ale nie zastępujemy procedury producenta przypadkową naprawą terenową. Jeśli element odpowiada za utrzymanie ładunku lub bezpieczeństwo ruchu, właściwe może być skierowanie go do specjalistycznego serwisu. Dobra oferta wskazuje granicę zakresu zamiast obiecywać spawanie każdego uszkodzonego przedmiotu.
Na posesjach mieszkalnych Starych i Nowych Włoch naprawiamy również furtki, poręcze i ogrodzenia. Przy starszej ramie ważna jest ocena korozji od wewnętrznej strony profilu. Dolna krawędź może wyglądać równomiernie, dopóki nie zostanie usunięta spękana farba. Jeśli trzeba wymienić fragment, przygotowujemy połączenie w miejscu zachowanego materiału. Ustalamy również sposób wykończenia i możliwość demontażu wypełnienia. Nie przegrzewamy sąsiednich paneli drewnianych lub kompozytowych w nadziei, że osłoni je sama odległość od palnika.
Przy pracy w pobliżu miejsc załadunku duże znaczenie ma organizacja czasu. Samochód dostawczy nie powinien próbować przeciskać się obok stanowiska, a kierowca musi wiedzieć, która część przejazdu jest wyłączona. Z administratorem ustalamy okres bez ruchu i sposób oznaczenia strefy. W razie potrzeby naprawę dzielimy na przygotowanie elementu poza obiektem oraz krótki montaż. Pozwala to ograniczyć czas blokowania przejazdu. Nie podajemy jednak stałej długości przerwy bez sprawdzenia mocowań i warunków demontażu, ponieważ ukryta korozja lub zapieczone połączenia mogą zmienić zakres.
We Włochach zgłoszenie powinno zawierać także informację o możliwości ustawienia samochodu serwisowego. Adres od ulicy i wjazd na zaplecze mogą znajdować się w różnych miejscach. Jeśli potrzebne jest przejście przez czynny magazyn, ustalamy trasę transportu narzędzi i materiału. Długie profile wymagają miejsca na manewrowanie, a ciężkie części odpowiedniego podparcia. Nie zakładamy, że uda się bezpiecznie przenieść każdy element ręcznie. Przygotowanie dostępu pomaga dobrać sposób pracy i uniknąć sytuacji, w której naprawa utknie przed zamkniętą bramą albo zbyt wąskim przejściem.
Przy spawaniu konstrukcji lakierowanych trzeba usunąć powłokę w odpowiednim obszarze. Pozostawione zanieczyszczenia mogą pogarszać jakość połączenia i zwiększać ilość niepożądanych emisji. Po wykonaniu naprawy oczyszczamy obszar i przygotowujemy go do zabezpieczenia. Jeśli docelowe malowanie wymaga innego stanowiska, omawiamy transport lub dalszy etap. Nie prezentujemy samej błyszczącej spoiny jako gotowego rozwiązania dla konstrukcji stojącej na zewnątrz. Trwałość zależy również od ochrony materiału przed warunkami użytkowania i od możliwości późniejszej kontroli.
W odbiorze warto uwzględnić przejazd lub ruch elementu bez obciążania go w sposób nieprzewidziany przez projekt. Brama powinna poruszać się płynnie, osłona pozostawać stabilna, a rama pasować do swoich punktów montażowych. Próba polegająca na przypadkowym szarpaniu nie zastępuje kontroli. Jeżeli potrzebne jest sprawdzenie pod określonym obciążeniem, należy je przygotować zgodnie z wymaganiami elementu. Wyjaśniamy klientowi, co zostało ocenione i jakie ograniczenia pozostają. To szczególnie ważne, gdy naprawa dotyczy części wielokrotnie uszkadzanej w eksploatacji.
Po zakończeniu prac można rozważyć zmianę otoczenia elementu, jeśli usterki powracają. Dodatkowa osłona, inne położenie odbojnicy albo poprawa widoczności w przejeździe czasem ograniczają ryzyko kolejnej kolizji skuteczniej niż coraz grubsza spoina. Takie propozycje formułujemy na podstawie zaobserwowanego problemu i uzgodnionej funkcji. Nie przebudowujemy samowolnie organizacji obiektu. Mobilny Serwis Warszawa pomaga naprawić metal i wskazuje zależności, które właściciel może wykorzystać przy dalszym utrzymaniu swojego zaplecza.
Wola spawanie w czynnych obiektach osiedlach i przestrzeniach po adaptacji
Na Woli obsługujemy Mirów, Nowolipki, Młynów, Czyste, Odolany, Ulrychów, Koło i Powązki. Lokalizację pomagają określić Wolska, Górczewska, Towarowa, Okopowa, Obozowa, Płocka, Kasprzaka oraz ulice przy konkretnych osiedlach. Oferujemy naprawy bram, poręczy, stalowych ram, wsporników, osłon i elementów wyposażenia. Przewodnim zagadnieniem jest praca w obiekcie, który nadal funkcjonuje: mieszkalnym, biurowym albo usługowym. Sama dostępność spawacza nie wystarcza; trzeba przygotować miejsce, uzgodnić zakres z administratorem i zaplanować naprawę tak, aby inne instalacje pozostały pod kontrolą.
Przykładowa usterka dotyczy ramy osłony w pomieszczeniu technicznym. Pękł narożnik, ale obok znajdują się kable, kanały i urządzenie, którego nie można dowolnie wyłączyć. Najpierw ustalamy, czy panel można zdemontować. Jeżeli tak, naprawa poza pomieszczeniem może ograniczyć ryzyko i ułatwić uzyskanie właściwej geometrii. Jeśli musi pozostać na miejscu, potrzebna jest ocena wpływu ciepła, odprysków i dymów na otoczenie. Nie wciskamy palnika pomiędzy instalacje tylko dlatego, że uszkodzona spoina jest widoczna przez wąską szczelinę.
mobilna firma naprawcza na Woli łączy oględziny z przygotowaniem praktycznej kolejności robót. W razie potrzeby wskazujemy, co powinien wcześniej odłączyć elektryk, co zdemontować obsługa techniczna i kiedy można wykonać spawanie. Dzięki temu poszczególne czynności nie kolidują ze sobą. Jasny podział odpowiedzialności jest ważny zwłaszcza przy instalacjach wspólnych. Zmiana położenia jednego wspornika może wpływać na urządzenie obsługujące kilka lokali. Uzgodnienie zakresu przed rozpoczęciem prac pozwala uniknąć niespodziewanych przerw i konieczności poprawiania gotowych połączeń.
W nowych i przebudowywanych obiektach część metalowych elementów ma określoną dokumentację. Osłona, balustrada lub konstrukcja pomocnicza mogą być wykonane według konkretnego projektu. Przed zmianą profilu, rozstawu mocowań albo sposobu łączenia trzeba sprawdzić wymagania. Nie zakładamy, że naprawa przez dodanie blachy zawsze zachowa pierwotne właściwości. Jeśli element pełni funkcję ochronną, istotny jest również jego wymiar i położenie. Właściwa ingerencja odtwarza wymagane działanie, zamiast jedynie zwiększać ilość metalu w pobliżu uszkodzenia.
Na Mirowie i przy biurowym zapleczu mogą pojawiać się zlecenia dotyczące mebli metalowych oraz elementów aranżacji. Przy długiej ramie stołu lub przegrody kontrolujemy płaskość i przekątne. Widoczna konstrukcja musi pasować do pozostałych materiałów wykończeniowych. Jeżeli obok znajduje się szkło, kamień lub delikatna okładzina, rozważamy demontaż przed obróbką. Wysokie wymagania estetyczne powinny być omówione na etapie wyceny. Nie zapewniamy identycznego połysku i faktury starej powłoki po dowolnej miejscowej naprawie bez sprawdzenia możliwości jej odtworzenia.
Na Młynowie, Kole i Ulrychowie usługa może dotyczyć wspólnej bramy lub poręczy przy budynku mieszkalnym. Przy takich elementach ważne jest ustalenie osoby uprawnionej do zamówienia zmian. Właściciel jednego lokalu może zgłosić usterkę, ale zakres ingerencji w część wspólną powinien zostać uzgodniony z administracją. Pomagamy opisać problem techniczny oraz potrzebne czynności. Dzięki temu zarządca może podjąć decyzję dotyczącą naprawy, wyglądu i harmonogramu. Nie traktujemy tej organizacji jako formalnego dodatku; wpływa ona na możliwość prawidłowego wykonania pracy w miejscu używanym przez wiele osób.
Przy adaptowanych przestrzeniach na Odolanach lub Czystem mogą spotykać się nowe elementy ze starymi konstrukcjami. Przed dospawaniem wspornika do istniejącej ramy trzeba rozpoznać jej funkcję i materiał. Nie każda belka widoczna we wnętrzu jest swobodnie dostępną bazą do montażu wyposażenia. Może należeć do układu nośnego albo mieć określone zabezpieczenie przeciwpożarowe. Ingerencja wymaga wtedy właściwych uzgodnień. Oferujemy wykonanie uzgodnionego detalu, lecz nie zastępujemy projektu intuicją opartą na masywnym wyglądzie profilu.
Na Woli szczególnie przydatne jest etapowanie prac. Pomiary i przygotowanie części można przeprowadzić wcześniej, a montaż zaplanować w uzgodnionym oknie. Ogranicza to liczbę czynności wykonywanych przy użytkownikach obiektu. Warunkiem są dokładne wymiary oraz uwzględnienie tolerancji montażowych. Nie przygotowujemy nowego elementu na podstawie przybliżonego zdjęcia, jeśli ma pasować do kilku stałych punktów. W takim zleceniu wizyta pomiarowa może oszczędzić więcej czasu niż próba dopasowania gotowej części za pomocą kolejnych cięć na miejscu.
W czynnych budynkach zwracamy uwagę na drogę prądu spawania. Zacisk powrotny powinien być umieszczony w odpowiednim miejscu na naprawianym elemencie, a nie przypadkowo na oddalonej instalacji. Należy ograniczyć możliwość przepływu prądu przez łożyska, przewody ochronne lub wrażliwe podzespoły. Zakres zabezpieczenia urządzeń ustalamy z osobą odpowiedzialną za ich obsługę. Nie wystarcza założenie, że wyłączony ekran lub zgaszona kontrolka oznacza pełne przygotowanie sprzętu. Dokumentacja i znajomość konkretnego układu pomagają uniknąć uszkodzeń niewidocznych w chwili wykonywania spoiny.
Przy otwartych przejściach i garażach ważne jest wydzielenie stanowiska także od strony przypadkowych obserwatorów. Łuk spawalniczy wymaga odpowiedniej osłony, a szlifowanie tworzy pył i odpryski. Ekrany ustawiamy tak, aby nie zasłaniały niebezpiecznie drogi przejazdu ani wyjścia. W razie potrzeby uzgadniamy czasowe zamknięcie fragmentu przestrzeni. Prace nie powinny zależeć od tego, czy wszyscy mieszkańcy zapamiętają krótką informację ustną. Czytelna organizacja miejsca stanowi podstawę serwisu w obiekcie, przez który stale przechodzą różne osoby.
Wycena dla przedsiębiorcy lub wspólnoty powinna rozdzielać czynności zależne od stanu konstrukcji. Oględziny mogą wykazać, że oprócz pęknięcia trzeba wymienić osłabioną podstawę lub odtworzyć mocowanie. Informujemy o tym przed rozszerzeniem robót. Nie obiecujemy ceny całego remontu na podstawie jednego zbliżenia, gdy niewidoczna jest druga strona elementu. Można natomiast przygotować zakres wstępny, warunki dostępu i warianty dalszego działania. Taka przejrzystość ułatwia zatwierdzenie pracy bez późniejszego sporu o to, co miało oznaczać ogólne „podspawanie”.
Po wykonaniu naprawy sprawdzamy uzgodnione funkcje i przekazujemy informacje potrzebne do odbioru. Jeśli administrator prowadzi ewidencję usterek, pomocne są zdjęcia oraz krótki opis wymienionych części. Przy zleceniu obejmującym kilka miejsc warto oznaczyć, które zostały zakończone. Dokumentowanie nie zastępuje badań wymaganych dla szczególnych konstrukcji, ale porządkuje zwykłą obsługę serwisową. Klient wie, gdzie wykonano nową spoinę, jaki materiał wymieniono i czy pozostają dalsze etapy związane z powłoką albo montażem urządzenia.
Dobrze przygotowane spawanie na Woli polega na połączeniu technicznej dokładności z organizacją pracy w żywym budynku. Naprawa ma być skuteczna, ale także możliwa do pogodzenia z dostępem mieszkańców, obsługą biura i działaniem instalacji. Dlatego pytamy o otoczenie, dokumentację i planowaną funkcję. W zamian proponujemy konkretny zakres: co naprawiamy, jak przygotowujemy element i w jaki sposób sprawdzamy rezultat. Taki serwis pozwala planować utrzymanie nieruchomości, zamiast wracać do tej samej usterki po każdej kolejnej prowizorycznej poprawce.
Żoliborz naprawy detali poręczy i ogrodzeń z zachowaniem proporcji
Na Żoliborzu obsługujemy Stary Żoliborz, Sady Żoliborskie i Marymont-Potok. Przy ustalaniu miejsca pomagają Słowackiego, Mickiewicza, Popiełuszki, Potocka, aleja Wojska Polskiego i Gwiaździsta. Oferujemy naprawy furtek, bram, balustrad, poręczy, krat i drobnych elementów wyposażenia. W tej części oferty punktem wyjścia jest detal: niewielkie uszkodzenie, którego naprawa powinna zachować funkcję, proporcje i wygląd istniejącej konstrukcji. Nie każda usterka wymaga masywnego wzmocnienia. Czasem ważniejsza jest precyzyjna wymiana fragmentu i odtworzenie połączenia w odpowiednim miejscu.
Przykładowa poręcz przy wejściu ma smukłe słupki i delikatny pochwyt. Pękła przy jednym z mocowań, ale właściciel nie chce, aby po naprawie pojawiła się wielka, widoczna nakładka. Najpierw sprawdzamy przyczynę oraz stan przekroju. Jeśli materiał jest zdrowy, można rozważyć naprawę odpowiadającą pierwotnej geometrii. Gdy jednak korozja osłabiła większy obszar, estetyka nie uzasadnia pozostawienia cienkiej ścianki. Wtedy proponujemy wymianę dłuższego odcinka lub słupka, tak aby nowa część zachowała podobne proporcje i prawidłowo przenosiła obciążenie.
spawanie metalu na Żoliborzu obejmuje ocenę, jak nowe połączenie wpłynie na cały detal. Przy cienkim płaskowniku łatwo wprowadzić odkształcenie, które będzie widoczne na tle równej elewacji. Dlatego przygotowanie i podparcie są równie ważne jak sam proces spawania. Przed wykonaniem połączenia sprawdzamy ustawienie z kilku kierunków. Element może wyglądać poprawnie od przodu, a pozostawać skręcony w przestrzeni. Kontrola po sczepieniu pozwala skorygować położenie, zanim pełna spoina utrudni zmianę bez ponownego cięcia.
W ogrodzeniach o powtarzalnym wzorze istotne jest zachowanie rozstawu prętów i wysokości poprzeczek. Jeśli uszkodzony fragment ma zostać zastąpiony nowym, mierzymy sąsiednie moduły oraz położenie mocowań. Nie zakładamy, że wszystkie przęsła mają identyczny wymiar. Różnice mogły powstać przy wcześniejszych remontach lub dostosowaniu do nierównego terenu. Wykonanie części według rzeczywistego pomiaru pozwala uniknąć naprężania jej podczas montażu. Dzięki temu nowy fragment pasuje bez wymuszania pozycji słupków i bez tworzenia dodatkowych obciążeń na świeżych spoinach.
Na Starym Żoliborzu ważne może być uzgodnienie sposobu naprawy z wymaganiami dotyczącymi wyglądu nieruchomości. Dotyczy to zwłaszcza detali, które tworzą spójną kompozycję z budynkiem. Przed cięciem ustalamy, które elementy mają zostać zachowane i czy potrzebna jest konsultacja z osobą odpowiedzialną za obiekt. Nie zastępujemy charakterystycznego ornamentu przypadkowym płaskownikiem bez akceptacji. Jeśli odtworzenie wymaga specjalistycznej metaloplastyki, zakres można rozdzielić na przygotowanie konstrukcji i wykonanie ozdobnego detalu. Ważny jest uzgodniony rezultat, nie pozorna szybkość dowolnej zamiany.
Przy nierdzewnych poręczach na nowszych osiedlach zwracamy uwagę na połączenia z uchwytami i sposób wykończenia powierzchni. Luźny pochwyt może wynikać z uszkodzenia spoiny, ale także z poluzowania śruby lub elementu montażowego. Nie spawamy na stałe połączenia przewidzianego do regulacji, zanim nie ocenimy jego funkcji. Jeśli właściwa jest naprawa spawalnicza, przygotowujemy powierzchnię i narzędzia odpowiednio do materiału. Po zakończeniu uzgadniamy oczyszczenie i odtworzenie szlifu, aby miejsce ingerencji nie tworzyło ostrej krawędzi ani niepotrzebnej kieszeni na zabrudzenia.
Sady Żoliborskie i Marymont-Potok to również zgłoszenia z części wspólnych budynków: osłony, bramki, uchwyty i elementy przy garażach. Administrator powinien określić, czy element ma pozostać otwierany, demontowalny lub dostępny dla serwisu. Dospawanie panelu na stałe może rozwiązać chwilowy luz, ale utrudnić późniejszą obsługę instalacji. Proponujemy naprawę zgodną z funkcją. Czasem wystarczy odtworzenie mocowania, a czasem potrzebna jest wymiana zawiasu lub ramy. Nie wybieramy rozwiązania tylko dlatego, że wymaga najmniejszej liczby narzędzi podczas bieżącej wizyty.
W ciasnych przejściach osiedlowych szczególnie ważna jest ochrona użytkowników. Naprawiany uchwyt może znajdować się na wysokości dłoni dziecka, a przewód zasilający przecinać codzienną trasę mieszkańców. Uzgadniamy wydzielenie miejsca i prowadzenie prac w sposób czytelny dla przechodzących osób. Osłony przed łukiem i odpryskami ustawiamy przed rozpoczęciem spawania. Przy szlifowaniu kontrolujemy kierunek wyrzutu cząstek. Zakończenie pracy obejmuje także usunięcie ostrych odpadów i drobin z dostępnej strefy. Drobna usługa techniczna nie powinna pozostawiać problemu na chodniku ani przy wejściu.
Warto rozróżnić wygląd spoiny od jej rzeczywistej jakości. Równa powierzchnia po zeszlifowaniu nie pokazuje wszystkich cech połączenia. Dlatego nie skupiamy się wyłącznie na ukryciu śladu naprawy. Przygotowanie krawędzi, właściwy dostęp i kontrola procesu mają pierwszeństwo. Jeśli wymagane jest szczególne badanie, zakres ustala się osobno. Przy zwykłym detalu kontrolujemy dostępne powierzchnie, geometrię i funkcję, ale nie opisujemy tego jako pełnego potwierdzenia wszystkich możliwych właściwości złącza. Klient otrzymuje informację odpowiadającą rzeczywiście wykonanej kontroli.
Przy kolorowych ogrodzeniach lub balustradach naprawa powłoki wymaga dopasowania systemu do podłoża. Nie każda farba może być nakładana na dowolną starą warstwę bez przygotowania. Jeżeli powierzchnia się łuszczy, trzeba usunąć luźne fragmenty i ocenić zakres renowacji. Czasem miejscowa poprawka wystarczy do zabezpieczenia, ale różnica połysku pozostanie widoczna. Przedstawiamy tę możliwość uczciwie. Jeśli właściciel oczekuje jednolitego wyglądu całego przęsła, należy przewidzieć szersze malowanie. Spawanie i wykończenie są powiązane, lecz stanowią odrębne etapy realizacji.
W zgłoszeniu z Żoliborza pomocne są zdjęcia wykonane z niewielkiej odległości i z szerszego planu. Pierwsze pokazuje usterkę, drugie proporcje i otoczenie. Jeżeli detal ma pasować do istniejącego wzoru, warto sfotografować również nieuszkodzony fragment. Ułatwia to przygotowanie materiału i ocenę możliwego wykończenia. Przy poręczy informacja o luzie powinna obejmować jego lokalizację: przy podstawie, w narożniku czy na połączeniu z pochwytem. Takie szczegóły pomagają zaplanować oględziny i nie skupiać się wyłącznie na najbardziej widocznej części.
Jeżeli naprawa dotyczy kilku niewielkich elementów, można przygotować krótką listę miejsc. Nie musi to być skomplikowany dokument; wystarczy oznaczenie, opis objawu i zdjęcie. Pozwala to sprawdzić wszystkie zgłoszenia podczas jednej wizyty i rozdzielić pilne naprawy od czynności estetycznych. Nie zakładamy jednak, że wszystkie elementy są wykonane z tego samego materiału. Ocenę prowadzimy indywidualnie. W jednym ogrodzeniu mogą znajdować się stare części stalowe, odlewane ozdoby i nowe uchwyty nierdzewne, wymagające odmiennego sposobu przygotowania.
Nasza oferta na Żoliborzu jest skierowana do klientów, którzy potrzebują sprawnego metalowego elementu i chcą rozumieć zakres naprawy. Wyjaśniamy, co można zachować, gdzie potrzebna jest wymiana i jakiego wyglądu można oczekiwać po zakończeniu. Nie proponujemy przypadkowego powiększania spoin jako odpowiedzi na każdy problem. Dobieramy metodę do materiału, funkcji oraz otoczenia. Dzięki temu nawet niewielka naprawa furtki, poręczy czy uchwytu staje się uporządkowaną usługą, której rezultat można sprawdzić podczas normalnego użytkowania nieruchomości.
Część 06 Spawanie w miastach i wsiach wokół Warszawy
Spawanie z dojazdem poza Warszawę miasta wsie i techniczne przygotowanie naprawy
Mobilny Serwis Warszawa przyjmuje zgłoszenia dotyczące spawania w Warszawie oraz w miejscowościach otaczających stolicę. Dla klienta z Pruszkowa, Piaseczna, Legionowa albo niewielkiej wsi najważniejsze jest to, czy uszkodzony element można bezpiecznie naprawić na miejscu, jakie przygotowanie będzie potrzebne i kiedy konstrukcja będzie mogła wrócić do użytkowania. Sam adres nie przesądza o metodzie spawania. Decydują materiał, grubość, stan techniczny, rodzaj obciążeń, dostęp do złącza oraz możliwość zabezpieczenia otoczenia. Dlatego opisując zasięg, równocześnie wyjaśniamy, jakie informacje pomagają przygotować konkretną usługę.
Przedstawiony obszar obejmuje szeroki pas miejscowości w przybliżeniu do pięćdziesięciu kilometrów od centrum Warszawy oraz kierunki położone przy umownej granicy tego zasięgu. To opis organizacji dojazdów, a nie urzędowy wykaz wszystkich punktów osadniczych wewnątrz matematycznego okręgu. Promień na mapie różni się od długości trasy samochodem. Rzeka, przeprawa, węzeł drogowy, ograniczenia wjazdu i położenie konkretnej posesji mogą wyraźnie zmienić drogę. Przy Żyrardowie, Mszczonowie, dalszych częściach gminy Tłuszcz oraz innych miejscowościach granicznych potwierdzamy możliwość dojazdu na podstawie dokładnego adresu. Nie trzeba zgadywać: wystarczy wskazać miejscowość, ulicę albo punkt na mapie.
Nazwy miejscowości i jednostek pomocniczych sprawdzamy w oficjalnych wykazach gmin. Trzeba przy tym odróżniać wieś od sołectwa, części miasta i nazwy osiedla. Jedno sołectwo może obejmować więcej niż jedną miejscowość, a duża wieś może być podzielona na kilka sołectw. Z tego powodu lista obszarów obsługi nie jest przedstawiana jako kompletny rejestr wszystkich wsi. Podstawowym urzędowym narzędziem do szczegółowego sprawdzania nazewnictwa jest Państwowy Rejestr Nazw Geograficznych. Dla wyceny ważniejszy od administracyjnej etykiety jest jednak rzeczywisty dostęp do naprawianego elementu.
Nasze zgłoszenie serwisowe może dotyczyć pękniętego zawiasu, skorodowanego słupka, uszkodzonej ramy, nieszczelnego elementu metalowego, konstrukcji schodów lub wspornika urządzenia. Przyjmujemy również zapytania wymagające szerszej oceny technicznej. Nie przypisujemy miejscowościom fikcyjnych realizacji ani nie sugerujemy, że każda opisana firma czy instytucja jest naszym klientem. Poniższe przykłady pokazują sposób myślenia o naprawie: co trzeba zbadać, jak planować przygotowanie i dlaczego podobnie wyglądające uszkodzenia mogą wymagać różnych rozwiązań.
Pruszków rama bramy odbojnica i spoiny pracujące pod obciążeniem
W Pruszkowie przyjmujemy zgłoszenia z zabudowy mieszkaniowej, terenów usługowych i obiektów technicznych. Punkty orientacyjne takie jak ulica Bolesława Prusa, Poznańska, 3 Maja, Promyka, Robotnicza czy aleja Wojska Polskiego pomagają określić rejon dojazdu, lecz do przygotowania spawania potrzebny jest jeszcze opis uszkodzenia. Brama, która przy każdym zamykaniu uderza w ogranicznik, może mieć pękniętą spoinę wskutek wielokrotnie powtarzanego udaru. W takim przypadku interesuje nas nie tylko sam przełom, ale także ustawienie skrzydła, luz zawiasów, odboje i sposób przenoszenia siły na słupek. Samo przykrycie pęknięcia kolejnym ściegiem pozostawia przyczynę problemu.
Podczas oceny stalowej ramy sprawdzamy prostoliniowość profili, przekątne oraz lokalne odkształcenia w okolicy złącza. Jeśli istniejące połączenie jest pokryte farbą i produktami korozji, trzeba odsłonić metal w zakresie pozwalającym rozpoznać koniec pęknięcia. Przy grubszym przekroju znaczenie ma przygotowanie rowka, a przy cienkim profilu ograniczenie wprowadzania ciepła. Dodatkowa blacha wzmacniająca powinna mieć uzasadnienie konstrukcyjne; źle zakończona nakładka może przenieść koncentrację naprężeń kilka centymetrów dalej. Wspólnie ustalamy, czy naprawiamy istniejący węzeł, czy wymieniamy fragment ramy i poprawiamy jego geometrię.
Odbojnice oraz metalowe zabezpieczenia stanowisk wymagają spojrzenia na połączenie z posadzką. Gdy słupek odbojnicy został uderzony, spoina przy podstawie jest tylko jednym z możliwych miejsc uszkodzenia. Należy sprawdzić płytę podstawy, kotwy i beton. Nie deklarujemy przywrócenia nośności wyłącznie na podstawie zdjęcia lica spoiny. Jeżeli obciążenie przekraczało założenia, dalsza eksploatacja powinna wynikać z oceny całego układu. Takie podejście ma znaczenie także przy barierach przy rampach oraz wygrodzeniach, do których zbliżają się pojazdy i urządzenia transportowe.
Przy zleceniu w Pruszkowie prosimy o fotografie całego elementu, zbliżenie uszkodzenia oraz zdjęcie jego mocowania. Warto zaznaczyć, czy konstrukcja jest ocynkowana, malowana proszkowo albo wykończona stalą nierdzewną. Każda z tych powierzchni wymaga odrębnego przygotowania i późniejszego odtworzenia ochrony. Uzgadniamy też miejsce postoju, odległość od stanowiska, możliwość odłączenia napędu oraz czas, w którym można wyłączyć przejazd. Dobrze przygotowana naprawa obejmuje nie tylko spawanie, ale także kontrolę swobodnego ruchu, sprawdzenie współpracy zamka z zaczepem i uporządkowanie miejsca pracy.
Piastów cienkościenne konstrukcje i dokładność ważniejsza od nadmiaru spoiny
Piastów jest miejscem, w którym mobilny serwis może być potrzebny zarówno przy niewielkiej furtce posesji, jak i przy konstrukcji użytkowanej przez wiele osób. W zgłoszeniu warto wskazać stronę miasta, dojazd od Warszawy albo Pruszkowa i dostęp do posesji. Przy małych elementach różnica pomiędzy naprawą a zniszczeniem detalu często zależy od kontroli ciepła. Cienka ścianka profilu nie przyjmie dowolnie dużej spoiny. Nadmierne nagrzanie może spowodować przepalenie, miejscowe zapadnięcie ścianki lub skręcenie ramki. Z tego powodu wielkość spoiny dobiera się do rzeczywistego przekroju i funkcji elementu.
Przykładowym zgłoszeniem jest metalowa furtka z cienkimi pionowymi prętami, której jedno wypełnienie oderwało się od poprzeczki. Przed naprawą trzeba ustalić, czy problem dotyczy tylko połączenia, czy także znacznego ubytku materiału. Jeśli pręt zachował przekrój, możliwe jest przygotowanie krawędzi i odtworzenie złącza. Jeżeli profil jest przerdzewiały od wewnątrz, bardziej racjonalna może być wymiana odcinka. Spawanie do skorodowanej, papierowo cienkiej ścianki nie daje oczekiwanej trwałości, nawet gdy świeża farba chwilowo wyrówna wygląd. Ocena materiału ma więc pierwszeństwo przed kosmetyką.
Drugą grupą są ramy drzwi gospodarczych, kraty i niewielkie obudowy. Przy takich zleceniach trzeba zachować płaskość oraz luz montażowy. Obróbka po spawaniu nie powinna usuwać materiału w stopniu osłabiającym połączenie. Gładki wygląd nie oznacza, że spoinę można zeszlifować do dowolnego poziomu. Jeśli element jest widoczny od strony wejścia, omawiamy sposób wykończenia przed rozpoczęciem prac. Czasem lepszy rezultat daje wymiana całego narożnika niż długie poprawianie wielu wcześniejszych napraw wykonanych w tym samym miejscu.
W Piastowie możemy także ocenić konstrukcje po przypadkowym uderzeniu pojazdu. Widoczne skrzywienie dolnej poprzeczki nie musi być jedynym skutkiem zdarzenia: naprężenia mogły przejść na narożniki, zaczep i mocowanie zawiasów. Element należy ustabilizować, a w razie potrzeby zdjąć do prostowania i dopasowania. Nie ustawiamy naprawionej furtki przez dociąganie jej zamkiem. Prawidłowo ustawione skrzydło powinno poruszać się swobodnie i trafiać w zaczep bez podnoszenia ręką. Taki odbiór funkcjonalny jest dla właściciela bardziej użyteczny niż samo oglądanie świeżego ściegu.
Ożarów Mazowiecki Duchnice i Bronisze stal użytkowa w intensywnej eksploatacji
Ożarów Mazowiecki oraz sąsiednie Duchnice, Bronisze, Konotopa, Jawczyce, Ołtarzew i okolice ulicy Poznańskiej to ważny kierunek dojazdów na zachód od Warszawy. W zleceniu dotyczącym konstrukcji używanej przy dostawach szczególnie interesuje nas częstotliwość obciążeń. Rampa, uchwyt, platforma lub odbojnik może wyglądać masywnie, a mimo tego pękać zmęczeniowo w miejscu niekorzystnego przejścia przekrojów. Techniczna naprawa zaczyna się więc od rozpoznania sposobu pracy części: czy jest zginana, skręcana, ściskana, uderzana, czy obciążana naprzemiennie.
Jeżeli pęknięcie wraca po kolejnych naprawach, sama zmiana metody spawania z MAG na MMA albo odwrotnie nie rozwiązuje problemu. Trzeba przeanalizować kształt węzła, sztywność sąsiednich elementów i lokalizację spoiny w stosunku do największych naprężeń. Niekiedy potrzebna jest zmiana promienia przejścia, korekta podpory, wymiana pękniętej blachy albo zaprojektowanie nowego wspornika. Przy elementach nośnych rozwiązanie naprawcze powinno mieć odpowiednie uzasadnienie projektowe. Nasza rola obejmuje także wskazanie, kiedy prosty serwis terenowy nie wystarcza do odpowiedzialnego przywrócenia konstrukcji do pracy.
W obiektach usługowych ważna jest ochrona przechowywanych produktów i urządzeń. Pył ze szlifowania oraz rozpryski nie mogą trafiać na opakowania, szkło, prowadnice czy elementy elektryczne. Uzgadniamy możliwość usunięcia towaru z otoczenia, zastosowania osłon i czasowego wydzielenia stanowiska. Jeśli element można odkręcić, demontaż może być korzystniejszy niż spawanie między regałami. Zlecenie obejmuje wtedy oznaczenie położenia części, kontrolę powierzchni przylegania oraz ponowne ustawienie po montażu. Nie ma sensu oszczędzać kilku minut demontażu, jeśli później konieczne jest kosztowne czyszczenie całego otoczenia.
Poza miastem uwzględniamy również Płochocin, Józefów, Święcice, Wolskie, Pilaszków, Myszczyn, Umiastów, Koprki, Gołaszew i inne miejscowości gminy po potwierdzeniu adresu. Ich oficjalną przynależność można sprawdzić w gminnym opisie sołectw Ożarowa Mazowieckiego. Dla właściciela posesji oznacza to możliwość zamówienia oceny bramy, ogrodzenia lub konstrukcji gospodarczej także poza zwartą zabudową miejską. Zdjęcie tabliczki urządzenia, gatunku materiału albo dokumentacji producenta może przyspieszyć dobór postępowania bardziej niż sama informacja o długości pęknięcia.
Błonie i wsie gminy naprawa konstrukcji z uwzględnieniem cykli pracy
Błonie obsługujemy jako osobny kierunek zachodni, z dojazdem do miasta i otaczających je miejscowości. Ulice Sochaczewska, Powstańców, Lesznowska i okolice Rynku pomagają ustalić lokalizację, ale zakres pracy opisujemy przez element i jego funkcję. Przy intensywnie użytkowanej bramie przesuwnej trzeba rozpatrywać wspólnie belkę jezdną, wózki, rolki prowadzące, ograniczniki i mocowanie napędu. Pęknięcie w dolnym profilu może wynikać z odkształcenia szyny, niewłaściwego podparcia albo uderzenia. Nie każdy uszkodzony fragment powinien zostać od razu zamknięty spoiną.
Belka bramy samonośnej przenosi obciążenia w inny sposób niż zwykła dolna poprzeczka furtki. Jej kształt, prostoliniowość i powierzchnie współpracujące z rolkami mają znaczenie dla działania całego układu. Spawanie w przypadkowym miejscu może odkształcić tor jazdy. Dlatego ustalamy, czy naprawiany jest wspornik zamocowany do belki, czy sama belka, i czy istnieje możliwość wymiany uszkodzonego elementu. Po zakończeniu nie wystarcza pojedynczy przejazd bramy. Sprawdza się pełny zakres ruchu, zachowanie przy końcach, stabilność skrzydła i prawidłowe działanie zabezpieczeń napędu w uzgodnionym zakresie serwisu.
W gminie Błonie do obszarów zgłoszeń należą między innymi Bieniewice, Bramki, Pass, Piorunów, Rokitno, Dębówka, Białuty, Białutki, Kopytów, Łaźniew, Łaźniewek, Radzików, Witki, Bieniewo-Parcela, Bieniewo-Wieś, Cholewy, Górna Wieś, Marysinek, Nowa Górna, Nowy Łuszczewek, Stary Łuszczewek, Rochaliki, Wawrzyszew i Wola Łuszczewska. Pomocny jest oficjalny podział gminy Błonie na obszary. Miejscowości wymieniamy dla ułatwienia kontaktu; konkretny termin i możliwość dojazdu zależą od adresu oraz potrzebnego zakresu prac.
W gospodarstwach i zapleczach technicznych znaczenie ma identyfikacja wcześniejszych przeróbek. Część wyglądająca jak zwykły płaskownik może pochodzić z innego gatunku stali niż reszta ramy. Warstwy dawnych spoin utrudniają ocenę, a pozostałości smaru mogą wywoływać porowatość. Przed naprawą dokumentujemy to, co widać, usuwamy obciążenie i ustalamy sposób podparcia. Jeżeli konstrukcja została wielokrotnie wzmacniana bez planu, warto rozważyć wykonanie nowego elementu według pomiarów. Taka decyzja może ograniczyć kolejne przestoje i pozwala przywrócić czytelny układ obciążeń.
Brwinów Otrębusy i Kanie połączenie estetyki z kontrolą geometrii
W Brwinowie szczególne znaczenie przy drobnych konstrukcjach ma dopasowanie naprawy do istniejącego wyglądu. Brama, poręcz albo metalowy detal przy wejściu nie powinny po serwisie sprawiać wrażenia zlepku przypadkowych elementów. Równocześnie estetyka nie może zastąpić poprawnego przekroju spoiny. Przed pracą ustalamy, które powierzchnie będą widoczne, czy zachowujemy istniejący układ wypełnienia i jakie wykończenie przewidziano. Przy ramie wykonywanej z cienkich profili kontrolujemy przekątne już podczas sczepiania, a nie dopiero po zakończeniu spawania.
Jeżeli wymieniamy fragment balustrady, trzeba dopasować wysokość, rytm prętów, położenie poręczy i miejsca mocowania. Niewielka różnica w rozstawie może być bardzo widoczna na długiej linii ogrodzenia. Powtarzalne elementy dobrze przygotować na podstawie szablonu albo dokładnych pomiarów części zachowanej. Nie zawsze jednak istniejący detal może być traktowany jako wzorzec techniczny. Jeśli ma ostre zakończenia, uszkodzone mocowanie albo nieprawidłową funkcję ochronną, omawiamy potrzebę zmiany rozwiązania. Naprawa ma przywrócić użytkowanie, a nie utrwalić rozpoznaną wadę.
W obszarze gminy Brwinów uwzględniamy Otrębusy, Kanie, Owczarnię, Żółwin, Terenię, Parzniew, Biskupice, Czubin, Domaniew, Domaniewek, Falęcin, Koszajec, Kotowice, Krosnę, Milęcin i Mosznę. Przy zgłoszeniu z tych miejscowości warto podać najbliższy dogodny wjazd na posesję. Długa działka, wąskie przejście z boku domu lub schody do ogrodu wpływają na sposób transportowania części. Czasami opłaca się przygotować element w odcinkach i zastosować przemyślane połączenie montażowe, zamiast wnosić wielką ramę przez wykończone pomieszczenia.
Dla właścicieli domów istotna jest również kolejność prac wykończeniowych. Spawanie należy zaplanować przed ostatecznym malowaniem sąsiednich powierzchni i najlepiej przed wykonaniem wrażliwych dekoracji wokół miejsca naprawy. Jeśli konstrukcja ma otrzymać cynkowanie albo malowanie proszkowe, uzgadniamy demontaż, otwory technologiczne i rozwiązanie połączeń. Nie obiecujemy odtworzenia fabrycznej powłoki proszkowej pojedynczym natryskiem na posesji. Możliwa jest miejscowa ochrona naprawionego fragmentu, ale jej wygląd i zakres trzeba omówić osobno. Taka przejrzystość pozwala dopasować serwis do oczekiwań właściciela i uniknąć rozbieżności podczas odbioru.
Grodzisk Mazowiecki naprawy ram podpór i stalowych elementów zaplecza
Grodzisk Mazowiecki jest jednym z ważnych kierunków obsługi na południowy zachód od Warszawy. Przyjmujemy zgłoszenia obejmujące bramy, konstrukcje warsztatowe, wsporniki, stalowe stoły, ramy urządzeń i elementy zaplecza gospodarczego. Każda naprawa wymaga rozróżnienia pomiędzy częścią osłonową a nośną. Osłona chroniąca przed zabrudzeniem nie pracuje tak samo jak wspornik podtrzymujący masę urządzenia. Fotografia całego zespołu pomaga określić, jak przenoszone jest obciążenie i gdzie powinno zostać odłączone przed rozpoczęciem prac.
Przy ramie urządzenia kluczowe bywają powierzchnie bazowe i rozstaw otworów. Spawanie może zmienić geometrię na tyle, że później nie da się prawidłowo ustawić silnika, prowadnicy lub przekładni. Dlatego przed demontażem mierzymy położenie części i zaznaczamy orientację. Jeżeli rama ma precyzyjne gniazda, wskazane może być oddzielenie operacji spawania od końcowej obróbki mechanicznej. Samo dokręcenie śrub z większą siłą nie powinno służyć do prostowania odkształconego podzespołu. Skutkiem takiego postępowania mogą być naprężenia montażowe i skrócenie trwałości łożysk.
W terenie obsługi gminy znajdują się także Książenice, Opypy, Radonie, Odrano-Wola, Kady, Szczęsne, Adamowizna, Makówka, Marynin, Mościska, Chlebnia, Natolin, Chrzanów Duży, Chrzanów Mały, Kozery, Kozerki, Kraśnicza Wola, Kłudno Nowe, Kłudno Stare, Kłudzienko, Żuków, Izdebno Kościelne i Izdebno Nowe. Nazwy jednostek pomocniczych można porównać z portalem sołeckim gminy Grodzisk Mazowiecki. W większych gospodarstwach prosimy dodatkowo o informację, czy naprawiany element jest dostępny dla pojazdu serwisowego i czy można go bezpiecznie podnieść lub przemieścić.
Przy długich profilach zamkniętych zwracamy uwagę na ubytki korozyjne w dolnych strefach i na końcach. Woda potrafi gromadzić się wewnątrz konstrukcji, choć zewnętrzna farba wygląda jeszcze dobrze. Jeśli przy szlifowaniu pojawiają się rozległe perforacje, zakres naprawy może wymagać zmiany. Informujemy o tym przed kontynuowaniem pracy. Dopasowanie nowego odcinka powinno uwzględniać nie tylko wymiar zewnętrzny, ale także grubość ścianki, sposób zakończenia i możliwość późniejszego zabezpieczenia. W Grodzisku oraz okolicznych wsiach rozsądna naprawa zaczyna się od poznania tego, co naprawdę pozostało z materiału podstawowego.
Milanówek poręcze ogrodzenia i delikatne detale stalowe
W Milanówku oferta spawania z dojazdem obejmuje między innymi ogrodzenia, furtki, balustrady, uchwyty i konstrukcje przydomowe. Przy elementach ozdobnych ważna jest zgodność nowego fragmentu ze starym, ale równie ważne pozostaje rozpoznanie materiału. Nie każdy ornament wyglądający jak kuty pręt jest wykonany ze stali nadającej się do identycznej naprawy. Może to być odlew, cienkościenny detal albo element łączony wcześniej lutowaniem. Dlatego nie zakładamy metody na podstawie samego koloru powierzchni. Oczyszczenie małego obszaru i oględziny przełomu często pozwalają uniknąć błędnej decyzji.
Gdy naprawiana jest poręcz schodowa, sprawdzamy zarówno złącze, jak i mocowanie do podłoża. Użytkownik obciąża poręcz w różnych kierunkach, czasem gwałtownie, dlatego pęknięty uchwyt nie powinien zostać oceniony jako detal wyłącznie dekoracyjny. Jeżeli przyczyną jest odspojenie podłoża lub luźna kotwa, spawanie nie usunie problemu. Zakres może objąć nowy wspornik, zmianę punktu mocowania i odtworzenie zabezpieczenia antykorozyjnego. W obiekcie o szczególnych wymaganiach estetycznych omawiamy sposób zamaskowania połączenia, ale nie ukrywamy miejsca naprawy przed odbiorem technicznym.
Przy przęsłach ogrodzeniowych naprawa narożników powinna zachować linię sąsiednich elementów. Jeśli słupki są pochylone, dopasowanie jednego idealnie prostokątnego przęsła może ujawnić różnice w całym ciągu. Wtedy potrzebna jest decyzja, czy naprawa ma być punktowa, czy obejmie regulację większego odcinka. Rzetelna wycena rozdziela te warianty. Właściciel może dzięki temu porównać koszt bieżącego zabezpieczenia z kosztem szerszego remontu. Nie każda konstrukcja wymaga wymiany, ale nie każdą można skutecznie ratować wyłącznie dodatkowym ściegiem.
W Milanówku prosimy także o informację o drzewach, drewnianych elementach i innych wrażliwych materiałach blisko stanowiska. Dotyczy to zwłaszcza napraw w ogrodach i przy tarasach. Osłona przed rozpryskami musi chronić nie tylko najbliższą powierzchnię, ale także kierunek pracy szlifierki. Gdy nie można zapewnić właściwej organizacji na miejscu, proponujemy demontaż elementu. Po ponownym montażu istotne są płynny ruch furtki, brak ostrych krawędzi, zgodność wysokości poręczy oraz estetyczne uporządkowanie punktów, w których została usunięta stara powłoka.
Podkowa Leśna Owczarnia i Żółwin naprawa bez przypadkowego przegrzewania otoczenia
Podkowa Leśna oraz sąsiadujące miejscowości są kierunkiem, w którym przydomowe naprawy często wymagają dokładnej organizacji stanowiska. Przy ogrodzeniu stojącym tuż obok roślin, drewnianej elewacji albo wykończonego tarasu ważne jest ograniczenie oddziaływania spawania i szlifowania. Nie wystarcza rozłożenie przypadkowej folii, która sama może zostać uszkodzona przez gorące cząstki. Dobór zabezpieczeń wynika z rzeczywistego procesu oraz układu przestrzeni. Jeżeli części można rozłączyć mechanicznie, rozważamy ich zdjęcie i wykonanie większej części prac w dogodniejszych warunkach.
Typowym zagadnieniem technicznym jest zawias przykręcony do słupka przez stalową płytkę. Pęknięcie wokół zawiasu może wiązać się z nadmiernym luzem, zakleszczaniem skrzydła albo zbyt słabym podparciem. Naprawa powinna obejmować ocenę osi obu zawiasów. Jeśli osie nie pokrywają się, każde otwarcie wywołuje dodatkowe siły w skrzydle i mocowaniu. Dodanie grubszego uchwytu bez usunięcia niewspółosiowości może tylko opóźnić kolejne uszkodzenie. Dlatego mierzymy i ustawiamy układ przed wykonaniem ostatecznych spoin, a po ostygnięciu ponownie sprawdzamy ruch.
W przypadku lekkiej konstrukcji ogrodowej ustalamy, czy jest ona swobodnie stojącym elementem, czy częścią zadaszenia. To rozróżnienie wpływa na wymagania dotyczące oceny nośności, dokumentacji oraz odpowiedzialności za rozwiązanie. Nie traktujemy każdego profilu jak zwykłego stojaka na donicę. Element podtrzymujący przeszklenie lub dach wymaga uwzględnienia obciążeń i stanu całego mocowania. Jeżeli naprawa zmienia układ konstrukcyjny, konieczne może być opracowanie rozwiązania przez osobę odpowiedzialną za projekt. Klient otrzymuje wtedy jasną informację, co można wykonać jako serwis, a co wymaga wcześniejszego przygotowania.
Zgłoszenia z Podkowy Leśnej, Owczarni i Żółwina warto uzupełnić o informację o szerokości bramy wjazdowej oraz sposobie dojścia do elementu. Naprawiany obiekt może znajdować się kilkadziesiąt metrów od miejsca postoju, za schodami lub w głębi ogrodu. To wpływa na dobór organizacji pracy i realny czas przygotowania. Właściwa wycena uwzględnia te czynności, nie tylko minuty palenia łuku. Zależy nam, by efekt końcowy był trwały, funkcjonalny i zgodny z otoczeniem, a wykonanie nie wymagało improwizowania przy każdym przeniesieniu narzędzia.
Michałowice Reguły i Komorów spawanie połączone z dokładnym montażem
Gmina Michałowice obejmuje obszary, w których zlecenie spawalnicze często łączy się z pracą montażową. W Michałowicach, Regułach, Komorowie, Nowej Wsi, Granicy, Pęcicach, Pęcicach Małych, Sokołowie, Suchym Lesie, Opaczy-Kolonii i Opaczy Małej przyjmujemy zapytania dotyczące elementów metalowych przy domach i obiektach usługowych. Przy nowym wsporniku lub ramie nie wystarczy informacja, że ma pasować do istniejącej ściany. Potrzebne są wymiary, rodzaj podłoża, dostępne punkty mocowania i opis obciążenia. Od tego zależy zarówno geometria części, jak i sposób przeniesienia sił na budynek.
Ważnym przykładem jest stalowa podkonstrukcja pod urządzenie. Jeżeli urządzenie drga, ramy nie oceniamy wyłącznie pod kątem ciężaru statycznego. Trzeba uwzględnić możliwość luzowania połączeń, rezonansu i zmęczenia spoin. Zbyt sztywny montaż w jednym miejscu oraz podatny w drugim może prowadzić do niekorzystnego podziału sił. Sama grubsza blacha nie zawsze poprawia działanie. Czasem istotniejsza jest zmiana rozstawu podpór, prawidłowe ustawienie podstaw albo rozwiązanie odizolowania drgań zgodne z wymaganiami urządzenia. Właściwa naprawa wynika z funkcji zespołu, nie z odruchowego dokładania stali.
Przy schodach, podestach i poręczach ważna jest tolerancja montażowa. Konstrukcja przygotowana na wymiar z jednego pomiaru może nie pasować do ścian, które nie są równoległe. Dlatego mierzymy kilka przekrojów i ustalamy poziom odniesienia. W przypadku wymiany fragmentu poręczy zachowujemy ciągłość chwytu i usuwamy ostre przejścia. Nie zostawiamy szczeliny tylko dlatego, że znajduje się od mniej widocznej strony. Jeżeli miejsce jest narażone na wodę, przemyślany detal powinien ograniczać zatrzymywanie wilgoci oraz umożliwiać odnowienie powłoki.
W zgłoszeniu z gminy Michałowice przydatna jest informacja, czy praca będzie wykonywana na zewnątrz, w garażu czy na wykończonej klatce schodowej. Ten sam element może wymagać zupełnie innego sposobu przygotowania otoczenia. Uzgadniamy też, kto odpowiada za demontaż urządzenia elektrycznego zamocowanego do ramy i kiedy można bezpiecznie wyłączyć jego zasilanie. Przywrócenie konstrukcji do użytkowania następuje po kontroli spoin, geometrii, mocowań i funkcji. W ten sposób spawanie staje się częścią kompletnej naprawy, zamiast pozostawać odizolowaną czynnością bez sprawdzenia efektu.
Raszyn Rybie i Falenty naprawy bram uchwytów oraz zabudów metalowych
Raszyn, Rybie, Falenty, Falenty Nowe, Falenty Duże, Dawidy, Dawidy Bankowe, Łady, Laszczki, Podolszyn Nowy, Sękocin Stary, Sękocin Nowy, Sękocin-Las, Janki i Puchały tworzą szeroki kierunek zgłoszeń na południowy zachód od Warszawy. Oficjalny wykaz sołectw gminy Raszyn ułatwia rozróżnienie podobnych nazw. Przy zleceniu dotyczącym konstrukcji w lokalu usługowym prosimy o informację, czy naprawiana część styka się z żywnością, detergentami, wodą albo parą. Te warunki wpływają na dobór materiału i sposób wykończenia powierzchni.
Stół roboczy ze stali nierdzewnej, którego noga odrywa się od ramy, wymaga innego podejścia niż zwykły stalowy stojak. Trzeba rozpoznać gatunek materiału, grubość blachy i sposób wykonania oryginalnego połączenia. Cienkie poszycie może przykrywać solidniejszą ramę lub odwrotnie, stanowić główny element konstrukcji. Nie zakładamy, że każdą widoczną szczelinę należy całkowicie zalać spoiną. W niektórych detalach konieczne jest zapewnienie możliwości czyszczenia i usunięcie zakamarków, w innych zachowanie demontowalności. Wymagania eksploatacyjne ustalamy przed spawaniem.
Przy zabudowie aluminiowej istotna jest identyfikacja stopu i stanu utwardzenia, gdy mają znaczenie dla wytrzymałości. Powierzchnia aluminium szybko pokrywa się warstwą tlenku, a zabrudzenia i wilgoć utrudniają otrzymanie poprawnego złącza. Oczyszczanie i przygotowanie prowadzi się odpowiednimi narzędziami, ograniczając przenoszenie zanieczyszczeń z obróbki stali. Jeśli część jest odlewem nasyconym olejem, sam fakt użycia TIG nie gwarantuje powodzenia. Ocena powinna uwzględniać możliwość oczyszczenia, usunięcia uszkodzonej strefy oraz późniejszego sprawdzenia szczelności, jeśli taka funkcja jest wymagana.
W Raszynie i okolicznych wsiach możemy również rozpatrzyć naprawę uchwytów oraz zawiasów w bramach gospodarczych. Przed wykonaniem nowej spoiny stabilizujemy skrzydło i odciążamy uszkodzone połączenie. Należy rozróżnić podtrzymanie do prac od docelowego podparcia konstrukcji. Klin przypadkowo wsunięty pod skrzydło nie zastępuje odpowiedniego zabezpieczenia przed przewróceniem. Po pracach sprawdzamy zakres otwierania, brak kolizji z podłożem i działanie elementów współpracujących. Dla klienta oznacza to czytelny rezultat: element ma działać zgodnie ze swoją funkcją, a nie tylko wyglądać na ponownie połączony.
Nadarzyn Kajetany i Młochów duże skrzydła oraz długie profile
W Nadarzynie i okolicach szczególną grupę stanowią duże bramy, ramy i elementy, których długość zwiększa podatność na odkształcenia. W Kajetanach, Strzeniówce, Ruścu, Starej Wsi, Walendowie, Wolicy, Młochowie, Rozalinie, Urzucie, Kostowcu, Szamotach, Parolach, Krakowianach i Woli Krakowiańskiej obsługę ustalamy na podstawie konkretnego adresu. Przy spawaniu długiej ramy ważna jest kolejność wykonywania połączeń. Ciepło wprowadzone jednostronnie może spowodować wygięcie, które trudno później usunąć bez dodatkowych naprężeń. Stabilne bazowanie i kontrola wymiarów są zatem częścią pracy, nie dodatkiem na koniec.
Szerokie skrzydło bramy działa na zawiasy z dużym ramieniem. Ciężar wypełnienia jest tylko jednym z czynników; liczy się także rozkład masy, szerokość i oddziaływanie wiatru. Dołożenie pełnej blachy do ażurowej bramy może istotnie zmienić warunki pracy całego układu. Dlatego przy prośbie o taką modernizację pytamy o słupki, fundamenty, zawiasy i napęd. Nie oceniamy możliwości zmiany wyłącznie po tym, czy da się fizycznie przyspawać wypełnienie. Jeśli konstrukcja ma zmienić funkcję lub obciążenie, zakres wymaga osobnej analizy.
Prawidłowe sczepienie długiego elementu powinno umożliwić zachowanie wymiaru podczas wykonywania ściegów. Punkty sczepne nie mogą jednak zostać bezrefleksyjnie włączone do złącza, jeżeli są popękane albo nieprawidłowo wykonane. Trzeba je ocenić i w razie potrzeby usunąć. Przy skrzydle, które później będzie malowane, istotne są także narożniki i miejsca możliwego zatrzymywania wody. Szczelina pod nakładką może wyglądać niewinnie, a po sezonie stać się punktem korozji. Rozwiązanie detalu powinno uwzględniać sposób późniejszego zabezpieczenia powierzchni.
W zgłoszeniu z Nadarzyna warto określić, czy chodzi o awaryjne zabezpieczenie, naprawę docelową czy wykonanie nowego fragmentu. Każdy wariant ma inną organizację. Dla przykładu, tymczasowe unieruchomienie uszkodzonej bramy może przywrócić bezpieczeństwo posesji, ale nie oznacza, że można używać napędu. Docelowa naprawa może wymagać zamówienia właściwego zawiasu, dopasowania profilu albo wykonania podzespołu. Jasno rozdzielamy te etapy, aby właściciel wiedział, jaki jest stan urządzenia po pierwszej wizycie i co pozostaje do zakończenia.
Stare Babice i okoliczne wsie od skorodowanego słupka do sprawnego ogrodzenia
Stare Babice, Babice Nowe, Blizne Jasińskiego, Blizne Łaszczyńskiego, Latchorzew, Lubiczów, Kwirynów, Klaudyn i Lipków znajdują się w naturalnym kierunku wyjazdów z zachodniej Warszawy. Przyjmujemy także zgłoszenia z miejscowości Borzęcin Duży, Borzęcin Mały, Koczargi Stare, Koczargi Nowe, Wojcieszyn, Wierzbin, Zielonki-Parcela, Zielonki-Wieś, Janów, Topolin, Stanisławów, Mariew, Buda i Zalesie. Gminny wykaz sołectw Starych Babic pokazuje dodatkowo, że nazwy jednostek pomocniczych nie zawsze pokrywają się z samymi nazwami wsi.
Przy ogrodzeniu najczęściej myśli się o widocznym przęśle, ale o jego stabilności często decyduje dolna część słupka. Strefa blisko gruntu jest narażona na wilgoć, zabrudzenia i uszkodzenia powłoki. Jeśli metal utracił przekrój, przyspawanie nowego uchwytu wyżej nie naprawi podparcia. Potrzebna może być wymiana fragmentu słupka albo całego elementu wraz z poprawą mocowania. Ocenę utrudnia beton i farba, dlatego nie podajemy pewnej diagnozy wyłącznie na podstawie zdjęcia wykonanego z kilku metrów. Niezbędne są oględziny strefy najbardziej narażonej na korozję.
Wymiana słupka przy działającym ogrodzeniu wymaga podtrzymania sąsiednich przęseł. Nie odcinamy elementu bez ustalenia, co utrzymuje pozostałą część konstrukcji. Przy ciężkich skrzydłach dodatkowo uwzględniamy siły od otwierania, napędu i przypadkowego uderzenia. Jeśli fundament osiadł, nowe spawanie może odtworzyć ciągłość metalu, ale nie poprawi położenia podparcia. W takim przypadku przedstawiamy zakres czynności budowlanych potrzebnych przed montażem. Rozdzielenie przyczyny od objawu jest szczególnie ważne tam, gdzie klient widzi tylko krzywo zamykającą się furtkę.
Prowadzimy także rozmowę o przyszłej konserwacji. Zamknięty detal bez dostępu do wnętrza może utrudniać ochronę antykorozyjną, a przypadkowe otwory mogą osłabić przekrój. Rozwiązanie dobiera się do konstrukcji i sposobu zabezpieczenia, nie według jednego uniwersalnego schematu. Po naprawie klient powinien wiedzieć, które miejsca zostały oczyszczone, jaką ochronę wykonano i czy przewidziano dalsze malowanie. Dobry serwis ogrodzenia w Starych Babicach to nie tylko mocna spoina: to również stabilne podparcie, odpowiednia geometria i jasny plan utrzymania całości.
Izabelin Laski i Truskaw małe elementy duża odpowiedzialność za otoczenie
Izabelin B, Izabelin C, Hornówek, Laski, Truskaw, Sieraków i Mościska to miejscowości, które uwzględniamy przy planowaniu dojazdów na północny zachód od Warszawy. W tej części oferty koncentrujemy się na konstrukcjach przydomowych, furtkach, poręczach, ramach i uchwytach. Przed rozpoczęciem prac ustalamy, czy teren pozwala na bezpieczne użycie procesów wytwarzających gorące cząstki. Dotyczy to zarówno spawania, jak i przygotowania szlifierką. Roślinność, sucha ściółka, drewno i materiały składowane w pobliżu wymagają realnego zabezpieczenia, a nie samej deklaracji ostrożności.
Przy naprawie niewielkiej furtki problemem bywa jednoczesne zużycie kilku elementów. Zawias może mieć wyrobiony trzpień, rama odkształcony narożnik, a zaczep źle ustawioną pozycję. Jeśli zajmiemy się tylko spoiną zawiasu, skrzydło nadal może opadać. Dlatego ocena obejmuje ruch w całym zakresie, położenie zamknięcia i zachowanie przy odciążeniu. Czasami przyczynę widać dopiero po podniesieniu skrzydła na kontrolowane podparcie. Klient otrzymuje wtedy opis, czy potrzebne jest spawanie, wymiana zawiasu, regulacja czy połączenie tych czynności.
Przy lekkich konstrukcjach ogrodowych nie należy nadmiernie usztywniać jednego węzła, pozostawiając słabe sąsiednie odcinki. Nagła zmiana sztywności może sprawić, że kolejne uszkodzenie pojawi się obok naprawy. Dobrze zaprojektowany detal rozprowadza obciążenie i unika ostrych przejść. Jeżeli część była wykonana z bardzo cienkiej blachy, wymiana całego odcinka może dać lepszy rezultat niż stopniowe dokładanie nakładek. Przy elementach o funkcji ochronnej, takich jak balustrada, decyzję podejmuje się z uwzględnieniem wymaganej nośności i sposobu zamocowania.
W Izabelinie i sąsiednich wsiach duże znaczenie ma możliwość wyniesienia części poza bezpośrednie sąsiedztwo budynku. Zdejmowany uchwyt, przęsło czy skrzydło można przygotować dokładniej w miejscu zapewniającym dostęp do wszystkich stron. Pozwala to zobaczyć ukryte ubytki, oczyścić złącze i odtworzyć powłokę także od tylnej strony. Jeżeli demontaż nie jest możliwy, zakres prac na miejscu uzgadniamy szczegółowo. Nie obiecujemy identycznego rezultatu dla elementu swobodnie dostępnego i części zasłoniętej na stałe przez mur, drewno albo instalację.
Leszno Zaborów i okolice przygotowanie starych konstrukcji gospodarczych
Kierunek Leszna obejmuje zgłoszenia z samego Leszna oraz między innymi z Zaborowa, Zaborówka, Wyględ, Wiktorowa, Wilkowej Wsi, Wilkowa, Grądów, Marianowa, Gawartowej Woli, Czarnowa, Julinka, Łubca, Kępiastego i Powązek. Przy naprawie starszej konstrukcji gospodarczej ważna jest ocena tego, czy materiał ma znane pochodzenie. Dawniej wykorzystywane profile mogły pochodzić z odzysku, a późniejsze naprawy nie zawsze były dokumentowane. Wygląd powierzchni nie pozwala pewnie określić gatunku stali. Jeśli funkcja elementu wymaga udokumentowanych właściwości, sam domysł nie jest wystarczającą podstawą do naprawy.
Stara rama może mieć kilka warstw farby, resztki uszczelniaczy, przyspawane nakładki i miejscowe przegrzania. Oczyszczenie bywa znaczącą częścią zlecenia, ponieważ dopiero po nim można ocenić rzeczywisty przekrój. Nie oznacza to automatycznie konieczności usunięcia wszystkich historycznych powłok z całego obiektu. Zakres powinien być dopasowany do naprawy i dalszego zabezpieczenia. Jeśli powłoka budzi wątpliwości co do składu, sposób jej usuwania wymaga odpowiedniego postępowania. Klient nie powinien traktować intensywnego dymienia podczas spawania jako normalnego sposobu pozbywania się starej farby.
Przy zawiasach drzwi gospodarczych istotna jest sztywność ościeżnicy. Jeżeli ta ugina się podczas otwierania, nawet poprawnie wykonany zawias będzie pracował w zmiennych warunkach. Zdarza się również, że ciężar skrzydła został zwiększony przez późniejszą zabudowę, a mocowanie pozostało bez zmian. W takim przypadku omawiamy możliwe odciążenie, zmianę zawiasów albo wzmocnienie całego układu. Ostateczny wybór powinien uwzględniać stan ściany lub słupka. Nie można przenieść większych sił na podłoże, którego nośność nie została rozpoznana.
Na posesjach poza zwartą zabudową ważne jest ponadto miejsce do rozłożenia części. Długi element nie powinien być prostowany na przypadkowych podporach, które uginają się albo przemieszczają pod obciążeniem. Wycena może obejmować przygotowanie stabilnego stanowiska i odpowiednie podparcie. Prosimy o zdjęcia nie tylko uszkodzenia, lecz także przestrzeni do pracy. Dzięki temu możliwe jest określenie, czy naprawa na miejscu jest rozsądna, czy korzystniejsze będzie wykonanie nowego fragmentu i przywiezienie go do montażu. Techniczna decyzja poprzedza uruchomienie spawarki.
Kampinos i wsie przy zachodniej granicy zasięgu
Kampinos, Kampinos A, Wiejca, Strzyżew, Zawady, Komorów, Łazy, Wola Pasikońska, Pasikonie, Strojec, Pindal, Podkampinos i inne miejscowości tego kierunku wymagają indywidualnego potwierdzenia adresu oraz drogi dojazdowej. Nie każda posesja znajdująca się w tej samej gminie ma podobną odległość od Warszawy. Dlatego przy dalszych zleceniach szczególnie przydatny jest dokładny punkt na mapie i komplet zdjęć. Pozwala to przygotować zakres materiałowy i ograniczyć ryzyko dodatkowego przejazdu wynikającego z nieznanego wymiaru albo brakującego podzespołu.
W konstrukcjach użytkowanych na otwartym terenie trzeba uwzględnić wiatr i warunki osłony łuku. Spawanie metodą z gazem ochronnym wymaga skutecznej ochrony strefy złącza przed zakłóceniem przepływu gazu. Samo zwiększanie jego wydatku nie jest uniwersalnym rozwiązaniem, ponieważ nadmierny lub turbulentny przepływ również może pogarszać osłonę. Dobór metody i stanowiska wynika z warunków. Jeśli nie można zapewnić stabilnego procesu, pracę należy przeorganizować. Właściwe osłony, zmiana położenia elementu albo demontaż mogą być ważniejsze od wyboru mocniejszego źródła spawalniczego.
Przy urządzeniach gospodarczych odróżniamy części osłonowe od elementów przenoszących obciążenia robocze. Pokrywa, błotnik czy uchwyt przewodu nie mają tej samej funkcji co zaczep, rama nośna lub ramię robocze. Dla części silnie obciążonych potrzebna jest znajomość materiału, historii uszkodzenia i zaleceń producenta. Nie przedstawiamy spawania jako automatycznej alternatywy dla wymiany każdego elementu. Jeśli producent wyklucza naprawę albo nie można odpowiednio potwierdzić jej jakości, racjonalnym rozwiązaniem może być zastosowanie nowej części. To także jest element profesjonalnej oceny.
Warto przygotować informację, kiedy pojawiło się pęknięcie: po uderzeniu, podczas normalnej pracy, po wcześniejszej naprawie czy po długim postoju. Przebieg awarii pomaga rozróżnić przeciążenie jednorazowe, zmęczenie i korozję. Jeżeli uszkodzona część pracuje w ruchu, nie należy uruchamiać jej specjalnie do zdjęcia albo filmu. Bezpieczna dokumentacja nieruchomego elementu zwykle wystarcza do wstępnej rozmowy. Po przyjeździe ustalamy sposób odciążenia, zakres demontażu i kryteria odbioru. W dalszych miejscowościach dobre przygotowanie zgłoszenia oszczędza czas całej naprawy.
Jaktorów Żyrardów i Mszczonów dalszy wyjazd wymaga zamkniętego zakresu
Jaktorów, Jaktorów-Kolonia, Chylice, Chyliczki oraz kierunek Bud, Żyrardowa i Mszczonowa opisujemy jako obszar dalszych wyjazdów ustalanych osobno. Żyrardów i Mszczonów znajdują się przy granicy przyjętego orientacyjnego zasięgu lub poza nią zależnie od sposobu pomiaru i konkretnego adresu. Nie podajemy jednej obietnicy dojazdu dla całego tego kierunku. W praktyce liczy się długość trasy drogowej, rozmiar zlecenia oraz to, czy możliwe jest przygotowanie wszystkich potrzebnych materiałów przed wyjazdem. Zapytanie warto przesłać z wyprzedzeniem, szczególnie przy większej konstrukcji.
Przy dalszym serwisie dobrym rozwiązaniem jest rozdzielenie prac na etap rozpoznania i etap wykonania. Wstępna dokumentacja powinna obejmować wymiary profili, grubości, liczbę połączeń i zdjęcia dostępu. Jeśli element stanowi część urządzenia, potrzebna jest jego identyfikacja. Gdy dokumentacja jest niepełna, uczciwie określamy, czego nie można jeszcze wycenić. Klient może dzięki temu zdecydować, czy zamawia oględziny, czy przygotowuje dodatkowe dane. Nie zastępujemy brakujących informacji przypadkowymi założeniami tylko po to, by przedstawić pozornie dokładną kwotę.
W większych naprawach konstrukcji ważne jest też uzgodnienie kolejności innych branż. Elektryk powinien bezpiecznie odłączyć urządzenia, osoba odpowiedzialna za transport zapewnić właściwe podniesienie, a właściciel lub zarządca udostępnić stanowisko. Jeżeli element wymaga obróbki po spawaniu, należy przewidzieć czas i sposób jej wykonania. Nie każdą powierzchnię da się doprowadzić do wymaganej dokładności ręczną szlifierką w terenie. Zaplanowanie tego wcześniej chroni przed sytuacją, w której konstrukcja jest już połączona, lecz nadal nie może współpracować z urządzeniem.
Mieszkańcy i przedsiębiorcy z tego kierunku mogą zgłaszać zarówno pojedyncze bramy, jak i większe partie elementów do naprawy. Przy serii podobnych uchwytów lub ram warto przygotować oznaczenia części i ustalić, które wymiary są krytyczne. Pozwala to zachować powtarzalność bez automatycznego powielania błędu z pierwszego egzemplarza. Po zakończeniu odbiór obejmuje uzgodniony zakres kontroli i informację o dalszym zabezpieczeniu powierzchni. Dalszy dojazd ma sens wtedy, gdy praca jest przygotowana jako konkretne zadanie techniczne, a wszystkie strony rozumieją, co oznacza jej zakończenie.
Łomianki i Dziekanów bramy z napędem zaczynają się od sprawnej mechaniki
Łomianki, Łomianki Dolne, Kiełpin, Kępa Kiełpińska, Dziekanów Leśny, Dziekanów Polski, Dziekanów Nowy i Sadowa to kierunek zgłoszeń po północno-zachodniej stronie Warszawy. Przy bramach automatycznych zaczynamy od sprawdzenia mechaniki. Napęd nie powinien pokonywać oporów wynikających z krzywego skrzydła lub zatartego zawiasu. Jeżeli wcześniej zwiększano siłę napędu, aby brama nadal się zamykała, należy wrócić do przyczyny oporu. Spawanie uchwytu siłownika przy nieprawidłowej geometrii może doprowadzić do kolejnego uszkodzenia, mimo że samo nowe złącze będzie wyglądało poprawnie.
Uchwyt napędu przenosi siły zmieniające się wraz z kątem otwarcia. Jego pozycja względem osi zawiasu wynika z konstrukcji systemu i instrukcji urządzenia. Przeniesienie go o kilka centymetrów nie jest wyłącznie zmianą estetyczną. Może zmienić skok, zakres otwierania i obciążenie w końcowych położeniach. Dlatego przed pracą potrzebujemy modelu siłownika i informacji o aktualnych ogranicznikach. Elementy elektryczne zabezpiecza się przed wpływem prac spawalniczych, a po montażu sprawdza działanie w uzgodnionym zakresie. Nie traktujemy metalowego uchwytu jako części oderwanej od całego systemu.
W zgłoszeniach dotyczących ogrodzeń z Łomianek ważne są także powłoki. Ocynkowana konstrukcja wymaga przygotowania strefy spawania i odtworzenia ochrony połączenia. Nie oznacza to przywrócenia całej pierwotnej warstwy cynku zanurzeniowego w warunkach posesji. Dobór zabezpieczenia należy omówić zgodnie z zakresem naprawy. Jeśli duży fragment wymaga remontu, korzystniejsze może być zdjęcie elementu i wykonanie pełnego procesu wykończenia. Miejscowa naprawa pozostaje uzasadniona, gdy odpowiada stanowi pozostałej konstrukcji i oczekiwanej trwałości.
Ulice Warszawska, Kolejowa oraz ciągi dojazdowe do poszczególnych miejscowości pomagają określić rejon, ale dla terminu potrzebny jest także numer posesji i dostęp do miejsca pracy. Przy bramie wjazdowej trzeba zaplanować sposób korzystania z nieruchomości podczas serwisu. Jeżeli to jedyny wjazd, wyłączenie skrzydła może wymagać wcześniejszego przestawienia pojazdów. Takie ustalenie jest proste, a pozwala uniknąć przerywania procesu w niewłaściwym momencie. Po naprawie użytkownik otrzymuje element sprawdzony pod kątem ruchu i współpracy z pozostałymi częściami, a nie samą spoinę bez kontekstu.
Nowy Dwór Mazowiecki i Modlin rozpoznanie funkcji przed naprawą
Nowy Dwór Mazowiecki obejmujemy ofertą dojazdów po potwierdzeniu zakresu oraz warunków na miejscu. Przy zgłoszeniu z Modlina lub innej części miasta ważne jest dokładne wskazanie posesji, ponieważ nazwa obszaru nie wystarcza do określenia wjazdu. Naprawa może dotyczyć ogrodzenia, schodów, ramy, metalowej osłony lub wspornika. Przed wyborem metody trzeba ustalić, czy element jest częścią budynku, urządzenia, konstrukcji ochronnej czy zabudowy o znaczeniu wyłącznie użytkowym. Ta sama grubość blachy nie oznacza identycznych wymagań wobec połączenia.
Przy stalowych schodach interesuje nas sposób przenoszenia obciążeń ze stopni na policzki i podpory. Jeżeli pękł wspornik stopnia, trzeba ocenić sąsiednie połączenia i stan miejsc zamocowania. Nie powinno się wchodzić na uszkodzony bieg, aby sprawdzić, czy nadal wytrzyma. Bezpieczne oględziny wykonuje się po odpowiednim zabezpieczeniu i wyłączeniu z użytkowania. Naprawa może wymagać odtworzenia elementu, a przy rozległej korozji opracowania szerszego zakresu remontu. Uzgadniamy, jakie części będą wymienione i jakie kryteria pozwolą odebrać efekt.
Przy konstrukcjach starszych dochodzi zagadnienie zgodności nowego materiału z istniejącym. Stal o nieznanym składzie albo element po licznych przeróbkach wymagają ostrożności w doborze postępowania. Nie każdy problem można rozwiązać przez zastosowanie spoiwa reklamowanego jako uniwersalne. Jeśli znaczenie ma nośność, szczelność lub odporność na zmęczenie, potrzebna jest identyfikacja i odpowiednio dobrana technologia. Jeżeli takich danych brakuje, nie ukrywamy ograniczenia. Możliwy jest wariant wymiany elementu na nowy o znanych właściwościach, po uzgodnieniu konstrukcji i mocowania.
W Nowym Dworze Mazowieckim przyjmujemy także zapytania o przygotowanie części do dalszego montażu. W takim przypadku potrzebny jest rysunek albo jednoznaczny szkic z wymiarami, tolerancjami i opisem materiału. Drobna różnica w położeniu otworu może uniemożliwić złożenie całego zespołu. Dlatego zaznaczamy wymiary, które należy sprawdzić przed spawaniem, i te, które trzeba skontrolować po ostygnięciu. Przy odbiorze nie ograniczamy się do odpowiedzi, że element jest już zespawany. Ważne jest, czy odpowiada wymaganej geometrii i czy może zostać zamontowany bez wymuszania położenia.
Zakroczym i Pomiechówek dokładny adres materiał i sposób podparcia
Zakroczym oraz kierunek Pomiechówka znajdują się w północno-zachodniej części orientacyjnego zasięgu. Zgłoszenia przyjmujemy również z sąsiadujących miejscowości, po potwierdzeniu konkretnego adresu i realnej trasy. W tym obszarze warto szczególnie dokładnie opisać dostęp do naprawianej konstrukcji: czy stoi na utwardzonym placu, wewnątrz budynku, w ogrodzie czy przy drodze dojazdowej. To wpływa na podparcie, zabezpieczenie stanowiska i możliwość bezpiecznego przemieszczania części. Sama możliwość dotarcia samochodem do bramy nie oznacza, że da się podjechać do uszkodzonego elementu.
Przy naprawie ciężkiej ramy podstawową sprawą jest uwolnienie jej od obciążenia. Nie spawa się odpowiedzialnie elementu, którego pęknięcie jest otwierane przez działającą siłę, bez zaplanowania podparcia i kolejności prac. Jeśli część podtrzymuje urządzenie, trzeba określić sposób jego odstawienia albo podniesienia. Działanie to powinno być wykonane właściwymi środkami przez osoby odpowiedzialne za dany zakres. Nie zastępujemy planu podnoszenia przypadkowym lewarkiem i kilkoma klockami. Przed rozpoczęciem ustalamy, które siły będą przenoszone przez podpory tymczasowe.
Osobnym zagadnieniem są tuleje, ucha i mocowania sworzni. Ich naprawa może wymagać zachowania osiowości oraz późniejszej obróbki otworu. Jeżeli tuleja zostanie przyspawana w niewłaściwym położeniu, sworzeń może zacząć pracować krawędziowo, powodując szybkie zużycie. Dlatego przed pracą potrzebne są pomiary i ustalenie baz. W wielu przypadkach sensowniejsza jest wymiana tulei lub całego ucha niż napawanie bez kontroli geometrii. Przy części współpracującej z innymi podzespołami zawsze trzeba ocenić zespół, a nie jedynie miejsce widocznego uszkodzenia.
W zapytaniu z Zakroczymia albo Pomiechówka pomocne są informacje o wcześniejszych próbach naprawy. Jeśli element był już grzany, prostowany lub wielokrotnie spawany, jego zachowanie może różnić się od nowej części. Prosimy też o wskazanie, czy pozostały dokumenty materiałowe lub instrukcja producenta. Umożliwia to zawężenie rozwiązań i przygotowanie właściwego wariantu. Po naprawie uzgadniamy zakres kontroli wymiarowej oraz ewentualnych badań. Nie każda naprawa wymaga rozbudowanej dokumentacji, ale każda powinna mieć jasno określony cel i sposób sprawdzenia, czy został osiągnięty.
Jabłonna i Chotomów zawiasy oraz współpraca skrzydła z zamknięciem
Jabłonna, Chotomów, Dąbrowa Chotomowska, Boża Wola, Janówek Drugi, Rajszew, Skierdy, Suchocin, Trzciany i Wólka Górska należą do kierunku północnego. Wykaz gminny wyróżnia także sołectwo Chotomów Północny, które stanowi część Chotomowa, a nie osobną wieś. Przy opisie obszaru zachowujemy to rozróżnienie, korzystając z informacji gminy Jabłonna o Chotomowie Północnym. W zgłoszeniu serwisowym wystarczy rzeczywisty adres posesji; nie wymagamy od klienta znajomości granic jednostek pomocniczych.
Przy bramach i furtkach zwracamy uwagę na to, czy zamek pracuje jako element zamknięcia, czy nieświadomie przejął funkcję podparcia opadającego skrzydła. Jeśli trzeba unosić furtkę, aby ją zamknąć, przyczyna może znajdować się w zawiasach, ramie albo słupku. Wymiana samego zaczepu często tylko przesuwa problem. Sprawdzamy położenie skrzydła bez wymuszenia, luz osiowy i promieniowy zawiasów oraz stan spoin mocujących. Naprawa powinna przywrócić naturalne trafianie w zaczep, a nie zmuszać użytkownika do codziennego dźwigania metalowego skrzydła.
Zawias regulowany nie daje nieograniczonej możliwości korekty. Zakres regulacji zależy od konstrukcji, prawidłowego zazębienia gwintu i sposobu zabezpieczenia. Jeśli regulacja została wykorzystana do skompensowania dużego skrzywienia słupka, może zabraknąć właściwej rezerwy i stabilności. Oceniamy wtedy, czy potrzebne jest przywrócenie geometrii, wymiana zawiasu albo zmiana mocowania. Przed spawaniem nowego elementu ustalamy jego pozycję w całym zakresie ruchu. Połączenie powinno przenosić przewidziane siły, a nie tylko utrzymywać skrzydło w jednym zamkniętym położeniu.
W Jabłonnie i Chotomowie zlecenia mogą obejmować również uchwyty elektrozaczepów, płytki montażowe czy obudowy elementów wejściowych. Przed pracą metalową należy oddzielić zakres elektryczny i zabezpieczyć urządzenia. Nie spawamy bezpośrednio przy podłączonej elektronice, zakładając, że mała spoina nie będzie miała znaczenia. Po montażu istotne są luz roboczy, prawidłowe zamykanie i stabilne osadzenie osprzętu. Tak przygotowany układ ogranicza mechaniczne przeciążanie elementów elektrycznych i pozwala właścicielowi korzystać z wejścia bez siłowania się z furtką.
Legionowo naprawy konstrukcji wspólnych i uzgodnienie odbioru
Legionowo obejmujemy ofertą spawania z dojazdem dla właścicieli domów, zarządców nieruchomości i przedsiębiorców. Przy konstrukcjach używanych wspólnie przez wielu mieszkańców ważne jest uzgodnienie, kto zatwierdza zakres i odbiera naprawę. Brama do wiaty, poręcz przy wejściu albo metalowe drzwi części wspólnej mogą wymagać wyłączenia przejścia. Przed przyjazdem ustalamy dostęp do kluczy, możliwość wydzielenia stanowiska i sposób poinformowania użytkowników. Sprawna organizacja ogranicza konieczność przerywania pracy, kiedy ktoś próbuje korzystać z naprawianego elementu.
W metalowych drzwiach ciężar skrzydła nie jest jedynym obciążeniem zawiasów. Działa również samozamykacz, którego niewłaściwa regulacja może powodować gwałtowne zatrzymywanie lub uderzanie o ogranicznik. Jeżeli pęka uchwyt albo spoina zawiasu, należy obejrzeć cały układ. Spawanie powinno odtworzyć poprawne połączenie, a regulacja usunąć nadmierne obciążenie. Przy drzwiach o szczególnych właściwościach użytkowych trzeba dodatkowo uwzględnić wymagania producenta. Samowolna zmiana zawiasu, ramy lub mocowania nie zawsze jest dopuszczalna, nawet jeśli od strony warsztatowej wydaje się łatwa.
Poręcze i balustrady w Legionowie rozpatrujemy jako elementy wpływające na bezpieczeństwo użytkowania. Przy pękniętym wsporniku sprawdzamy korozję podstawy, kotwy i sąsiednie złącza. Odbiór nie powinien polegać na przypadkowym szarpnięciu konstrukcji przez klienta. Sposób sprawdzenia należy dopasować do naprawy i dokumentacji. Jeśli potrzebna jest ocena konstrukcyjna albo badania, uzgadniamy to przed przystąpieniem do prac. Naprawa części widocznej nie oznacza automatycznie potwierdzenia stanu wszystkich ukrytych zamocowań.
W przypadku kilku podobnych usterek warto sporządzić prosty wykaz elementów: numer wejścia, rodzaj uszkodzenia, fotografia i oczekiwany zakres. Ułatwia to przygotowanie materiału i ustalenie kolejności. Nie oznacza jednak, że każda furtka otrzyma identyczną naprawę. Jedna może wymagać wymiany zawiasu, druga korekty zaczepu, a trzecia wymiany skorodowanego fragmentu ramy. Zestawienie pozwala uniknąć pominięcia drobnej, ale istotnej usterki. Po zakończeniu łatwiej też wskazać, które pozycje zostały wykonane i jakie czynności wykończeniowe pozostają po stronie uzgodnionej w zleceniu.
Wieliszew Łajski i Skrzeszew podparcia tuleje i elementy pracujące cyklicznie
Wieliszew, Łajski, Michałów-Reginów, Skrzeszew, Olszewnica Stara, Olszewnica Nowa, Kałuszyn, Komornica, Krubin, Góra, Janówek Pierwszy, Poddębie, Sikory i Topolina tworzą kolejny obszar zgłoszeń mobilnych. Nazwy te można sprawdzić w oficjalnym wykazie sołectw gminy Wieliszew. W zapytaniach z tych miejscowości warto od razu określić, czy uszkodzona część jest nieruchoma, czy uczestniczy w ruchu mechanizmu. Element pracujący cyklicznie wymaga oceny luzów i współosiowości, ponieważ nawet drobne przesunięcie może zmienić rozkład obciążeń w złączu.
Przykładem jest mocowanie siłownika albo stalowe ucho, przez które przechodzi sworzeń. Pęknięcie przy podstawie ucha może wynikać z obciążenia bocznego, którego pierwotnie nie przewidziano. Przed naprawą sprawdzamy, czy sworzeń porusza się swobodnie i czy współpracujące części nie są przekoszone. Przyspawanie grubszego ucha bez usunięcia przyczyny może przenieść uszkodzenie na droższy podzespół. Dobrze dobrane rozwiązanie uwzględnia kierunek siły, średnicę otworu, grubość elementu i sposób zakończenia spoiny. Jeżeli konieczne jest przywrócenie dokładnego pasowania, planujemy również obróbkę po spawaniu.
W ramie stojącej na kilku podporach istotne jest równomierne oparcie. Konstrukcja oparta tylko na części stóp może kołysać się i przenosić nieprzewidziane siły przez spoiny narożników. Dlatego podczas oceny pytamy, czy rama została niedawno przeniesiona albo ustawiona na nowej posadzce. Czasem problem wynika z montażu, a samo spawanie jest tylko końcowym etapem naprawy uszkodzonego połączenia. Przed uruchomieniem urządzenia trzeba przywrócić właściwe położenie podpór i sprawdzić stabilność. Nie wykorzystujemy spoin do kompensowania nierównego ustawienia całego zespołu.
W Wieliszewie i sąsiednich miejscowościach przyjmujemy także drobne zgłoszenia dotyczące konstrukcji domowych. Zasada pozostaje ta sama: najpierw funkcja i stan elementu, potem metoda. Dla klienta oznacza to pytania o wymiary, materiał, powłokę i sposób użytkowania. Fotografia całości jest szczególnie cenna, ponieważ pokazuje ramię działania siły oraz położenie podpór. Gdy naprawa zostanie wykonana, warto zachować zdjęcia i opis zakresu. Przy późniejszym przeglądzie można wtedy porównać stan miejsc szczególnie narażonych na zużycie, bez polegania wyłącznie na pamięci użytkownika.
Nieporęt Rembelszczyzna i Zegrze Południowe stal w wilgotnym otoczeniu
Nieporęt, Rembelszczyzna, Michałów-Grabina, Kąty Węgierskie, Stanisławów Pierwszy, Stanisławów Drugi, Wola Aleksandra, Józefów, Izabelin, Aleksandrów, Beniaminów, Wólka Radzymińska, Białobrzegi, Rynia i Zegrze Południowe obejmujemy kierunkiem północno-wschodnim. Nazwa Józefów w tym zestawieniu oznacza miejscowość gminy Nieporęt, dlatego przy zgłoszeniu prosimy o gminę lub kod pocztowy. Podobne nazwy w okolicach Warszawy nie powinny prowadzić do pomyłek logistycznych. Szczegółowy adres ma znaczenie także przy ustalaniu dojazdu do posesji położonej dalej od głównej ulicy.
W naprawach elementów stale wystawionych na wilgoć duże znaczenie mają szczeliny, zakładki i zakończenia profili. Woda zatrzymująca się pod nakładką może powodować korozję, której nie widać podczas pobieżnych oględzin. Dlatego przed spawaniem nie ograniczamy oczyszczania do wąskiej linii pęknięcia. Trzeba rozpoznać stan otaczającego materiału i ocenić, czy miejsce nadaje się do odbudowy. Jeśli korozja postępuje od wewnątrz, miejscowe zamknięcie otworu może jedynie ukryć dalszy ubytek. Wymiana odcinka bywa wtedy bardziej uzasadniona technicznie.
Stal nierdzewna również wymaga odpowiedniego przygotowania i doboru do środowiska. Sam połysk powierzchni nie stanowi dowodu trwałości w każdych warunkach. Ważne są gatunek, stan powierzchni, sposób spawania i późniejsza obróbka strefy złącza. Zanieczyszczenie narzędziami używanymi wcześniej do zwykłej stali może pogorszyć wygląd i odporność powierzchni. Przy elementach dekoracyjnych ustalamy również kierunek szlifu i akceptowalny zakres miejscowej różnicy wizualnej. Niewielka naprawa nie zawsze pozwala uzyskać idealnie jednolite wykończenie całego starego elementu bez szerszej obróbki.
Przy zgłoszeniu dotyczącym pomostu, konstrukcji nad wodą lub części urządzenia używanego w takim otoczeniu potrzebna jest osobna ocena dostępu i sposobu pracy. Nie obiecujemy wykonywania spawania w dowolnej pozycji nad wodą bez odpowiedniego przygotowania. Część może wymagać demontażu, osuszenia, stabilnego podparcia i sprawdzenia połączeń poza miejscem użytkowania. Zakres ustalamy indywidualnie. Właściciel powinien wiedzieć, czy rozmawiamy o zwykłym uchwycie, elemencie nośnym czy części wpływającej na bezpieczeństwo osób. Ta informacja zmienia wymagania wobec całej naprawy.
Serock Jadwisin i Jachranka spawanie konstrukcji sezonowych i całorocznych
Serock, Jadwisin, Jachranka, Skubianka, Borowa Góra, Dębe, Dosin, Izbica, Stasi Las, Marynino, Karolino, Zegrze, Wierzbica, Łacha, Kania Polska, Kania Nowa, Cupel, Gąsiorowo, Guty, Dębinki, Bolesławowo, Ludwinowo Dębskie, Ludwinowo Zegrzyńskie, Wola Kiełpińska, Wola Smolana, Zabłocie i Zalesie Borowe tworzą szeroki kierunek północny. Przy dalszych posesjach potwierdzamy zasięg na podstawie adresu. Gminny wykaz jednostek pomocniczych Serocka pomaga ustalić nazwy, lecz nie zastępuje sprawdzenia realnej drogi dojazdowej.
Konstrukcja użytkowana sezonowo może wyglądać dobrze w czasie pracy, a tracić trwałość podczas przechowywania. Dotyczy to stalowych ram, stojaków, osłon i lekkich podestów. Jeżeli element przez kilka miesięcy leży w wilgotnym miejscu, korozja może rozwijać się w punktach styku i wewnątrz profili. Przy naprawie pytamy więc także o sposób magazynowania. Zmiana podparcia podczas postoju albo zapewnienie osuszenia może mieć większy wpływ na trwałość niż dodatkowa warstwa farby na widocznej stronie. Rozpatrujemy cały cykl użytkowania, nie tylko chwilę awarii.
Przy elementach składanych istotne są gniazda, sworznie, zamki i połączenia śrubowe. Zespawanie części, która pierwotnie miała być rozłączna, może utrudnić transport albo przekazać obciążenia w nieprzewidziany sposób. Dlatego przed trwałym połączeniem ustalamy, dlaczego konstrukcja była dzielona. Czasem właściwą naprawą jest wymiana zaczepu, tulei lub płytki, pozostawiająca możliwość demontażu. Jeśli część została zgubiona, potrzebne są pomiary z zachowanego elementu albo dokumentacja producenta. Nie dobieramy zamiennika tylko według ogólnego podobieństwa widocznego na zdjęciu.
W Serocku i okolicach można również zgłaszać naprawy poręczy, bram, ogrodzeń oraz metalowych detali przy obiektach usługowych. Przy większej liczbie użytkowników ważny jest termin wyłączenia elementu z eksploatacji. Naprawa w trakcie ruchu gości lub dostaw wymaga uzgodnienia osobnego przejścia i nadzoru nad dostępem. Nie oznacza to wydłużania pracy dla formalności; umożliwia przeprowadzenie procesu bez ciągłego przerywania. Końcowy odbiór powinien sprawdzić zarówno wykonane połączenie, jak i funkcję całego elementu w normalnych warunkach użytkowania.
Czosnów i Leoncin konstrukcje na dużych posesjach oraz lokalne dojazdy
W gminie Czosnów uwzględniamy między innymi Czosnów, Cząstków Mazowiecki, Cząstków Polski, Łomnę, Łomnę-Las, Palmiry, Pieńków, Dębinę, Kazuń Polski, Kazuń Nowy, Czeczotki, Łosią Wólkę, Małocice, Sowią Wolę, Sowią Wolę Folwarczną, Dobrzyń, Izabelin-Dziekanówek, Janówek, Augustówek, Jesionkę, Wólkę Czosnowską, Wrzosówkę, Aleksandrów, Kiścinne, Krogulec, Wiersze i Truskawkę. Przy dojeździe do rozproszonej zabudowy prosimy o numer posesji albo wskazanie wjazdu. Nazwa wsi może oznaczać większy obszar, a naprawiany obiekt bywa położony przy drodze bocznej.
Dalszy kierunek Leoncina obejmuje zgłoszenia z Leoncina, Nowych Grochal, Starych Grochal, Głuska, Stanisławowa, Rybitew, Nowej Małej Wsi, Małej Wsi przy Drodze, Nowych Gniewniewic, Starych Gniewniewic, Wincentówka, Michałowa, Nowego Polesia, Starego Polesia i innych miejscowości po potwierdzeniu adresu. Nie przypisujemy całej gminie jednej odległości od centrum stolicy. Przy dalszych miejscach ustalamy indywidualnie trasę, zakres i opłacalną organizację wyjazdu. W zapytaniu dobrze wskazać, czy do posesji można dojechać pojazdem serwisowym i czy droga pozwala na przewiezienie dłuższego elementu.
Duża posesja nie zawsze oznacza wygodne stanowisko. Konstrukcja może stać na grząskim gruncie, daleko od utwardzonego podjazdu albo między materiałami składowanymi w gospodarstwie. Przed spawaniem trzeba zapewnić stabilne podparcie, możliwość odciążenia i bezpieczny dostęp. Jeśli naprawiana brama ma bardzo szerokie skrzydło, nawet niewielki podmuch może utrudnić utrzymanie położenia podczas ustawiania. Zabezpieczenie nie może opierać się wyłącznie na osobie trzymającej element. Właściwe przygotowanie redukuje ryzyko przesunięcia w chwili wykonywania złącza i pomaga zachować geometrię.
W takich zleceniach warto połączyć naprawę z przeglądem elementów współpracujących. Nie oznacza to automatycznego rozszerzenia kosztu na wszystko, co znajduje się na posesji. Chodzi o sprawdzenie części bezpośrednio związanych z usterką: drugiego zawiasu, ogranicznika, sąsiedniej podpory i zamocowania. Jeżeli widzimy inną nieprawidłowość, wskazujemy ją i omawiamy. Klient może wtedy podjąć decyzję o zakresie docelowym. Dobrze przygotowany wyjazd do Czosnowa albo Leoncina kończy się jasną informacją o stanie konstrukcji oraz o czynnościach rzeczywiście wykonanych.
Marki konstrukcja wejścia brama przesuwna i powtarzalność wymiarów
Marki są ważnym kierunkiem wyjazdów po północno-wschodniej stronie Warszawy. Przy zgłoszeniu dotyczącym bramy, furtki lub metalowych drzwi podajemy zakres przez konkretne objawy: skrzydło opada, prowadnica hałasuje, pękł uchwyt, rama ociera o podłoże albo zaczep nie trafia w zamek. Taki opis jest bardziej użyteczny niż stwierdzenie, że brama nie działa. Możemy dzięki niemu przygotować oględziny mechaniki, spoin i mocowań. Sama obecność automatyki nie zmienia faktu, że prawidłowe działanie zaczyna się od właściwej geometrii stalowych części.
Przy bramie przesuwnej zwracamy uwagę na płaszczyznę pracy skrzydła i położenie prowadzenia. Jeśli rolka prowadząca jest zamocowana do odkształconego wspornika, może wywierać nacisk boczny. Naprawa wspornika wymaga ustawienia go względem całej bramy, a nie odtworzenia przypadkowej pozycji po uderzeniu. Po sczepieniu kontrolujemy możliwość przejazdu, zanim wykonamy połączenie ostateczne. Takie sprawdzenie pozwala skorygować położenie bez niepotrzebnego cięcia gotowej spoiny. Późniejszy odbiór obejmuje również zachowanie przy końcach ruchu i współpracę z ogranicznikami.
Innym zagadnieniem są ramy pod wyposażenie lokali. Przy kilku identycznych elementach ważne jest ustalenie jednego wzorca pomiarowego. Różnice w przekątnych mogą utrudnić montaż blatów, paneli lub osłon, mimo że każdy bok ma prawidłową długość. Kontrolujemy więc nie tylko długości, ale także kąty, płaskość i położenie otworów. Jeżeli klient dostarcza własne części, przed rozpoczęciem należy sprawdzić ich zgodność. Zespawanie niepasujących detali na siłę utrwala błąd i zwykle utrudnia jego późniejsze usunięcie.
W Markach oferujemy także ocenę drobnych napraw spawalniczych przy ogrodzeniach osiedlowych i domowych. Przed pracą ustalamy, czy sąsiednie wypełnienie jest wykonane ze stali, aluminium, drewna albo tworzywa. Materiał otoczenia wpływa na osłony oraz możliwy zakres demontażu. Jeśli element ma być odnowiony kolorystycznie, omawiamy przygotowanie powierzchni i miejsce zakończenia powłoki. Widoczna różnica odcienia na starej konstrukcji może wymagać malowania całego przęsła, dlatego warto zdecydować o tym wcześniej. Klient zna wtedy zarówno techniczny, jak i wizualny zakres usługi.
Ząbki naprawy na ograniczonej przestrzeni
W Ząbkach mobilne spawanie często trzeba zaplanować z uwzględnieniem niewielkiej przestrzeni przy wejściu, garażu albo ogrodzeniu. Mały zakres uszkodzenia nie oznacza automatycznie małego zakresu przygotowania. Jeżeli pęknięty zawias znajduje się obok szyby, elewacji i przewodów, konieczne może być osłonięcie lub częściowy demontaż otoczenia. Przed przyjazdem prosimy więc o zdjęcie wykonane z większej odległości. Pokazuje ono ograniczenia, których nie widać na samym zbliżeniu pęknięcia, i pozwala rozsądnie zaplanować pracę.
Przy cienkich ramach drzwiowych istotna jest kolejność naprawy. Najpierw trzeba usunąć naprężenia wynikające z nieprawidłowego ustawienia, przygotować miejsce i ustabilizować części. Dopiero wtedy można wykonać połączenie, kontrolując odkształcenie. Jeśli rama została przyciągnięta do krzywego podłoża przez śruby, poluzowanie mocowań może ujawnić jej rzeczywisty kształt. Bez takiej oceny nowa spoina może zostać obciążona już podczas montażu. Nie traktujemy śrub jako narzędzia do dowolnego korygowania geometrii zespawanej konstrukcji.
Osobną grupą są niewielkie kratki, kosze i osłony. W tych elementach często liczy się brak ostrych krawędzi oraz łatwość otwierania do konserwacji. Naprawa powinna zachować dostęp do urządzenia znajdującego się za osłoną. Zaspawanie ruchomej części na stałe może pozornie usunąć luz, ale uniemożliwić późniejszy serwis. Dlatego pytamy o przeznaczenie i częstotliwość demontażu. Jeśli potrzebne jest nowe zamknięcie albo zawias, dobieramy rozwiązanie do sposobu użytkowania, a nie wyłącznie do tego, co da się najszybciej przyspawać.
W Ząbkach ważny bywa także termin pracy ze względu na wspólne ciągi komunikacyjne. Ustalamy, czy podczas naprawy można wyłączyć chodnik wewnętrzny, wejście do garażu lub przejazd. Nie rozpoczynamy procesu w miejscu, przez które stale przemieszczają się osoby postronne, bez uzgodnienia organizacji. Po zakończeniu sprawdzamy funkcję elementu i usuwamy pozostałości obróbki. Drobiny metalu pozostawione na posadzce lub kostce mogą później powodować zabrudzenia korozyjne. Staranność dotyczy więc nie tylko spoiny, lecz także otoczenia, do którego użytkownicy wracają bezpośrednio po serwisie.
Zielonka stalowe ramy kraty i zachowanie możliwości demontażu
Zielonka jest kolejnym miastem, do którego można zgłosić potrzebę mobilnej naprawy spawalniczej. Przy konstrukcjach montowanych przy budynku zwracamy uwagę na to, czy są częścią stałą, czy przewidziano ich okresowy demontaż. Krata, ramka albo osłona może zasłaniać zawór, licznik lub urządzenie wymagające przeglądów. Dlatego przed zmianą połączenia śrubowego na spawane trzeba ustalić konsekwencje. Trwałość połączenia nie jest jedynym kryterium. Dobre rozwiązanie powinno zapewniać zarówno wytrzymałość, jak i dostęp serwisowy tam, gdzie jest potrzebny.
Przy ramie mocowanej do muru liczy się rozmieszczenie kotew oraz sztywność samej konstrukcji. Jeżeli pęka narożnik, przyczyną może być wymuszenie położenia przez nierówne podłoże. Nowa spoina powinna zostać wykonana po rozpoznaniu takiego stanu. W przeciwnym razie złącze może być stale naprężone, nawet kiedy element nie jest użytkowany. Ustalamy też, czy podkładki i dystanse są rozwiązaniem przewidzianym, czy przypadkową próbą dopasowania. Wymiary należy sprawdzać w rzeczywistym położeniu montażowym, a nie tylko na podłodze przed przykręceniem.
W przypadku kraty o funkcji zabezpieczającej ważne są nie tylko pręty, lecz także ich połączenia z ramą. Punktowe oderwanie jednego pręta może wskazywać na korozję w wielu podobnych miejscach. Oględziny powinny objąć cały obwód i strefy przy dolnej poprzeczce. Nie deklarujemy stanu pozostałych połączeń wyłącznie na podstawie tego, że nie odpadły. Jeżeli korozja jest rozległa, omawiamy wariant wymiany większego fragmentu. Pozwala to uniknąć serii krótkotrwałych napraw, które kolejno przenoszą problem na następny pręt.
Klienci z Zielonki mogą również zamówić ocenę części wykonanej ze stali nierdzewnej lub aluminium. W takim przypadku przydatna jest informacja o producencie i zastosowaniu. Różne materiały nie powinny być traktowane identycznie tylko dlatego, że wszystkie są metalowe. Dobór spoiwa, przygotowanie powierzchni i kontrola ciepła zależą od rzeczywistego materiału. Po naprawie ustalamy sposób ochrony i czyszczenia. Szczególnie przy widocznych detalach należy wcześniej omówić, czy oczekiwany jest szlif, polerowanie, malowanie czy wyłącznie przywrócenie funkcji technicznej.
Kobyłka naprawa narożników mocowań i elementów po uderzeniu
Kobyłka to kierunek zgłoszeń obejmujących ogrodzenia, furtki, metalowe ramy i wyposażenie warsztatowe. Przy uszkodzeniu po uderzeniu nie ograniczamy oględzin do miejsca, w którym pojawiło się pęknięcie. Siła mogła przejść przez całą ramę, odkształcić przeciwległy narożnik i obciążyć mocowanie. Dlatego prosimy o zdjęcia całego elementu oraz opis zdarzenia. Jeśli skrzydło zostało zakleszczone, najpierw należy je zabezpieczyć. Próba wyrwania lub gwałtownego otwarcia może powiększyć uszkodzenie i utrudnić późniejszą ocenę geometrii.
Podczas naprawy narożnika kontrolujemy przekątne i wzajemne ustawienie profili. Pęknięta spoina może uwolnić wcześniejsze naprężenia, więc po rozłączeniu części nie zawsze wracają do prawidłowego położenia. Wymaga to uporządkowanego prostowania i dopasowania. Nie wykonujemy ostatecznego złącza tylko dlatego, że krawędzie chwilowo dały się docisnąć ściskiem. Trzeba sprawdzić, czy po zwolnieniu mocowania konstrukcja zachowa wymiar i nie będzie wymuszała nieprawidłowej pracy zawiasów. Kontrola po ostygnięciu jest równie ważna jak pomiar przed spawaniem.
Przy blachach osłonowych i cienkich wypełnieniach stosuje się inne podejście niż przy grubych węzłach. Duża ilość ciepła może wywołać falowanie powierzchni. Warto zatem ustalić, czy złącze ma być ciągłe ze względów funkcjonalnych, czy dopuszczalne jest inne rozwiązanie zgodne z projektem. Szczelność, sztywność i wygląd bywają celami, które trzeba pogodzić. Nie zwiększamy długości spoin bez zastanowienia nad skutkami. Dla klienta oznacza to możliwość wyboru rozwiązania technicznie uzasadnionego, a nie kierowanie się wyłącznie hasłem, że im więcej spawania, tym lepiej.
W Kobyłce oferujemy również rozpatrzenie napraw mocowań niewielkich urządzeń i elementów wyposażenia. Przed pracą ustalamy, czy urządzenie można odłączyć i zdjąć. Wrażliwy podzespół nie powinien być pozostawiony na ramie tylko dla wygody, jeśli utrudnia to bezpieczne przygotowanie złącza. Po ponownym montażu ważna jest kontrola ustawienia i brak naprężeń montażowych. Jeżeli naprawa wymaga późniejszej regulacji przez serwis urządzenia, wskazujemy to w uzgodnionym zakresie. Dzięki temu użytkownik wie, kiedy całość rzeczywiście jest gotowa do normalnej pracy.
Wołomin Duczki i Zagościniec techniczna ocena przed kolejną poprawką
Wołomin oraz Duczki, Zagościniec, Lipinki, Czarna, Helenów, Stare Grabie, Nowe Grabie, Nowe Lipiny, Stare Lipiny, Ossów, Turów, Majdan, Leśniakowizna, Mostówka i Cięciwa tworzą ważny obszar oferty. Nazwy jednostek można sprawdzić w oficjalnym wykazie sołectw gminy Wołomin. Przy kolejnej awarii tego samego elementu pytamy, ile napraw było wcześniej i co dokładnie wykonano. Powtarzające się pęknięcie nie jest zwykle sygnałem, by tylko dołożyć jeszcze jeden ścieg w tym samym miejscu.
Naprawiana wielokrotnie rama może mieć nieregularną sztywność, lokalne przegrzania i stare nieciągłości zakryte nowym materiałem. Oczyszczenie oraz usunięcie wadliwych fragmentów jest wtedy konieczne do rzetelnej oceny. Nie zawsze da się zachować wszystkie dawne nakładki. Niektóre przeszkadzają w dostępie albo przenoszą naprężenia w niekorzystny sposób. Proponowany zakres powinien wyjaśniać, dlaczego dany fragment usuwamy i jak nowy detal ma pracować. Klient może wówczas ocenić sens naprawy w porównaniu z wymianą całej części.
Przy stalowych uchwytach i wspornikach istotna jest długość ramienia obciążenia. Ten sam ciężar zawieszony dalej od ściany wywołuje większy moment zginający. Jeśli po latach użytkowania zmieniono położenie urządzenia albo dołożono dodatkową półkę, stary wspornik mógł otrzymać inne warunki pracy. Dlatego pytamy o aktualne i planowane zastosowanie. Nie potwierdzamy nośności na podstawie samej grubości widocznej blachy. Potrzebne jest rozpatrzenie całego elementu, złącza, kotew i podłoża. Przy większych obciążeniach rozwiązanie powinno być odpowiednio zaprojektowane.
W Wołominie i okolicznych wsiach przyjmujemy także zgłoszenia dotyczące prac przy konstrukcjach gospodarczych. Przy starszych elementach warto przygotować informację, czy były ocynkowane, malowane lub zabezpieczane substancjami olejowymi. Pozostałości takich materiałów wpływają na przygotowanie i organizację stanowiska. Po spawaniu trzeba odtworzyć ochronę strefy naprawy, ale nie należy malować połączenia przed uzgodnioną kontrolą. Właściwa kolejność pozwala zobaczyć wynik, ocenić geometrię i dopiero później zakończyć wykończenie. Dzięki temu naprawa pozostaje przejrzysta dla właściciela.
Radzymin Słupno i Ciemne obciążenia bram oraz mocowanie automatyki
Radzymin, Słupno, Ciemne, Cegielnia, Sieraków, Nadma, Dybów-Kolonia, Stary Dybów, Łąki, Mokre, Emilianów, Nowy Janków, Stary Janków, Rżyska, Zawady, Nowe Załubice, Stare Załubice, Arciechów, Borki, Łosie i inne miejscowości gminy uwzględniamy przy wyjazdach po potwierdzeniu adresu. Przy nazwach części i sołectw korzystamy z gminnych wykazów, ponieważ podziały jednostek pomocniczych mogą się zmieniać. Dla zamówienia serwisu najważniejsza pozostaje miejscowość i numer posesji, a przy braku jednoznacznego dojazdu również wskazanie wjazdu.
W bramie skrzydłowej istotne jest położenie środka ciężkości i ramię działania siłownika. Jeżeli do starej konstrukcji zamontowano nowy napęd, należy sprawdzić, czy uchwyt jest odpowiednio podparty. Przyspawanie małej płytki do cienkiej ścianki może powodować lokalne odkształcenie mimo mocnej samej spoiny. Rozwiązaniem bywa przemyślane rozłożenie siły na większą część ramy, lecz wymaga to oceny konstrukcji. Nie każda dodatkowa nakładka jest automatycznie wzmocnieniem. Jej położenie i zakończenie mają znaczenie dla trwałości.
Przy naprawie słupka stalowego ustawionego w fundamencie zwracamy uwagę na możliwość jego obrotu lub ugięcia. Jeśli słupek porusza się pod działaniem napędu, ponowne zespawanie pękniętej płytki nie zamknie problemu. Trzeba ustalić, czy pracuje metal, mocowanie czy fundament. Zdarza się również, że skrzydło jest hamowane przez zbyt wysoko ułożoną nawierzchnię. Wtedy przyczyna znajduje się poza spoiną. Rzetelny serwis wskazuje te zależności i proponuje kolejność prac, która przywróci swobodny ruch zamiast zwiększać siłę wymuszającą zamknięcie.
Klienci z Radzymina mogą przesłać fotografie uchwytu napędu z obu stron, zdjęcie całej bramy i tabliczki siłownika. Pomaga to ocenić, czy potrzebne są części zamienne, poprawa geometrii czy nowy detal stalowy. Przed spawaniem uzgadniamy zabezpieczenie przewodów i urządzeń. Po naprawie metalowej powinien nastąpić sprawdzian mechaniki oraz odpowiednia regulacja automatyki. Jeżeli zakres elektryczny jest realizowany osobno, należy wskazać granicę odpowiedzialności i moment, w którym bramę można ponownie uruchomić. Dobrze przygotowane zlecenie obejmuje cały ciąg przyczyn i skutków.
Klembów Ostrówek i Dobczyn naprawa z zachowaniem osi oraz pasowania
Klembów, Ostrówek, Dobczyn, Krusze, Rasztów, Wola Rasztowska, Stary Kraszew, Nowy Kraszew, Lipka, Krzywica, Pasek, Roszczep, Sitki, Tuł, Karolew i Michałów to miejscowości kierunku wschodniego, z których można zgłaszać potrzebę oceny naprawy. Przy elementach maszyn szczególnie ważna jest informacja, czy część współpracuje ze sworzniem, tuleją lub łożyskiem. Jeżeli tak, położenie osi może być ważniejsze od zewnętrznego wyglądu spoiny. W zleceniu należy więc opisać nie tylko pęknięcie, ale też funkcję podzespołu.
Naprawa gniazda albo ucha mocującego wymaga zachowania baz wymiarowych. Przed odcięciem uszkodzonego fragmentu trzeba wiedzieć, względem czego ustawimy nowy. Jeśli punkt odniesienia zostanie usunięty, późniejsze odtwarzanie położenia może być znacznie trudniejsze. Stosuje się pomiary i odpowiednie przyrządy ustalające, a zakres zależy od wymaganej dokładności. Nie wszystkie operacje są racjonalne do wykonania na posesji. Gdy potrzebna jest obróbka otworu po spawaniu, planujemy ją jako część procesu, zamiast próbować uzyskać pasowanie przez przypadkowe rozwiercanie ręczne.
Przy regeneracji części należy też rozróżnić napawanie od łączenia pęknięcia. Napawanie służy odbudowie lub zmianie warstwy powierzchniowej, ale nie rozwiązuje automatycznie problemu nieciągłości w głębi materiału. Jeżeli zużycie współistnieje z pęknięciem, oba zjawiska trzeba rozpatrzyć osobno. Dobór materiału dodatkowego zależy od funkcji powierzchni i materiału podstawowego. Nie używamy jednego spoiwa do każdego wałka, tulei czy mocowania. Przy częściach odpowiedzialnych konieczne są dane pozwalające zaplanować technologię oraz sposób sprawdzenia rezultatu.
W Klembowie i okolicach przyjmujemy również prostsze zgłoszenia dotyczące bram, ogrodzeń i ram użytkowych. Tam także liczy się geometria. Skrzydło, które po naprawie działa wyłącznie dzięki mocnemu dociskaniu, nie zostało prawidłowo dopasowane. Sprawdzamy więc położenie zawiasów i zaczepu po ostygnięciu złącza. Jeżeli dojazd prowadzi przez wąski lub nieutwardzony odcinek, prosimy o wcześniejszą informację. Pozwala to przygotować sposób transportu narzędzi i części bez improwizowania na miejscu. Zlecenie ma być dopasowane do rzeczywistego zadania i warunków posesji.
Tłuszcz i Dąbrówka większy zasięg oraz rozproszone miejscowości
Tłuszcz, Postoliska, Chrzęsne, Jasienica, Miąse, Mokra Wieś, Kozły, Wólka Kozłowska, Dzięcioły, Jadwinin, Jarzębia Łąka, Łysobyki, Białki, Rudniki i inne miejscowości tego kierunku wymagają potwierdzenia konkretnego adresu. W gminie Dąbrówka uwzględniamy między innymi Dąbrówkę, Kuligów, Józefów, Czarnów, Cisie, Chajęty, Chruściele, Dręszew, Działy Czarnowskie, Guzowatkę, Kołaków, Karpin, Lasków, Małopole, Marianów, Ostrówek, Stanisławów, Stasiopole, Ślężany, Trojany, Wszebory i Zaścienie. Podobne nazwy występują w różnych gminach, dlatego przy pierwszym kontakcie warto podać powiat lub kod pocztowy.
Przy wyjeździe do konstrukcji gospodarczej ważna jest możliwość odłączenia naprawianej części od urządzenia. Zostawienie przewodów hydraulicznych, instalacji elektrycznej i zabrudzeń olejowych w bezpośredniej strefie pracy może wykluczać rozpoczęcie spawania. Nie chodzi o wykonywanie przez klienta niebezpiecznego demontażu we własnym zakresie. Zakres przygotowania ustalamy z osobą odpowiedzialną za sprzęt. Jeżeli potrzebne jest rozłączenie instalacji, powinno zostać wykonane właściwie i dopiero po bezpiecznym odciążeniu. Prace metalowe nie mogą zastępować procedury przygotowania urządzenia.
Części robocze różnią się spawalnością. Stal odporna na ścieranie, element hartowany albo odlew wymagają innego podejścia niż zwykły profil konstrukcyjny. Przy braku oznaczenia prosimy o dane producenta i numer części. Nie każdy pęknięty element powinien zostać naprawiony na miejscu, zwłaszcza gdy odpowiada za podnoszenie, utrzymanie ładunku lub bezpieczeństwo jazdy. W takim przypadku trzeba rozpatrzyć wymagania producenta, możliwą technologię i badania. Uczciwa ocena może wskazać wymianę jako właściwe rozwiązanie, nawet gdy fizyczne wykonanie spoiny byłoby możliwe.
Na obszarze Tłuszcza i Dąbrówki przydatne jest zebranie kilku napraw w jedno dobrze przygotowane zlecenie, o ile każda została wcześniej opisana. Pozwala to zaplanować materiał i kolejność bez niepotrzebnego przemieszczania sprzętu. Nie należy jednak dopisywać na miejscu odpowiedzialnych konstrukcji jako drobnego dodatku do furtki. Element wymagający projektu, badań lub obróbki musi otrzymać własny zakres. Dobrze przygotowana lista prac oddziela zadania proste od tych, które potrzebują dodatkowych ustaleń, i pozwala rozsądnie wykorzystać czas dalszego dojazdu.
Sulejówek drzwi stalowe ościeżnice i mocowania w wykończonym budynku
W Sulejówku przyjmujemy zgłoszenia dotyczące stalowych drzwi, furtek, ogrodzeń, krat i elementów wyposażenia. Przy ościeżnicy osadzonej w wykończonej ścianie ważne jest ustalenie, czy naprawa może zostać przeprowadzona bez demontażu. Niewielkie pęknięcie przy zawiasie bywa dostępne tylko z jednej strony, a za blachą mogą znajdować się materiały wrażliwe na temperaturę. Dlatego przed pracą oceniamy nie tylko powierzchnię, ale też budowę zespołu. W przypadku drzwi o wymaganych właściwościach ochronnych lub odporności ogniowej sposób naprawy powinien być zgodny z dokumentacją i zasadami producenta.
Zawias w drzwiach przenosi ciężar skrzydła oraz obciążenia powstające podczas zamykania. Jeśli skrzydło ociera o posadzkę, trzeba ustalić, czy zużyły się zawiasy, odkształciła rama, czy zmieniła wysokość podłoża. Przyspawanie nowego zawiasu w innym miejscu może wymagać zmiany położenia zaczepu i osprzętu. Nie wykonujemy takiej korekty w oderwaniu od całości. Najpierw mierzymy luz, ustawienie oraz zakres ruchu. Dopiero po uzyskaniu prawidłowej pozycji można wykonać połączenie docelowe i sprawdzić, czy drzwi działają bez wymuszania.
W konstrukcjach zamkniętych istotna jest możliwość kontroli połączenia od strony niewidocznej. Jeśli nie można ocenić stanu wewnętrznego profilu, informujemy o ograniczeniu. Czasem potrzebne jest wykonanie dostępu albo wymiana większego fragmentu. Naprawa punktowa ma sens wtedy, gdy pozostały materiał jest wystarczająco zdrowy. Jeżeli korozja obejmuje dłuższy odcinek dolnej krawędzi drzwi, kolejne łaty mogą pogorszyć geometrię i wygląd. Wariant nowego odcinka lub skrzydła pozwala porównać koszt z przewidywaną trwałością rozwiązania.
Przy zgłoszeniu z Sulejówka warto wskazać, czy element jest dostępny od wnętrza i od zewnątrz, jakie wykończenie znajduje się obok oraz czy możliwe jest czasowe zamknięcie wejścia. Przed demontażem trzeba również uzgodnić zabezpieczenie budynku. Nie każda awaria wymaga pozostawienia nieruchomości bez działającego zamknięcia, ale alternatywa musi być zaplanowana. Po naprawie sprawdzamy współpracę skrzydła, zawiasów, zaczepu i samozamykacza w ustalonym zakresie. Użytkownik powinien otrzymać drzwi funkcjonalne i informację o dalszym wykończeniu strefy spawania, jeśli nie było ono częścią zlecenia.
Halinów Okuniew i Hipolitów łączenie nowych części ze starą konstrukcją
Halinów, Okuniew, Hipolitów, Józefin, Długa Kościelna, Długa Szlachecka, Budziska, Brzeziny, Królewskie Brzeziny, Cisie, Chobot, Desno, Grabina, Kazimierów, Krzewina, Michałów, Mrowiska, Nowy Konik, Stary Konik, Wielgolas Brzeziński, Wielgolas Duchnowski, Zagórze i Żwirówka tworzą rozbudowany obszar zgłoszeń. Nazwy potwierdza gminny wykaz jednostek pomocniczych Halinowa. Przy naprawach ogrodzeń i ram często łączymy nowy element z konstrukcją eksploatowaną od lat. Wymaga to dopasowania nie tylko wymiaru zewnętrznego, lecz także rzeczywistej grubości i stanu starego materiału.
Nowy profil o grubszej ściance może lepiej znosić lokalne obciążenie, ale gwałtowne przejście sztywności w miejscu połączenia wymaga przemyślenia. Nie wystarczy założyć, że grubsze zawsze oznacza lepsze. Trzeba ocenić kształt złącza, długość wymienianego odcinka i sposób wprowadzenia siły. Jeżeli stary materiał jest osłabiony korozją, spoinę należy umieścić w strefie pozwalającej uzyskać poprawne połączenie, po odpowiednim przygotowaniu. Gdy zdrowego przekroju nie ma wystarczająco dużo, zakres wymiany powinien zostać rozszerzony przed wykonaniem złącza.
Przy odtwarzaniu ramy znaczenie ma też kolejność dopasowania. Najpierw trzeba ustalić położenie względem istniejących zawiasów, podpór i punktów zamknięcia. Następnie kontroluje się wymiary po sczepieniu, a po spawaniu ponownie sprawdza geometrię. Świeża spoina powoduje lokalny skurcz podczas stygnięcia, dlatego pomiar wykonany wyłącznie na gorąco nie daje pełnego obrazu. Przy długich elementach nawet niewielkie odkształcenia mogą mieć znaczenie dla montażu. Zapas regulacji nie powinien służyć do ukrywania dużych błędów wykonania.
W Halinowie i okolicach można także zgłaszać wykonanie nowych uchwytów na podstawie uszkodzonego wzoru. Oglądamy jednak, czy sam wzór nie jest już wygięty lub zużyty. Kopiowanie odkształconej części może utrwalić błąd. Potrzebne są wymiary bazowe, odległości między otworami i informacja, jak element współpracuje z resztą urządzenia. Jeśli klient dysponuje rysunkiem producenta, warto go przygotować. Pozwala to odtworzyć funkcję, a nie tylko ogólny wygląd. Końcowy odbiór obejmuje dopasowanie do rzeczywistego miejsca montażu oraz kontrolę uzgodnionych wymiarów.
Dębe Wielkie i Mińsk Mazowiecki rozpoznanie materiału w naprawach technicznych
Kierunek Mińska Mazowieckiego obejmuje miasto oraz zgłoszenia z gmin położonych na trasie, w tym Dębego Wielkiego. W gminie Dębe Wielkie uwzględniamy Aleksandrówkę, Bykowiznę, Choszczak, Celinów, Cięciwę, Cezarów, Choszczówkę Dębską, Choszczówkę Rudzką, Choszczówkę Stojecką, Chroślę, Cygankę, Górki, Gorzankę, Jędrzejnik, Kąty Goździejewskie Pierwsze, Kąty Goździejewskie Drugie, Kobierne, Olesin, Ostrów-Kanię, Poręby, Rudę, Rysie, Teresław i Walercin. Przy dalszych posesjach w stronę Mińska potwierdzamy zakres dojazdu indywidualnie, bez utożsamiania granicy gminy z promieniem od centrum Warszawy.
W naprawach maszynowych szczególne znaczenie ma pytanie o materiał. Element stalowy, żeliwny i aluminiowy może mieć podobny kształt, ale wymaga innej technologii. Nawet w obrębie jednego rodzaju metalu występują różnice wpływające na spawalność i właściwości po naprawie. Dlatego prosimy o oznaczenia, dokumentację albo numer podzespołu. Nie przypisujemy gatunku wyłącznie na podstawie koloru przełomu. Jeśli funkcja części jest odpowiedzialna, identyfikacja może być koniecznym etapem przygotowania, a nie opcjonalnym dodatkiem.
Odlew zanieczyszczony olejem wymaga szczególnej oceny możliwości oczyszczenia. Pozostałości wewnątrz porów i szczelin mogą utrudniać uzyskanie szczelnego połączenia. Kolejne przetapianie powierzchni nie zawsze usuwa przyczynę. W przypadku obudowy ważne jest również zachowanie powierzchni uszczelniających i osi gniazd. Naprawiona część może wyglądać poprawnie, a mimo tego nie nadawać się do montażu bez obróbki. Uzgadniamy więc, czy celem jest wyłącznie połączenie pęknięcia, czy pełne przywrócenie funkcji wraz ze sprawdzeniem szczelności i geometrii.
W Mińsku Mazowieckim rozpatrujemy również naprawy konstrukcji budowlanych, bram oraz wyposażenia warsztatowego. Przy elementach nośnych istotne jest udokumentowanie zakresu i kryteriów odbioru. Nie obiecujemy identycznego postępowania dla wspornika lekkiej półki i części podtrzymującej ciężkie urządzenie. Zakres badań, przygotowanie i odpowiedzialność powinny odpowiadać zastosowaniu. Przed dalszym wyjazdem kompletujemy dane, aby na miejscu nie okazało się, że niezbędny jest inny materiał, obróbka lub projekt. Takie przygotowanie pozwala potraktować naprawę jako zaplanowany proces techniczny.
Poświętne i Stanisławów wsie wschodnie oraz konstrukcje gospodarcze
W gminie Poświętne powiatu wołomińskiego przyjmujemy zgłoszenia między innymi z Poświętnego, Cygowa, Nowego Cygowa, Woli Cygowskiej, Ręczaj Polskich, Nowych Ręczaj, Woli Ręczajskiej, Zabrańca, Krubek-Górek, Międzyleś, Międzypola, Dąbrowicy, Wólki Dąbrowickiej, Choin, Czubajowizny, Helenowa, Jadwiniewa, Józefina, Kielczykowizny, Kolna, Laskowizny, Małkowa, Nadbieli, Ostrowika, Rojkowa, Stróżek, Trzcinki i Turzego. Oficjalny opis gminy Poświętne pomaga uniknąć pomylenia jej z innymi gminami o tej samej nazwie. Dokładna lokalizacja pozostaje podstawą planowania dojazdu.
W stronę Stanisławowa uwzględniamy między innymi Pustelnik, Ładzyń, Retków, Ciopan, Sokóle, Łękę, Wólkę Konstancję, Czarną, Goździówkę, Legacz, Papiernię, Suchowiznę, Zawiesiuchy, Ołdakowiznę, Porąb, Wólkę Pieczącą, Borek Czarniński, Wólkę Wybraniecką i Rządzę. Dalsze adresy wymagają potwierdzenia trasy oraz możliwości organizacyjnych. W szerokim pasie wschodnim nie deklarujemy jednakowego czasu przyjazdu do każdej wsi. Istotne jest też, czy potrzebny jest drobny serwis, czy naprawa wymagająca transportu materiałów i wieloetapowego przygotowania.
Przy konstrukcjach gospodarczych częstym zagadnieniem jest zmiana przeznaczenia. Rama pierwotnie służąca jako lekki stojak może po przeróbkach podtrzymywać cięższy sprzęt. Jeśli pęka, trzeba ocenić nową funkcję, a nie jedynie odtwarzać stare połączenie. Wsporniki, stężenia i punkty kotwienia powinny tworzyć czytelny układ przenoszenia sił. Przypadkowe dospawanie kilku płaskowników może zmienić miejsca koncentracji naprężeń i utrudnić późniejszą ocenę. Dla konstrukcji nośnej potrzebne jest rozwiązanie odpowiadające rzeczywistemu obciążeniu, a przy większych zmianach także właściwe przygotowanie projektowe.
Przed pracą pytamy o to, czy część ma kontakt z wodą, nawozami, środkami czyszczącymi albo innymi substancjami wpływającymi na korozję. Warunki użytkowania mogą wymagać innego doboru materiału i ochrony niż w suchym garażu. Nie zastępujemy tych ustaleń jedną uniwersalną farbą. Po naprawie klient powinien wiedzieć, jak chronić strefę złącza i czego nie zmieniać bez ponownej oceny. Dotyczy to zwłaszcza obciążeń oraz sposobu mocowania. Właściwie przygotowany serwis uwzględnia zarówno sam metal, jak i środowisko, w którym konstrukcja będzie dalej pracowała.
Wiązowna Zakręt i Glinianka dopasowanie technologii do warunków posesji
Wiązowna, Zakręt, Góraszka, Majdan, Izabela, Michałówek, Duchnów, Boryszew, Stefanówka, Kąck, Emów, Pęclin, Żanęcin, Malcanów, Lipowo, Kopki, Glinianka, Poręby, Bolesławów, Czarnówka, Kruszówiec, Rzakta, Wola Ducka i Wola Karczewska należą do szerokiego kierunku wschodniego i południowo-wschodniego. Przy zgłoszeniach z tego obszaru prosimy o wskazanie dojazdu do samego elementu. Nowa zabudowa, prace ziemne i nieutwardzone podjazdy mogą wpływać na organizację stanowiska, niezależnie od niewielkiej odległości od głównej drogi.
Przy spawaniu na zewnątrz trzeba rozpatrzyć pogodę, osłonę i stan powierzchni. Wilgotny metal, kondensacja oraz zabrudzenia utrudniają uzyskanie poprawnego złącza. Nie zakładamy, że krótkie przetarcie szmatą zawsze wystarcza. Materiał musi być przygotowany odpowiednio do procesu, a warunki powinny umożliwiać jego stabilne prowadzenie. Jeśli konstrukcja znajduje się w miejscu stale narażonym na wiatr, oceniamy możliwość ustawienia osłon albo demontażu części. Wybór metody spawania jest elementem planu, lecz nie zastąpi właściwego przygotowania stanowiska.
W zgłoszeniach dotyczących nowych domów pojawiają się ramy pod zabudowy, schody, balustrady i wsporniki. Tutaj ważna jest koordynacja z wykończeniem. Metalowy element powinien zostać dopasowany do rzeczywistych wymiarów po wykonaniu warstw posadzki, jeśli właśnie od nich zależy montaż. Zbyt wczesny pomiar może prowadzić do kolizji z późniejszą nawierzchnią. Z drugiej strony spawanie przy gotowej elewacji wymaga większego zabezpieczenia. Ustalamy więc kolejność, która pozwala połączyć dokładność z rozsądną organizacją prac.
Przy ogrodzeniach modułowych ważne jest zachowanie możliwości wymiany pojedynczego przęsła. Nie każdą luźną śrubę należy zastępować trwałą spoiną. Połączenie rozłączne może być celowo przewidziane przez producenta, a jego naprawa wymaga właściwego łącznika lub uchwytu. Jeżeli element został przerobiony, warto sprawdzić wpływ zmiany na ochronę antykorozyjną i rozszerzalność cieplną. W Wiązownie oraz okolicznych wsiach pomagamy określić, czy właściwa jest naprawa spawalnicza, ślusarskie dopasowanie czy wymiana części. Ostateczny zakres wynika z funkcji i stanu całej konstrukcji.
Józefów balustrada ze stali nierdzewnej i wymagania wykończenia
Józefów w powiecie otwockim stanowi osobny kierunek obsługi. Przyjmujemy tutaj zgłoszenia dotyczące konstrukcji stalowych, ogrodzeń, bram i detali ze stali nierdzewnej. W przypadku widocznej balustrady ważne jest uzgodnienie wykończenia przed rozpoczęciem spawania. Szlifowana rura, polerowana poręcz i powierzchnia malowana wymagają różnych czynności końcowych. Miejscowa naprawa może pozostawić odmienny kierunek szlifu albo różnicę połysku, jeśli nie obejmie odpowiednio dużego obszaru. Dlatego jasno ustalamy, co ma zostać przywrócone: funkcja, wygląd fragmentu czy jednolitość całego elementu.
Przy stali nierdzewnej należy ograniczać zanieczyszczenie materiałami pochodzącymi z obróbki zwykłej stali. Dotyczy to szczotek, ściernic, stołów i narzędzi. Powierzchnia po spawaniu wymaga odpowiedniego postępowania zależnego od gatunku i zastosowania. Nie wystarcza stwierdzenie, że nierdzewka nie rdzewieje. Dobór materiału oraz stan powierzchni mają wpływ na odporność korozyjną. Przy detalu eksponowanym na zewnątrz omawiamy też miejsca zatrzymywania wody, szczeliny przy mocowaniach i możliwość późniejszego czyszczenia. Trwałość zależy od całego rozwiązania, nie wyłącznie od nazwy materiału.
Jeżeli pękła spoina przy podstawie słupka balustrady, trzeba ocenić ugięcie i połączenie z podłożem. Cienka osłona dekoracyjna może zasłaniać właściwą płytę montażową. Wymaga to demontażu maskownicy i obejrzenia elementów, których użytkownik zwykle nie widzi. Naprawa samej rury bez sprawdzenia kotew pozostawia istotną niewiadomą. Przy balustradzie pełniącej funkcję zabezpieczenia przed upadkiem zakres oceny i odbioru powinien odpowiadać jej roli. Nie należy samodzielnie obciążać uszkodzonej konstrukcji w celu sprawdzania jej granic.
W Józefowie oferujemy również rozpatrzenie wykonania nowych poręczy i uchwytów na podstawie pomiarów. Przydatne są wysokości, odległości od ściany i sposób zakończenia. Poręcz powinna tworzyć wygodny ciąg bez ostrych przejść oraz kolizji z drzwiami. Jeśli zlecenie dotyczy istniejących schodów, trzeba uwzględnić rzeczywiste położenie stopni. Odbiór obejmuje zarówno połączenia, jak i dopasowanie do użytkowania. Dzięki temu wykończenie nie przesłania technicznego celu: konstrukcja ma być stabilna, prawidłowo zamocowana i wygodna w codziennym korzystaniu.
Otwock starsze elementy metalowe i naprawa z zachowaniem detalu
W Otwocku obsługujemy zgłoszenia spawalnicze dotyczące bram, ogrodzeń, schodów, poręczy oraz elementów zaplecza technicznego. Przy starszej zabudowie ważna bywa zgodność nowego fragmentu z zachowanym detalem. Nie oznacza to automatycznego kopiowania każdej dawnej wady. Jeżeli mocowanie jest osłabione albo rozwiązanie nie odpowiada obecnej funkcji, trzeba połączyć odtworzenie wyglądu z poprawą techniczną. W obiektach objętych szczególnymi wymaganiami właściciel powinien zapewnić właściwe uzgodnienia. Nie rozpoczynamy nieodwracalnych przeróbek elementu historycznego wyłącznie na podstawie ogólnego polecenia, aby go wzmocnić.
Przy starym ogrodzeniu rozpoznajemy, które elementy są stalowe, a które mogą być odlewane. Odlew dekoracyjny może pękać w inny sposób niż pręt stalowy, a jego naprawa wymaga odrębnego podejścia. Niekiedy korzystniejsza jest wymiana detalu na dopasowany zamiennik albo wykonanie mocowania mechanicznego. Nie ma jednej metody właściwej dla całej bramy tylko dlatego, że ma jednolitą farbę. Oczyszczenie i oględziny połączeń są potrzebne, zanim zdecydujemy o technologii. Klient powinien wiedzieć, które fragmenty są naprawiane i jaką funkcję pełnią.
W konstrukcjach schodowych trzeba ocenić korozję w miejscach styku z podłożem i pod nakładkami. Woda może dostawać się do szczelin i długo pozostawać niewidoczna. Jeśli po zdjęciu osłony ujawnią się znaczne ubytki, zakres naprawy powinien zostać zaktualizowany. Nie zamykamy odkrytego problemu kolejną blachą bez oceny. W niektórych przypadkach odpowiednie będzie odtworzenie pojedynczego wspornika, w innych wymiana większego fragmentu. Przy nośnych częściach potrzebne jest rozwiązanie uwzględniające obciążenie i stan całego zespołu.
Przy zgłoszeniu z Otwocka warto przygotować zdjęcia wcześniejszych napraw, jeśli są dostępne. Informacja o zastosowanych materiałach i powłokach może pomóc w ocenie kompatybilności. Przed pracą ustalamy też, czy konstrukcja będzie później piaskowana, malowana lub zabezpieczana inną metodą. Kolejność tych czynności wpływa na przygotowanie spoin i szczegóły montażu. Niektóre powierzchnie trzeba pozostawić dostępne do kontroli przed wykończeniem. Taki plan pozwala uniknąć sytuacji, w której świeżo pomalowany detal trzeba ponownie oczyścić, aby sprawdzić lub poprawić połączenie.
Karczew Otwock Wielki i Całowanie konstrukcje użytkowe oraz odporność na korozję
Karczew, Otwock Wielki, Otwock Mały, Brzezinka, Całowanie, Glinki, Janów, Kępa Nadbrzeska, Kosumce, Łukówiec, Nadbrzeż, Ostrówek, Ostrówiec, Piotrowice, Sobiekursk, Władysławów i Wygoda należą do kierunku południowo-wschodniego. Przy zgłoszeniach z gminy Karczew uwzględniamy ogrodzenia, bramy, stalowe ramy i wyposażenie obiektów gospodarczych. Rodzaj otoczenia oraz kontakt z wilgocią mają znaczenie dla trwałości. Podczas naprawy zwracamy uwagę na miejsca, w których woda i zanieczyszczenia mogą pozostawać przez dłuższy czas, szczególnie przy podstawach i połączeniach zakładkowych.
Przy wymianie skorodowanej dolnej poprzeczki trzeba określić zakres zdrowego materiału w elementach pionowych. Jeśli korozja weszła również w pręty i słupki, nowa poprzeczka nie będzie miała właściwego oparcia. Wycena powinna uwzględniać rozpoznanie tych stref. Po wycięciu uszkodzonego fragmentu może okazać się, że konieczne jest rozszerzenie zakresu. Uzgadniamy to przed dalszą pracą. Nie przykrywamy perforacji nową blachą, udając, że stan materiału pod nią przestał mieć znaczenie. Docelowa naprawa wymaga połączenia z odpowiednim przekrojem.
Konstrukcje mające kontakt z detergentami lub innymi środkami użytkowymi mogą wymagać szczególnego doboru stali nierdzewnej i wykończenia. W takich przypadkach potrzebujemy informacji o środowisku pracy. Nie wystarczy ogólna nazwa nierdzewka, ponieważ poszczególne gatunki różnią się odpornością. Przy powierzchniach wymagających higieny ważna jest możliwość czyszczenia oraz brak niepotrzebnych szczelin. Jeżeli naprawiana część pełni funkcję sanitarną lub kontaktuje się z produktem, zakres powinien odpowiadać wymaganiom użytkownika i dokumentacji. Nie deklarujemy spełnienia nieokreślonych wymagań na podstawie samego materiału.
W Karczewie i okolicznych wsiach przydatne jest także ustalenie, czy naprawa ma być wykonana podczas postoju urządzenia czy w ramach większego remontu. Można wtedy połączyć demontaż osłon, czyszczenie i wymianę zużytych elementów. Właściwa kolejność zapobiega ponownemu rozbieraniu tego samego zespołu. Po spawaniu oceniamy dostępne złącza i geometrię, a przy wymaganej szczelności ustalamy odpowiedni sposób jej sprawdzenia. Zakończenie prac oznacza realizację uzgodnionego zakresu, nie automatyczne potwierdzenie stanu wszystkich instalacji znajdujących się w obiekcie.
Celestynów i Kołbiel naprawy w gminach południowo-wschodnich
Celestynów, Dąbrówka, Dyzin, Glina, Jatne, Lasek, Ostrowik, Ostrów, Podbiel, Pogorzel, Ponurzyca, Regut, Stara Wieś, Tabor i Zabieżki to miejscowości, z których można zgłaszać potrzebę mobilnej oceny konstrukcji. W kierunku Kołbieli uwzględniamy również Kołbiel, Rudno, Sufczyn, Wolę Sufczyńską, Człekówkę, Lubice, Lubicę, Chrosnę, Karpiska, Kąty, Gózd, Bocian i inne adresy po potwierdzeniu dojazdu. Przy miejscowościach bliżej granicy orientacyjnego obszaru zawsze sprawdzamy realną trasę, nie opierając się na samej nazwie gminy.
W takich zleceniach znaczenie ma dobór miejsca do przygotowania części. Szlifowanie na nierównym podłożu i spawanie elementu podpartego przypadkowo utrudniają zachowanie jakości. Jeśli rama jest duża, potrzebne jest stabilne ułożenie pozwalające kontrolować przekątne i płaszczyznę. Przy konstrukcji zamontowanej pionowo trzeba ustalić sposób jej odciążenia. Nie wykorzystujemy spoin sczepnych jako jedynego zabezpieczenia ciężkiego elementu przed przewróceniem. Organizacja stanowiska jest podstawą prawidłowego procesu, szczególnie gdy praca odbywa się poza warsztatem.
Przy części użytkowanej w gospodarstwie pytamy o wcześniejszy kontakt ze smarem, paliwem lub innymi substancjami. Zbiornik, przewód albo obudowa po takich mediach wymaga specjalistycznego przygotowania i oceny bezpieczeństwa. Nie przedstawiamy prostego opróżnienia jako wystarczającego warunku spawania. Jeżeli element jest zamknięty albo mógł zawierać substancje palne, sposób postępowania musi zostać ustalony przed jakimkolwiek użyciem ciepła. W wielu sytuacjach potrzebny jest demontaż i przygotowanie w odpowiednich warunkach, a czasem właściwsza będzie wymiana części.
W Celestynowie i Kołbieli możemy również rozpatrzyć wykonanie nowych drobnych konstrukcji na podstawie pomiarów. Warto od razu określić, gdzie będą użytkowane, jak często przemieszczane i jakie obciążenia mają przenosić. Stojak mobilny, rama stała i osłona wymagają różnych rozwiązań. Kółka, uchwyty i połączenia śrubowe są częścią projektu, nie dodatkiem wybieranym na końcu. Gdy nowy element ma pasować do istniejącego urządzenia, potrzebne są wymiary bazowe. Dzięki temu wykonana konstrukcja może zostać zamontowana i użytkowana zgodnie z przeznaczeniem, bez późniejszych przypadkowych przeróbek.
Piaseczno spawanie bram wsporników oraz elementów zaplecza usługowego
Piaseczno to jeden z podstawowych kierunków południowych Mobilnego Serwisu Warszawa. Przyjmujemy zgłoszenia dotyczące bram, furtek, schodów, balustrad, ram i uchwytów urządzeń. W zabudowie usługowej ważne jest określenie obciążeń oraz warunków użytkowania. Metalowy stelaż pod blatem może być obciążany równomiernie, ale również punktowo przez ciężkie urządzenie ustawione przy krawędzi. Jeśli pęka narożnik, trzeba sprawdzić nie tylko spoinę, lecz także sztywność ramy i rozmieszczenie podpór. Wymiana jednego elementu powinna wynikać z oceny całego układu.
Przy konstrukcjach z profili zamkniętych istotne jest dopasowanie przekrojów i przygotowanie krawędzi. Zbyt duża szczelina może utrudnić otrzymanie właściwego złącza, a próba wypełnienia jej nadmiarem spoiwa zwiększa wprowadzenie ciepła. Dlatego dokładne cięcie i dopasowanie są ważną częścią wykonania. Nie oceniamy jakości wyłącznie po regularnym wyglądzie lica. Znaczenie mają także prawidłowe wtopienie, geometria i brak niedopuszczalnych nieciągłości. Zakres kontroli dobiera się do funkcji konstrukcji oraz uzgodnionych wymagań odbiorowych.
W Piasecznie można również zgłaszać przeróbki istniejących bram. Przed dołożeniem wypełnienia, zmianą szerokości lub zamontowaniem napędu sprawdzamy, czy konstrukcja nadaje się do takiej modernizacji. Zmiana masy i powierzchni narażonej na wiatr może zwiększyć obciążenie zawiasów oraz fundamentów. Nie każdy stary słupek można pozostawić bez zmian. Klient otrzymuje opis, które elementy są wystarczające, a które wymagają oceny lub wymiany. Pozwala to porównać sens modernizacji z wykonaniem nowego skrzydła o właściwych parametrach.
W gminie Piaseczno kierunek obsługi obejmuje również Chylice, Chyliczki, Jastrzębie, Siedliska, Żabieniec, Jazgarzew, Gołków, Głosków, Głosków-Letnisko, Bobrowiec, Baszkówkę, Wólkę Kozodawską, Wólkę Pracką, Wolę Gołkowską, Robercin, Runów, Szczaki, Mieszkowo, Bogatki, Łbiska, Pęchery, Grochową, Orzeszyn i Pilawę. Dokładne nazwy można sprawdzić przez strony sołectw gminy Piaseczno. W zgłoszeniu prosimy o doprecyzowanie miejscowości, ponieważ nazwy podobne do innych podwarszawskich wsi mogą występować w kilku gminach.
Józefosław Julianów Zalesie Górne i Złotokłos montaż po zakończeniu budowy
Józefosław, Julianów, Zalesie Górne, Złotokłos, Henryków-Urocze, Jesówka, Chojnów, Antoninów, Kuleszówka i Bąkówka to obszary zgłoszeń obejmujących między innymi balustrady, poręcze, bramy oraz konstrukcje tarasowe. Przy naprawie wykonywanej po zakończeniu budowy trzeba sprawdzić rzeczywiste poziomy posadzki i nawierzchni. Furtka, która działała podczas montażu, może zacząć ocierać po ułożeniu kostki. W takim przypadku nie zawsze właściwym rozwiązaniem jest skracanie skrzydła. Trzeba ocenić luz, odwodnienie, położenie zawiasów i możliwy zakres regulacji.
Przy nowej poręczy ważne jest położenie mocowań względem warstw wykończeniowych. Płytka, tynk albo ocieplenie nie powinny być traktowane jako nośne podłoże bez odpowiedniego rozwiązania. Stalowy wspornik musi przekazać siłę do właściwej części konstrukcji. Jeśli przewidziano dystans, jego sztywność i sposób montażu mają znaczenie. Nie wystarczy dobrać długą śrubę, która fizycznie przejdzie przez wszystkie warstwy. Szczegóły mocowania powinny odpowiadać obciążeniu oraz rodzajowi podłoża, a w razie potrzeby wynikać z projektu.
W przypadku tarasowych ram stalowych trzeba uwzględnić możliwość swobodnego odpływu wody i dostęp do konserwacji. Miejsce zasłonięte deską albo płytą może być trudne do oceny po montażu. Jeżeli właśnie tam znajduje się spoina lub łącznik, warto przewidzieć kontrolę przed zamknięciem zabudowy. Nie odkładamy sprawdzenia na moment, gdy demontaż wymaga usunięcia całego wykończenia. Przy naprawach starszych tarasów oględziny mogą więc obejmować zdjęcie wybranego fragmentu poszycia, po uzgodnieniu z właścicielem. Dopiero wtedy można określić rzeczywisty zakres korozji.
Klienci z Józefosławia, Julianowa, Zalesia Górnego i Złotokłosu mogą przygotować zdjęcia miejsca montażu jeszcze przed zamówieniem nowej części. Pozwala to ocenić dostęp, kolizje z drzwiami i możliwość wniesienia konstrukcji. Warto też wskazać planowane wykończenie, na przykład malowanie całej ramy albo pozostawienie widocznego szlifu. Wymiary i wygląd powinny zostać ustalone przed wykonaniem, ponieważ późniejsze skracanie gotowego elementu narusza powłokę. Dobre przygotowanie ogranicza liczbę poprawek i pozwala uzyskać efekt dopasowany do ukończonego budynku.
Lesznowola Magdalenka i Wólka Kosowska od detalu domowego do ramy użytkowej
Lesznowola, Magdalenka, Łazy, Mroków, Wola Mrokowska, Wólka Kosowska, Kosów, Jabłonowo, Marysin, Stefanowo, Garbatka, Wilcza Góra, Władysławów, Janczewice, Podolszyn, Nowa Wola, Nowa Iwiczna, Stara Iwiczna, Mysiadło, Zgorzała, Zamienie, Łoziska i Jazgarzewszczyzna należą do rozbudowanego kierunku południowo-zachodniego. Przyjmujemy z tych miejscowości zgłoszenia dotyczące bram, ogrodzeń, ram i wyposażenia. Zakres może obejmować zarówno naprawę pojedynczego zawiasu, jak i przygotowanie większej konstrukcji, po ustaleniu funkcji, materiału oraz wymagań.
Przy ramie użytkowej trzeba określić, które wymiary są najważniejsze. Nie każdy bok wymaga takiej samej tolerancji, ale położenie otworów pod urządzenie lub płaszczyzna oparcia mogą być krytyczne. Warto wskazać je na szkicu. Jeśli klient zamawia element na podstawie wzoru, sprawdzamy, czy wzór jest prosty i kompletny. Zużyta część może mieć rozbite otwory albo odkształcenie, którego nie należy kopiować. Odtworzenie funkcji wymaga wtedy pomiaru współpracujących podzespołów i ustalenia rzeczywistych baz montażowych.
Przy stalowych stołach i stojakach na kółkach liczy się nie tylko sama rama, ale również położenie środka ciężkości i sposób przenoszenia obciążenia podczas przemieszczania. Dospawanie uchwytu do cienkiej osłony może doprowadzić do wyrwania blachy, jeśli użytkownik będzie za niego ciągnął całą konstrukcję. Uchwyty transportowe powinny być powiązane z częścią nośną. Podobnie punkty podnoszenia wymagają odpowiedniego rozwiązania, a nie dowolnego ucha przyspawanego w wygodnym miejscu. W przypadku takich elementów zakres oceny i dokumentacji musi odpowiadać ich roli.
W Lesznowoli i sąsiednich wsiach przy zgłoszeniach z obiektów usługowych ustalamy także warunki wejścia oraz wyłączenia stanowiska. Element może znajdować się w miejscu, gdzie stale przechodzą pracownicy albo odbywają się dostawy. Trzeba przewidzieć osłony, uporządkowanie strefy i czas potrzebny na przygotowanie. Po zakończeniu nie zostawiamy rozgrzanej części bez oznaczenia lub zabezpieczenia. Odbiór obejmuje uzgodnione wymiary, połączenia oraz funkcję. Dzięki temu klient otrzymuje konstrukcję przygotowaną do dalszego montażu albo normalnego użytkowania zgodnie z ustalonym zakresem.
Konstancin-Jeziorna Bielawa i Słomczyn estetyka połączona z trwałym detalem
Konstancin-Jeziorna, Bielawa, Kierszek, Obory, Obórki, Okrzeszyn, Kępa Okrzewska, Kępa Oborska, Cieciszew, Słomczyn, Parcela, Czarnów, Borowina, Kawęczyn, Kawęczynek, Turowice, Łęg, Czernidła, Gassy, Dębówka, Habdzin, Opacz i Piaski to obszary południowego kierunku obsługi. Wykaz sołectw i osiedli Konstancina-Jeziorny pomaga rozróżnić wsie od części miasta. W zapytaniach dotyczących widocznych konstrukcji przy posesjach szczególnie dokładnie ustalamy oczekiwany wygląd, ponieważ naprawa może wymagać szerszego odnowienia powierzchni niż samo miejsce pęknięcia.
Przy ozdobnej bramie ważne są symetria, linia górnej krawędzi i powtarzalny rozstaw wypełnienia. Jeśli wymieniamy część ramy, trzeba uwzględnić istniejące odchyłki i zdecydować, które z nich korygujemy. Nie zawsze można jednocześnie zachować każdy stary wymiar i uzyskać idealną geometrię. Przed rozpoczęciem pokazujemy, jak naprawa wpłynie na położenie skrzydła i zamknięcia. W przypadku ciężkich elementów liczy się również stan zawiasów oraz fundamentów. Estetyczna nowa spoina nie zastąpi sprawnego podparcia całej bramy.
W detalach ze stali nierdzewnej lub aluminium ważna jest zgodność wykończenia powierzchni. Rysa po obróbce prowadzona w innym kierunku może być widoczna mimo poprawnego połączenia. Dlatego ustalamy, czy powierzchnia ma być jedynie oczyszczona technicznie, czy również doprowadzona do określonego wyglądu. Przy powłokach anodowych lub lakierniczych miejscowe spawanie narusza istniejące wykończenie. Nie obiecujemy, że ślad zniknie bez dodatkowego procesu. Klient może wybrać szerszą renowację albo świadomie zaakceptować miejscową różnicę, jeśli priorytetem jest przywrócenie funkcji.
W Konstancinie-Jeziornie i pobliskich wsiach oferujemy też ocenę poręczy, wsporników oraz konstrukcji przy tarasach. Przy mocowaniu do budynku trzeba sprawdzić rodzaj podłoża i możliwość ochrony przed wodą. Przejście łącznika przez warstwy elewacji może wymagać odpowiedniego uszczelnienia i detalu. Spawanie części stalowej jest wtedy tylko jednym etapem. Uzgadniamy, kto odpowiada za pozostałe czynności, aby nie pozostawić gotowego metalu z nieukończonym mocowaniem. Taki sposób organizacji pozwala połączyć wymagania techniczne z oczekiwanym wyglądem całego otoczenia.
Góra Kalwaria Baniocha i Czersk spawanie z dojazdem do konkretnej konstrukcji
Góra Kalwaria to kierunek, dla którego przygotowaliśmy również opis mobilnego spawania w Górze Kalwarii. Przyjmujemy zgłoszenia z miasta oraz między innymi z Baniochy, Łubnej, Solca, Szymanowa, Tomic, Kątów, Mikówca, Moczydłowa, Wólki Dworskiej, Wólki Załęskiej, Brześc, Podłęcza, Czerska, Coniewa, Dobiesza, Sierzchowa, Sobikowa, Cendrowic, Krzaków Czaplinkowskich, Czaplinka i Obrębu. Przy dalszych adresach potwierdzamy dojazd, a samo wymienienie miejscowości nie oznacza identycznego terminu dla całego obszaru.
W naprawach konstrukcji gospodarczych istotne jest rozpoznanie zmiennych obciążeń. Wspornik, do którego sporadycznie mocuje się dodatkowy sprzęt, może otrzymywać większe siły niż podczas codziennego użytkowania. Dlatego pytamy również o sytuacje nietypowe: transport, przechylanie, czyszczenie i sezonowe przezbrojenie. Pęknięcie może powstać podczas jednej z tych czynności, choć ujawnić się później. Naprawa powinna uwzględniać pełny sposób eksploatacji. Przy elementach odpowiedzialnych potrzebne są dane pozwalające określić właściwe rozwiązanie, a nie tylko porównanie grubości widocznych blach.
Jeśli część jest połączona z innymi materiałami, na przykład stalową ramą i drewnianym wypełnieniem, trzeba uwzględnić demontaż lub skuteczne zabezpieczenie. Ciepło może przenosić się przez metal także poza bezpośrednią strefę łuku. Dlatego nie oceniamy ryzyka wyłącznie na podstawie odległości płomienia czy iskier. Ukryte materiały przy połączeniu mogą wymagać odsłonięcia. Przygotowanie uzgadniamy przed pracą, aby nie uszkodzić wykończenia i mieć dostęp do złącza. W niektórych przypadkach zdjęcie elementu daje lepszy rezultat techniczny oraz łatwiejsze odtworzenie powłoki.
W Górze Kalwarii i okolicach można zgłaszać także wykonanie nowego fragmentu ogrodzenia, ramy lub uchwytu według pomiarów. Warto opisać planowaną eksploatację i sposób mocowania, nawet jeśli część wygląda prosto. Niewielki detal może przenosić duże obciążenie, a duża osłona może mieć wyłącznie funkcję ochrony przed zabrudzeniem. Rozróżnienie pozwala dobrać rozsądny zakres wykonania i kontroli. Po zakończeniu sprawdzamy dopasowanie oraz uzgodnione wymiary. Klient otrzymuje informację, czy część jest gotowa do montażu, czy wymaga jeszcze odrębnego zabezpieczenia powierzchni.
Tarczyn i Prażmów konstrukcje gospodarcze oraz bramy na szerokich wjazdach
Tarczyn, Prace Duże, Prace Małe, Przypki, Wola Przypkowska, Rembertów, Grzędy, Gąski, Kopana, Pawłowice, Suchodół, Suchostruga, Świętochów, Jeżewice, Werdun, Many, Korzeniówka, Kotorydz, Księżak, Janówek, Gładków, Bystrzanów i Wylezin tworzą kolejny kierunek południowy. W gminie Prażmów uwzględniamy Prażmów, Nowy Prażmów, Wolę Prażmowską, Wolę Wągrodzką, Ustanów, Uwieliny, Gabryelin, Łoś, Krupia Wólka, Jaroszowa Wola, Jeziórko, Piskórka, Kędzierówka, Ławki, Dobrzenica, Błonie, Zadębie i inne miejscowości po sprawdzeniu konkretnego adresu.
Szeroki wjazd na posesję może wymagać dużej bramy, której ciężar i powierzchnia stanowią istotne obciążenie. Przy pęknięciu zawiasu trzeba ocenić nie tylko jego wielkość, lecz także odległość od płaszczyzny skrzydła i sposób połączenia z ramą. Jeżeli mocowanie jest odsunięte na długiej śrubie albo wąskiej płytce, powstają dodatkowe momenty. Wymiana zawiasu na większy bez zmiany słabego mocowania może nie przynieść oczekiwanego rezultatu. Rozwiązanie powinno obejmować cały węzeł, a przy ciężkiej konstrukcji również ocenę słupka i fundamentu.
W gospodarstwach ważne jest oddzielenie napraw elementów pomocniczych od części odpowiedzialnych maszyn. Uchwyt osłony, podpora przewodu i rama nośna mają różne wymagania. Przy elementach przenoszących obciążenie robocze potrzebne są dane materiałowe i zalecenia producenta. Nie deklarujemy, że każdy pęknięty odlew albo element hartowany można przywrócić do pracy przez spawanie w terenie. Oceniamy możliwość przygotowania, technologię i kontrolę. Jeżeli lepszym rozwiązaniem jest nowa część, wskazujemy to przed rozpoczęciem kosztownej naprawy.
Zgłoszenie z Tarczyna lub Prażmowa warto uzupełnić o zdjęcie miejsca pracy i informację, czy uszkodzony element jest odłączony od obciążeń. Jeśli konstrukcja stoi w pobliżu materiałów palnych, konieczna jest zmiana organizacji albo przemieszczenie części. Klient nie musi samodzielnie wykonywać specjalistycznych przygotowań; ważne, by warunki zostały opisane i uzgodnione. Po naprawie omawiamy kontrolę ruchu, stan powłoki i ewentualne dalsze czynności. Dzięki temu dojazd kończy się konkretnym rezultatem, a użytkownik wie, w jakim zakresie element został przywrócony do eksploatacji.
Żabia Wola i Baranów szeroki obszar zachodni bez pomyłek w nazwach
Żabia Wola, Huta Żabiowolska, Józefina, Siestrzeń, Musuły, Osowiec, Wycinki Osowskie, Zalesie, Bieniewiec, Grzymek, Przeszkoda, Stara Bukówka, Nowa Bukówka, Oddział, Słubica A, Słubica B, Słubica Dobra, Słubica-Wieś, Pieńki Słubickie, Grzmiąca, Skuły, Bartoszówka, Bolesławek, Petrykozy, Grzegorzewice, Piotrkowice, Ojrzanów, Żelechów i Zaręby to miejscowości kierunku południowo-zachodniego. Dalsze adresy wymagają indywidualnego potwierdzenia. Wykaz gminny pozwala również odróżnić miejscowość od nazwy sołectwa, co jest szczególnie użyteczne przy podobnych nazwach i rozproszonej zabudowie.
W gminie Baranów powiatu grodziskiego uwzględniamy Baranów, Basin, Bożą Wolę, Bronisławów, Buszyce, Cegłów, Murowaniec, Drybus, Gole, Gongolinę, Holendry Baranowskie, Karolinę, Kaski, Kopiska, Osiny, Regów, Nową Pułapinę, Starą Pułapinę, Stanisławów, Strumiany, Wyczółki i Żaby. Chodzi właśnie o gminę mazowiecką, co potwierdza jej urzędowy wykaz sołectw. Przy zgłoszeniu prosimy o podanie gminy, ponieważ Baranów, Boża Wola czy Stanisławów występują również w innych miejscach. Dokładne dane ograniczają nieporozumienia podczas planowania wyjazdu.
W naprawach rozległych ogrodzeń warto ustalić, czy usterka jest pojedyncza, czy wynika z podobnego zużycia wielu przęseł. Jeżeli kilka dolnych połączeń koroduje w ten sam sposób, punktowe naprawy mogą być tylko etapem większego remontu. Możemy przygotować zakres podzielony na odcinki, z oznaczeniem miejsc wymagających pilnej interwencji i tych, które można odnowić planowo. Ocena powinna jednak opierać się na oględzinach, a nie automatycznym założeniu jednakowego stanu całego ogrodzenia. Poszczególne odcinki mogą mieć różną ekspozycję na wodę i uszkodzenia.
Przy nowych konstrukcjach w Żabiej Woli lub Baranowie istotna jest logistyka transportu. Długa rama może wymagać podziału na moduły, ale miejsce podziału musi być dobrane konstrukcyjnie. Nie należy ciąć gotowego elementu przypadkowo tylko dlatego, że nie mieści się w przejeździe. Uzgadniamy możliwość wniesienia, podparcia i montażu przed wykonaniem. Połączenia montażowe powinny zachować wymaganą sztywność i umożliwiać odtworzenie ochrony powierzchni. Tak zaplanowana realizacja łączy pracę warsztatową z warunkami terenu i pozwala uniknąć kosztownych przeróbek przy samym montażu.
Adresy graniczne Nasielsk Grójec Sochaczew Wiskitki i Radziejowice
Pytania o dojazd mogą dotyczyć również Nasielska, Grójca, Sochaczewa, Wiskitek, Radziejowic oraz miejscowości leżących pomiędzy tymi ośrodkami a Warszawą. W tym pasie nie obiecujemy, że każdy adres mieści się w umownych pięćdziesięciu kilometrach od centrum. Niektóre miejscowości lub ich części leżą bliżej, inne dalej, a trasa drogowa może być znacznie dłuższa niż promień na mapie. Przyjmujemy zapytanie i sprawdzamy konkretny adres, rozmiar zadania oraz możliwość zorganizowania wyjazdu. Taka zasada jest czytelniejsza niż rozszerzanie zasięgu za pomocą niezweryfikowanej listy.
Dalsze zlecenie powinno zawierać możliwie kompletną dokumentację. Przy bramie potrzebne są wymiary skrzydła, zdjęcia zawiasów, słupków i zamknięcia. Przy ramie urządzenia warto przygotować tabliczkę, numer części, rysunek lub szkic oraz opis obciążenia. Przy pęknięciu dobrze wskazać, czy powstało nagle, czy stopniowo się powiększało. Informacje te pomagają określić, czy potrzebny będzie materiał na wymianę, demontaż, obróbka mechaniczna albo dodatkowa ocena. Nie zastępują oględzin, ale pozwalają przygotować je w sposób znacznie bardziej użyteczny.
Jeżeli konstrukcja wymaga projektu naprawy, badań lub uzgodnień z producentem, dalszy dojazd warto zaplanować dopiero po zebraniu tych danych. Sam przyjazd spawacza nie rozwiąże braku dokumentacji odpowiedzialnego elementu. Możliwe jest natomiast umówienie wizyty rozpoznawczej z jasno opisanym celem. Klient powinien wiedzieć, czy zamawia diagnozę, zabezpieczenie awaryjne czy naprawę docelową. Te trzy etapy mogą nastąpić osobno i mieć różne wymagania. Ich rozdzielenie pozwala podejmować decyzje na podstawie stanu konstrukcji oraz kosztu kolejnych działań.
W całym obszarze podwarszawskim najważniejsze pozostaje dopasowanie technologii do materiału i funkcji. Nazwa miejscowości pomaga zorganizować dojazd, ale nie przesądza o użyciu TIG, MIG, MAG czy MMA. Metodę dobieramy po rozpoznaniu zadania, z uwzględnieniem grubości, dostępu, pozycji, środowiska pracy i wymagań jakościowych. Mobilny Serwis Warszawa przyjmuje zgłoszenia zarówno z dużych miast, jak i małych wsi. Aby rozpocząć konkretną rozmowę o naprawie, wystarczą dokładny adres, opis problemu i fotografie pokazujące uszkodzenie oraz całą konstrukcję.
Wsie gminy Pomiechówek przygotowanie zlecenia przy rozproszonej zabudowie
Poza samym Pomiechówkiem rozpatrujemy zgłoszenia z Pomiechowa, Brodów, Brodów-Parcel, Bronisławki, Błędowa, Błędówka, Cegielni-Kosewa, Czarnowa, Falbogów Borowych, Goławic Pierwszych, Goławic Drugich, Kikołów, Kosewka, Kosewa, Nowego Modlina, Nowego Orzechowa, Starego Orzechowa, Pomocni, Stanisławowa, Szczypiorna, Śniadówka, Woli Błędowskiej, Wólki Kikolskiej, Wójtostwa, Wymysłów i Zapiecków. Nazwy obszarów potwierdza oficjalny wykaz sołectw gminy Pomiechówek. Przy dalszych posesjach ustalamy indywidualnie odległość drogową, możliwość dojazdu i zakres prac, ponieważ położenie w jednej gminie nie oznacza jednakowych warunków logistycznych.
W naprawie na posesji oddalonej od głównej drogi przydatne jest wcześniejsze ustalenie wymiarów materiału potrzebnego na wymianę. Właściciel nie musi samodzielnie dobierać gatunku stali ani parametrów spawania. Może natomiast zmierzyć szerokość i wysokość dostępnego profilu, sfotografować przekrój, jeśli jest widoczny, oraz pokazać cały uszkodzony węzeł. Grubość ścianki bywa trudna do określenia bez oczyszczenia, dlatego nie oczekujemy zgadywania. Jeżeli danych brakuje, zaznaczamy, że materiał do docelowej naprawy zostanie dobrany po oględzinach. To lepsze niż przywożenie przypadkowego profilu tylko dlatego, że wygląda podobnie.
Przy urządzeniach pozostających na zewnątrz ważny jest stan łączników i możliwość demontażu. Zardzewiała śruba może wymagać dodatkowej pracy, a jej odcięcie nie zawsze jest dopuszczalne bez zabezpieczenia części. Dlatego plan naprawy powinien obejmować kolejność rozłączania i podparcia. Jeśli element jest napięty przez sprężynę, siłownik lub ciężar, nie powinien być demontowany na podstawie samego domysłu. Ustalamy sposób uwolnienia energii i odpowiedzialność za przygotowanie urządzenia. Dopiero stabilna, bezpiecznie odciążona część może zostać prawidłowo oceniona i naprawiona.
Po zakończeniu prac w miejscowościach gminy Pomiechówek ważne jest sprawdzenie funkcji w warunkach odpowiadających normalnemu użytkowaniu, w zakresie przewidzianym dla danej konstrukcji. Nie należy od razu wykonywać prób przeciążeniowych bez określonej procedury. Przy bramie sprawdzamy ruch, położenie zamknięcia i współpracę ograniczników, przy uchwycie dopasowanie oraz mocowanie, a przy ramie uzgodnione wymiary i stabilność. Jeśli do zakończenia potrzebne jest malowanie albo montaż dodatkowego podzespołu, wskazujemy to jasno. Klient wie wtedy, co zostało wykonane podczas wizyty i kiedy można wrócić do pełnej eksploatacji.
Jak rozpoznać zakres pracy przed przyjazdem do miasta lub wsi
Wstępne rozpoznanie powinno zaczynać się od opisu objawu i funkcji elementu. Informacja, że pękła blacha, jest zbyt ogólna, jeśli nie wiadomo, czy to osłona, podpora czy część zbiornika. Warto dopisać, co element utrzymuje, czy jest nieruchomy, czy podlega drganiom i czy uszkodzenie się powiększa. Nie trzeba używać specjalistycznej terminologii. Zdanie, że narożnik ramy rozchodzi się podczas przesuwania urządzenia, przekazuje więcej niż przypadkowa nazwa procesu spawalniczego. Na tej podstawie możemy zadawać konkretne pytania i określić, czego jeszcze brakuje do przygotowania wizyty.
Fotografie najlepiej wykonać w trzech skalach: cała konstrukcja, połączenie z otoczeniem oraz zbliżenie uszkodzenia. Pokazują odpowiednio układ sił, dostęp i charakter pęknięcia. Przydatny jest również przedmiot o znanym wymiarze lub miarka, o ile można ją przyłożyć bezpiecznie. Nie prosimy o wchodzenie na niestabilną konstrukcję ani o uruchamianie uszkodzonej maszyny do nagrania. Jeśli miejsce jest niedostępne, wystarczy to zaznaczyć. Sposób oględzin zostanie ustalony na miejscu. Dobre zgłoszenie ma ułatwić przygotowanie, nie narażać użytkownika na dodatkowe ryzyko.
Warto odróżnić parametry, które klient zna, od przypuszczeń. Jeśli materiał jest opisany na dokumentacji jako konkretny gatunek, jest to cenna informacja. Jeżeli tylko wygląda na aluminium lub żeliwo, zaznaczamy niepewność. Podobnie należy traktować grubość ścianek i historię napraw. Nie ma potrzeby tworzenia pozornej dokładności. Rzetelne dane pozwalają przygotować właściwy zakres, a brakujące informacje stają się zadaniem do sprawdzenia podczas oględzin. Na tej podstawie można zdecydować, czy naprawa będzie terenowa, czy element wymaga demontażu i szerszego przygotowania.
Takie zasady stosujemy zarówno przy zleceniu w Pruszkowie, Piasecznie czy Wołominie, jak i w niewielkiej wsi poza zwartą zabudową. Różni się organizacja dojazdu i stanowiska, ale nie znaczenie materiału, geometrii oraz prawidłowego odbioru. Mobilny charakter usługi oznacza dopasowanie procesu do miejsca pracy, a nie pomijanie jego etapów. Klient otrzymuje konkretny zakres obejmujący przygotowanie, wykonanie połączenia, uzgodnioną kontrolę i wykończenie. Jeżeli któryś etap wymaga osobnego wykonawcy albo dodatkowych danych, ustalamy to przed rozpoczęciem właściwej naprawy.
Jedna firma różne potrzeby lokalne technicznie uzasadniona naprawa
Oferta Mobilnego Serwisu Warszawa obejmuje zgłoszenia z dużych miast i rozproszonych miejscowości, ponieważ uszkodzona konstrukcja nie staje się mniej ważna poza granicą stolicy. W każdym przypadku chodzi o dobranie rozwiązania do rzeczywistego zadania: przywrócenie sprawności bramy, odtworzenie ramy, naprawę uchwytu, wykonanie wspornika albo ocenę części wymagającej bardziej złożonego postępowania. Nie sprzedajemy jednej metody jako odpowiedzi na wszystko. O wyborze decydują materiał, grubość, obciążenie i dostęp, a przy odpowiedzialnych elementach także dokumentacja oraz wymagania dotyczące kontroli.
Spawanie Warszawa i okolice z dojazdem do klienta, Stal Czarna, Aluminium, Metal, spawamy w całym Woj.Mazowieckim.
Przed zamówieniem warto określić oczekiwany rezultat. Inaczej przygotowuje się awaryjne zabezpieczenie uszkodzonego skrzydła, inaczej docelowy remont ogrodzenia, a jeszcze inaczej nową konstrukcję według projektu. Jasny cel ułatwia dobór materiałów, harmonogramu i sposobu odbioru. Pozwala też porównać warianty bez sprowadzania całej usługi do długości spoiny. Wiele o trwałości rozstrzyga się wcześniej: podczas rozpoznania przyczyny, przygotowania krawędzi, ustawienia części i zaplanowania odtworzenia ochrony. To właśnie te etapy sprawiają, że naprawiony element może dalej spełniać swoją funkcję.
Spawanie Warszawa i okolice z dojazdem do klienta, Stal Czarna, Aluminium, Metal, spawamy w całym Woj.Mazowieckim.