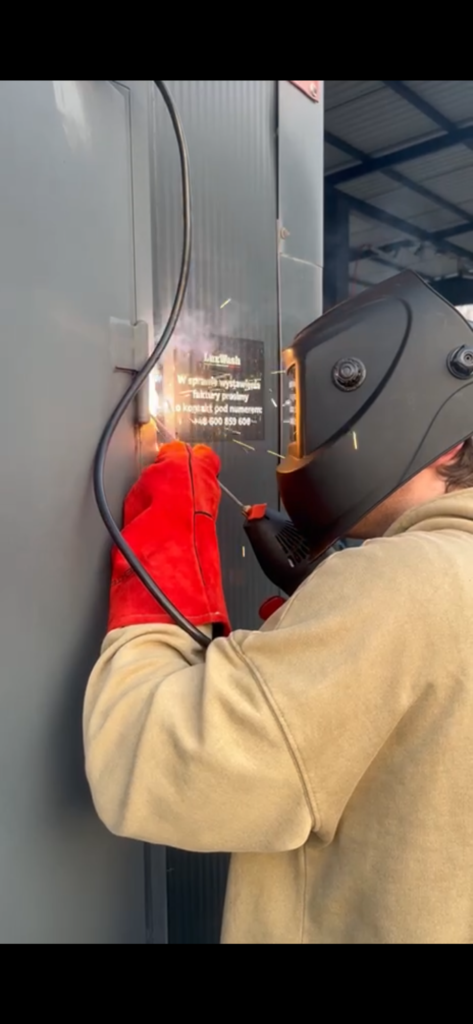
Spawanie rur Warszawa i okolice – mobilny spawacz do kotłowni, piwnicy, domu i hali, zamów spawacza z naszej firmy już teraz. Pęknięta metalowa rura, skorodowany odcinek instalacji albo uszkodzone połączenie przy rozdzielaczu wymagają sprawnej diagnozy i dobrze zaplanowanej naprawy. Nasza firma świadczy usługi spawania rur z dojazdem do klienta. Mobilny Serwis Warszawa obsługuje właścicieli domów, administratorów nieruchomości, warsztaty i przedsiębiorstwa. Przyjmujemy zgłoszenia dotyczące rur stalowych, nierdzewnych oraz aluminiowych. Ustalamy, co jest uszkodzone, jakie zadanie pełni instalacja i czy naprawę można bezpiecznie wykonać na miejscu. Następnie przedstawiamy zakres prac, potrzebne materiały oraz warunki realizacji.
Nazywam się Konrad Wiśniewski i organizuję pracę naszego mobilnego serwisu. Zależy mi, żeby klient otrzymał konkretną odpowiedź: co można naprawić, co trzeba wymienić i z czego wynika cena. W ramach obsługi technicznej domów i firm łączymy spawalnictwo z pracami ślusarskimi oraz wybranymi usługami instalacyjnymi. Dzięki temu zgłoszenie może obejmować rurę, jej podporę, metalową osłonę i dodatkowe mocowania. Każdy element oceniamy zgodnie z jego funkcją, bez traktowania wszystkich usterek jako jednakowej pracy.
Najpierw ustalamy, z jaką rurą mamy do czynienia. Metalowy przewód w piwnicy może należeć do ogrzewania, instalacji wodnej, układu technologicznego albo konstrukcji, która w ogóle nie transportuje medium. Dlatego prosimy o opis, zdjęcia i dostępne oznaczenia. Przy zgłoszeniu do spawacza rur w Warszawie pomocne są informacje o średnicy, grubości ścianki, materiale oraz miejscu uszkodzenia. Jeśli klient nie zna tych danych, zaczynamy od oględzin. Nie trzeba być instalatorem, aby zgłosić problem; wystarczy jasno powiedzieć, co się wydarzyło i gdzie znajduje się uszkodzony element.
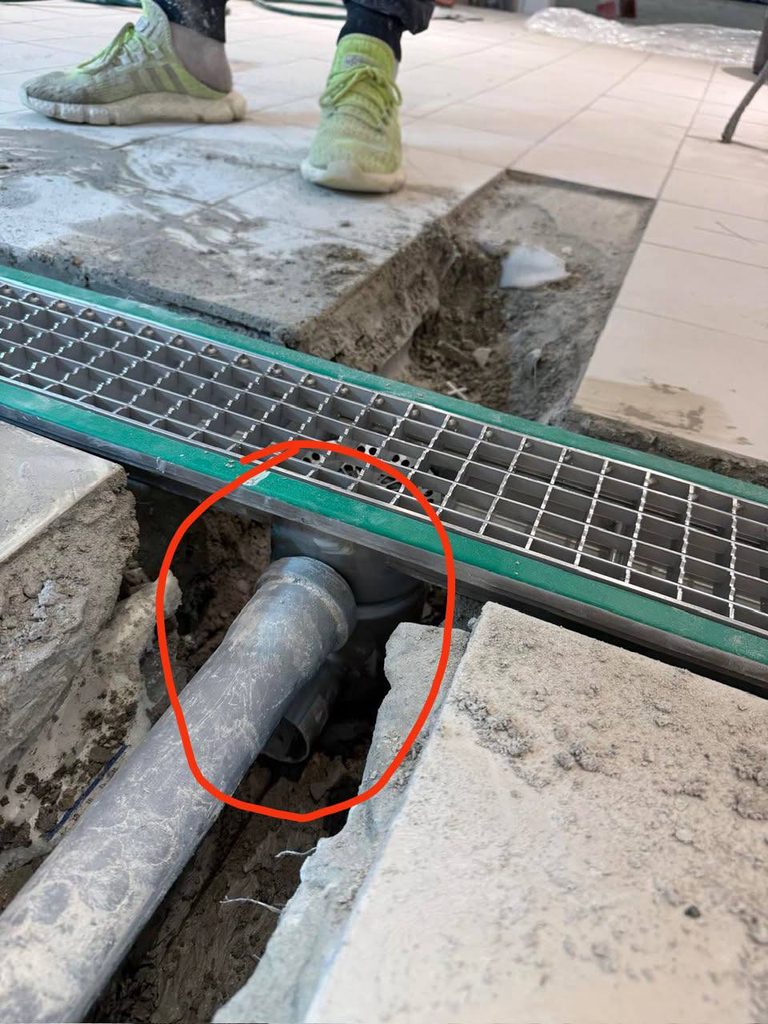
Ważne jest również to, czy instalacja jest wyłączona, czy nadal pracuje. W standardowej naprawie spawalniczej przewód musi zostać odpowiednio odizolowany, opróżniony, pozbawiony ciśnienia i przygotowany stosownie do transportowanego medium. Samo zakręcenie przypadkowego zaworu nie potwierdza bezpiecznych warunków. Nie oferujemy improwizowanego spawania czynnej rury pod ciśnieniem. Termin wykonania prac ustalamy po rozpoznaniu sytuacji, dostępności materiałów i możliwości przygotowania stanowiska. Dzięki temu szybki wyjazd jest początkiem właściwie zorganizowanej usługi, a nie obietnicą naprawy za wszelką cenę.
Spawanie rur w kotłowni wymaga spojrzenia na całą instalację. Zgłoszenie może dotyczyć odcinka przy pompie, rozdzielaczu, kolanie, króćcu lub połączeniu z urządzeniem. W ramach spawania kotłowni w Warszawie oceniamy dostęp, stan sąsiednich fragmentów, mocowania i możliwość wyłączenia odpowiedniej części układu. Pytamy o temperaturę pracy oraz występujące wcześniej przecieki. Jeżeli naprawa wymaga zmiany przebiegu przewodu, uzgadniamy ją z osobą odpowiedzialną za instalację. Nie przestawiamy przypadkowo armatury ani urządzeń zabezpieczających tylko po to, żeby łatwiej wykonać spoinę.
Kotłownia domowa i pomieszczenie techniczne dużego budynku mogą wymagać odmiennej organizacji zlecenia. Istotne są dokumentacja, parametry urządzeń i forma nadzoru nad ich eksploatacją. Informacje UDT dotyczące urządzeń instalowanych w kotłowniach wodnych pokazują, dlaczego sam wygląd rury nie wystarcza do określenia wymagań. Przed przyjęciem prac sprawdzamy, czy zlecenie dotyczy zwykłego odcinka instalacji, czy części urządzenia objętego szczególnymi zasadami. W drugim przypadku zakres dokumentacji, uzgodnień i udział właściwie uprawnionego wykonawcy trzeba potwierdzić przed rozpoczęciem naprawy.
W piwnicy liczy się nie tylko dojście do uszkodzenia. Sprawdzamy otoczenie, możliwość zabezpieczenia wyposażenia, oświetlenie i warunki wentylacji. Rury często biegną blisko ściany, sufitu, przewodów elektrycznych lub składowanych przedmiotów. Niekiedy przed spawaniem trzeba zorganizować odsłonięcie miejsca pracy albo demontaż fragmentu osłony. Zasady organizowania prac szczególnie niebezpiecznych mają znaczenie zwłaszcza w ciasnych przestrzeniach i czynnych zakładach. Zakres zabezpieczeń dobieramy do sytuacji, a dostęp osób postronnych do stanowiska ustalamy z właścicielem lub administracją obiektu.
Zawilgocona piwnica wymaga dodatkowej uwagi przy ocenie korozji. Widoczny przeciek może znajdować się w jednym miejscu, choć osłabienie materiału obejmuje większy odcinek. Sprawdzamy, czy naprawa miejscowa ma uzasadnienie, czy właściwsza będzie wymiana wstawki. Warunki opisane przez PIP dla pomieszczeń pracy przypominają również o znaczeniu organizacji stanowiska i wymiany powietrza. Uzgadniamy usunięcie przeszkód oraz przygotowanie dojścia, zamiast zakładać, że spawacz zmieści się wszędzie razem ze sprzętem. Nawet najlepsza spoina potrzebuje miejsca, w którym można ją poprawnie wykonać.
Rury ze stali czarnej naprawiamy po ocenie stanu ich ścianek. W instalacjach spotykamy odcinki proste, kolana, trójniki, redukcje i przyłącza do armatury. Nieszczelność może wynikać z korozji, uszkodzenia mechanicznego, wadliwego wcześniejszego połączenia albo obciążeń przenoszonych przez instalację. Dobór sposobu naprawy uwzględnia właściwości spawalnicze stali, rozpoznany gatunek i warunki eksploatacji. Oceniając uszkodzenie, zwracamy uwagę na sąsiedni materiał. Dokładanie spoiny do coraz cieńszej ścianki nie zastępuje wymiany fragmentu, który utracił odpowiedni stan techniczny. Spawanie rur Warszawa i okolice – mobilny spawacz do kotłowni, piwnicy, domu i hali, zamów spawacza z naszej firmy już teraz. Pomożemy to zrobić dziś dla nas to nie problem!
Nasze mobilne spawanie rur i instalacji w Warszawie może obejmować wycięcie uszkodzonego odcinka, dopasowanie nowego fragmentu oraz wykonanie uzgodnionych połączeń. Zakres robót ustalamy przed demontażem. Sprawdzamy, czy zachowany zostanie przebieg instalacji i dostęp do armatury. Przy rurach prowadzonych wzdłuż ścian ważne są także podpory oraz odległości od innych elementów. Klient otrzymuje informację, jakie prace będą potrzebne poza samym spawaniem: przygotowanie powierzchni, dopasowanie, obróbka i późniejsze odtworzenie zabezpieczenia lub izolacji.
Spawanie rur nierdzewnych to osobny zakres prac materiałowych. Wykonujemy spawanie aluminium i stali nierdzewnej, ale sposób postępowania dobieramy oddzielnie dla każdej grupy materiałów. Przy rurach INOX istotny jest gatunek stali, przeznaczenie instalacji i wymagana jakość wnętrza połączenia. Nie każda błyszcząca rura ma te same właściwości. Przed rozpoczęciem naprawy pytamy o dokumentację lub oznaczenia. W razie wątpliwości konieczna może być dodatkowa identyfikacja materiału, ponieważ dobór spoiwa wyłącznie na podstawie koloru powierzchni byłby niewystarczający.
Rury nierdzewne można spotkać w instalacjach technicznych, układach technologicznych oraz wyposażeniu zakładów i lokali usługowych. Przy ich naprawie uwzględniamy zagadnienia opisane w materiałach o spawaniu stali nierdzewnej: różnice pomiędzy gatunkami i potrzebę zachowania właściwości materiału. Dla określonych połączeń istotna jest osłona grani, czyli wewnętrznej strony spoiny. Jej zastosowanie i sposób wykonania wynikają z technologii oraz wymagań instalacji. Wykończenie zewnętrznej powierzchni nie może zastępować kontroli jakości połączenia od strony, z której przepływa medium.
Rury aluminiowe również przyjmujemy do oceny i spawania. W ofercie spawania aluminium z dojazdem uwzględniamy przewody, elementy urządzeń i konstrukcje rurowe, o ile materiał i charakter uszkodzenia pozwalają na naprawę. Rozpoznajemy stop, grubość ścianki oraz przeznaczenie elementu. Szczególną uwagę zwracamy na wcześniejsze naprawy, zanieczyszczenia i odkształcenia. Informujemy klienta, kiedy konieczna jest wymiana części. Nie wszystkie stopy i nie wszystkie elementy po obróbce cieplnej można potraktować jednakowo, zwłaszcza gdy odpowiadają za przenoszenie obciążeń lub szczelność układu.
Jednym z wyzwań opisanych w materiałach o łączeniu aluminium metodami spawalniczymi jest warstwa tlenków i odmienne zachowanie tego metalu podczas nagrzewania. Dlatego przygotowanie powierzchni oraz dobór technologii mają duże znaczenie. Nie sprowadzamy naprawy do ustawienia urządzenia na program oznaczony symbolem aluminium. Sprawdzamy dostęp do całego złącza, możliwość oczyszczenia elementu i utrzymania jego położenia. Przy zabrudzonych przewodach pochodzących z urządzeń konieczne jest rozpoznanie wcześniejszego medium oraz właściwe przygotowanie wnętrza przed podjęciem prac gorących.
Przy aluminium klient często pyta, czy naprawione miejsce będzie wyglądało identycznie jak reszta elementu. Odpowiedź zależy od powierzchni, stopu, wcześniejszych powłok i zakresu obróbki. Materiały dotyczące spawania aluminium prądem przemiennym dobrze pokazują, że to technologia wymagająca właściwego prowadzenia procesu. Wygląd połączenia i jego przydatność techniczna są odrębnymi kryteriami. Uzgadniamy oczekiwane wykończenie, ale nie obiecujemy przywrócenia każdej pierwotnej właściwości samym spawaniem. W niektórych zastosowaniach potrzebna jest ocena projektanta, producenta części albo wybór nowego elementu.
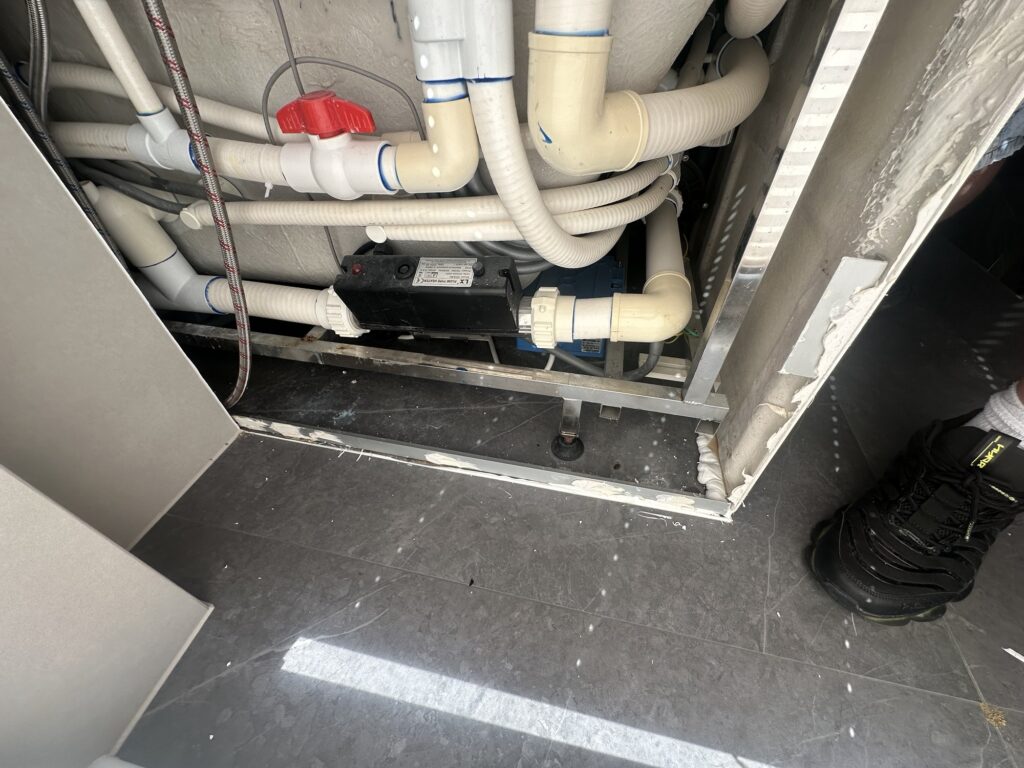
Metodę spawania wybieramy do zlecenia, a nie odwrotnie. TIG wykorzystuje nietopliwą elektrodę wolframową i osłonę gazową. Daje możliwość precyzyjnego prowadzenia jeziorka, co jest przydatne przy wielu połączeniach rurowych. Zasadę spawania metodą TIG warto znać, ale sama nazwa procesu nie przesądza o jakości naprawy. Liczą się także przygotowanie, spoiwo, pozycja i umiejętności wykonawcy. Przy rurze zamontowanej pod sufitem warunki są inne niż przy nowym odcinku ustawionym na stole. Dobór technologii uwzględnia właśnie takie różnice.
W pracach terenowych istotna jest możliwość stabilnego prowadzenia uchwytu i dotarcia do obwodu złącza. Rozwiązania do ręcznego spawania TIG obejmują urządzenia i osprzęt o różnych możliwościach, dlatego przed wyjazdem ustalamy zakres naprawy. Nie deklarujemy jednego zestawu jako odpowiedniego do każdego materiału i każdej średnicy. Jeśli potrzebne będzie dodatkowe przygotowanie, demontaż albo wykonanie fragmentu poza miejscem montażu, wyjaśniamy to klientowi. Dobrze dobrana metoda obejmuje cały sposób wykonania połączenia, od pierwszego pomiaru do kontroli gotowej spoiny.
MIG i MAG wykorzystują drut podawany w sposób ciągły, a dobór osłony gazowej zależy od procesu i materiału. Informacje o spawaniu MIG/MAG pomagają zrozumieć zastosowanie tych metod przy rurach, podporach i innych elementach stalowych. W naszej pracy uwzględniamy również MMA, czyli spawanie elektrodą otuloną. Każda technologia ma określone zastosowania i ograniczenia. Nie utożsamiamy metody terenowej ze zgodą na spawanie powierzchni pokrytej dowolnym zabrudzeniem. Stan materiału oraz właściwe przygotowanie pozostają istotne niezależnie od używanego urządzenia.
Dobór spoiwa i osprzętu opieramy na rozpoznanym materiale oraz wymaganiach połączenia. Pomocne uporządkowanie pojęć zawiera poradnik techniczny Metalweld dotyczący metod spawania. Dla klienta najważniejsze jest jednak praktyczne znaczenie tych decyzji: użyta metoda ma odpowiadać naprawianemu elementowi i jego dalszej pracy. Przy połączeniach różnych materiałów lub elementach o nieznanej historii potrzebna jest szczególna ocena. Nie wystarczy dobrać drutu, którym da się połączyć dwie części; trzeba jeszcze wiedzieć, czy uzyskane złącze jest właściwe dla danego zastosowania.
Nowoczesne funkcje urządzeń pomagają, lecz nie zastępują oceny technicznej. Przykładem są rozwiązania opisane w materiale o spawaniu impulsowym MIG/MAG, które pozwalają dostosować przebieg procesu do określonych materiałów i grubości. Z kolei technologia CMT pokazuje możliwości kontrolowania przekazywania metalu i ilości wprowadzanego ciepła. Przywołujemy te rozwiązania jako przykłady rozwoju spawalnictwa, a nie deklarację stosowania każdego systemu podczas mobilnej wizyty. Przed realizacją potwierdzamy rzeczywistą metodę i wyposażenie przewidziane dla Twojego zlecenia.
Przy powtarzalnych pracach przemysłowych rozważa się także mechanizację lub spawanie orbitalne. Rozwiązania takie jak system prowadzenia spawania FlexTrack pokazują, jak można wspomagać wykonywanie spoin po ustalonej trajektorii. Nie każdy montaż terenowy zapewnia jednak miejsce dla takiego wyposażenia. Pojedyncza naprawa starej instalacji i seria jednakowych odcinków produkcyjnych to różne zadania. W zapytaniu ofertowym warto wskazać, czy chodzi o awarię, prefabrykację czy powtarzalną produkcję. Pozwala to ocenić właściwy sposób realizacji bez przypisywania jednej technologii do wszystkich sytuacji.
Przygotowanie rury obejmuje cięcie, oczyszczenie i dopasowanie. Usunięcie uszkodzonego fragmentu powinno pozwolić na wykonanie złącza w materiale o odpowiednim stanie. Wykorzystuje się do tego narzędzia dobrane do materiału i wymiarów; przykłady takich rozwiązań zawiera oferta narzędzi do cięcia rur ROTHENBERGER. Zakres przygotowania krawędzi ustalamy zgodnie z technologią połączenia. Dbamy również o dostęp do miejsca pracy i stabilne podparcie części. Czas potrzebny na prawidłowe przygotowanie może być większy od czasu samego prowadzenia spoiny.
W instalacjach wymagających dokumentowania materiałów ważne jest zachowanie ich identyfikowalności. Zagadnienie przenoszenia oznaczeń materiałowych dotyczy między innymi sytuacji, gdy po cięciu trzeba nadal wiedzieć, z jakiego materiału wykonano dany fragment. Jeśli zlecenie wymaga świadectw materiałowych lub oznaczania odcinków, ustalamy to przed zakupem i obróbką. Dokumentów nie powinno się poszukiwać dopiero po zakończeniu montażu. Klient przekazuje wymagania, a wykonawca potwierdza, jakie materiały, zapisy i oznaczenia będą elementem uzgodnionego zakresu.
Podpora, obejma i wspornik też mogą wymagać naprawy. Uszkodzenie mocowania potrafi zmienić sposób podparcia przewodu i obciążyć połączenia, które wcześniej pracowały w innych warunkach. Dlatego podczas oględzin zwracamy uwagę również na otoczenie rurociągu. Możemy uzgodnić wykonanie albo naprawę metalowych elementów pomocniczych, z zachowaniem wymagań dotyczących instalacji. Nie przesuwamy samowolnie punktów podparcia w układzie wymagającym dokumentacji projektowej. Zmiana pozornie niewielkiego uchwytu może wpływać na pracę większego fragmentu, dlatego zakres ingerencji należy odpowiednio ocenić.
Rury występują również w konstrukcjach, które nie są instalacjami ciśnieniowymi. Przykładem są stojaki, stelaże, ramy i konstrukcje rurowe do hydroponiki oraz ogrodów wertykalnych. W takich zleceniach sprawdzamy obciążenia, stabilność i warunki otoczenia. Naprawa może polegać na wymianie fragmentu, wzmocnieniu połączenia albo dopasowaniu nowego mocowania. Oddzielamy funkcję nośną konstrukcji od przewodów transportujących wodę lub pożywkę. Dzięki temu klient otrzymuje jasno opisany zakres prac, zamiast ogólnej informacji, że wszystkie rury będą naprawiane w jednakowy sposób.
W hali produkcyjnej ważne są harmonogram i odpowiedzialność za instalację. Przed wyjazdem ustalamy kontakt do osoby prowadzącej zlecenie, możliwość wyłączenia układu i zasady wejścia na teren zakładu. Przy urządzeniach ciśnieniowych punktem odniesienia mogą być odpowiednie warunki techniczne UDT dla urządzeń ciśnieniowych. Potrzebne wymagania zależą od konkretnego urządzenia, jego parametrów i zakresu ingerencji. Nie przyjmujemy, że każde spawanie na hali jest taką samą usługą jak naprawa przydomowego ogrodzenia. Inaczej planuje się też prace awaryjne i modernizację przygotowaną z wyprzedzeniem.
W przypadku urządzeń podlegających dozorowi technicznemu sprawdzamy zasady dotyczące napraw i modernizacji uzgadnianych z UDT, z uwzględnieniem wyjątków przewidzianych dla danej sytuacji. Wymagane uprawnienia zakładu, kwalifikacje personelu oraz uzgodnienia nie wynikają z samego posiadania spawarki. Przyjęcie takiego zadania następuje po potwierdzeniu możliwości spełnienia właściwych wymagań. Dotyczy to również instalacji gazowych, parowych i transportujących substancje niebezpieczne, dla których niezbędna jest odrębna kwalifikacja zlecenia. Nie przedstawiamy zwykłej mobilnej naprawy jako zamiennika procedur wymaganych dla specjalistycznego układu.
Przy większej przebudowie potrzebne mogą być rysunki, dobór materiałów, określenie parametrów pracy oraz plan badań. Zakres weryfikacji dokumentacji urządzeń technicznych pokazuje, że odbiór obejmuje więcej niż wygląd gotowej spoiny. Przed zleceniem warto zebrać dokumentację istniejącej instalacji i określić oczekiwany efekt modernizacji. Jeśli planowana zmiana wykracza poza odtworzenie uszkodzonego fragmentu, oceniamy potrzebę udziału projektanta lub właściwego nadzoru. W ten sposób klient zna wymagania przed zakupem części, demontażem i rozpoczęciem przestoju.
Wyciek obok zbiornika może dotyczyć króćca, przyłącza rurowego albo samego płaszcza. To istotne rozróżnienie również przy naszej ofercie spawania zbiorników w Warszawie. Historia eksploatacji, wcześniejsze medium i stan wnętrza wpływają na możliwość podjęcia prac. Pozornie pusty zbiornik nie musi być bezpieczny do spawania. Zakres przygotowania i oceny zagrożeń ustala się przed pracami gorącymi. Nie zalecamy samodzielnego rozcinania ani podgrzewania elementu, którego zawartość lub stan nie zostały rozpoznane. Najpierw kwalifikacja, następnie uzgodniona naprawa.
Kwalifikacje dobiera się do zakresu wykonywanych połączeń. Przy zleceniach wymagających potwierdzenia kompetencji ustalamy oczekiwane dokumenty jeszcze na etapie zapytania. Informacje o certyfikacji osób w obszarach technicznych pomagają odróżnić kwalifikacje wykonawcy od uprawnień zakładu czy dokumentacji technologicznej. Nie są to pojęcia zamienne. Dla klienta przemysłowego ważne może być potwierdzenie zakresu materiałowego, metody i rodzaju złącza. Dlatego prosimy o przekazanie wymagań inwestora, administracji lub nadzoru przed ustaleniem terminu i ostatecznej ceny usługi.
W bardziej wymagających zadaniach znaczenie ma nadzór nad procesem oraz dokumentacja spawalnicza. Przykładowy zakres zagadnień przedstawia pakiet usług spawalniczych UDT, obejmujący różne czynności związane z oceną technologii i połączeń. W naszej ofercie oddzielamy standardową naprawę od zlecenia z rozbudowanymi wymaganiami odbiorowymi. Jeśli potrzebne są dodatkowe badania lub udział specjalistycznej jednostki, wskazujemy to w uzgodnieniach. Zakres wymaganych badań i dokumentów potwierdzamy indywidualnie, aby klient znał obowiązki poszczególnych uczestników, przewidywane koszty oraz właściwą kolejność wykonania wszystkich prac.
Szczelność i jakość spoiny sprawdza się odpowiednio do instalacji. Przy zgłoszeniu dotyczącym spawania rur przemysłowych z testem szczelności ustalamy, jaki odbiór jest wymagany i kto odpowiada za jego przeprowadzenie. Próba szczelności, próba ciśnieniowa i badania nieniszczące nie oznaczają tego samego. Sposób kontroli powinien wynikać z wymagań układu i dokumentacji. Nie podajemy jednej uniwersalnej wartości ciśnienia próbnego dla wszystkich rur. Parametry, medium próbne, czas oraz zasady zabezpieczenia trzeba określić dla konkretnego zadania.
Podstawową metodą oceny powierzchni są badania wizualne VT. Mogą służyć wykrywaniu widocznych nieciągłości, nieprawidłowości kształtu i zmian korozyjnych, z użyciem odpowiedniego wyposażenia. Tam, gdzie wymagania wskazują potrzebę dalszej kontroli powierzchni, rozważa się między innymi badania penetracyjne PT. Nie zastępują one wszystkich innych metod i nie opisują automatycznie całej objętości złącza. W zamówieniu określamy wymagany zakres oceny, kryteria oraz sposób dokumentowania wyniku, jeżeli badania mają stanowić element odbioru zlecenia.
Do wykrywania określonych nieciągłości wewnętrznych wykorzystuje się odpowiednio dobrane metody objętościowe, w tym badania radiograficzne RT. Ich wykonanie wymaga właściwej organizacji i kompetencji, dlatego nie są dodatkiem realizowanym przy każdej drobnej naprawie. Zakres badań zależy od materiału, geometrii, przeznaczenia połączenia i wymagań odbiorowych. Klient powinien wiedzieć, co dokładnie zamawia. Ładna spoina na zdjęciu nie jest kompletnym dowodem jakości, podobnie jak pojedynczy wynik kontroli nie zastępuje całej wymaganej dokumentacji.
Szersze spojrzenie zapewniają materiały dotyczące badań materiałowych nieniszczących oraz oceny materiałów i spoin metodami NDT. Pokazują one, że technikę dobiera się do rodzaju poszukiwanych nieciągłości i właściwości badanego elementu. W praktyce najpierw trzeba określić cel badania. Inny zakres będzie potrzebny przy ocenie skorodowanej ścianki, inny przy kontroli nowego połączenia obwodowego. Jeśli wymagane są dodatkowe pomiary lub badania, uwzględniamy je jako wyraźnie opisany etap, z osobno ustalonym wykonawcą i kosztem.
Przy przemysłowych zleceniach warto wcześniej uzgodnić sposób przekazania protokołów, oznaczenia badanych miejsc i powiązania wyników z dokumentacją. Zagadnienia te łączą spawalnictwo i badania nieniszczące w jeden proces odbiorowy. Informacje o możliwościach laboratorium badawczego UDT w Warszawie mogą pomóc inwestorowi zorientować się w dostępnych rodzajach oceny. Nie zakładamy jednak, że każda instalacja wymaga wszystkich badań. Zakres powinien być uzasadniony technicznie, określony przed wykonaniem prac i zgodny z wymaganiami dotyczącymi konkretnego urządzenia.
Naprawiać czy wymienić odcinek? To jedno z najważniejszych pytań podczas oględzin. Oceniamy wielkość uszkodzenia, stan materiału obok i historię wcześniejszych interwencji. Dla wymagających urządzeń przemysłowych istnieją metody oceny przydatności do dalszej eksploatacji przy stwierdzonych uszkodzeniach. Nie zastępuje ich szybkie spojrzenie na rurę. W zwykłym zleceniu klient również powinien otrzymać jasne uzasadnienie decyzji. Jeśli wycięcie zużytego fragmentu daje lepsze podstawy do naprawy niż kolejne miejscowe spawanie, przedstawiamy właśnie taki wariant.
Nowy odcinek musi odpowiadać instalacji pod względem materiału, wymiarów i przeznaczenia. Przy zadaniach z wymaganiami formalnymi uwzględnia się także odbiór materiałów oraz elementów urządzeń. Nie traktujemy przypadkowo dostępnego kawałka rury jako odpowiedniego zamiennika tylko dlatego, że pasuje średnicą. Uzgadniamy zakup materiału, potrzebną dokumentację i sposób dopasowania. Jeśli klient dostarcza własne części, sprawdzamy możliwość ich wykorzystania przed montażem. Pozwala to ograniczyć ryzyko sytuacji, w której materiał został kupiony, ale nie odpowiada wymaganiom naprawianego układu.
Przykładowe zlecenie: skorodowany fragment instalacji grzewczej. Właściciel zauważa ślady wilgoci przy rurze w piwnicy. Podczas rozpoznania trzeba ustalić źródło przecieku, materiał i stan sąsiedniego odcinka. Jeśli naprawa zostanie zakwalifikowana do wykonania, uzgadniamy wyłączenie, przygotowanie instalacji oraz zakres wymiany. Następnie dopasowujemy nowy fragment i wykonujemy połączenia zgodnie z przyjętą technologią. Zlecenie kończy się kontrolą przewidzianą dla tego układu. To opis możliwego przebiegu prac, a nie obietnica jednakowego rozwiązania dla każdej nieszczelności.
Inny przykład stanowi pęknięcie przy podporze rurociągu. Usunięcie samego pęknięcia może pozostawić przyczynę problemu, jeśli mocowanie nadal przenosi nieprawidłowe obciążenia. Dlatego oglądamy podporę, miejsce zamocowania i przebieg sąsiednich odcinków. Możliwy zakres obejmuje naprawę metalowego uchwytu albo zmianę uszkodzonego fragmentu zgodnie z uzgodnionym rozwiązaniem. Przy instalacji projektowanej nie zmieniamy układu podparcia bez właściwej oceny. Klient otrzymuje informację o tym, które prace dotyczą przewodu, a które elementów pomocniczych.
Przy aluminiowym elemencie urządzenia zlecenie często zaczyna się od ustalenia, czy możliwy jest demontaż. Dostęp do wnętrza, usunięcie zanieczyszczeń i ustawienie części mogą zdecydować o sposobie realizacji. Jeżeli naprawa na posesji nie zapewnia odpowiednich warunków, omawiamy wykonanie prac poza miejscem użytkowania. Nie przenosimy automatycznie metody stosowanej przy stalowym ogrzewaniu na aluminiowy przewód maszyny. Każde zlecenie wymaga rozpoznania zastosowania, materiału i warunków dalszej pracy elementu.
Mobilny spawacz przyjeżdża przygotowany do ustalonego zadania. W ramach usługi spawacza z dojazdem po Warszawie kompletujemy sprzęt i materiały na podstawie zgłoszenia. Prosimy o zdjęcie całej instalacji i zbliżenie uszkodzenia, najlepiej pokazujące także otoczenie. Ważne są piętro, dostęp do windy, możliwość zaparkowania oraz odległość od samochodu do stanowiska. Przy zgłoszeniu z hali warto podać zasady wjazdu i kontakt do osoby, która udostępni pomieszczenie techniczne. Dobre przygotowanie ogranicza liczbę niespodzianek na miejscu.
Na etapie rozmowy uzgadniamy również dostęp do odpowiedniego zasilania albo potrzebę zastosowania agregatu. Jeśli jest potrzebny, jego ustawienie musi uwzględniać bezpieczne odprowadzenie spalin i warunki otoczenia. Nie uruchamia się agregatu spalinowego w piwnicy ani innym zamkniętym pomieszczeniu. Osobno oceniamy wentylację stanowiska spawalniczego. Zestawienie zagrożeń występujących przy pracach spawalniczych obejmuje między innymi promieniowanie, odpryski i gorące powierzchnie. Dlatego zabezpieczenie miejsca jest częścią usługi, a nie przypadkowym dodatkiem wykonywanym dopiero po rozpoczęciu pracy.
Przy awarii istotna jest sprawna komunikacja. Prosimy o wskazanie, czy wyciek został zatrzymany i czy instalację można bezpiecznie udostępnić. Jeżeli występuje podejrzenie ulatniania się gazu, zagrożenie dla ludzi lub kontakt wody z instalacją elektryczną, pierwszeństwo ma zabezpieczenie sytuacji przez właściwe służby. Dopiero po usunięciu bezpośredniego zagrożenia można planować naprawę. Pilny termin potwierdzamy indywidualnie. Nie obiecujemy określonego czasu dojazdu bez znajomości lokalizacji, warunków zgłoszenia i dostępności zespołu.
Usługi ślusarsko-spawalnicze uzupełniają naprawy instalacji. W ramach obróbki metali i prac spawalniczych można uzgodnić cięcie, dopasowanie, wiercenie, szlifowanie oraz wykonanie elementów pomocniczych. Zlecenie nie musi kończyć się na samej rurze. Jeśli uszkodzony jest stelaż, podstawa urządzenia lub metalowa osłona, oceniamy te elementy oddzielnie. Ustalamy materiał i funkcję, a następnie proponujemy sposób naprawy. Zakres konstrukcyjny wymagający projektu lub obliczeń kwalifikujemy odpowiednio do jego znaczenia i przewidywanych obciążeń.
Naprawiamy również poręcze i wybrane elementy ogrodzeń, a przy większym zużyciu uzgadniamy renowację balustrad. Oględziny obejmują mocowania, stan profili i wcześniejsze połączenia. W przypadku elementów chroniących przed upadkiem ważna jest ocena całej konstrukcji, a nie tylko miejsca widocznego pęknięcia. Jeśli do wykonania naprawy potrzebne są nowe kotwy, wymiana fragmentu albo szersza przebudowa, informujemy o tym przed realizacją. Wygląd powierzchni ustalamy po określeniu wymaganego zakresu technicznego.
Zawiasy bram i furtek wymagają prawidłowego osadzenia. Nasz montaż i demontaż zawiasów obejmuje ocenę ich stanu, miejsca mocowania i współpracy ze skrzydłem. Sprawdzamy luzy, odkształcenia oraz korozję profilu. Ciężka brama nie powinna opierać się na osłabionym fragmencie słupka tylko dlatego, że sam zawias wygląda solidnie. Naprawa może wymagać przygotowania nowej podstawy albo wymiany części mocowania. Przed spawaniem ustalamy położenie skrzydła i sposób jego zabezpieczenia, a po pracach sprawdzamy ruch w uzgodnionym zakresie.
Przy spawaniu zawiasów do drzwi wejściowych istotne są także ościeżnica, ustawienie skrzydła i funkcja całych drzwi. Niektóre zestawy, szczególnie o określonych właściwościach przeciwpożarowych lub zabezpieczających, wymagają postępowania zgodnego z dokumentacją producenta. Zakres naprawy trzeba wtedy potwierdzić przed ingerencją. W zwykłych metalowych drzwiach również nie wystarczy odtworzyć spoiny bez sprawdzenia ustawienia. Zawias powinien współpracować z konstrukcją, a użytkownik musi mieć możliwość swobodnego otwierania i zamykania.
Spawanie rur Warszawa i okolice – mobilny spawacz do kotłowni, piwnicy, domu i hali, zamów spawacza z naszej firmy już teraz.
Realizując naprawę zawiasów bram, oceniamy, czy przyczyną opadania jest zużycie zawiasu, uszkodzone mocowanie, czy odkształcenie ramy. Możemy uzgodnić spawanie uszkodzonych zawiasów i mocowań, ale nie traktujemy każdej usterki jako identycznej operacji. W furtkach ważne jest położenie skrzydła względem zaczepu. W razie potrzeby zakres obejmuje naprawę ramy furtki, która straciła pion. Dzięki temu połączenie spawalnicze, geometria i działanie wejścia są oceniane razem. Brama powinna się otwierać; codzienny trening siłowy przy furtce nie musi być obowiązkowym punktem poranka.
Możemy połączyć naprawę metalu z serwisem wejścia. Nasz serwis techniczny bram, furtek i ich wyposażenia obejmuje również uzgadniane prace przy urządzeniach zamontowanych na posesji. Jeśli panel wideodomofonu ma luźną podstawę, przewód jest narażony na przycięcie albo skrzydło naciska na elektrozaczep, warto ocenić cały układ. Spawanie mocowania i naprawa elektroniki wymagają jednak odrębnych czynności. Prace gorące planujemy z uwzględnieniem właściwego zabezpieczenia lub odłączenia urządzeń, zgodnie z wymaganiami zastosowanej instalacji.
Zajmujemy się montażem wideodomofonów i wizjerów z kamerą, a zakres usługi dostosowujemy do obiektu. W domu może chodzić o nowe urządzenie przy furtce, w firmie o sprawniejsze odbieranie wywołań, a przy remoncie o zmianę miejsca mocowania panelu. Sprawdzamy kompatybilność elementów i stan przewodów. Nie zakładamy, że każdy monitor będzie współpracował z dowolną stacją bramową. Jeśli modernizacja ma objąć otwieranie bramy, uzgadniamy możliwości połączenia z istniejącą automatyką.
Przy systemach domofonowych ACO oraz innych rozpoznanych urządzeniach ważne są model, generacja i sposób wykonania instalacji. Pomocne jest zdjęcie tabliczki lub oznaczenia zestawu. Oceniając wejście, sprawdzamy zarówno wywołanie i obraz, jak i działanie mechaniczne furtki. Możemy również uzgodnić montaż kamer lub poprawę ich mocowań. Takie prace przedstawiamy jako dodatkowy zakres zlecenia, aby klient wiedział, które czynności dotyczą instalacji rurowej, które metalowej konstrukcji, a które elektroniki.
Cena spawania rury zależy od przygotowania i warunków pracy. Średnica, materiał, dostęp oraz grubość ścianki wpływają na zakres wykonania. Znaczenie mają też demontaż, konieczność usunięcia korozji, zakup nowego odcinka i wymagane badania. Wycena ma opisywać rzeczywistą usługę. Niewielka spoina w łatwo dostępnym miejscu może wymagać mniej pracy niż krótsze połączenie schowane za urządzeniem. Dlatego prosimy o zdjęcia, ale ostateczną ocenę w trudniejszych przypadkach wykonujemy po oględzinach instalacji.
Poniższe przedziały są orientacyjne i służą wstępnemu planowaniu budżetu. Przed realizacją potwierdzamy końcową kwotę do zapłaty oraz zakres uwzględnionych materiałów, części, dojazdu i czynności dodatkowych.
| Rodzaj usługi | Orientacyjny koszt |
|---|---|
| Drobna naprawa rury stalowej | 400–800 zł |
| Spawanie krótkiego odcinka stalowego | 500–1200 zł |
| Wymiana skorodowanej wstawki | 600–1800 zł |
| Proste połączenie TIG rury INOX | 500–900 zł |
| Wspawanie króćca lub kołnierza | 500–1200 zł |
| Naprawa wspornika rurociągu | 400–1000 zł |
| Niewielka prefabrykacja odcinka | 600–1800 zł |
| Modernizacja fragmentu kotłowni | 1000–3000 zł i więcej |
| Badania NDT i próby odbiorowe | osobna wycena |
Cena naprawy przemysłowej może wykraczać poza powyższe przedziały, szczególnie przy dużym zakresie, trudnym dostępie lub wymaganiach dokumentacyjnych. Informujemy o tym przed rozpoczęciem. Jeśli oględziny ujawnią większe uszkodzenie niż widoczne na zdjęciu, przedstawiamy zmianę zakresu do uzgodnienia. Dobrze przygotowana oferta pozwala porównać wariant naprawy i wymiany. Nie warto oceniać kosztu wyłącznie na podstawie długości spoiny, pomijając przygotowanie stanowiska, dopasowanie materiału i kontrolę wykonanej pracy.
Warszawa: dojazd uzgadniamy we wszystkich dzielnicach. Przyjmujemy zgłoszenia ze Śródmieścia, Woli, Ochoty, Mokotowa, Ursynowa, Wilanowa, Żoliborza, Bielan i Bemowa. Obsługujemy również Białołękę, Targówek, Pragę-Północ, Pragę-Południe, Rembertów, Wawer, Wesołą, Ursus oraz Włochy. W zapytaniu warto podać adres i rodzaj obiektu: dom, kamienica, wspólnota, warsztat, magazyn lub hala. Ułatwia to ustalenie organizacji wizyty i potrzebnego wyposażenia, szczególnie gdy stanowisko znajduje się w piwnicy albo głębi terenu firmowego.
Dojazdy planujemy między innymi w rejonie Puławskiej, Domaniewskiej, Wołoskiej, Czerniakowskiej, Górczewskiej, Wolskiej, Połczyńskiej, Modlińskiej, Płochocińskiej i Radzymińskiej. Przyjmujemy też zapytania z okolic Grochowskiej, Wału Miedzeszyńskiego, Patriotów, Alej Jerozolimskich i alei Krakowskiej. Podanie dużej ulicy pomaga wstępnie określić lokalizację, ale przed wyjazdem potrzebny jest dokładny adres. Przy obiektach ze szlabanem prosimy o zasady wjazdu oraz kontakt do osoby, która odbierze ekipę i wskaże miejsce pracy.
Na południe od Warszawy można uzgodnić spawanie rur w Piasecznie, Konstancinie-Jeziornie, Józefosławiu, Julianowie, Mysiadle, Nowej Iwicznej, Lesznowoli, Zgorzale, Łazach, Zalesiu Górnym i Głoskowie. Na zachodzie przyjmujemy zapytania z Pruszkowa, Piastowa, Michałowic, Komorowa, Raszyna, Falent, Nadarzyna, Ożarowa Mazowieckiego, Brwinowa, Milanówka i Grodziska Mazowieckiego. Każdy wyjazd potwierdzamy na podstawie adresu i zakresu zlecenia. Przy większych pracach możliwe jest indywidualne zaplanowanie dalszego dojazdu oraz rozłożenie realizacji na uzgodnione etapy.
Na północy i wschodzie obsługę można ustalić w Łomiankach, Dziekanowie Leśnym, Jabłonnie, Chotomowie, Legionowie, Nieporęcie, Wieliszewie, Markach, Ząbkach, Zielonce, Kobyłce, Wołominie i Radzyminie. Przyjmujemy również zgłoszenia z Sulejówka, Halinowa, Wiązowny, Józefowa, Otwocka i Karczewa. Dojazd do pobliskiej wsi lub zakładu położonego poza centrum miejscowości nie stanowi osobnej kategorii usługi. Potrzebujemy jednak dokładnej lokalizacji, opisu dostępu i informacji, czy chodzi o pojedynczą naprawę, czy większe prace instalacyjne.
Prefabrykacja pozwala przygotować część instalacji przed właściwym montażem. Jeśli warunki zlecenia na to pozwalają, można wcześniej wykonać dopasowany odcinek z kolanami, redukcją albo przyłączem. Najpierw potrzebne są jednak prawidłowe pomiary oraz uzgodniony rysunek lub opis. Sprawdzamy punkty odniesienia, położenie przyłączy i dostępną przestrzeń montażową. Wymiary zapisane bez informacji, od którego miejsca zostały zmierzone, mogą prowadzić do błędnego dopasowania. Dlatego ustalamy sposób pomiaru i zakres tolerancji właściwy dla danej realizacji, zanim zaczniemy przygotowywać materiał.
Przy prefabrykowanych fragmentach ważna jest również kolejność montażu. Odcinek, który wygląda poprawnie na rysunku, musi dać się wprowadzić pomiędzy istniejące urządzenia i połączyć z resztą układu. Uwzględniamy przejścia przez drzwi, dostęp narzędzi i miejsce na wykonanie połączeń. W firmie może to ograniczyć zakres czynności wykonywanych podczas postoju, ale wymaga wcześniejszego przygotowania. Klient powinien wskazać elementy, które pozostają na miejscu, oraz części przewidziane do demontażu. Na tej podstawie ustalamy, które prace można wykonać wcześniej, a które muszą odbyć się na obiekcie.
Czy każdą rurę można naprawić bez wycinania fragmentu? Nie. Decydują stan materiału, charakter uszkodzenia i wymagania instalacji. Jeśli korozja obejmuje większy obszar, miejscowe zamknięcie otworu może nie rozwiązać problemu. Z kolei przy rurze umieszczonej bardzo blisko ściany brakuje czasem dostępu potrzebnego do prawidłowego wykonania złącza. W takiej sytuacji przedstawiamy zakres demontażu lub wymiany. Klient dowiaduje się, dlaczego dodatkowa czynność jest potrzebna i jaki ma wpływ na koszt oraz organizację usługi. Decyzja wynika z oceny technicznej.
Czy można przywieźć przygotowany fragment i zlecić tylko jego wspawanie? Takie zapytanie również przyjmujemy do oceny. Potrzebujemy informacji o materiale, wymiarach, pochodzeniu części i miejscu montażu. Zgodna średnica zewnętrzna nie potwierdza jeszcze właściwej grubości ścianki ani przydatności do pracy w określonych warunkach. Jeśli element nie odpowiada instalacji, wyjaśniamy powód i uzgadniamy odpowiedni zamiennik. Przy zleceniu wymagającym dokumentów materiałowych ich dostępność należy sprawdzić przed zakupem. Pozwala to uniknąć wydatku na część, której później nie da się wykorzystać.
Spawanie nie jest jedynym sposobem łączenia przewodów. Zależnie od systemu stosuje się również połączenia gwintowane, kołnierzowe, zaciskowe, lutowane lub zgrzewane. Rura z tworzywa nie jest materiałem do spawania TIG tylko dlatego, że znajduje się obok stalowego odcinka. Podczas rozpoznania ustalamy budowę instalacji i granice planowanej ingerencji. Jeśli potrzebne jest rozwiązanie innego typu, omawiamy właściwy zakres prac. Nie zamieniamy dowolnie systemowych połączeń na spawane, ponieważ znaczenie mają wymagania producenta, możliwość późniejszego serwisu i przeznaczenie całego układu.
Odbiór prac obejmuje więcej niż spojrzenie na nowe połączenie. Sprawdzamy wykonanie czynności objętych zamówieniem i omawiamy wynik z klientem lub wskazaną osobą odpowiedzialną. Jeśli przewidziano próbę, jej wykonanie i rezultat powinny zostać potwierdzone w ustalony sposób. Osobno ustalamy ponowne napełnienie, uruchomienie oraz odtworzenie izolacji. Nie zamykamy dostępu do miejsca wymagającego jeszcze kontroli. Klient otrzymuje informację, czy uzgodniony zakres jest zakończony, czy pozostają dodatkowe czynności należące do administratora, instalatora lub innego wykonawcy.
Przy modernizacji dobrze zachować zdjęcia przebiegu rur przed ponownym osłonięciem instalacji. Pomagają później zlokalizować połączenia, podpory i miejsca ingerencji. Warto przechowywać również opis wymienionych elementów, dokumenty materiałowe, jeżeli były wymagane, oraz wyniki uzgodnionych badań. Nie oznacza to rozbudowanej dokumentacji przy każdej drobnej naprawie. Chodzi o informacje adekwatne do zlecenia, przydatne podczas przyszłych przeglądów i kolejnych prac. Zakres przekazywanych dokumentów najlepiej ustalić przed rozpoczęciem, szczególnie w obiekcie zarządzanym przez administrację lub dział utrzymania ruchu.
Współpracę z firmą można zaplanować także przy kilku oddzielnych usterkach. Warto przekazać ich listę wcześniej, wskazując lokalizacje i znaczenie dla pracy obiektu. Odrębnie wyceniamy instalację rurową, konstrukcję pomocniczą i pozostałe elementy. Pozwala to ustalić kolejność oraz zdecydować, które zadania wymagają postoju. Klient zachowuje kontrolę nad zakresem, a ekipa może przygotować właściwe materiały przed przyjazdem.
Jak przygotować zgłoszenie, aby szybciej otrzymać konkretną odpowiedź? Zrób zdjęcie uszkodzenia z bliska oraz szersze ujęcie pokazujące przebieg rury i otoczenie. Podaj materiał, jeśli go znasz, przybliżony wymiar i przeznaczenie instalacji. Opisz, czy występuje wyciek, pęknięcie, korozja albo uszkodzenie mocowania. Wspomnij o wcześniejszych naprawach i o tym, czy układ można wyłączyć. Jeśli posiadasz rysunki, oznaczenia urządzenia lub wymagania odbiorowe, prześlij je razem z zapytaniem.
Jeżeli na zdjęciu widać kilka przewodów, wskaż w opisie, którego dotyczy zgłoszenie. Przy odcinkach schowanych za osłoną przydatne są wcześniejsze fotografie lub rysunki instalacji. Opisz położenie uszkodzenia i dostępne dojście. Ustalimy, jakie oględziny oraz przygotowanie będą potrzebne, aby ocenić możliwość wykonania naprawy bezpośrednio na miejscu.
Właściciel firmy powinien dodatkowo określić możliwy termin postoju, zasady pracy na obiekcie i osobę odpowiedzialną za odbiór. Przy budynku wielorodzinnym warto wskazać administratora, który uzgodni dostęp i wyłączenie instalacji. Nie musisz samodzielnie opracowywać technologii spawania. Twoje zadanie polega na przekazaniu informacji o problemie i oczekiwanym efekcie. My oceniamy możliwość realizacji i przedstawiamy zakres, który da się odpowiedzialnie potwierdzić dla zastanych warunków.
Zamów mobilne spawanie rur w Warszawie i okolicach. Skontaktuj się z Konradem Wiśniewskim pod numerem 570 933 114, opisz sytuację i prześlij zdjęcia. Ustalimy, czy potrzebna jest naprawa połączenia, wymiana wstawki, przygotowanie nowego fragmentu czy szersza ocena instalacji. Mobilny Serwis Warszawa łączy spawanie z praktycznym przygotowaniem i dopasowaniem elementów na miejscu zlecenia. Przed rozpoczęciem otrzymasz uzgodniony zakres oraz wycenę, a termin potwierdzimy zgodnie z wymaganiami konkretnej realizacji.